軸とプーリー、歯車、カップリングなどを固定する平行キーは、機械の分解整備で外す場面が少なくありません。
しかし、打ち込み時の傷、さび、かじり、抜け止め処理などがあると、無理に引き抜くだけでは外れず、軸やハブを傷めるおそれがあります。
平行キーを安全に抜くには、キーの形状と固着した原因を見極め、潤滑、加熱、適切な治具を順番に使うことが大切です。
この記事では、平行キーが抜けない理由から、基本的な外し方、打ち込みキーや抜け止めがある場合の対処まで、作業時の注意点とともに解説します。
平行キーの抜き方の基本
それではまず平行キーの抜き方の基本について解説していきます。
平行キーの役割と取り付け状態
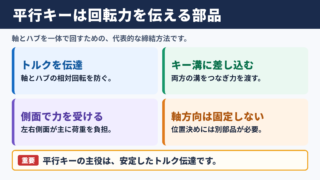
平行キーは、軸に設けたキー溝と、プーリーや歯車などのハブ側に設けたキー溝の間へ入れ、両者が空転しないようにする機械要素です。
回転方向の力を伝達する役目があり、モーター軸、減速機、ポンプ、搬送装置など幅広い設備で用いられています。
一般的な平行キーは、上面と下面が平らで、側面がキー溝に接触する構造です。
そのため、キーを外す際は、軸方向に引き出すことが基本になります。
ただし、実際にはキーが軸溝とハブ溝の両方に挟まれているため、まずハブを軸方向に移動させられる状態にする必要があります。
ハブがキーを覆ったままでは、平行キーの上面をつかめず、正しい工具を使っても抜き取りにくくなります。
分解前には、止めねじ、ナット、カラー、スナップリングなど、ハブの移動を妨げる部品が残っていないか確認しましょう。
基本となる取り外しの手順
平行キーを外すときは、周囲の部品を固定したうえで、キーが見える状態を作るところから始めます。
プーリーやカップリングを少しでもずらせるなら、キーの端部に隙間が生まれ、作業性が大きく向上します。
キーの端が露出したら、バイスプライヤーやキー抜き用のプーラーでつかみ、軸と平行な方向へゆっくり力をかけます。
露出量が少ない場合は、薄いマイナスドライバーやタガネをキーの端部に当て、横から軽く押して動かす方法もあります。
ただし、ドライバーをこじるように使うとキー溝の縁が変形しやすいため、支点の位置には注意が必要です。
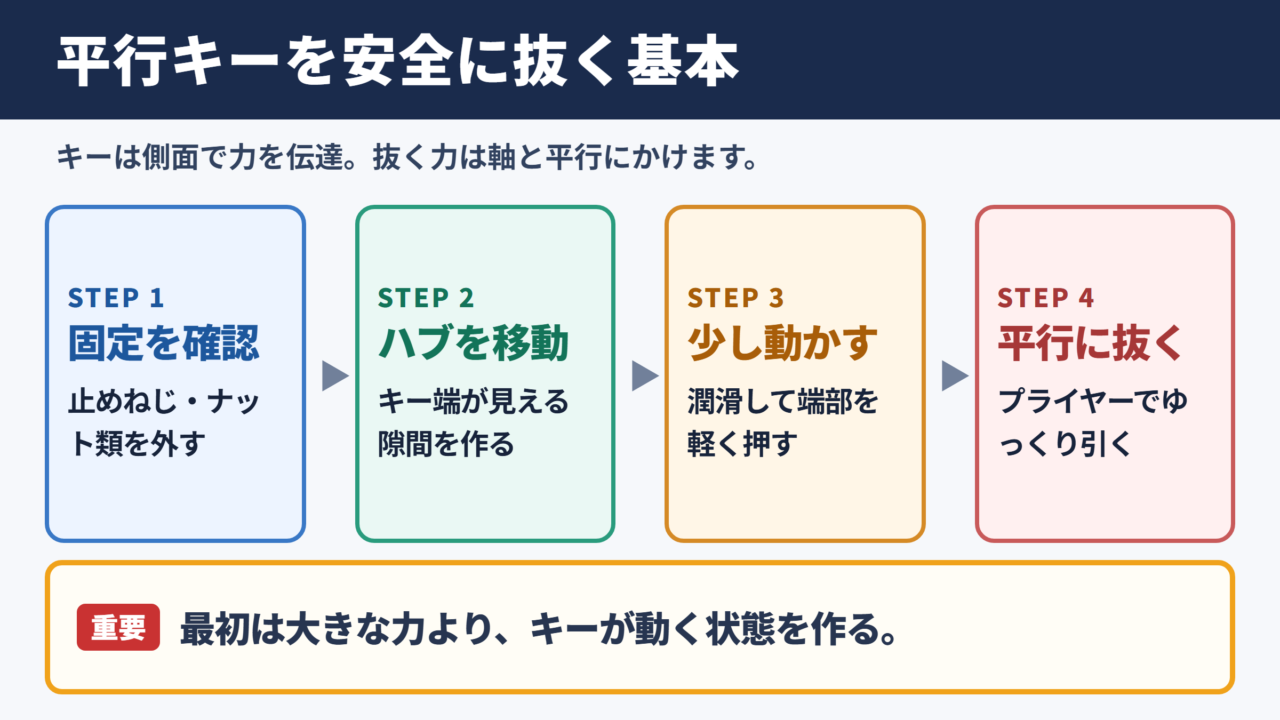
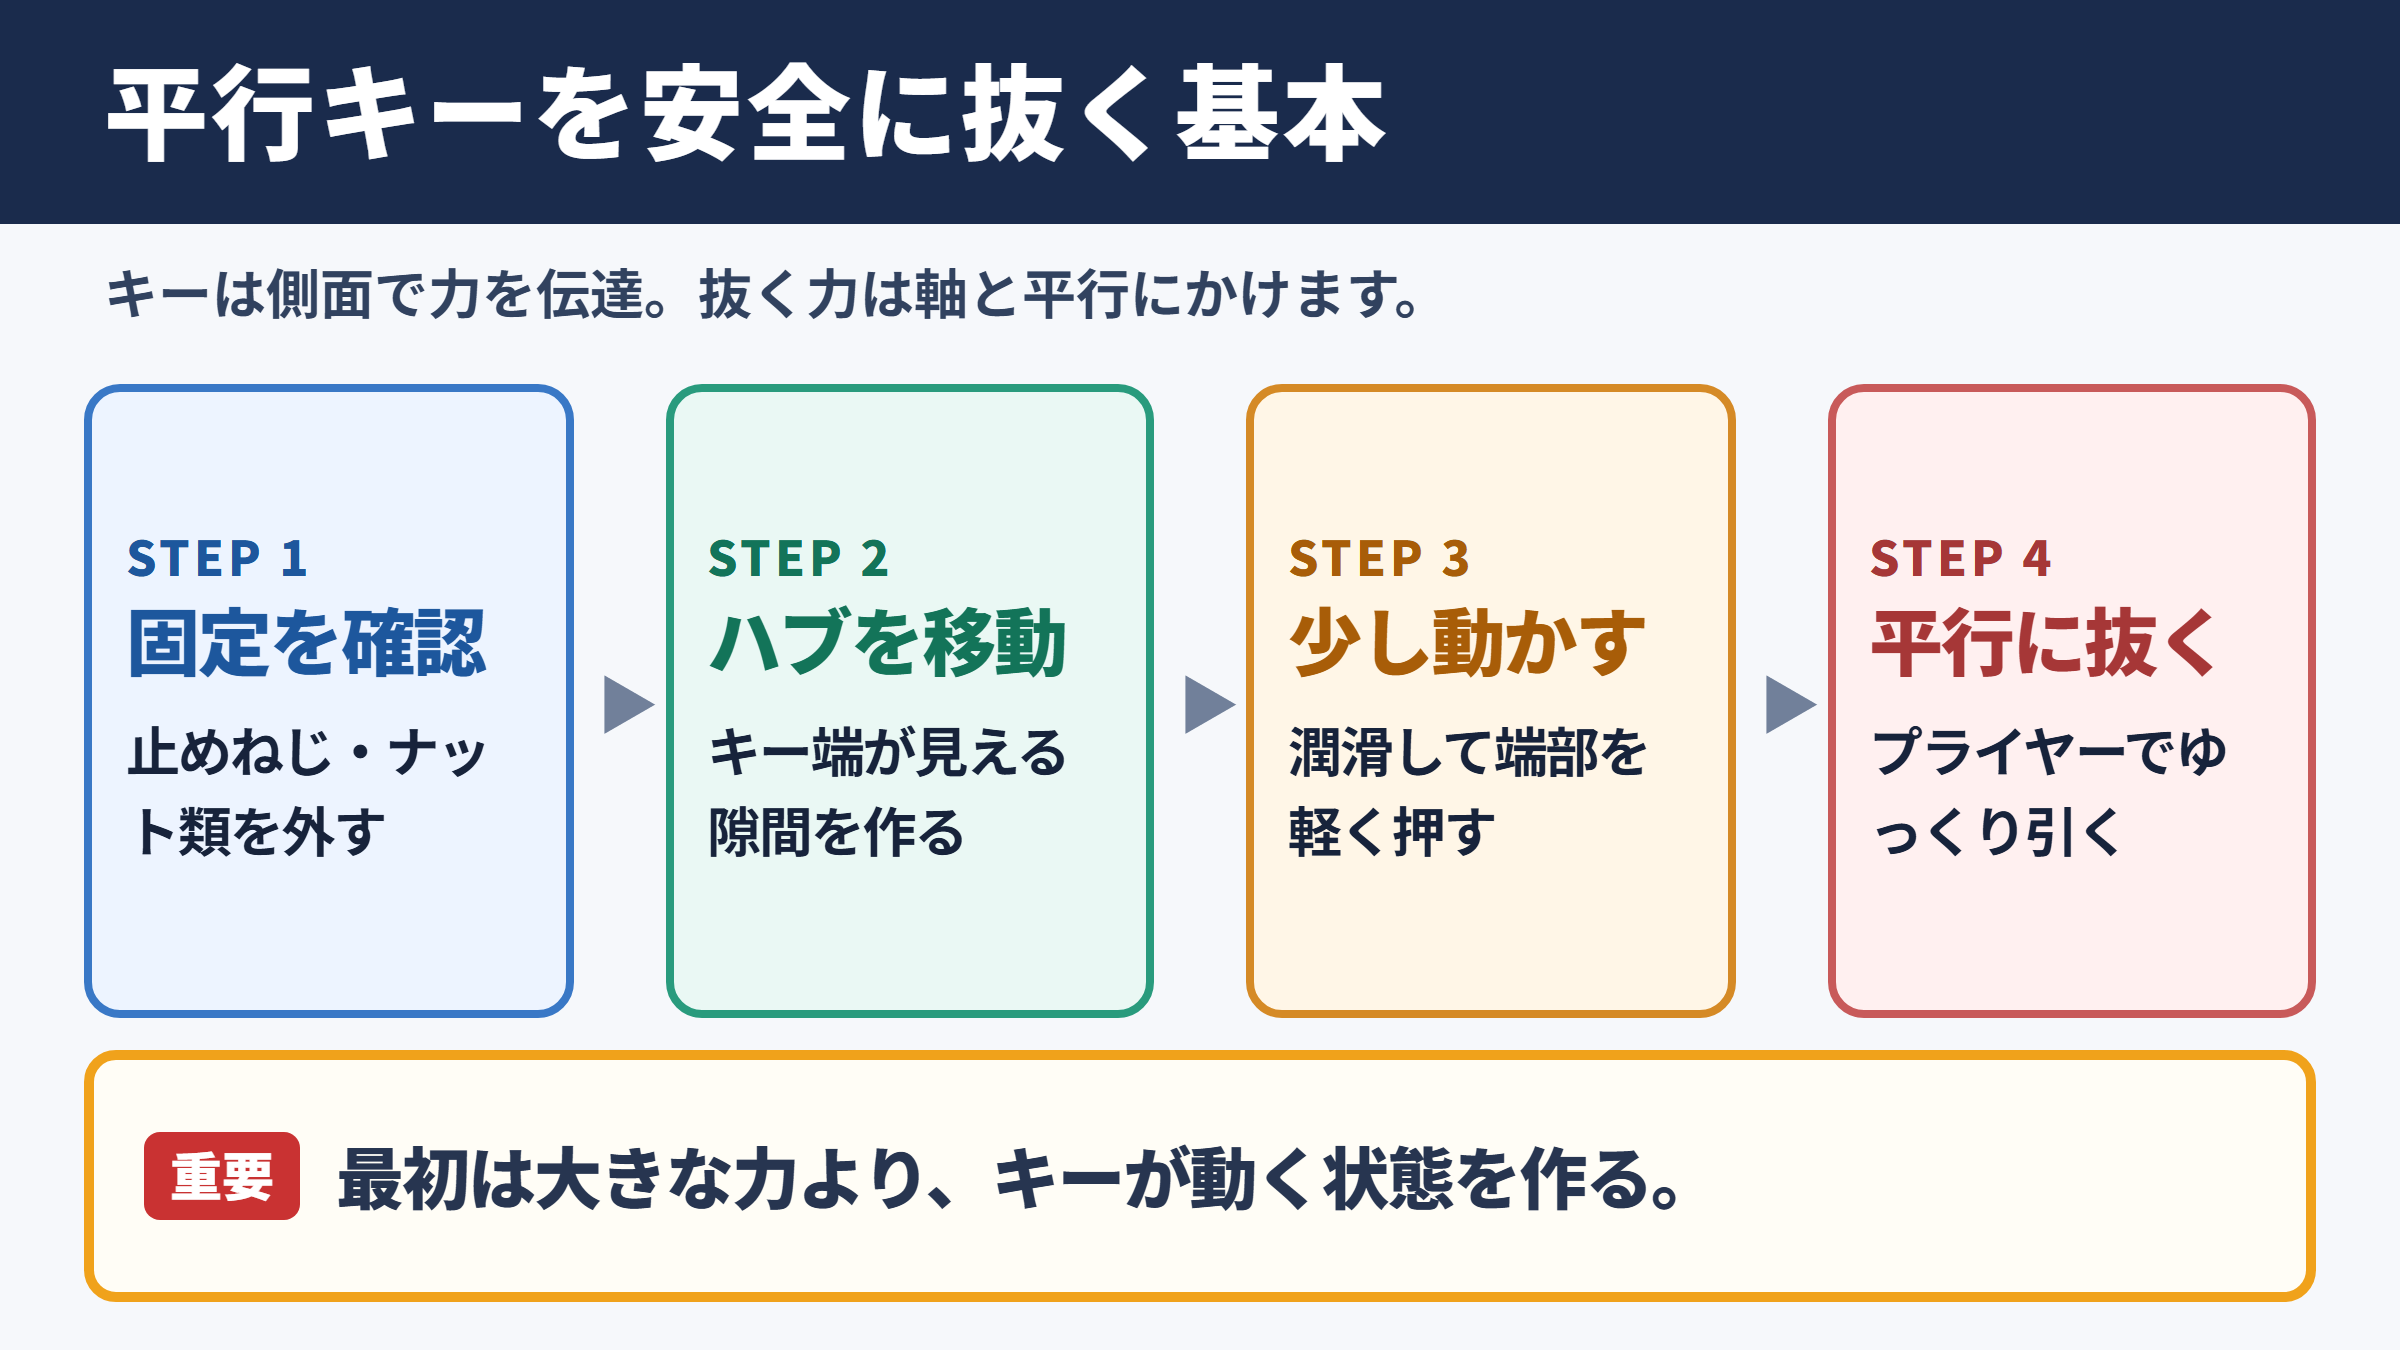
基本手順は、固定部品の取り外し、ハブの移動、浸透潤滑剤の塗布、キーの微小な移動、プライヤーまたは治具による引き抜きという流れです。
最初から大きな力をかけるより、キーがわずかでも動く状態を作ることが重要になります。
キーが数ミリ動いた後は、露出部分を確実につかみ、左右へ少し揺らしながら引くと抜けやすくなります。
一方向だけに強く引くと、キーが傾いてかじる場合があるため、力のかけ方は一定に保ちましょう。
作業前に準備したい工具
平行キーの取り外しでは、キーの大きさや固着の程度に合った工具をそろえると、安全性と作業時間が変わります。
軽度の固着であれば、浸透潤滑剤、バイスプライヤー、ハンマー、ポンチ、保護メガネが基本的な準備品です。
キーの端がつかめない場合には、薄型のキー抜き治具、ギヤプーラー、小型のベアリングセパレーター、スライドハンマーなどが役立ちます。
| 工具 | 主な用途 | 使用時の注意 |
|---|---|---|
| 浸透潤滑剤 | さびや固着部への浸透 | 塗布後に時間を置く |
| バイスプライヤー | 露出したキー端部の把持 | キーをつぶし過ぎない |
| ポンチ | キーを横方向へ動かす | キー溝の角を打たない |
| キー抜き治具 | キーを軸方向へ引き抜く | 引張方向を軸と平行にする |
| ヒートガン | ハブ側の膨張による固着緩和 | 軸受やシールを加熱しない |
ハンマーだけで解決しようとせず、つかむ、押す、引くという力の方向を使い分けることが、平行キーを傷めずに外す近道です。
平行キーが抜けない原因
続いては平行キーが抜けない原因を確認していきます。
さびと異物による固着
屋外設備、水分の多い場所、洗浄工程の近くで使われる機械では、キー溝へ湿気が入り込み、平行キーがさび付くことがあります。
赤さびが発生すると、キーとキー溝の隙間が腐食生成物で埋まり、通常の引き抜き力では動かなくなります。
粉じん、切粉、摩耗粉が入り込んだ場合も同様で、細かな異物が押し固められると抵抗が増えます。
見える範囲だけを清掃しても、キーの底面や側面に汚れが残っていることがあるため、潤滑剤を十分に浸透させることが欠かせません。
軽く打撃を与えながら浸透を促すと、さびの層に割れが入り、動き始める場合があります。
打ち込み過多とキー溝の変形
平行キーは、組み立て時にハンマーで打ち込まれることがあります。
適度な打ち込みであれば問題ありませんが、強く叩き過ぎるとキーの角がつぶれ、キー溝へ食い込んでしまいます。
特に、キーの端部を直接ハンマーで打った箇所は、きのこ状に広がることがあり、その膨らみが抜け止めのように働きます。
軸やハブに対してキーの寸法が大き過ぎる場合も、組み付け時から無理な状態になっています。
打ち込み過多で変形したキーは、単純に引くほどキー溝へ食い込みやすく、先に変形部を処置する必要があります。
キーの端部が広がっているときは、露出した変形部分をやすりや砥石でわずかに整え、キー溝の幅より大きい箇所をなくしてから引き抜きます。
軸やハブ側のキー溝まで削らないよう、加工する対象をキー本体に限定してください。
かじりと荷重による食い込み
長期間にわたり大きなトルクが繰り返し加わると、キーの側面とキー溝の接触面に局所的な圧力がかかります。
この状態で微小な振動が続くと、金属表面が焼き付きに近い状態となり、かじりが発生することがあります。
偏心、芯ずれ、過負荷、急停止を伴う運転も、キーへの負担を増やす要因です。
かじりが疑われる場合は、引き抜き方向だけに力を集中させず、キーを横へわずかに動かして接触面を緩めます。
無理な衝撃を繰り返すと、軸のキー溝が割れたり、ハブが変形したりするため注意しましょう。
キーが動かないときの確認順序は、さびの有無、打ち込み端部の変形、止めねじの残り、ハブの拘束、キー溝のかじりです。
原因を一つずつ切り分けることで、必要以上の分解や部品交換を避けやすくなります。
打ち込みキーの外し方
続いては打ち込みキーの外し方を確認していきます。
浸透潤滑剤と軽い打撃
打ち込みによって固くなった平行キーは、まず浸透潤滑剤をキーと軸の境目、キーとハブの境目へ塗布します。
塗布直後に引っ張るのではなく、数分から状況によってはさらに時間を置き、液剤が隙間へ入るのを待つことが大切です。
その後、真ちゅう製または銅製のポンチをキー端部へ当て、ハンマーで小さな打撃を加えます。
鉄製ポンチでも作業は可能ですが、キーや軸を傷つけやすいため、軟らかい材質の当て金を使うと安心です。
打撃はキーを深く押し込む方向ではなく、引き抜き方向へ少しずつ動かす目的で行います。
大きな一撃よりも、位置を確認しながら小さな打撃を繰り返すほうが、キー溝の損傷を抑えられます。
キー端部をつかめない場合の対応
平行キーの端部が軸端と面一で、プライヤーを掛ける余地がない場合は、ハブを少し移動させてキーの一部を露出させます。
ハブが抜けない場合は、プーラーを用いてハブ側を先に引き抜く方法が有効です。
ただし、ハブを抜く途中でキーが一緒に動くこともあるため、部品の落下や飛び出しに注意してください。
キーの上面にわずかな隙間がある場合は、薄いキー抜き治具やベアリングセパレーターを差し込み、引張ボルトで徐々に力をかけます。
隙間へ無理に厚い工具を入れると、ハブのキー溝を押し広げるおそれがあります。
キー端部へ穴を開けて引き抜く方法は、最終手段として考えましょう。
穴あけ時に軸まで損傷させる危険があるため、再使用しないキーを対象とし、軸やハブの保護が確実にできる場合に限る対応です。
加熱と冷却の使い分け
さびやかじりが強い場合は、ハブ側を適度に加熱して膨張させると、キー周辺の拘束が緩むことがあります。
ヒートガンを使い、ハブ全体へ均一に熱を加えるのが基本です。
バーナーによる局所加熱は温度が上がり過ぎやすく、焼き戻し、シールの劣化、潤滑油への引火につながるため慎重に扱う必要があります。
軸受、オイルシール、樹脂部品、グリースが近い設備では、加熱する前に影響範囲を確認してください。
ハブを温めた後にキーへ潤滑剤を使う場合は、可燃性のある製品が多いため、温度を十分に下げてから行います。
加熱の狙いは、ハブを膨張させて接触圧を下げることです。
キーや軸を急激に加熱することではなく、周辺部品を保護しながら温度差を利用する考え方になります。
抜け止め処理への対処
続いては抜け止め処理への対処を確認していきます。
止めねじとイモねじの確認
平行キーが抜けないときは、キーそのものではなく、ハブを固定する止めねじが原因になっているケースがあります。
止めねじやイモねじの先端がキー上面に当たり、意図的な抜け止めとして使われていることもあります。
外観上は小さな六角穴ねじでも、奥までねじ込まれているとキーを強く押さえ込んでいます。
汚れや塗装でねじ穴が見えない場合もあるため、ハブの外周を一周確認しましょう。
止めねじを緩めても動かない場合は、先端が変形している、ねじ部にさびがある、別の固定要素があるといった可能性を考えます。
キーを叩く前に、止めねじ、セットボルト、ロックピンの有無を確認するだけで、不要な破損を防げる場合があります。
かしめと接着剤による固定
振動の大きい設備では、キー端部をポンチでかしめたり、接着剤や保持剤を使ったりして、軸方向への移動を抑えていることがあります。
かしめられた部分は、キー溝の縁に金属が押し込まれている状態です。
この場合は、かしめ部分を細いやすりやリューターで慎重に除去し、キーが通れる形状へ戻してから抜き取ります。
ねじロック剤や金属用接着剤が使われている場合、浸透潤滑剤だけでは十分に効かないことがあります。
耐熱性を確認したうえでハブ側を温めると、接着剤の保持力が低下し、作業しやすくなる場合があります。
ただし、接着剤の種類が不明な状態で強い熱を加えると、煙や臭気が発生する可能性もあるため、換気と保護具を徹底してください。
段付きキーと特殊形状の判別
平行キーに見えても、端部にねじ穴があるキー、テーパを持つキー、半月キー、勾配キーなど、異なる構造が使われている場合があります。
特に勾配キーは、打ち込んだ方向と逆方向へ抜く必要があり、平行キーと同じ感覚で扱うと外れません。
キー上面に刻印、抜きねじ用の穴、特殊な段差がないかを観察し、部品図や保全記録があれば照合しましょう。
| 固定状態 | 見分け方 | 主な対処 |
|---|---|---|
| 止めねじ固定 | ハブ外周に六角穴ねじがある | ねじを完全に緩めてから作業 |
| かしめ固定 | キー端部や溝の縁が変形している | 変形部を整えてから引き抜き |
| 接着固定 | 隙間に硬化物が見える | 材質に応じた加熱を検討 |
| 勾配キー | キーに傾斜や頭部がある | 打ち込み方向と逆へ抜く |
見た目だけで平行キーと断定せず、固定方式を確認してから力をかけることが、外し方を誤らないための基本です。
キー溝を傷めない作業上の注意
続いてはキー溝を傷めない作業上の注意を確認していきます。
打撃位置と力のかけ方
平行キーの取り外しで最も避けたいのは、軸のキー溝やハブのキー溝を変形させることです。
キー溝の縁は応力が集中しやすく、タガネやドライバーを直接当てて叩くと、わずかな傷が後のかじりや割れの原因になることがあります。
打撃を加えるなら、可能な限りキー本体の端面へ当て金を介して行いましょう。
また、ハンマーの重量が大き過ぎると、加えた力を細かく調整できません。
小型ハンマーで反応を見ながら作業し、動きがないときは原因の再確認へ戻る姿勢が重要です。
キーが動かないからといって、軸方向と直角の力で強くこじると、キー溝の側面が広がるおそれがあります。
再組み立て後のガタつきやトルク伝達不良につながるため、こじり作業は最小限にしてください。
再使用の可否と寸法確認
取り外した平行キーは、傷、変形、摩耗、さびの状態を確認してから再使用の可否を判断します。
側面に深い打痕があるキー、端部がつぶれたキー、表面が荒れているキーは、新品へ交換するほうが安心です。
キーが変形していると、組み付け時に再び打ち込み過多となり、次回の分解も難しくなります。
軸側とハブ側のキー溝についても、バリや盛り上がりを確認し、必要に応じてオイルストーンなどで軽く整えます。
キーは比較的安価な部品でも、キー溝を修復するには大きな手間がかかるため、迷う状態ならキーを交換する判断が有効です。
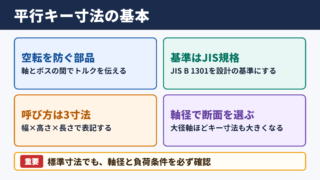
確認したい寸法は、キーの幅、高さ、長さ、キー溝の幅、キー溝の深さです。
新しいキーを選ぶときは、呼び寸法だけでなく、実測値と使用する機械の図面も確認しましょう。
安全対策と保護具
平行キーの抜き取り作業では、工具の滑り、部品の急な移動、さび粉や金属片の飛散に注意が必要です。
保護メガネは必ず着用し、手袋は回転体が完全に停止し、電源遮断が確認できた状態で使用します。
重いプーリーやカップリングを取り外す場合は、落下防止の支えや吊り具を準備してください。
電動機や減速機を対象とする場合は、誤始動を防ぐロックアウト手順も重要になります。
狭い場所で作業するときほど姿勢が崩れやすいため、力任せに引くのではなく、治具で力の方向を安定させる工夫が求められます。
安全な作業は、キーを外す技術だけでなく、設備を停止し、部品の落下と工具の飛びを防ぐ準備から始まります。
平行キーの抜き方のまとめ
平行キーの抜き方では、まずハブを移動させ、キーの端部や上面へ工具を掛けられる状態を作ることが基本です。
抜けない原因には、さび、異物、打ち込み過多、キー端部の変形、かじり、止めねじ、かしめ、接着固定などがあります。
浸透潤滑剤を使い、キーを少しずつ動かしてから引き抜くと、軸やハブへの負担を抑えやすくなります。
強い打撃や無理なこじりはキー溝の変形につながるため、動かない場合は力を増やす前に固定方式と固着原因を確認しましょう。
打ち込みでつぶれたキーは変形部を整え、止めねじや抜け止めがある場合は、それらを確実に解除してから作業します。
取り外したキーは状態を点検し、傷や摩耗が大きければ新品へ交換することが、再組み立て後の確実な動力伝達につながります。