平行キーは、回転する軸と歯車、プーリー、カップリングなどの機械要素を結合し、回転力を伝えるために使われる部品です。
小さな部品ではあるものの、幅や高さ、長さ、キー溝の寸法、公差の組み合わせが適切でなければ、がたつきや偏摩耗、組立不良につながります。
とくに設計図面を読む場面や加工を依頼する場面では、両丸キーと両角キーの違い、JIS規格に基づく呼び方、軸側とボス側のキー溝規格を整理しておくことが重要です。
この記事では、平行キーのJIS寸法、標準長さ、公差、キー溝の考え方を、実務で確認しやすい形で詳しく解説します。
平行キー規格の基本寸法
それではまず平行キーの規格と寸法の考え方について解説していきます。
平行キーの役割とJIS規格
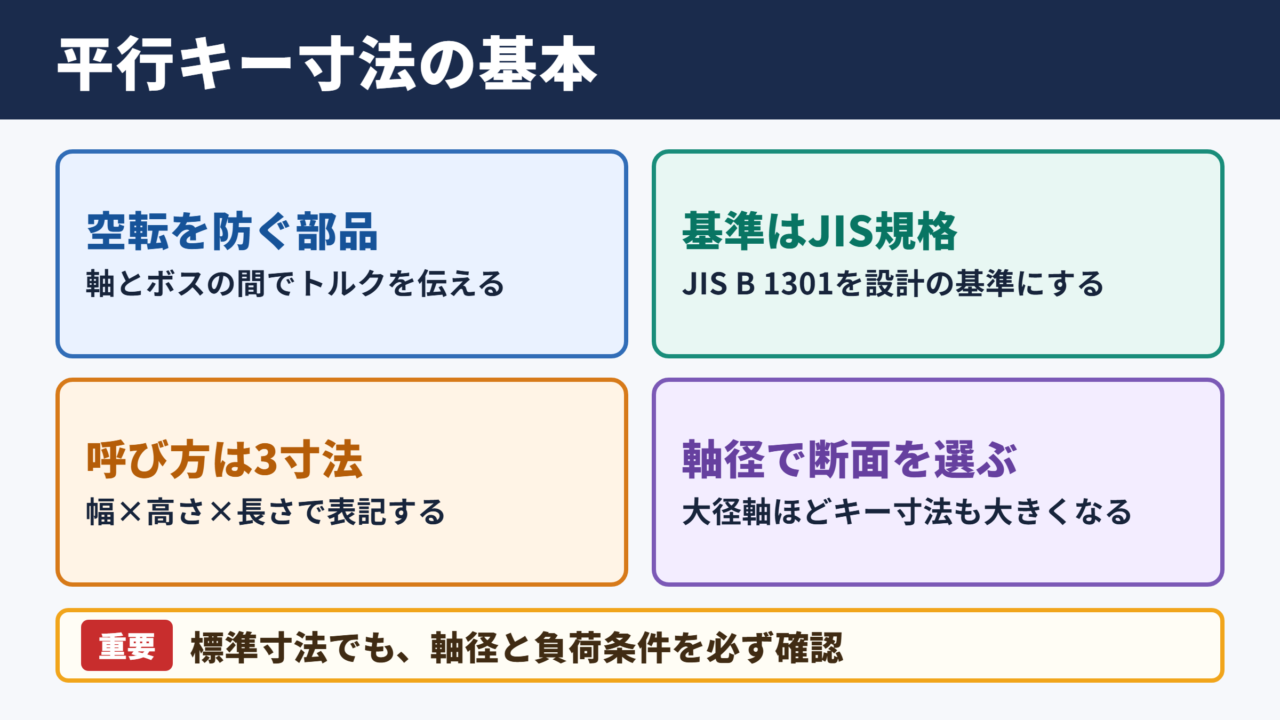
平行キーとは、軸に設けたキー溝と、歯車やプーリーなどのボスに設けたキー溝の間へ差し込む、断面が長方形の機械要素です。
軸とボスが相対的に空転することを防ぎ、モーターや減速機から伝わるトルクを安定して受け渡す役割を担います。
日本国内では、一般にJIS B 1301に基づく平行キーが設計や製作の基準として扱われます。
規格ではキーの幅、キーの高さ、長さ、端部の形状、キー溝の幅、公差などが定められており、軸径に応じて適切なサイズを選ぶ仕組みです。
平行キーの呼び方は、通常は幅と高さ、長さを組み合わせて表します。
呼び方の例として、幅10mm、高さ8mm、長さ50mmの平行キーは、10×8×50のように表記されます。
図面ではキー単体の寸法だけでなく、軸径、キー溝幅、溝深さ、公差まで併記されているかを確認することが大切です。
規格品を使う場合でも、使用する軸径や伝達トルクに適合しているとは限りません。
標準寸法を出発点にしつつ、負荷条件や組立性を含めて判断する視点が必要でしょう。
軸径とキー断面の対応
平行キーの幅と高さは、主に軸径の範囲に対応して決められます。
軸径が大きくなるほど、伝達するトルクも増える傾向があるため、キーの断面寸法も段階的に大きくなります。
たとえば小径軸では4×4や5×5といった正方形に近いサイズが使われ、中径以上では8×7、10×8、12×8、16×10などが選定候補になります。
キー幅だけを見て選ぶのではなく、対応する軸径範囲を確認することが基本です。
| 代表的な軸径の範囲 | 平行キーの幅 | 平行キーの高さ | 使用場面の例 |
|---|---|---|---|
| 10mmを超え12mm以下 | 4mm | 4mm | 小型治具や小型プーリー |
| 17mmを超え22mm以下 | 6mm | 6mm | 小型モーター軸 |
| 22mmを超え30mm以下 | 8mm | 7mm | 一般的なプーリー軸 |
| 30mmを超え38mm以下 | 10mm | 8mm | 減速機や搬送装置 |
| 38mmを超え44mm以下 | 12mm | 8mm | 中型の歯車軸 |
| 50mmを超え58mm以下 | 16mm | 10mm | 機械設備の駆動軸 |
| 65mmを超え75mm以下 | 20mm | 12mm | 比較的大きな伝動部 |
上表は代表的な組み合わせの目安です。
実際にはJISの最新版、使用する設計規格、設備メーカーの指定図面を優先してください。
軸径が規格範囲の境目にある場合は、ひとつ上のキー寸法を機械的に採用するのではなく、ボス肉厚やキー溝加工の可否も含めて検討します。
両丸キーと両角キーの違い
平行キーには、端部が丸い両丸キーと、端部が直角に仕上げられた両角キーがあります。
断面寸法が同じでも端部形状が異なるため、キー溝の加工方法や端部の逃げ、組立方法に影響します。
両丸キーは端部が半円形で、エンドミル加工で形成したキー溝に合わせやすい点が特徴です。
一方の両角キーは端面が直線的であり、キー溝の有効長を取りやすく、端部まで力を受けやすい構成にできます。
| 種類 | 端部形状 | キー溝との関係 | 確認したい点 |
|---|---|---|---|
| 両丸キー | 両端が丸形 | エンドミル加工の溝に適合しやすい | 端部半径と溝端部の形状 |
| 両角キー | 両端が角形 | 角部を持つ溝形状が必要になる | 溝端部の加工方法と逃げ |
| 片丸キー | 一端が丸形 | 片側を加工端に合わせる場合がある | 組付け方向と図面指示 |
両丸か両角かは、単なる外観上の違いではありません。
キーとキー溝の端部形状が一致しないと、奥まで挿入できなかったり、局部的に干渉したりします。
既存機械の補修では、取り外したキーの幅と高さだけでなく、端部形状と全長も必ず測定することが欠かせません。
平行キーを交換する際は、軸径だけで規格品を注文しないことが重要です。
幅、高さ、長さ、両丸または両角、材質、キー溝の実測状態まで照合すると、組立時のトラブルを減らせます。
JIS寸法表と標準長さ
続いては平行キーの寸法表と長さの選び方を確認していきます。
幅と高さの標準寸法
平行キーの断面は、幅をb、高さをhとして管理されることが多く、設計図面でもこの記号が使われます。
幅bは主に回転方向の荷重を受ける側面に関係し、高さhは軸とボスのキー溝へどの程度入り込むかに関係する寸法です。
一般的な平行キーでは、幅と高さが必ずしも同じではありません。
軸径が大きくなると、幅に対して高さがやや小さい組み合わせとなる規格も多く見られます。
| キー幅b | キー高さh | 主な対象となる軸径 | 一般的な使用例 |
|---|---|---|---|
| 3mm | 3mm | 6mmを超え8mm以下 | 精密小型機器 |
| 4mm | 4mm | 10mmを超え12mm以下 | 小型駆動部 |
| 5mm | 5mm | 12mmを超え17mm以下 | 小型ファンや治具 |
| 6mm | 6mm | 17mmを超え22mm以下 | モーターとプーリー |
| 8mm | 7mm | 22mmを超え30mm以下 | 搬送ローラー |
| 10mm | 8mm | 30mmを超え38mm以下 | 一般産業機械 |
| 12mm | 8mm | 38mmを超え44mm以下 | 歯車と軸の結合 |
| 14mm | 9mm | 44mmを超え50mm以下 | 中荷重の駆動部 |
| 16mm | 10mm | 50mmを超え58mm以下 | 大型プーリー |
標準寸法表は便利ですが、実物の寸法を確認せずに流用することは避けるべきです。
古い設備では旧図面の指定、メーカー独自の寸法、海外規格に基づくキーが混在している場合もあります。
交換品の選定では、現物測定と図面確認を組み合わせる方法が確実でしょう。
長さの選定とボス長さ
平行キーの長さは、伝達トルク、ボスの長さ、キー溝の有効長、組付け条件を踏まえて決めます。
断面寸法が同じであれば、キーを長くすることで側面の接触面積を増やし、面圧を抑える方向に働きます。
ただし、単純に最長のキーを選べばよいわけではありません。
ボス端部の肉厚不足、キー溝の端部加工、組立時の逃げ、軸肩との干渉などを考慮する必要があります。
キー長さLを考えるときは、ボスの有効長より短く収めることが基本です。
目安としては、キーの端部がボス端面から突出しないか、組立後に軸肩や止め輪へ干渉しないかを確認します。
設計計算では、キー側面のせん断や面圧を確認します。
実務上は伝達トルク、軸径、キー幅、キー高さ、有効長を使い、許容値を超えないかを評価します。
高トルク用途では、キーを長くするだけでは十分でない場合もあります。
その際は、軸径の見直し、スプライン結合、テーパーロックブッシュ、締結構造の変更なども検討対象になります。
キー長さの規格品と切断対応
平行キーは規格長さで流通しており、必要に応じて適切な長さへ切断して使用されます。
たとえば100mmの素材を購入し、図面に合わせて45mmや68mmへ切断する運用も珍しくありません。
ただし切断後の端面が荒れていると、組付け時にキー溝を傷付けたり、端面のバリが干渉したりします。
切断したキーは、面取りとバリ取りを行い、寸法と端部形状を確認してから使用します。
両丸キーを短くする場合には、丸い端部を片側だけ失うことがあります。
その場合は片丸キーとして使えるか、両角仕様へ変更できるかを図面と加工条件で判断してください。
キーの長さは、見た目で判断しやすい寸法である一方、伝達能力と組立性の両方に影響します。
ボス長さに対して余裕なく設定すると、端部干渉や組立不良の原因になりやすいため注意が必要です。
平行キーの公差と締め合い
続いては平行キーの公差と、軸側およびボス側の締め合いを確認していきます。
キー幅公差の考え方
平行キーでとくに重要なのは、幅方向の公差です。
キー幅が大きすぎればキー溝へ入りにくくなり、小さすぎれば回転方向のがたつきが発生しやすくなります。
キーそのものの幅、公差が指定された軸側キー溝幅、ボス側キー溝幅が適切に組み合わさることで、求められる締め合いが実現します。
キーは側面でトルクを伝える部品であるため、幅方向の状態はとくに慎重に確認する必要があります。
一般的には、軸側のキー溝はキーを比較的固定しやすいはめあいとし、ボス側は組立や分解を考えて入りやすい条件に設定されることがあります。
ただし、どちらをきつめにするかは設備の用途、振動、繰り返し分解の有無、製造方針によって異なります。
図面に公差記号がある場合は、その指示を最優先にしてください。
| 確認箇所 | 主な目的 | 不具合が起きた場合 |
|---|---|---|
| キー幅 | 側面接触の安定化 | がたつき、挿入不能、片当たり |
| 軸側キー溝幅 | キーの保持 | キーの浮き、抜け、組付け不良 |
| ボス側キー溝幅 | ボスの着脱性 | ボスが入らない、横振れ |
| キー高さ | 溝深さとの適合 | 底当たり、浮き上がり |
| キー溝深さ | 軸とボスの接触状態 | 締結不足、ボスの偏心 |
軸側キー溝とボス側キー溝
平行キーを使用する結合部には、軸側キー溝とボス側キー溝の二つがあります。
軸側キー溝はシャフトの外周に加工され、ボス側キー溝は穴の内面に加工されます。
キー高さのすべてが軸側へ入るわけではなく、軸側とボス側へそれぞれ分かれて収まります。
このため、キー溝深さの組み合わせが不適切だと、キーが底当たりしたり、ボス内径と軸外径が十分に接触しなかったりするおそれがあります。
組立後にボスが軸へしっかり密着しているかを確認します。
キーが高すぎる、またはキー溝が浅すぎると、キーが先に当たり、軸とボスの本来の接触面が浮くことがあります。
底当たりは外観だけでは見抜きにくい不具合です。
組立時にボスが途中で止まる、締結ボルトを締めても位置が安定しない、回転後に異音がする場合には、キー高さと溝深さを測定して確認しましょう。
キー溝の深さは、キー本体の高さと同じ意味ではない点が重要です。
公差確認に使う測定方法
キーとキー溝の測定には、ノギス、マイクロメーター、ハイトゲージ、ピンゲージ、限界ゲージなどが使われます。
キー幅の測定であれば、マイクロメーターを用いることで細かな寸法差を確認しやすくなります。
キー溝幅はノギスでも概略確認できますが、精度が必要な場合は専用測定具やピンゲージによる判定が有効です。
キー溝の深さはデプスゲージや深さ測定機能付きノギスを使い、溝底のバリを除去してから測ることが大切です。
測定値が規格の中心値に近くても、ばらつきや測定位置によっては問題が残ることがあります。
溝の入口と中央、端部で値を比べれば、加工のテーパーや局部的な変形にも気付きやすくなるでしょう。
一箇所だけの測定結果で合格と判断しないことが、品質管理では重要になります。
キー溝規格と加工方法
続いては軸とボスに設けるキー溝の規格、および加工時の注意点を確認していきます。
軸側キー溝の加工
軸側キー溝は、フライス盤、マシニングセンタ、キーシーター、ブローチ加工などによって加工されます。
少量品ではエンドミル加工が選ばれることが多く、量産や特定形状では専用工具を活用する場合もあります。
エンドミルで加工する場合、工具先端が円弧形状となるため、溝の端部は丸くなりやすい傾向があります。
この形状と相性がよいのが両丸キーです。
両角キーを使用する場合には、溝端部の角を加工する必要があり、工具の逃げや追加工程を考慮しなければなりません。
軸側キー溝の加工では、溝の中心が軸の中心線に対して適切な位置にあることも重要です。
位置がずれると、組立時の向きや歯車の位相に影響することがあります。
複数のキー溝を持つ軸では、相互の角度関係も図面どおりに管理する必要があります。
ボス側キー溝の加工
ボス側キー溝は、穴の内側へ加工するため、軸側よりも加工方法が限られます。
一般的にはキーシーター、スロッター、ブローチ盤、放電加工などが採用されます。
量産部品ではブローチ加工が高い再現性を得やすく、少量や特殊形状ではキーシーターや放電加工が有力な選択肢です。
ボス側のキー溝は、穴径との同軸度や溝幅の精度、溝底の状態が組立品質に直結します。
加工後にバリが残ると、キーが奥まで入らない原因になるため、入口部と溝底を丁寧に確認してください。
| 加工方法 | 適した対象 | 特徴 | 注意点 |
|---|---|---|---|
| エンドミル加工 | 軸側キー溝 | 汎用設備で対応しやすい | 端部が丸くなりやすい |
| キーシーター | ボス側キー溝 | 内径のキー溝に対応可能 | 段取りと加工時間を確認 |
| ブローチ加工 | 量産ボス | 寸法の安定性を得やすい | 専用工具の準備が必要 |
| 放電加工 | 硬材や特殊形状 | 複雑な加工に対応しやすい | 加工コストと表面状態 |
溝端部と逃げの管理
キー溝の端部には、加工工具の形状に起因する丸みや逃げが残ることがあります。
ここを考慮しないと、図面上は長さが合っていても、実際にはキーが端部へ当たり、十分な有効長を確保できない場合があります。
とくに両角キーを採用する場合は、キー溝端部をどのように加工するかを設計段階で明確にしておくことが大切です。
キーの全長ではなく、実際に側面で力を受けられる有効長に注目すると、設計上の見落としを防ぎやすくなります。
キー溝の端部形状とキー端部形状は、必ず一組として確認します。
両丸キーには丸端部を受け入れられる溝形状、両角キーには角部が干渉しない溝形状が必要です。
また、キー溝の角には応力が集中しやすい面もあります。
繰り返し荷重や衝撃荷重が大きい装置では、キー溝付近の軸強度にも配慮が求められます。
必要に応じて軸材質、熱処理、溝の位置、段差部からの距離を見直すとよいでしょう。
平行キーの選定と使用上の注意
続いては平行キーを選定するときの基準と、使用時に起こりやすい問題を確認していきます。
伝達トルクに応じた選定
平行キーの選定では、軸径から規格寸法を選ぶことが出発点になります。
しかし、軸径だけで選定を完了すると、高トルクや急激な起動停止がある設備では不足する可能性があります。
キーには回転方向の力が加わり、側面には面圧、断面にはせん断応力が発生します。
そのため、伝達トルクが大きい場合には、キーの幅、高さ、長さ、材質を総合的に確認します。
トルクが大きくなるほど、キーの側面へかかる力も増えます。
断面を大きくする、キーを長くする、結合方式を見直すといった対策を、設計条件に応じて選びます。
頻繁に正逆転する装置、衝撃荷重を受ける機構、起動時の負荷が大きい設備では、静的なトルクだけでは判断しにくいことがあります。
安全率を見込み、軸とボスの強度も含めて確認することが望ましいでしょう。
キーだけを強くしても、軸のキー溝部分が弱くなれば本末転倒です。
材質と表面状態
平行キーの材質には、一般に機械構造用炭素鋼などが用いられます。
用途によってはステンレス鋼、合金鋼、表面処理材などを選ぶこともあります。
湿気や薬品にさらされる環境では、腐食によってキーが固着し、分解が難しくなる場合があります。
耐食性が必要な場所では、周辺部品との異種金属接触も踏まえて材質を選定してください。
キー表面の打痕、錆、バリ、過度な傷は、組付け性と接触状態に影響します。
ハンマーで強く打ち込んだキーは、変形して取り外しにくくなるだけでなく、キー溝を損傷するおそれがあります。
軽く入らない場合には、無理に打ち込む前に寸法、公差、バリ、端部干渉を確認することが先決です。
がたつきと破損の原因
平行キー周辺で発生する不具合には、キーの摩耗、キー溝の変形、キーのせん断、ボスの割れ、回転時の異音などがあります。
がたつきが発生すると、負荷が一部へ集中し、摩耗がさらに進む悪循環になりやすい点に注意が必要です。
原因としては、キー幅の不足、キー溝幅の拡大、過大トルク、ボス固定ねじの緩み、軸とボスのはめあい不良などが考えられます。
| 症状 | 考えられる原因 | 確認する項目 |
|---|---|---|
| キーが入らない | 幅過大、バリ、端部干渉 | キー幅、溝幅、端部形状 |
| 運転中に異音がする | がたつき、摩耗、固定不足 | 側面接触、止めねじ、ボス状態 |
| キーが抜けにくい | 錆、圧痕、過大な締め合い | 表面状態、キー溝変形 |
| キーがせん断する | 過大トルク、長さ不足 | 伝達条件、有効長、材質 |
| ボスが浮く | キーの底当たり | キー高さ、両側の溝深さ |
修理時にキーだけを新品へ交換しても、キー溝が摩耗していれば根本的な改善にならないことがあります。
軸側とボス側のキー溝を一体で点検することが、再発防止の近道です。
図面確認と寸法測定
続いては平行キーを製作、購入、交換する前に行いたい図面確認と測定の要点を確認していきます。
図面で確認するべき項目
平行キーに関する図面では、キーの幅、高さ、長さ、端部形状、材質、個数を確認します。
加えて、軸側キー溝とボス側キー溝の幅、深さ、公差、位置も見落とせません。
組立図だけでは細部が判断できない場合には、部品図や加工図まで確認する必要があります。
歯車やプーリーの図面にキー溝寸法があり、軸図面に別の指定がある場合は、どちらが管理基準なのかを整理してください。
図面にJIS規格の記載があっても、すべての寸法が自動的に決まるとは限りません。
特殊な長さ、組立上の逃げ、指定公差、表面処理などが個別に指示されていることもあります。
規格名だけで判断せず、図面上の個別指定を優先する姿勢が大切です。
現物を測るときの順序
現物測定では、まず軸径とボス穴径を確認し、その後にキー幅、キー高さ、キー長さを測ります。
次に軸側とボス側のキー溝幅、溝深さ、有効長、端部形状を確認すると、全体の整合性を把握しやすくなります。
摩耗したキーは、中央部より端部のほうが傷んでいる場合があります。
複数箇所を測定して最大値と最小値を記録すると、交換が必要な範囲を判断しやすくなるでしょう。
現物のキーを基準にして同じものを作る場合でも、摩耗後の寸法をそのまま写さないよう注意してください。
新品時の規格寸法とキー溝の実測値を比較し、どちらに原因があるのかを見極める必要があります。
測定前には、油分、錆、打痕周辺の盛り上がり、バリを確認します。
測定面に異物があると、わずかな差でも結果が変わり、適合しないキーを選ぶ原因になります。
精度が必要な場合には、測定器の校正状態や測定圧も意識すると安心です。
購入時と製作依頼時の伝え方
平行キーを購入する際には、幅、高さ、長さ、端部形状を明確に伝えます。
たとえば10×8×50のような寸法だけでは、両丸か両角かが不明なことがあります。
必要に応じて、材質、数量、表面処理、公差、切断の有無も指定してください。
キー溝加工を依頼する場合は、軸径またはボス穴径、溝幅、溝深さ、有効長、加工位置、基準面を共有することが重要です。
写真だけで依頼すると、寸法の取り違えや端部形状の誤認が起こりやすくなります。
可能であれば図面、測定値、現物写真を合わせて提示し、どの部品と組み合わせるかを伝えると認識違いを防げます。
平行キーは単体寸法ではなく、相手側キー溝との組み合わせで成立する部品と考えると、依頼内容を整理しやすくなります。
平行キー規格のまとめ
平行キーは、軸とボスの間で回転力を伝える基本的な機械要素です。
JIS規格では、軸径に応じた幅と高さ、標準的な長さ、端部形状、キー溝との関係が定められています。
両丸キーと両角キーは端部形状が異なるため、キー溝端部の加工方法と必ず対応させる必要があります。
とくに確認したいのは、キーの幅、高さ、長さだけではありません。
軸側とボス側のキー溝幅、溝深さ、公差、有効長、端部の干渉まで確認することで、組立不良やがたつきを防ぎやすくなります。
伝達トルクが大きい機械では、規格寸法に合うことに加え、キーのせん断、側面の面圧、軸の強度、ボスの肉厚も考慮しましょう。
平行キーの正しい選定は、規格表の確認と現物の測定、相手部品との適合確認を組み合わせることがポイントです。
交換や新規設計の際には、JIS寸法を基準にしながら、図面の個別指定と使用条件を丁寧に照合してください。