タッピンねじを使う際、仕上がりの強度や作業性を左右するのが下穴径です。
下穴が小さすぎると締付けトルクが過大になり、樹脂の割れやねじの破損につながります。反対に大きすぎれば、ねじ山が十分に形成されず、保持力が不足するでしょう。
材質、ねじの種類、呼び径、必要な引抜き強度を一緒に考えることが大切です。
この記事では、樹脂向けを中心に、タッピンねじの下穴径を決める考え方、JISとの関係、加工時の注意点まで詳しく解説します。
タッピンねじの下穴径の目安
それではまず、タッピンねじの下穴径を決める基本について解説していきます。
呼び径から考える基本寸法
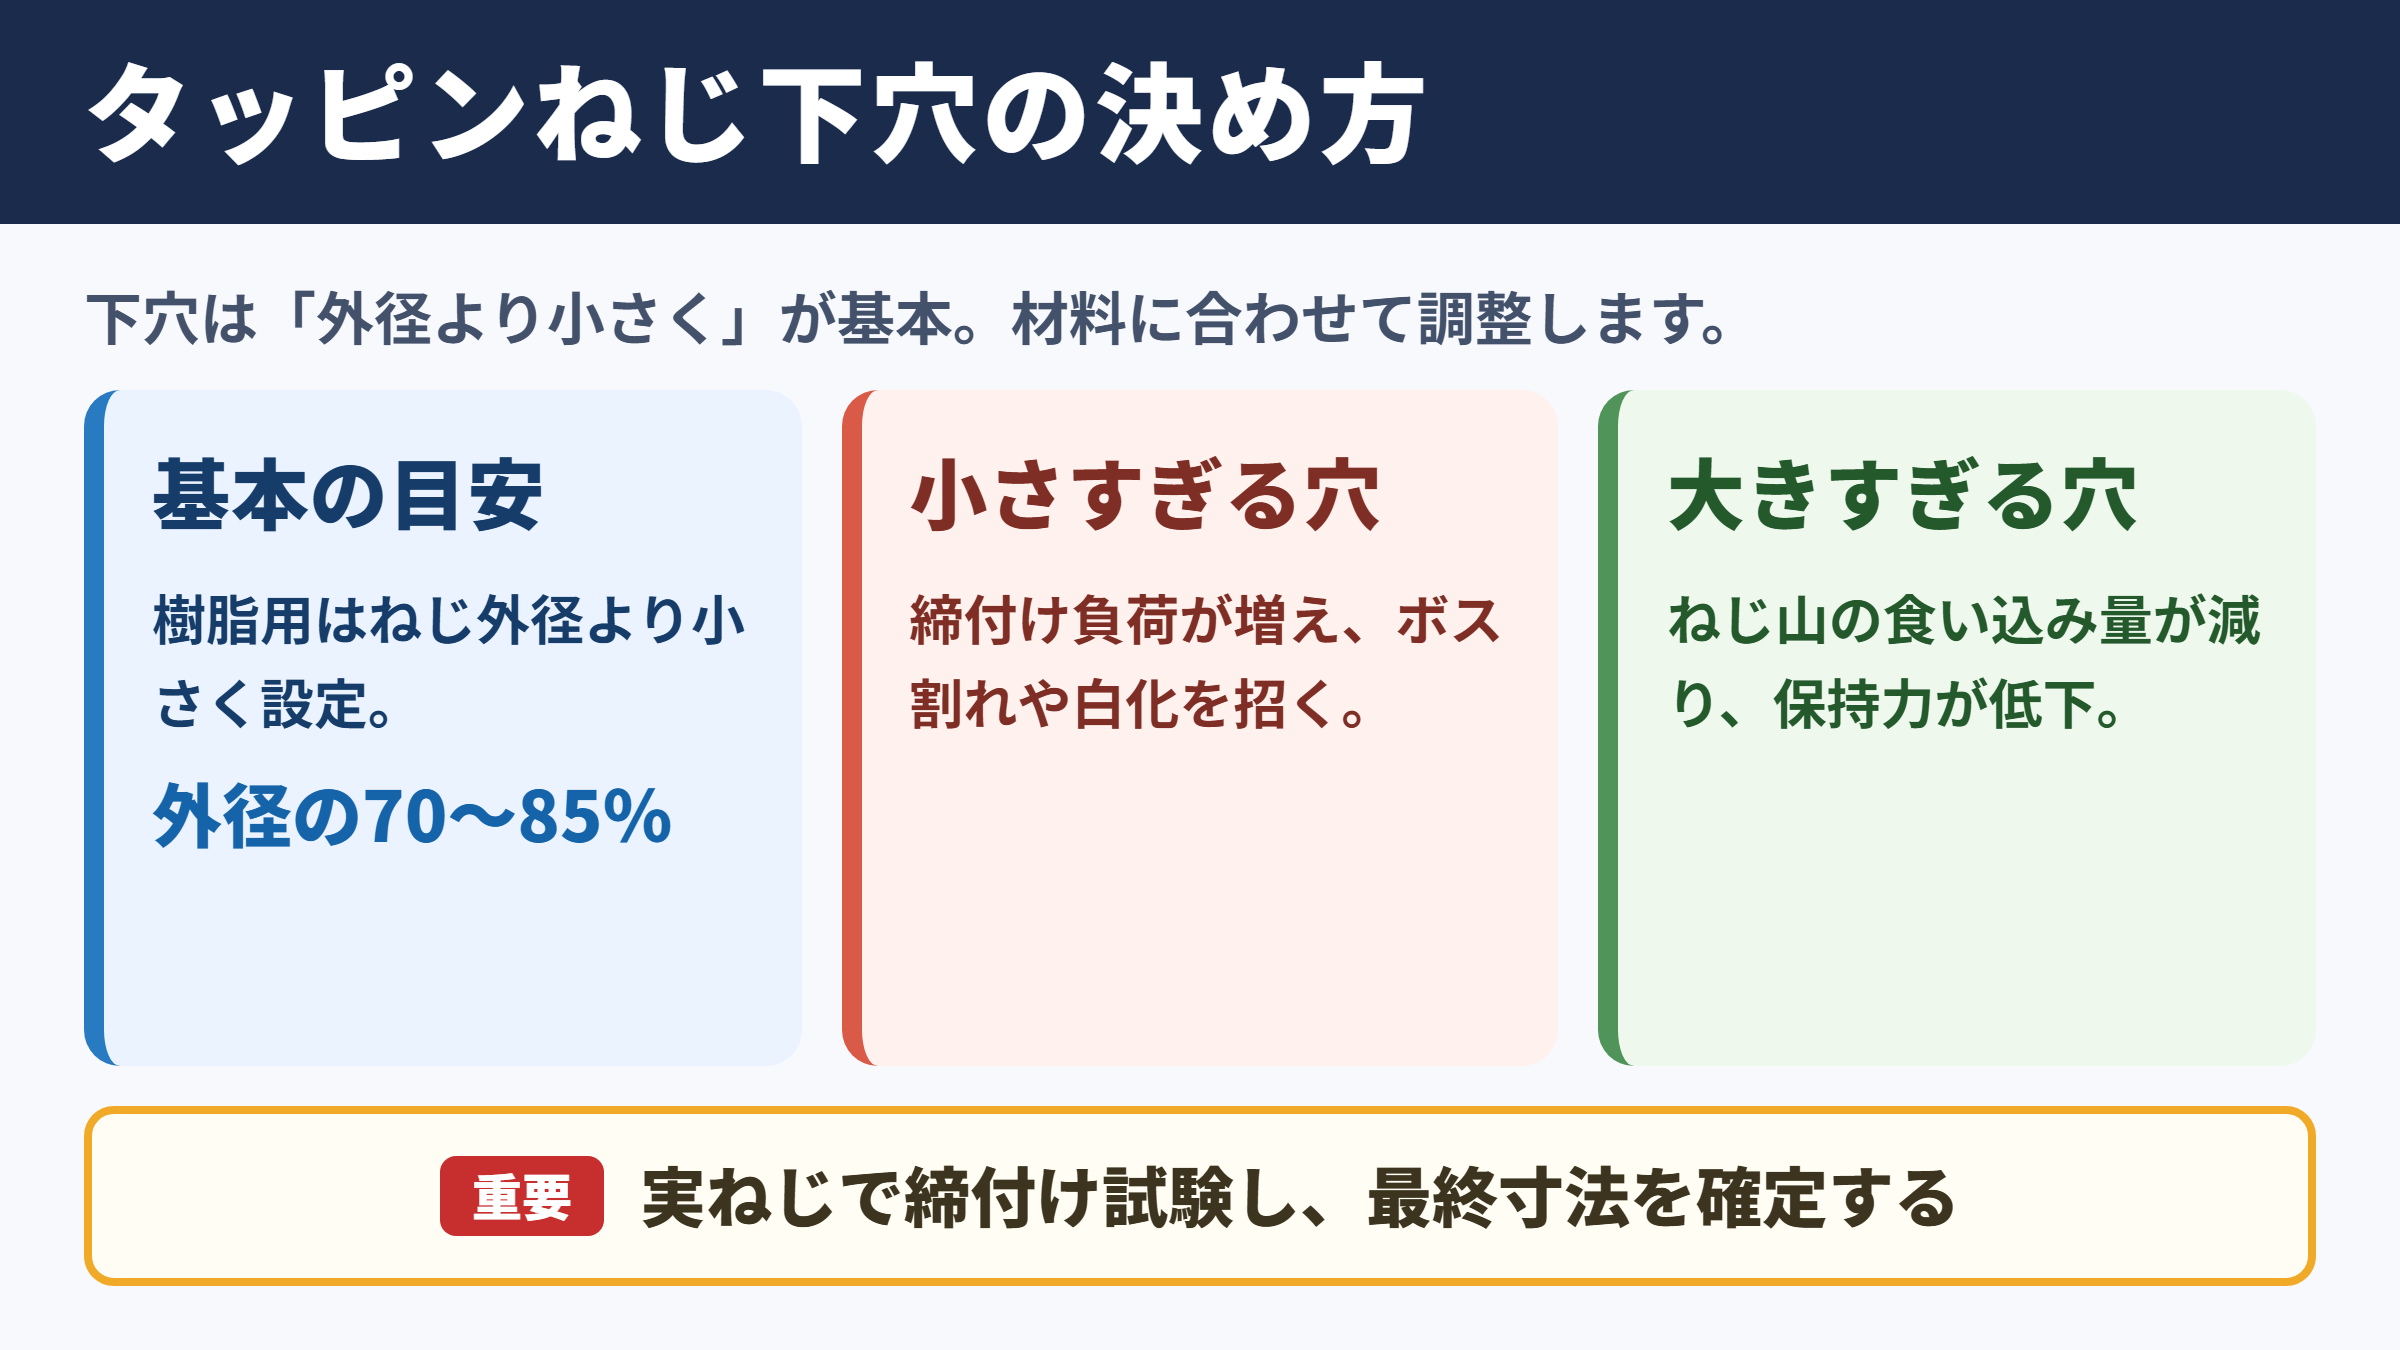
タッピンねじの下穴は、一般にねじの外径より小さく設定します。
ねじを締め込む途中で材料側にめねじが成形されるため、下穴にはねじ山を作る余地が必要になるからです。
樹脂用のタッピンねじでは、下穴径をねじ外径のおよそ七〇から八五パーセント程度に置く考え方が広く使われます。
ただし、この割合だけで決定すると失敗する場合があります。ねじ山の形状、樹脂の硬さ、ボスの肉厚によって適正値が変化するためです。
| ねじの呼び径 | 樹脂向け下穴径の目安 | 用途の例 |
|---|---|---|
| 二ミリ | 一・四から一・六ミリ | 小型機器、薄肉部品 |
| 二・六ミリ | 一・九から二・二ミリ | ケース、カバー類 |
| 三ミリ | 二・二から二・五ミリ | 家電部品、樹脂筐体 |
| 三・五ミリ | 二・六から二・九ミリ | 中型の樹脂部品 |
| 四ミリ | 三・〇から三・四ミリ | 補強リブ付きボス |
| 五ミリ | 三・八から四・二ミリ | 比較的大きな筐体 |
表の数値は設計検討を始めるための目安です。
量産品では、実際のねじと成形品を用いた締付け試験を行い、最終寸法を確定させる必要があります。
下穴径が小さすぎる場合
下穴径を小さくすると、ねじ山のかかりが深くなり、保持力が高くなるように見えます。
しかし、過度に小さい穴へ締め込むと、締付け時の負荷が急激に上昇します。
特に硬質樹脂やガラス繊維入り樹脂では、ボスの割れ、白化、ねじ頭のなめりが起こりやすくなります。
電動ドライバーで締める工程では、トルクのばらつきによって不良が増えることもあるでしょう。
下穴が小さすぎる状態は、締結力の不足ではなく過剰な応力が問題になります。
保持力だけを優先せず、割れの有無と締付けトルクの安定性を同時に確認することが重要です。
下穴径が大きすぎる場合
下穴径が大きすぎると、ねじ山が材料へ食い込む量が減少します。
その結果、初期の締付け感が軽くても、引抜き荷重や繰り返し締結後の保持力が不足しやすくなります。
ねじを外して再度締める場合は、すでに形成された樹脂ねじ山が傷みやすいため、一回目の締結よりも保持力が下がる点に注意が必要です。
組立工程で何度も開閉する製品では、インサートナットや金属ねじへの変更も検討対象になります。
下穴径の基本的な考え方は、ねじ外径からねじ山が食い込む量を差し引く方法です。
下穴径は、おおよそねじ外径から両側の食い込み量を引いた値として検討します。
樹脂材質別の下穴径
続いては、樹脂の種類ごとに異なる下穴径の考え方を確認していきます。
軟質樹脂と粘りのある樹脂
ポリエチレン、ポリプロピレン、軟質塩化ビニルのような比較的柔らかい樹脂は、ねじが入りやすく、塑性変形も起こりやすい材料です。
このような材質では、下穴をやや小さめにしても割れにくい傾向があります。
ただし、柔らかい材料は時間経過による応力緩和が起きやすく、締結直後の強度だけで判断できません。
長期使用時のゆるみやクリープを見込んで、十分なボス長さとねじの有効かみ合い長さを確保しましょう。
ABSとポリカーボネート
ABS樹脂は加工性と強度のバランスがよく、筐体や機構部品に幅広く使われます。
下穴径は標準的な目安から検討しやすい一方、低温環境や肉薄のボスでは割れに注意が必要です。
ポリカーボネートは耐衝撃性に優れますが、締付け条件によっては応力割れが問題になることがあります。
洗浄液、接着剤、油分などの化学物質と応力が重なる環境では、下穴を極端に小さくしない配慮が必要でしょう。
| 材質 | 下穴設定の傾向 | 注意点 |
|---|---|---|
| ABS | 標準的な寸法から開始 | 薄肉ボスの割れ |
| ポリカーボネート | やや余裕を持たせる | 応力割れ |
| ポリアミド | 吸水状態も考慮 | 寸法変化 |
| POM | 小さめ設定も可能 | 割れと滑り |
| ガラス繊維入り樹脂 | 大きめ側から試験 | 高トルク、ボス破損 |
硬質樹脂と強化樹脂
POM、ポリアミド、ガラス繊維入りナイロンなどは、強度や耐熱性が求められる部品で使用されます。
これらの材料はねじ山の保持力を得やすい反面、締付けトルクが大きくなりがちです。
とくにガラス繊維入り樹脂では、ドリル加工面の状態も重要になります。
粗い穴壁やバリが残ると応力集中の起点になり、ねじ締結後にボスが縦方向へ割れるおそれがあります。
強化樹脂では、一般的な樹脂用下穴径をそのまま流用しないことが大切です。
下穴をやや大きめに設定し、ねじ形状と締付けトルクを含めて試験する流れが安心です。
タッピンねじの種類と選び方
続いては、下穴径に影響するタッピンねじの種類を確認していきます。
ねじ山形状による違い
タッピンねじには、樹脂へねじ山を成形しながら進むタイプと、金属板へ食い込ませるタイプがあります。
見た目が似ていても、ねじ山のピッチ、山の高さ、先端形状が違えば、必要な下穴径も同じにはなりません。
樹脂用として設計されたねじは、材料の割れを抑えながら高い保持力を得る形状を持つものがあります。
部品表で単にタッピンねじと記載するのではなく、メーカー名、品番、呼び径、ねじ山形状まで管理することが望ましいでしょう。
先端形状と穴の深さ
先端がとがったねじは、締め始めの位置決めに役立ちます。
一方で、先端部分は十分なねじ山の保持に寄与しないため、有効かみ合い長さを短く見積もる必要があります。
止まり穴では、穴深さに余裕を持たせなければなりません。
ねじ先端が穴底へ先に当たると、締結面が密着する前にトルクが上がり、締付け不良と誤判定される場合があります。
止まり穴の深さは、ねじの有効かみ合い長さに先端の逃げ量と切りくずの余裕を加えて決めます。
ねじ長さだけを基準にすると、底付きの原因になります。
頭部形状と締結対象
なべ頭、皿頭、トラス頭など、頭部形状も選定条件の一つです。
皿頭を使う場合、座ぐりや皿もみの形状が不十分だと、締付け時に部品表面へ大きな力が集中します。
樹脂部品の表面に沈み込みやクラックが出る場合は、下穴径だけでなく頭部座面の面積も見直しましょう。
締結する相手材が金属板なのか、樹脂ボスなのか、両者を重ねる構造なのかによって、適したねじは変わります。
JIS規格と図面表記
続いては、JIS規格と図面上で確認したい項目を解説していきます。
JIS規格で確認する範囲
JISには小ねじ、タッピンねじ、ねじ部品の寸法や性能に関する規格があります。
ただし、樹脂用タッピンねじの実際の下穴径は、ねじ単体の規格だけで一意に決まるものではありません。
相手材の材質や製品条件が強く関係するため、JISの寸法情報に加えて、ねじメーカーの技術資料を確認することが必要です。
規格値は選定の出発点であり、製品保証のための最終値ではないと考えると分かりやすいでしょう。
図面に記載したい寸法
図面では下穴径だけでなく、公差、穴深さ、止まり穴か貫通穴か、面取りの有無を明確にします。
樹脂成形品では、金型で作る穴の抜き勾配も見逃せません。
入口側と底側で実際の穴径が異なると、締付けトルクや保持力にも差が出ます。
量産時の測定方法まで決めておくと、設計と製造の認識違いを減らせます。
| 図面項目 | 記載内容 | 確認の目的 |
|---|---|---|
| 下穴径 | 基準寸法と公差 | ねじ山形成の安定化 |
| 穴深さ | 有効深さと底部形状 | 底付き防止 |
| 面取り | 入口の形状と寸法 | 締め始めの安定化 |
| 抜き勾配 | 金型方向と角度 | 成形ばらつきの把握 |
| ボス外径 | 肉厚とリブ形状 | 割れ防止 |
ボス形状と肉厚の関係
下穴が適正でも、ボスの外径が小さすぎれば割れの危険は残ります。
一般には、ボス外径を下穴径より十分に大きく取り、周囲に応力を逃がせる肉厚を確保します。
リブで補強する場合も、リブの根元に肉厚が集中しすぎると成形収縮によるひけや内部応力が発生します。
ねじ締結部は穴だけではなく、ボス、リブ、相手部品、締付け工具を含む構造として確認することが重要です。
図面上の下穴径が正しくても、ボス外径や穴深さが不足していれば締結品質は安定しません。
ねじの周囲に必要な樹脂量を確保することが、割れにくい設計につながります。
加工方法と締付け管理
続いては、下穴加工と締付け工程での注意点を確認していきます。
ドリル加工と成形穴の違い
試作品ではドリルで下穴を加工し、量産では金型のコアピンで穴を成形するケースがあります。
両者は穴径が同じでも、穴壁の状態や真円度、抜き勾配が異なることがあります。
試作で問題がなかったのに量産でトルクが変わった場合は、穴径の測定値だけでなく加工方法の違いも確認しましょう。
ドリル加工では、バリを除去し、穴の入口を軽く整えることで締め始めが安定します。
締付けトルクの管理
電動ドライバーを使用する場合、締付けトルクの設定は重要な管理項目です。
低すぎるトルクでは座面が密着せず、高すぎるトルクではねじ山の破壊やボス割れが起こります。
ねじ込みトルクと締付けトルクの差を測定すると、下穴径が適切かどうかを判断しやすくなります。
ねじ込みトルクが高すぎると作業負荷が大きくなり、締付けトルクとの差が小さすぎると破損しやすい状態と考えられます。
評価では、締付け中に必要な最大トルクと、締結完了時のトルクを記録します。
さらに引抜き試験、繰り返し締結試験、温度変化後の確認を加えると、実使用に近い判断ができます。
量産前の評価項目
下穴径を決める際は、単純にねじが入るかどうかだけで評価しないことが大切です。
締結後の外観、ボス割れ、空転、引抜き荷重、振動後のゆるみなどを確認しましょう。
樹脂は温度や湿度の影響を受けるため、常温だけでなく想定環境での確認も役立ちます。
特にポリアミド系樹脂では吸水状態による性質変化があるため、評価条件の記録が欠かせません。
タッピンねじの下穴径のまとめ
タッピンねじの下穴径は、ねじの呼び径だけで決めず、樹脂の材質、ねじの形状、ボスの肉厚、必要な強度を合わせて検討します。
下穴が小さすぎると高トルクや割れにつながり、大きすぎると保持力不足や空転が起こりやすくなります。
まずはメーカー推奨値や一般的な目安を起点にし、試験で最終寸法を確定する流れが実務的です。
JIS規格はねじ寸法を確認する基礎になりますが、樹脂部品における下穴の最適値は製品ごとに異なります。
図面には下穴径、公差、穴深さ、面取り、ボス形状を整理して記載し、製造現場と共有しましょう。
適正な下穴径と締付け条件を整えることで、割れにくく、ゆるみにくい樹脂締結を実現できます。