平行キーは、モーターや減速機、プーリー、歯車などの回転部品を軸に固定し、回転力を確実に伝えるために使われる機械要素です。軸とハブの空回りを防ぐ小さな部品ですが、寸法や材質、組み付け方を誤ると、摩耗や破損、振動の原因になりかねません。
似た役割を持つ勾配キーとの違い、JIS規格に沿った選び方、加工時の注意点まで把握しておくと、設計や保全の判断がしやすくなるでしょう。この記事では、平行キーの基礎から実務で役立つ使い分けまで、順を追って解説します。
平行キーの役割と基本構造
それではまず平行キーの役割と基本構造について解説していきます。結論からいえば、平行キーは軸とハブの間でトルクを伝達するための代表的な締結部品です。
軸とハブを一体で回転させる仕組み
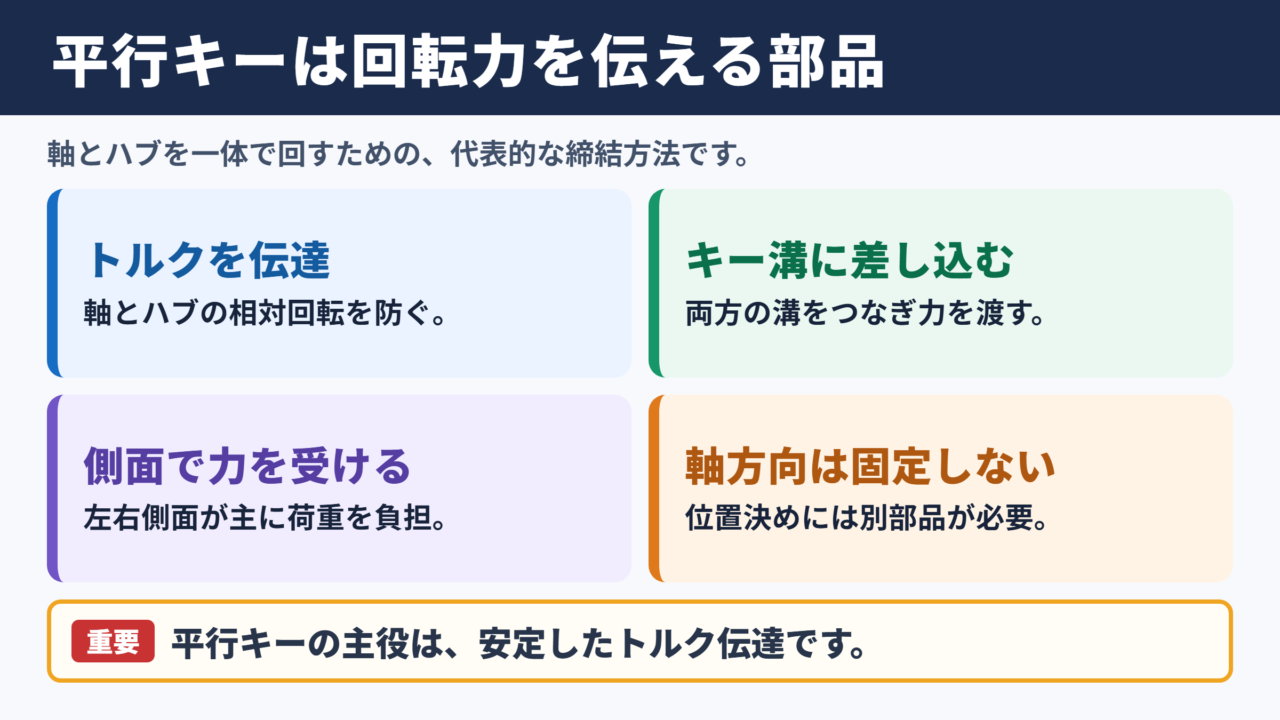
平行キーは、回転軸側に設けたキー溝と、歯車やプーリーなどのハブ側に設けたキー溝の間へ差し込んで使用します。キーの側面が両方の溝に接触することで、軸が回ったときの力をハブへ伝える構造です。
たとえばモーター軸にプーリーを取り付ける場合、止めねじだけで固定すると、大きな負荷が加わった際にハブが滑る可能性があります。そこでキーを介在させると、回転方向の力を面で受けられるため、伝達の安定性が高まります。
平行キーは、軸方向に抜けないよう保持する部品ではありません。ハブの軸方向位置を固定するには、止め輪、段付き軸、ナット、止めねじなどを別途組み合わせる必要があります。
平行キーの主な役割は、軸とハブの相対回転を防ぎ、必要なトルクを伝えることです。
軸方向の位置決めまで担う部品ではないため、固定方法は別に検討しましょう。
平行キーとキー溝の関係
平行キーの断面は一般に長方形または正方形に近く、上下の面が軸とハブのキー溝に納まります。名称にある平行は、キーの上面と下面が平行な形状であることに由来します。
組み付けたとき、トルクを主に受けるのはキーの左右側面です。上面と下面は、キーを安定して保持する役割を持ちます。したがって、側面の当たりが悪いと、一部に荷重が集中してキー溝が変形するおそれがあります。
キー溝の加工には、フライス盤、ブローチ盤、スロッター、ワイヤーカット放電加工などが用いられます。量産ではブローチ加工が選ばれやすく、少量生産や複雑な部品ではエンドミル加工や放電加工が有効でしょう。
平行キーが使われる機械部品
平行キーは産業機械の動力伝達部を中心に、幅広い場所で採用されています。特に、分解や部品交換が見込まれる装置では、加工性と整備性のバランスに優れた方式として便利です。
| 使用箇所 | 取り付ける部品 | 平行キーを使う目的 |
|---|---|---|
| モーター軸 | プーリー、カップリング | 回転力をベルトや相手機械へ伝えるため |
| 減速機出力軸 | スプロケット、歯車 | 高いトルクを伝達するため |
| ポンプ軸 | 羽根車、継手 | 回転部品の空転を防ぐため |
| 工作機械 | 主軸部品、送り機構 | 着脱可能な動力伝達部を構成するため |
| 搬送装置 | チェーンホイール、ローラー | 駆動部の回転を安定させるため |
使用場所によって必要なトルク、回転数、衝撃荷重、腐食環境は異なります。平行キー単体ではなく、軸径とハブ形状を含めて選定することが大切です。
平行キーの種類と形状
続いては平行キーの種類と形状を確認していきます。先端形状や取り付け方法の違いを知ることで、加工性と組立性に合う形式を選べます。
両丸形と両角形の特徴
平行キーには、両端が丸い両丸形と、両端が直角に仕上げられた両角形があります。両丸形は丸みのあるエンドミルでキー溝を加工した場合に合わせやすく、追加工を減らせる点がメリットです。
両角形はキー溝の端部まで有効長さを取りやすく、ハブ内での接触長さを確保したい場面に向いています。ただし、溝の端部を角形に仕上げるには、加工方法や逃げの設計を考慮しなければなりません。
どちらが常に優れているというわけではありません。既製品の寸法、軸側の加工設備、ハブの長さ、組立作業のしやすさを見比べて選ぶとよいでしょう。
片丸形と片角形の使いどころ
片丸形や片角形は、片側だけが丸形または角形になった平行キーです。段付き軸の肩部に近い場所や、ハブの端面形状に制約がある場所で利用されます。
たとえば軸の一端からキーを挿入する構造では、片側の形状をハブ側の溝に合わせることで、組み付け時の干渉を避けやすくなります。部品図面では、キーの長さだけでなく先端形状も確認が必要です。
小さな違いに見えても、現場で違う形状のキーを用意すると、最後まで入らない、キー溝の端に当たるといったトラブルにつながります。キーの幅、高さ、長さ、先端形状はセットで確認しましょう。
沈みキーと頭付きキーの違い
平行キーは、一般に沈みキーの一種として扱われます。沈みキーは軸とハブの両方のキー溝に沈み込み、外周へ大きく飛び出さない構造です。
一方、頭付きキーは取り外し用の頭部を持つ形式で、主に勾配キーで見られます。抜き取りやすい反面、頭部の逃げや周辺スペースが必要になるため、設計の自由度に影響する場合があります。
平行キーの選定では、同じ幅と高さでも先端形状や規格上の呼び方が異なることがあります。
発注時にはキーの形状、寸法、公差、材質、数量を図面または仕様書で明確にしましょう。
用途に応じた材質と表面処理
続いては用途に応じた材質と表面処理を確認していきます。平行キーの材質は、伝達トルクだけでなく、摩耗、腐食、加工性にも関係します。
一般的な機械構造用炭素鋼
平行キーには、機械構造用炭素鋼が広く用いられます。十分な強度を持ち、入手しやすく、切削加工や追加工にも対応しやすいことが理由です。
一般的な産業機械であれば、軸やハブの材質とのバランスを取りながら炭素鋼製のキーを選ぶケースが多いでしょう。キーだけを極端に硬くすると、キー溝側が先に傷む場合もあるため、部品全体の強度配分が重要です。
繰り返しの始動停止や衝撃を受ける装置では、材料強度だけでなく、キー溝の角部に生じる応力集中にも注意が必要です。必要に応じて軸径の見直しや、別の締結方式も検討します。
ステンレス鋼と耐食性が必要な環境
食品機械、屋外設備、洗浄工程のある装置、海辺に設置される機械では、腐食対策が欠かせません。このような環境では、ステンレス鋼製の平行キーが候補になります。
ただし、ステンレス鋼ならどの環境でも問題ないとは限りません。相手部品との組み合わせや水分、塩分、薬品の種類によっては、異種金属接触腐食やかじりを考慮する必要があります。
耐食性を優先する場合は、キーだけではなく、軸、ハブ、止めねじ、潤滑剤まで含めた材質の組み合わせを確認しましょう。腐食は見えないキー溝内部から進むことがあるため、定期点検も重要です。
熱処理と表面処理の考え方
負荷が大きい設備では、焼入れ焼戻しなどの熱処理を施したキーを使用する場合があります。耐摩耗性を高められる一方、硬さが上がることで加工しにくくなり、相手側のキー溝に負担がかかる可能性もあります。
表面処理としては、防錆油、黒染め、めっきなどが検討されます。保管中のさびを抑える目的と、稼働中の耐食性を高める目的では、求められる仕様が異なります。
材質は強度だけで決めず、使用環境、相手部品、保全頻度、交換のしやすさまで含めて選定することが重要です。
特に湿気や薬品がある設備では、キー溝の内部まで確認できる点検計画を用意しましょう。
勾配キーとの違いと使い分け
続いては勾配キーとの違いと使い分けを確認していきます。どちらも軸とハブの回り止めに使われますが、固定の考え方と適した用途には明確な差があります。
勾配キーの構造と締め付け効果
勾配キーは、キーの上面または下面にわずかな勾配を持たせたキーです。打ち込むことでハブを軸へ押し付け、トルク伝達に加えて摩擦による締結効果も得られます。
軸方向へ打ち込む作業が必要になるため、組立時にはハブ位置の変化に注意が必要です。また、強く打ち込みすぎると、ハブが偏ったり、軸やハブに無理な応力が加わったりするおそれがあります。
平行キーは基本的に側面でトルクを受けるのに対し、勾配キーはくさびの作用を利用する点が大きな違いです。回転伝達と締結力をどこまで一体化させたいかが判断の軸になります。
平行キーが向く設備と条件
平行キーは、ハブを軸方向に正確な位置へ配置したい設備や、組立と分解を繰り返す設備に向いています。止めねじやナットなどで別途軸方向を固定できる構造なら、扱いやすい選択肢です。
また、標準化された寸法の既製品を使いやすく、補修用部品として調達しやすい点も利点です。保全現場で交換する可能性がある装置では、平行キーを採用するメリットが大きいでしょう。
ただし、キー溝を設けることで軸の断面が減少します。強度が厳しい軸では、キー溝による影響を考慮し、軸径を上げる、スプラインを使う、締結方法を見直すといった対応が必要です。
勾配キーが向く設備と条件
勾配キーは、比較的簡潔な構造でハブを締め付けたい場合に使われます。古い機械や特定の汎用機械では、勾配キーが採用されていることも少なくありません。
一方で、精密な同心度や繰り返し位置決めが重視される装置では、打ち込み量による位置変化が課題になる場合があります。保守のたびに同じ状態で組み直せるかも、選定時のポイントです。
| 比較項目 | 平行キー | 勾配キー |
|---|---|---|
| 基本形状 | 上面と下面が平行 | 片面に勾配を持つ |
| トルク伝達 | 主に側面で受ける | 側面と摩擦締結を活用する |
| 軸方向の固定 | 別の固定部品が必要 | 打ち込みによる締結効果がある |
| 組立性 | 位置決めしやすい | 打ち込み量の調整が必要 |
| 分解性 | 比較的扱いやすい | 抜き取り作業に配慮が必要 |
| 適した場面 | 標準的な動力伝達、保全性重視 | くさび効果を利用した締結 |
寸法選定と設計時の注意点
続いては寸法選定と設計時の注意点を確認していきます。平行キーは小部品ですが、幅や長さの決定を誤ると、軸やハブの寿命に影響します。
軸径に対応したキー寸法
平行キーの幅と高さは、一般に軸径に応じて選定します。軸が太くなるほど、伝達すべきトルクも大きくなる傾向があるため、キーの断面寸法も大きくなります。
まず軸径から標準的なキー寸法を確認し、そのうえでハブの長さや伝達トルクに応じてキー長さを決めます。標準寸法を使えば、既製品の利用、加工工具の選定、交換部品の管理がしやすくなります。
キーの長さを必要以上に長くすれば安全とは限りません。ハブの有効長さを超えるキーは使えず、キー溝を長くしすぎると軸の強度低下を招く可能性があります。
キーに加わる荷重は、伝達トルクと軸径から概算できます。
接線方向の力は、伝達トルクを軸半径で割って考える方法が基本です。
実際の設計では、キー側面の面圧、せん断応力、軸とハブの強度、衝撃係数を合わせて確認します。
せん断と面圧の確認
平行キーの強度では、主にせん断破壊と面圧による変形を確認します。せん断はキーが横方向に切れるように壊れる現象で、面圧はキー側面やキー溝の接触面が押しつぶされるように傷む現象です。
実務では、キーの幅、キー高さ、キー長さ、伝達トルク、許容応力を用いて検討します。特にハブ材がアルミニウム合金や樹脂に近い特性を持つ場合、キー自体よりハブ側の面圧が先に限界へ達することがあります。
始動停止が多い装置、正逆転する装置、衝撃荷重を受ける装置では、定常運転だけを基準にしないことが大切です。最大トルクと繰り返し荷重の両方を設計条件に含めましょう。
キー溝加工と公差の管理
キーの寸法が正しくても、軸側とハブ側のキー溝の幅や深さが適切でなければ、十分な性能は得られません。溝幅が広すぎるとバックラッシが増え、運転中に衝撃音や摩耗が生じやすくなります。
反対に溝幅が狭すぎると、キーを無理に押し込むことになり、組み立て時から局所的な応力が発生します。キーが浮いた状態でハブを取り付けると、正しい接触状態になりません。
キー溝の検査には、ノギス、マイクロメーター、ピンゲージ、限界ゲージ、測定投影機などを用います。量産品では、加工後のばらつきを把握し、規格に対する公差管理を徹底する必要があります。
キー溝の幅だけでなく、深さ、底部の形状、軸とハブの位置関係まで確認することが重要です。
組み付け前にキー単体を溝へ軽く合わせ、異常なガタつきや干渉がないか確認するとトラブルを減らせます。
組み付けと保全時の確認項目
続いては組み付けと保全時の確認項目を確認していきます。正しく選定した平行キーでも、取り付け作業と点検が不十分では、本来の性能を発揮できません。
組み付け前の清掃と状態確認
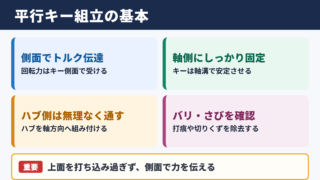
組み付け前には、軸のキー溝、ハブのキー溝、キー本体に切りくず、さび、打痕、油膜の異常がないか確認します。小さな異物でもキーの座りを悪くし、局所的な当たりを生む原因になります。
キーに打痕や曲がりがある場合、ハンマーで無理に修正して使うのは避けたほうがよいでしょう。寸法精度が崩れたキーは、キー溝を傷めたり、予期せぬガタを発生させたりします。
ハブを加熱して圧入する場合は、熱による寸法変化とキーの組み付け順序にも注意が必要です。組立手順は軸、キー、ハブの関係で決めることが安全につながります。
適切なはめあいと挿入方法
平行キーは、軸側のキー溝には比較的安定して納まり、ハブ側は組み付け可能な状態になるよう設計されることが一般的です。ただし、具体的な公差やはめあいは、規格、設計意図、使用条件により異なります。
キーを挿入するときは、強い打撃を繰り返さず、必要に応じて樹脂ハンマーや専用治具を使用します。金属ハンマーで直接たたくと、キー端部がつぶれ、次回の分解が難しくなることがあります。
ハブを取り付けた後は、回転方向と逆方向の両方で異常なガタがないかを確認します。止めねじを併用する場合も、止めねじだけに負荷を負わせない構造にすることが大切です。
組み付け後の簡易確認では、手回しによる引っ掛かり、軸方向位置、回転方向のガタ、止めねじの締結状態を確認します。
試運転では、異音、振動、温度上昇、金属粉の発生を観察しましょう。
摩耗や破損の兆候
平行キーの不具合は、異音、振動、位置ずれ、ハブの空転、止めねじの緩みとして現れることがあります。運転中にカタカタという衝撃音が出る場合は、キーやキー溝の摩耗を疑う必要があります。
分解点検では、キー側面の光沢の偏り、つぶれ、段付き摩耗、赤さび、キー溝の広がりを確認します。キーだけを新品に交換しても、ハブや軸のキー溝が変形していれば根本的な改善になりません。
原因を特定せずにサイズを大きくする対応は危険です。軸やハブの加工を増やすことで強度が低下する可能性もあるため、負荷条件と損傷の位置を確認してから対策することが求められます。
平行キーの選定と使い分けのまとめ
平行キーは、軸とハブの間で回転力を伝えるための基本的な機械要素です。構造はシンプルでも、軸径、伝達トルク、ハブ長さ、材質、キー溝の精度によって、必要な仕様は変わります。
平行キーは、軸方向の位置を別の部品で固定でき、組立や分解のしやすさを重視したい場面で使いやすい方式です。一方、くさびの作用による締結効果を求める場合には、勾配キーが候補になるでしょう。
選定時には、幅、高さ、長さ、先端形状、材質を確認し、せん断と面圧の両面から強度を検討します。キー溝を含めた軸とハブ全体の設計として考えることが、安定した動力伝達への近道です。
組み付け前の清掃、無理のない挿入、試運転後の点検まで丁寧に行えば、摩耗や空転のリスクを抑えられます。平行キーの役割を正しく理解し、用途に合った形状と材質を選びましょう。