MIG溶接とは?仕組み・特徴・用途をわかりやすく解説!(ガス・ワイヤー・ビード)
MIG溶接は、金属を効率よく接合するために幅広い現場で採用されているアーク溶接です。
溶接機から送られるワイヤーを溶加材として使い、シールドガスで溶融部を守りながら作業を進めます。
自動車部品、建築金物、設備配管、アルミ製品など、用途は多岐にわたります。
ただし、ガスの選定、電流と電圧の設定、トーチ角度が仕上がりに大きく影響するため、基本の仕組みを理解することが重要です。
MIG溶接の概要と接合の考え方
それではまずMIG溶接の概要と、金属を接合する基本的な考え方について解説していきます。
MIG溶接の意味
MIG溶接は、金属極不活性ガスアーク溶接を指す名称です。
英語のMetal Inert Gasの頭文字から呼ばれており、アルゴンやヘリウムなど、化学反応を起こしにくい不活性ガスを主に使用します。
トーチの先端から連続的に供給されるワイヤーと母材の間にアークを発生させ、その熱で母材とワイヤーを溶かして接合します。
棒状の溶接棒を持ち替える必要がないため、長い溶接線でも作業を続けやすい点が特徴です。
半自動溶接という呼び方を耳にすることもありますが、これはワイヤー送給が機械で自動化され、トーチ操作は作業者が担う方式を表しています。
アーク熱による溶融
溶接では、電気エネルギーを熱エネルギーへ変換するアーク放電を利用します。
トーチ先端のコンタクトチップを通ったワイヤーに電流が流れ、ワイヤー先端と母材の間に強い光と高温を伴うアークが生じます。
アークの温度は非常に高く、母材表面とワイヤーの先端を同時に溶かします。
溶けた金属は溶融池と呼ばれ、トーチを進めると後方から冷えて固まり、連続した溶接部になります。
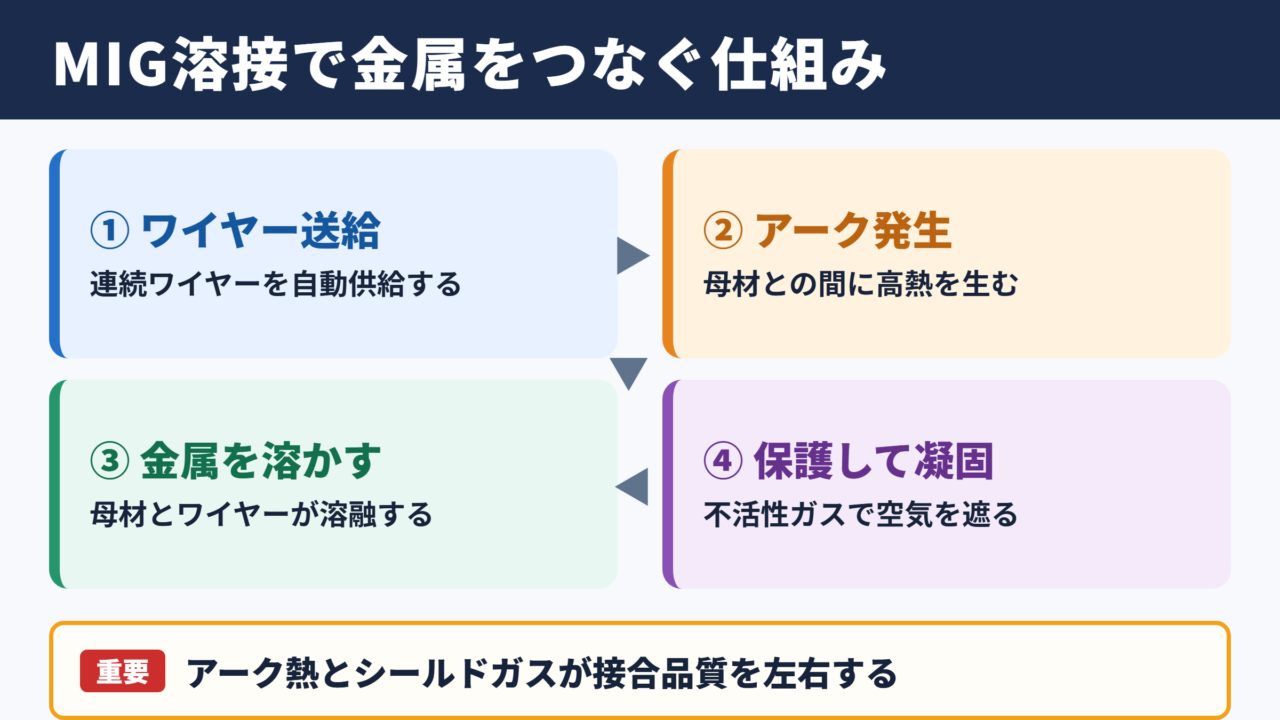
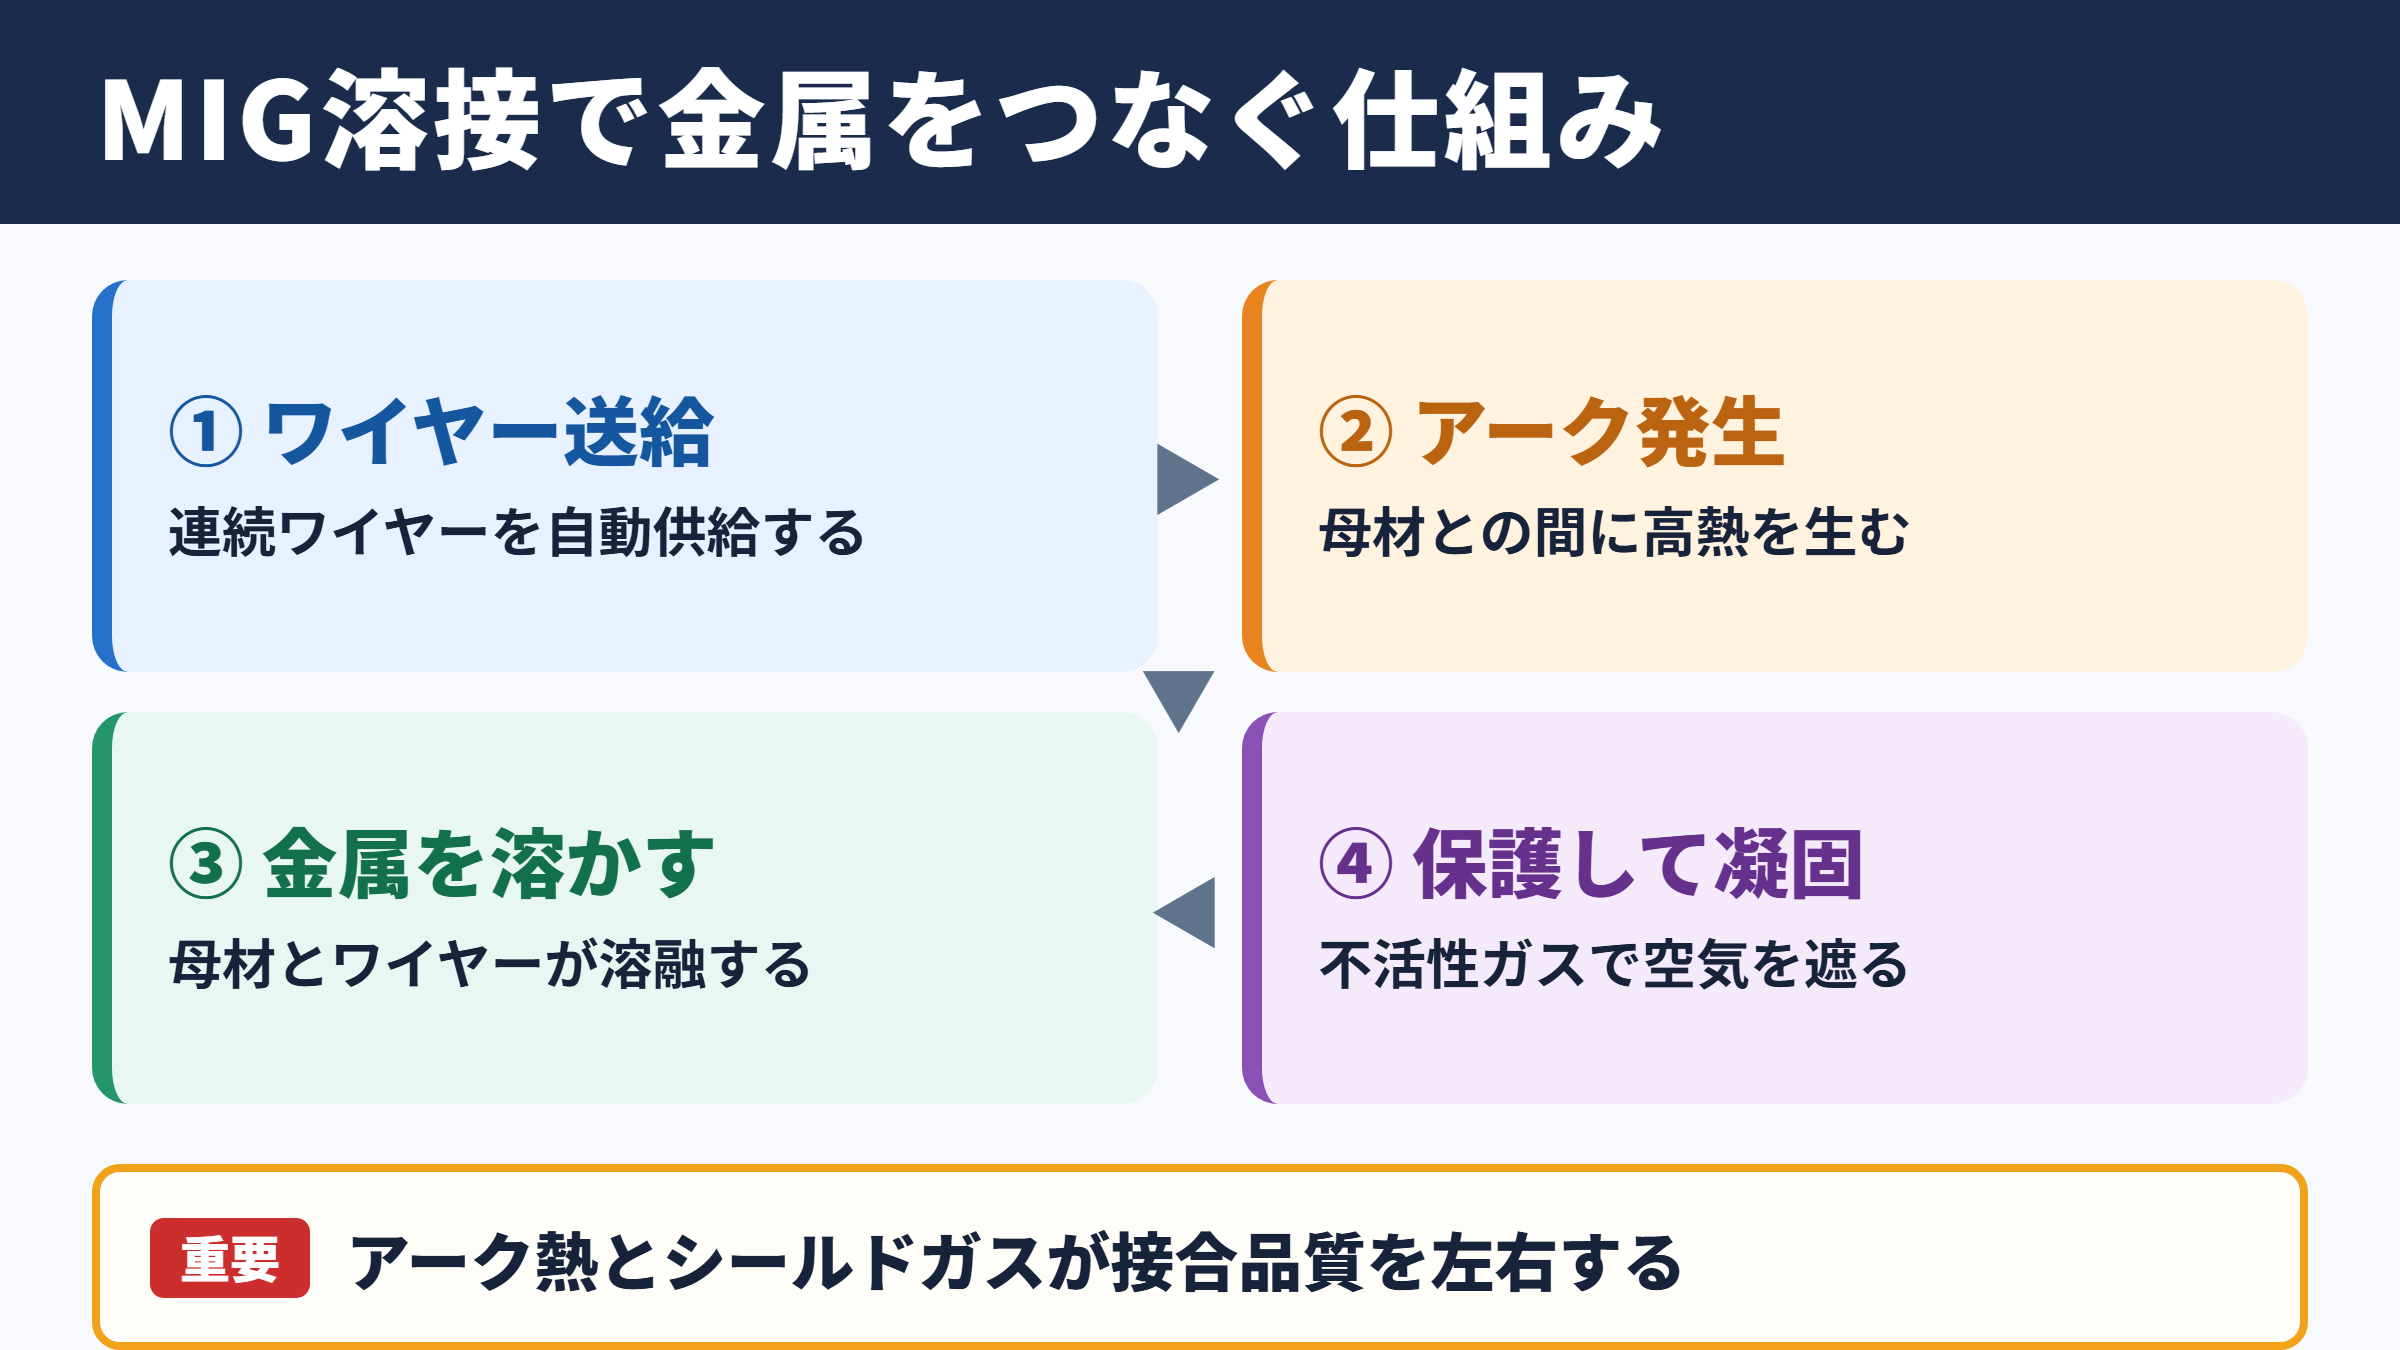
溶接の流れは、ワイヤー送給、アーク発生、母材とワイヤーの溶融、溶融池の移動、凝固という順序で進みます。
この流れが安定すると、均一なビードを形成しやすくなります。
シールドガスの役割
高温で溶けた金属は、空気中の酸素や窒素の影響を受けやすい状態です。
そのまま冷えると、酸化、気孔、割れ、強度低下などの原因になる場合があります。
そこでノズルからガスを流し、溶融池の周囲を空気から保護します。
シールドガスは見えにくいものの、溶接品質を左右する重要な要素です。
風の強い屋外ではガスが流されやすいため、風防を設ける、作業場所を移すなどの対策が求められます。
MIG溶接では、アークだけでなくガスの保護状態も同時に確認することが大切です。
ビード外観が不安定なときは、電流設定だけでなく、ガス流量、ホースの漏れ、ノズルの詰まりも確認しましょう。
MIG溶接の仕組みと機器構成
続いてはMIG溶接を成り立たせる機器と、ワイヤー送給の仕組みを確認していきます。
溶接電源と送給装置
MIG溶接機は、溶接電源、ワイヤー送給装置、トーチ、ガスボンベ、アースケーブルなどで構成されます。
溶接電源は安定した電流と電圧を供給し、送給装置は設定された速度でワイヤーを押し出します。
一般に、ワイヤー送給速度を上げると電流も増え、溶け込みが深くなる傾向があります。
一方で、電圧はアーク長やビード幅に関係し、設定が高すぎるとアークが広がりやすくなります。
材料の板厚、継手形状、溶接姿勢に応じて、両者を組み合わせて調整する必要があります。
ワイヤーとコンタクトチップ
ワイヤーは溶加材であり、接合部を満たす金属そのものです。
鉄鋼用、ステンレス用、アルミニウム用などがあり、母材との相性を考えて選定します。
ワイヤー径も重要で、薄板では細いワイヤー、厚板や高電流の施工では太いワイヤーが使われることがあります。
コンタクトチップは、ワイヤーへ電流を伝える小さな消耗部品です。
摩耗や焼き付きが進むとワイヤーが不安定になり、アークの乱れ、送給不良、スパッタ増加につながります。
消耗品の点検は品質管理の一部として、始業前や異常発生時に行うと安心です。
トーチとアースの関係
トーチはワイヤー、電流、シールドガスを溶接部へ届ける役割を持ちます。
先端にはノズル、コンタクトチップ、絶縁部品が配置されており、スパッタが付着するとガスの流れが乱れます。
アースクランプは母材側に取り付け、電気回路を成立させます。
接触面に塗装、さび、油分があると通電が不安定になり、アークスタートの不良や異常な発熱を招くことがあります。
ワイヤーが出ない場合は、リールの残量、送給ローラーの圧力、ライナーの汚れ、コンタクトチップの詰まりを順に確認します。
原因を一つずつ切り分けると、無理な分解や部品交換を避けやすくなります。
MIG溶接の特徴と施工上の利点
続いてはMIG溶接が選ばれる理由と、施工時に把握したい特徴を確認していきます。
連続作業のしやすさ
MIG溶接の大きな利点は、ワイヤーがリールから連続供給されることです。
被覆アーク溶接のように短い溶接棒を交換する回数が少なく、長い継手や繰り返し作業で効率を上げやすいでしょう。
治具を活用した半自動化や、ロボット溶接との相性も良好です。
生産量が多い工場では、作業時間の短縮だけでなく、作業品質のばらつきを抑える効果も期待されます。
量産工程で安定した施工を目指しやすいことは、MIG溶接の実務的な魅力です。
薄板から中厚板への対応
電流、電圧、ワイヤー径、溶接速度を調整することで、MIG溶接は幅広い板厚に対応できます。
自動車板金のような薄板では、入熱が過大になると焼け落ちやひずみが発生しやすいため、短絡移行を利用した低入熱の施工が有効です。
中厚板では、開先形状やパス数を工夫し、必要な溶け込みを確保します。
板厚が増えるほど、一度の溶接で済ませようとせず、層を重ねる多層盛りを検討することが大切です。
外観品質とスパッタ
ビードは、溶接後に表面へ残る盛り上がった部分を指します。
滑らかで幅がそろったビードは見た目がよいだけでなく、アークや溶融池が比較的安定していた目安にもなります。
ただし、外観だけでは内部の溶け込みや欠陥を完全には判断できません。
スパッタは溶融金属の粒が周辺に飛び散る現象で、条件が合わない場合やノズルが汚れている場合に増えやすくなります。
ビード幅、余盛、アンダーカット、スパッタの状態を観察すると、設定とトーチ操作を見直す手掛かりになります。
外観検査は、施工直後にできる基本的な品質確認です。
MIG溶接のガスとワイヤーの選び方
続いては仕上がりと作業性に影響するガスとワイヤーの選定について確認していきます。
不活性ガスの種類
MIG溶接で代表的に使われる不活性ガスは、アルゴンとヘリウムです。
アルゴンはアークを安定させやすく、アルミニウム、ステンレス、銅合金などの溶接で広く使用されます。
ヘリウムはアークの熱量を高めやすい性質があり、厚みのある材料や熱伝導率の高い材料で検討されることがあります。
ただし、ガスの種類だけで結果が決まるわけではありません。
母材、板厚、継手、施工姿勢、要求品質を総合して判断することが必要です。
MAG溶接との違い
MIG溶接と混同されやすい方法にMAG溶接があります。
MAG溶接は、二酸化炭素や酸素を含む混合ガスなど、反応性を持つガスを用いる方式です。
鉄鋼材料の現場ではMAG溶接が多く使われるため、半自動溶接全体をMIGと呼ぶケースも見られます。
| 項目 | MIG溶接 | MAG溶接 |
|---|---|---|
| 主なガス | アルゴン、ヘリウム | 炭酸ガス、アルゴン混合ガス |
| ガスの性質 | 不活性 | 活性または混合 |
| 主な対象 | アルミニウム、ステンレス、非鉄金属 | 軟鋼、高張力鋼など |
| 特徴 | 酸化を抑えやすい | コストと作業性のバランスを取りやすい |
名称ではなく、母材とガスの組み合わせを見ることが、適切な工法選定につながります。
ワイヤー選定の視点
ワイヤーは母材と近い成分のものを基本に選びます。
たとえばアルミニウムを接合する場合、母材の合金系、必要な強度、耐食性、割れにくさを考慮してワイヤーを決めます。
表面の油、酸化皮膜、水分は気孔や融合不良の原因となるため、材料の清掃も欠かせません。
ステンレスでは炭素鋼用のワイヤーを使わず、専用のワイヤーと工具を使い分ける配慮が必要です。
選定の基本は、母材の種類を確認し、対応するワイヤーを選び、推奨ガスと適正条件を溶接材料メーカーの資料で照合することです。
不明な材料は、見た目だけで断定せず、材質表示や図面を確認しましょう。
MIG溶接のビード形成と操作の要点
続いてはビードを安定させるためのトーチ操作と、よくある不具合について確認していきます。
トーチ角度と距離
トーチ角度は、溶融池の見え方、ガスの保護範囲、ビードの形状に影響します。
進行方向へ少し傾ける前進法は視認性を確保しやすく、反対側へ傾ける後退法は溶け込みを得やすい場面があります。
ワイヤー先端から母材までの距離が長すぎるとアークが不安定になり、短すぎるとノズルへのスパッタ付着や操作の難しさにつながります。
トーチを一定の高さと角度で保つ感覚は、練習によって身に付きます。
溶接速度と溶融池
溶接速度が速すぎると、十分な溶け込みが得られず、細く不安定なビードになる場合があります。
遅すぎる場合は入熱が増え、ビードが必要以上に盛り上がったり、薄板がひずんだりするおそれがあります。
作業中はアークの音だけでなく、溶融池の大きさと後方に形成されるビードを観察します。
一定のリズムで進めることが、均一な外観と品質の両立につながるでしょう。
代表的な溶接欠陥
気孔は、溶融金属の中にガスが閉じ込められてできる空洞です。
ガス不足、風、母材の汚れ、ワイヤーの汚染などが原因として考えられます。
アンダーカットは、ビードの端に溝状のくぼみができる状態で、電流過大、溶接速度過大、トーチ操作の不適切さなどが影響します。
融合不良は母材と溶着金属が十分に一体化していない状態であり、見た目だけでは見つけにくい場合があります。
異常を見つけたときは、条件を大きく変えすぎず、ガス、ワイヤー、アース、トーチ距離、電流と電圧の順に確認すると原因を整理しやすくなります。
試し溶接を行い、ビードを確認してから本作業へ入る流れが安全です。
溶接条件の記録を残すことも、再現性の高い施工には役立ちます。
MIG溶接の用途とまとめ
MIG溶接についてまとめます。
MIG溶接は、連続送給されるワイヤーを溶加材として用い、不活性ガスで溶融池を保護するアーク溶接です。
アルミニウムやステンレスなどの非鉄金属を中心に活用され、半自動溶接やロボット溶接にもつながる高い作業性を備えています。
用途は自動車、輸送機器、建築金物、厨房設備、タンク、機械部品、アルミフレームなどさまざまです。
良好なビードを得るには、母材に合うガスとワイヤーを選び、清掃、アース接続、ガス流量、トーチ角度、溶接速度を適切に管理する必要があります。
アーク、ワイヤー、ガス、操作の四つを一体として考えることが、MIG溶接を理解する近道でしょう。
まずは試し溶接で条件を確かめ、ビードの形状とスパッタの状態を観察しながら、安定した施工へつなげてください。