一般公差とは?寸法公差との違いと図面表記の基本を解説!
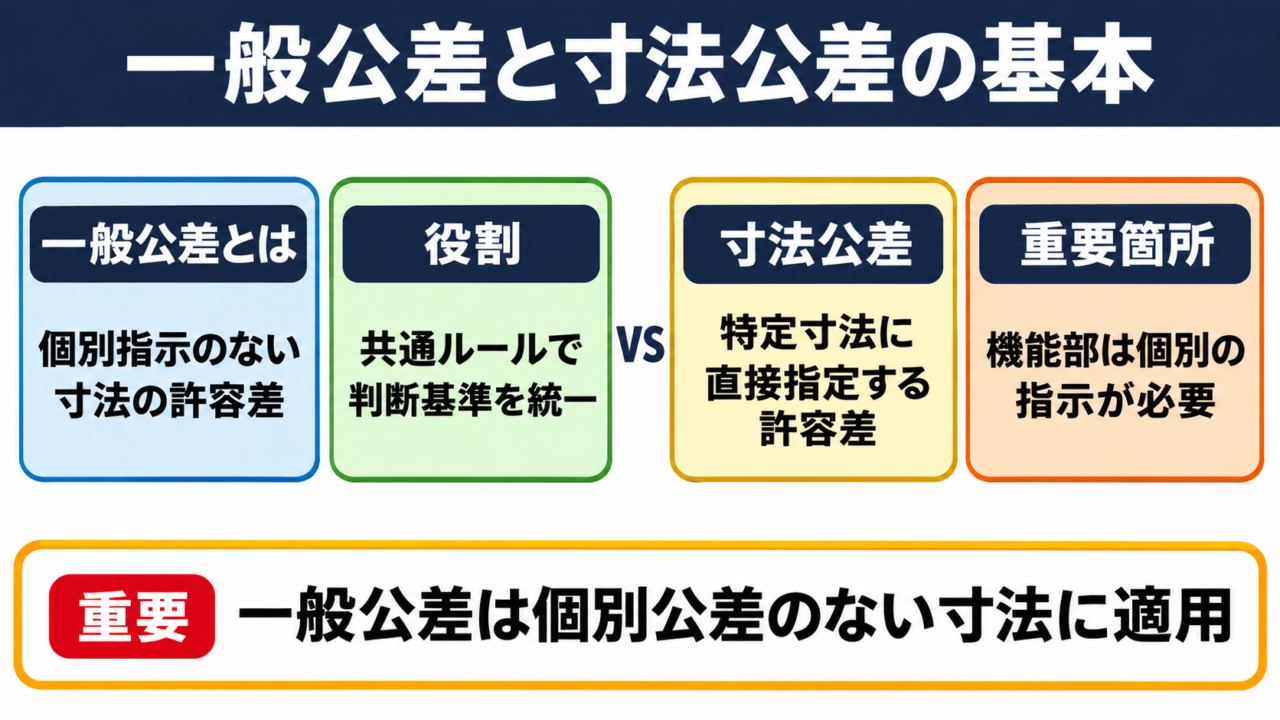
一般公差は、機械図面に個別の許容差が記載されていない寸法へ、共通の許容範囲を与えるための考え方です。
設計者、加工者、検査担当者が同じ基準で製品を扱うため、製造現場では欠かせない図面情報の一つといえるでしょう。
一方で、一般公差と寸法公差を混同すると、必要以上に厳しい加工を求めたり、重要な寸法の管理が不十分になったりするおそれがあります。
この記事では、一般公差の意味、寸法公差との違い、図面への表記方法、確認時の注意点をわかりやすく解説します。
一般公差の意味と寸法公差の基本
それではまず一般公差と寸法公差の基本について解説していきます。
一般公差の定義と適用範囲
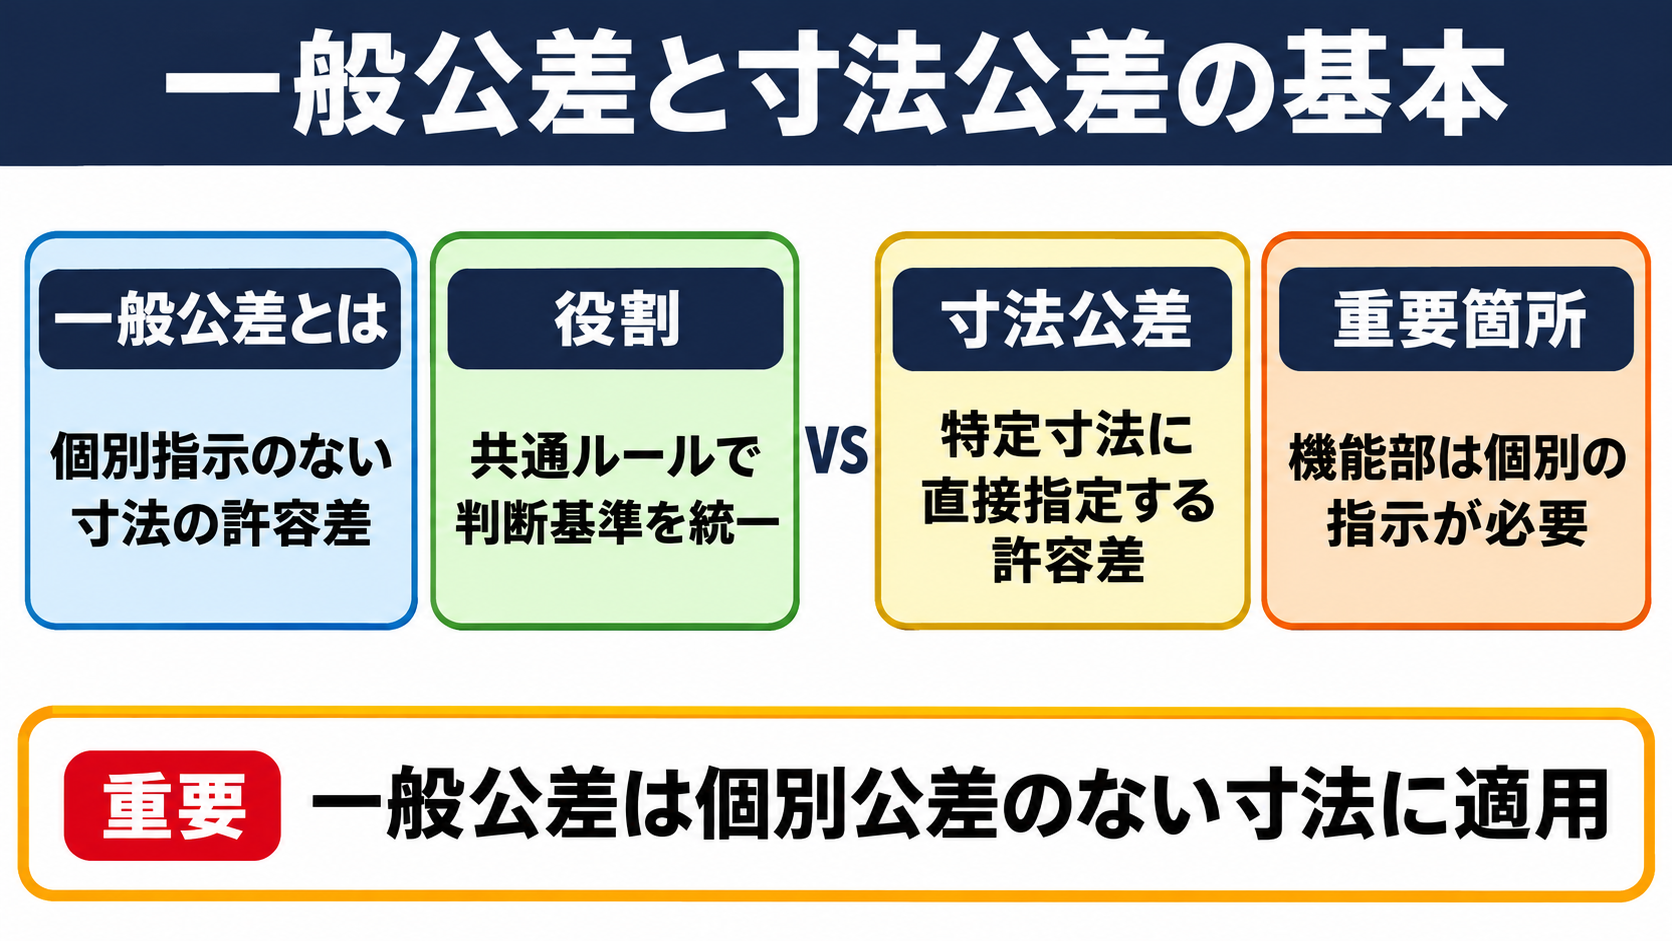
一般公差とは、図面上で個別に公差が指示されていない寸法に対して、一律に適用する許容差です。
製品は、設計寸法とまったく同じ大きさに加工できるとは限りません。
切削、板金、鋳造、溶接などの工程では、工具の摩耗、材料のばらつき、温度変化などによって寸法に差が生じます。
そこで図面には、設計上許容できる寸法の幅を決める公差という考え方が用いられます。
一般公差は、図面内の多くの寸法へ細かな許容差を一つずつ書かなくても、共通ルールとして許容範囲を設定できる仕組みです。
たとえば部品の外形寸法が50 mmで、個別の公差記載がない場合でも、図面の表題欄や注記に一般公差が指定されていれば、その基準に従って合否を判断します。
ただし、穴径、軸径、はめあい部、位置決め面など、機能に直結する寸法まで自動的に厳密管理されるわけではありません。重要な箇所には個別の指示が必要です。
個別公差のない寸法だけに適用される点を押さえておきましょう。
一般公差の対象には、長さ寸法、角度寸法、面取り寸法、幾何公差に関する項目などがあります。
どこまで適用されるかは、採用している規格、図面の注記、社内基準によって変わるため、図面全体を確認する姿勢が大切です。
寸法公差との役割の違い
寸法公差は特定の寸法に直接指定する許容差であり、一般公差は指定漏れではない通常寸法を補う共通基準です。
寸法公差は、寸法値のすぐ近くにプラスマイナスの数値や上限値と下限値を記載して示します。
たとえば穴径が20 mmで、そこにプラス0.02 mm、マイナス0 mmと指示されている場合、その穴径は20.00 mmから20.02 mmの範囲に収めなければなりません。
このような個別指示は、相手部品との組み立て、気密性、回転精度、安全性などに影響する箇所で使われます。
一方、外観上の余長や機能に大きく影響しない外形寸法まで、すべてに個別公差を書き込むと図面が読みにくくなります。
一般公差は、こうした通常寸法に適度な管理幅を与え、図面を簡潔に保つ役割を担います。
基準寸法 20 mm
許容差 プラス0.02 mm、マイナス0 mm
最大許容寸法 20+0.02=20.02 mm
最小許容寸法 20-0=20.00 mm
個別公差が示された寸法には、一般公差ではなく個別公差を優先して適用します。
一般公差を根拠に、個別指示より広い範囲を認めることはできません。
公差が必要になる製造上の理由
公差は、部品の機能を守りながら、現実的な加工費と品質を両立させるために設定されます。
寸法を厳しく管理するほど高精度な設備、測定、加工時間が必要になり、一般的には製造コストも上がります。
反対に、公差が広すぎると、組み立て時に部品が入らない、がたつく、位置がずれるといった問題につながります。
たとえば家具の引き出しでも、箱の幅とレールの位置にばらつきが大きければ、引き出しが重くなったり、左右で隙間が異なったりするでしょう。
機械部品では小さな差でも、軸受の寿命、歯車のかみ合い、シール性能に影響する場合があります。
このため設計者は、部品が果たす機能に応じて、厳しく管理する寸法と一般公差で管理する寸法を分けます。
加工者は、図面に書かれた寸法値だけでなく、公差欄、注記、関連する組立図を確認する必要があります。
検査担当者も、測定値が基準寸法に近いかだけでなく、どの公差を適用する寸法なのかを判定しなければなりません。
一般公差は、設計、製造、検査の間に共通の判断基準をつくる情報といえます。
一般公差と個別指示の比較
続いては一般公差と個別指示の違いを確認していきます。
適用方法と管理目的の比較
一般公差は図面全体の通常寸法を対象にし、個別公差は機能上重要な一つの寸法を対象にします。
両者の違いは、許容差の大きさだけではありません。
どの寸法に、どのような意図で適用するかという管理方法が異なります。
| 比較項目 | 一般公差 | 個別の寸法公差 |
|---|---|---|
| 主な対象 | 個別指示のない通常寸法 | 特定の重要寸法 |
| 図面上の位置 | 表題欄、注記、一般公差欄 | 寸法値の近く |
| 設定方法 | 寸法区分、精度等級で共通設定 | 寸法ごとに個別設定 |
| 主な目的 | 図面の簡略化、通常品質の確保 | 機能、組立性、性能の保証 |
| 優先関係 | 個別指示がない場合に適用 | 一般公差より優先 |
| 検査の考え方 | 共通基準との照合 | 記載された許容範囲との照合 |
表のとおり、一般公差は図面の空白を埋める曖昧な指示ではありません。
適用条件が明確に定められた品質要求であり、加工者が独自に判断してよい余白でもない点に注意が必要です。
たとえば100 mmの外形寸法に個別公差がなければ一般公差を参照しますが、100 mmプラスマイナス0.1 mmと書かれていれば、その個別指示を守ります。
この優先関係を理解すると、検査表の作成や加工見積もりの精度も高めやすくなります。
寸法区分と精度等級の考え方
一般公差は、すべての寸法に同じ許容差を与える方式ではありません。
多くの規格では、基準寸法の大きさごとに区分を設け、さらに精度の程度を等級で分けています。
小さな寸法と大きな寸法を同じ許容値で管理すると、小さい部品には過度に緩く、大きい部品には過度に厳しい条件になるためです。
精度等級は、精密な加工が必要な部品向けの細かい区分から、一般的な加工向けの標準的な区分まで、用途に応じて選ばれます。
精度等級は高ければよいのではなく、部品の機能と加工方法に見合う水準を選ぶことが重要です。
たとえば装飾用カバーの外形と、治具に固定する位置決め部では、同じ精度を求める必要がないことがあります。
前者へ過度に厳しい等級を指定すると、品質向上の効果が小さいままコストだけが増える可能性があります。
逆に、組立位置を決める穴へ緩い扱いをすると、部品同士のずれを吸収できなくなるでしょう。
高精度を一律に指定するのではなく、必要な箇所へ必要な精度を配分する考え方が基本です。
図面を見る際は、等級の文字だけで判断せず、対象となる寸法区分と規格表をセットで確認してください。
はめあい寸法と一般寸法の使い分け
穴と軸の関係のように、組み立て後のすきまや締め付け量が重要な箇所には、一般公差だけでは不足することがあります。
このような部分では、寸法公差やはめあいの指示を用いて、穴側と軸側の許容範囲を具体的に管理します。
たとえば回転する軸と軸受の内輪の関係では、軸が太すぎれば組み付けが難しくなり、細すぎれば必要な固定力を得にくくなります。
部品単体では問題がなく見えても、相手部品との組み合わせで不具合が起こる点が、はめあい寸法の難しさです。
一般公差は、機能上の影響が比較的小さい外形、面取り、補助的な長さなどに利用しやすいでしょう。
一方、穴径、軸径、ねじ部、シール接触部、位置決め部などは、相手部品との関係を確認して個別に指定します。
外形の全長 120 mm
機能への影響が小さい場合は一般公差を適用
軸径 20 mm
相手部品と組み合わさる場合は個別公差またははめあいを指定
図面内に同じ数値の寸法があっても、部品の役割が異なれば必要な管理方法も異なります。
数値だけでなく、その寸法がどの部品とどのように関係するかを見ることが欠かせません。
図面における一般公差の表記
続いては図面における一般公差の表記を確認していきます。
表題欄と注記欄への記載方法
一般公差は、図面の表題欄、注記欄、または専用の公差欄にまとめて記載されることが多い情報です。
個々の寸法の横へ繰り返し書く必要がないため、図面を見やすく保てます。
一般公差の表記では、適用する規格、等級、対象範囲を読み取れることが重要です。
図面によっては、線形寸法、角度寸法、面取り、幾何特性などが別々に扱われている場合もあります。
そのため、表題欄に一般公差らしい記載を見つけても、すべての寸法やすべての幾何特性へ同じ条件が適用されるとは限りません。
たとえば社内図面では、一般公差の基準に加えて、バリの許容状態、未注記の面取り、溶接後の仕上げなどを注記していることがあります。
注記の文章と表題欄の記号が矛盾していないかまで確認すると、解釈違いを防ぎやすくなります。
改訂された図面では、一般公差の等級だけが変更されている場合もあります。
寸法値に変化がなくても品質要求が変わることがあるため、改訂履歴を見落とさないようにしましょう。
寸法記入と個別公差の読み取り
個別の寸法公差は、プラスマイナス方式、上限と下限を並べる方式、許容差記号を組み合わせる方式などで示されます。
表記方法が異なっても、重要なのは許容される最大寸法と最小寸法を正しく把握することです。
図面に個別の許容差がある寸法では、その指示が一般公差に優先します。
プラスマイナスの数値が同じ場合は、基準寸法を中心として許容範囲が上下に広がります。
上限値と下限値で書かれている場合は、基準寸法ではなく限界寸法そのものを確認します。
基準寸法 40 mm
許容差 プラスマイナス0.2 mm
最大許容寸法 40+0.2=40.2 mm
最小許容寸法 40-0.2=39.8 mm
測定値が40.15 mmなら、この例では許容範囲内です。
ただし、寸法が範囲内でも、直角度、平面度、位置度などの別要求を満たしているとは限りません。
寸法公差と幾何公差は評価する対象が異なるため、図面に幾何特性の指示があるかも確認してください。
図面確認時に見るべき項目
図面を受け取ったら、まず表題欄にある一般公差、単位、尺度、図面番号、改訂情報を確認します。
次に、個別公差が書かれた寸法、はめあい記号、幾何公差、表面性状、材料に関する記載を拾い上げます。
これらを確認せずに加工へ進むと、通常寸法として処理してはいけない箇所を一般公差で判断してしまうおそれがあります。
| 確認項目 | 確認する内容 | 見落とした場合の影響 |
|---|---|---|
| 一般公差欄 | 規格、精度等級、適用範囲 | 通常寸法の合否基準が不明確になる |
| 個別公差 | プラスマイナス値、限界寸法 | 重要寸法の不適合につながる |
| はめあい指示 | 穴、軸の公差域 | 組立不良、がたつきの原因になる |
| 幾何公差 | 位置、姿勢、形状の要求 | 寸法が合っても機能を満たせない |
| 改訂欄 | 変更日、変更内容 | 旧条件で加工するおそれがある |
確認作業では、図面の一部だけを拡大して見るのではなく、全体を一度読んでから重要部へ戻る流れが有効です。
組立図や相手部品図がある場合は、単品図だけでは分からない要求も確認できるでしょう。
一般公差の運用と検査の注意点
続いては一般公差の運用と検査の注意点を確認していきます。
加工方法に応じた公差設定
同じ寸法でも、旋盤加工、フライス加工、研削、板金曲げ、鋳造など、加工方法によって安定して得られる精度は異なります。
設計段階で加工方法を考慮しない一般公差を設定すると、製造が難しくなったり、想定より高いコストがかかったりします。
一般公差は設計上の希望値ではなく、実際に量産や加工で実現できる精度を踏まえて設定するものです。
たとえばレーザー切断した板金部品と、研削仕上げした精密部品を同じ感覚で扱うことはできません。
板金では材料の反りや曲げ角度のばらつきが生じやすく、研削では表面を高精度に仕上げられる一方で工程負担が増える傾向があります。
加工先へ見積もりを依頼する際は、寸法の重要度、数量、材料、表面処理、組立上の役割も共有すると判断しやすくなります。
量産品であれば、試作時には問題なくても、工具交換やロット差によって寸法の傾向が変化する場合があります。
一般公差を採用する場合も、初回品の測定結果を確認し、必要ならば重要箇所だけ個別管理へ切り替える方法が有効です。
設計、製造、品質保証の担当者が同じ図面を基準に話し合うことが、無理のない公差設定につながります。
測定と合否判定の手順
一般公差で管理する寸法を検査するときは、最初に個別公差の有無を確認します。
個別指示がなければ、図面に指定された一般公差の規格表から、該当する寸法区分と等級を探します。
そのうえで、基準寸法に許容差を加減し、測定値が範囲内にあるかを判定します。
測定器は、求める精度に応じてノギス、マイクロメータ、ハイトゲージ、三次元測定機などを使い分けます。
測定器の分解能が公差に対して粗すぎると、合否を正確に判断できません。
測定値だけを残しても、どの条件で合否を決めたかが不明確では十分な記録になりません。
たとえば面取り寸法は、測定する位置やバリの有無によって値が変わることがあります。
測定条件をあらかじめ決め、検査担当者ごとの判断差を小さくすることが大切です。
よくある誤解とトラブルの防止
一般公差に関する代表的な誤解は、個別公差が書かれていない寸法は自由に加工してよいという考え方です。
実際には、一般公差が指定されている限り、その範囲を満たす必要があります。
また、一般公差があるから重要寸法へ個別指示は不要だと考えるのも危険です。
組立、強度、気密、回転、位置決めに関係する寸法は、一般公差だけでは設計意図を十分に伝えられない場合があります。
一般公差は設計意図を省略するためのものではなく、通常寸法の品質基準を明確にするためのものです。
図面に一般公差の記載がない場合、加工者が慣例だけで許容範囲を決めると、発注者との認識がずれるおそれがあります。
不明な図面を扱うときは、過去図面、契約仕様、社内標準を確認し、必要に応じて設計部門の判断を記録として残します。
検査で不適合が見つかった場合も、すぐに加工ミスと決めつけず、適用すべき公差、測定方法、図面の改訂状態を順に確認してください。
こうした基本的な確認が、再加工、納期遅延、部品廃棄といった損失の防止につながります。
一般公差と寸法公差の使い分けのまとめ
一般公差は、個別に公差が指定されていない通常寸法へ共通の許容範囲を与えるための図面上の基準です。
寸法公差は、機能や組立性に影響する特定の寸法へ直接指定するものであり、一般公差より優先されます。
一般公差を読むときは、表題欄や注記欄にある規格、精度等級、適用範囲を確認しましょう。
個別公差、はめあい、幾何公差がある箇所は、数値だけでなく部品の役割や相手部品との関係まで確認することが大切です。
加工方法や材料によって実現できる精度も異なるため、必要以上に厳しい条件を一律に求めない視点も欠かせません。
検査では、適用する公差と測定条件を明確にし、測定値だけに頼らない判定を行います。
図面を確認する際は、まず一般公差欄を探し、重要寸法の個別指示と照らし合わせる習慣をつけてみてください。