ロウ付けは、金属同士を接合する代表的な加工方法の一つです。
配管、自動車部品、電子機器、空調設備、アクセサリーなど、身近な製品から高度な産業分野まで幅広く用いられています。
溶接と似た言葉として扱われがちですが、母材を溶かすかどうかという点に大きな違いがあります。
この記事では、ロウ付けの意味や読み方、接合の仕組み、種類、作業時の注意点まで、初めて触れる方にもわかりやすく紹介します。
ロウ付けの意味と基本原理
それではまず、ロウ付けの意味と金属をつなぐ基本的な仕組みについて解説していきます。
ロウ付けの読み方と意味
ロウ付けの読み方は、ろうづけです。
漢字では蝋付けと書かれることもありますが、実務ではカタカナでロウ付けと表記される場面が多く見られます。
ここでいうロウは、接合したい金属そのものではありません。
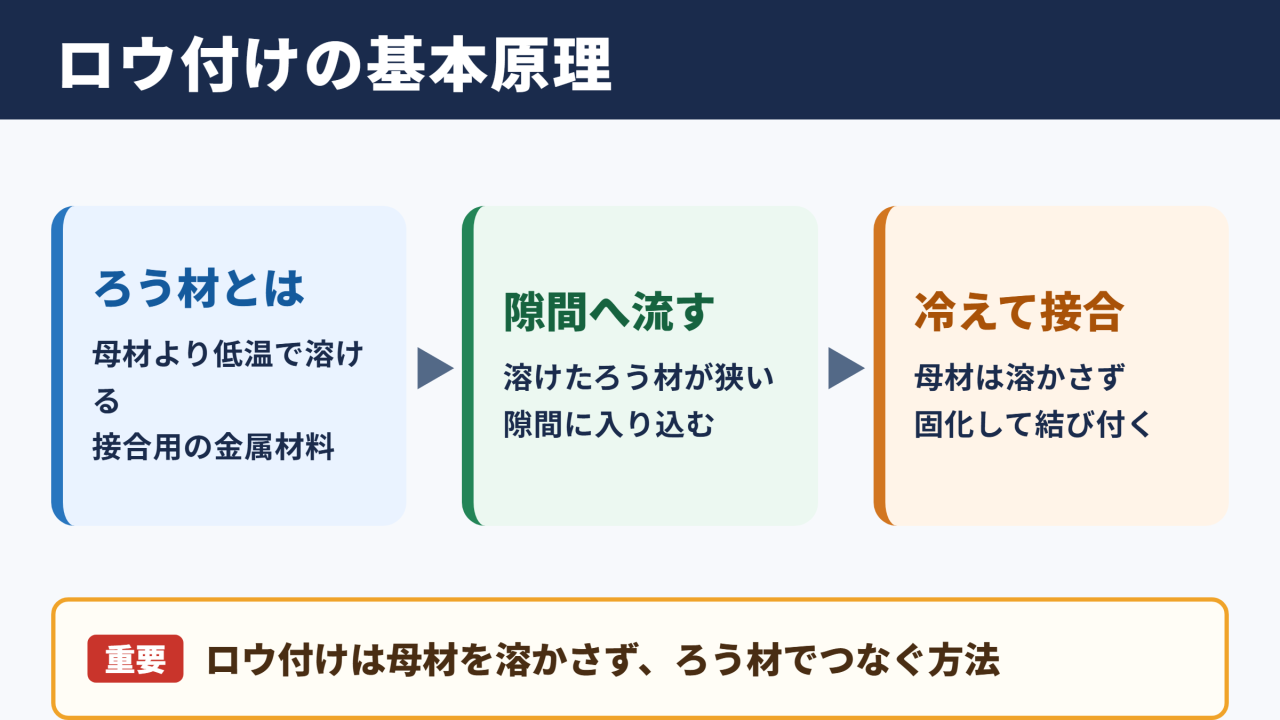
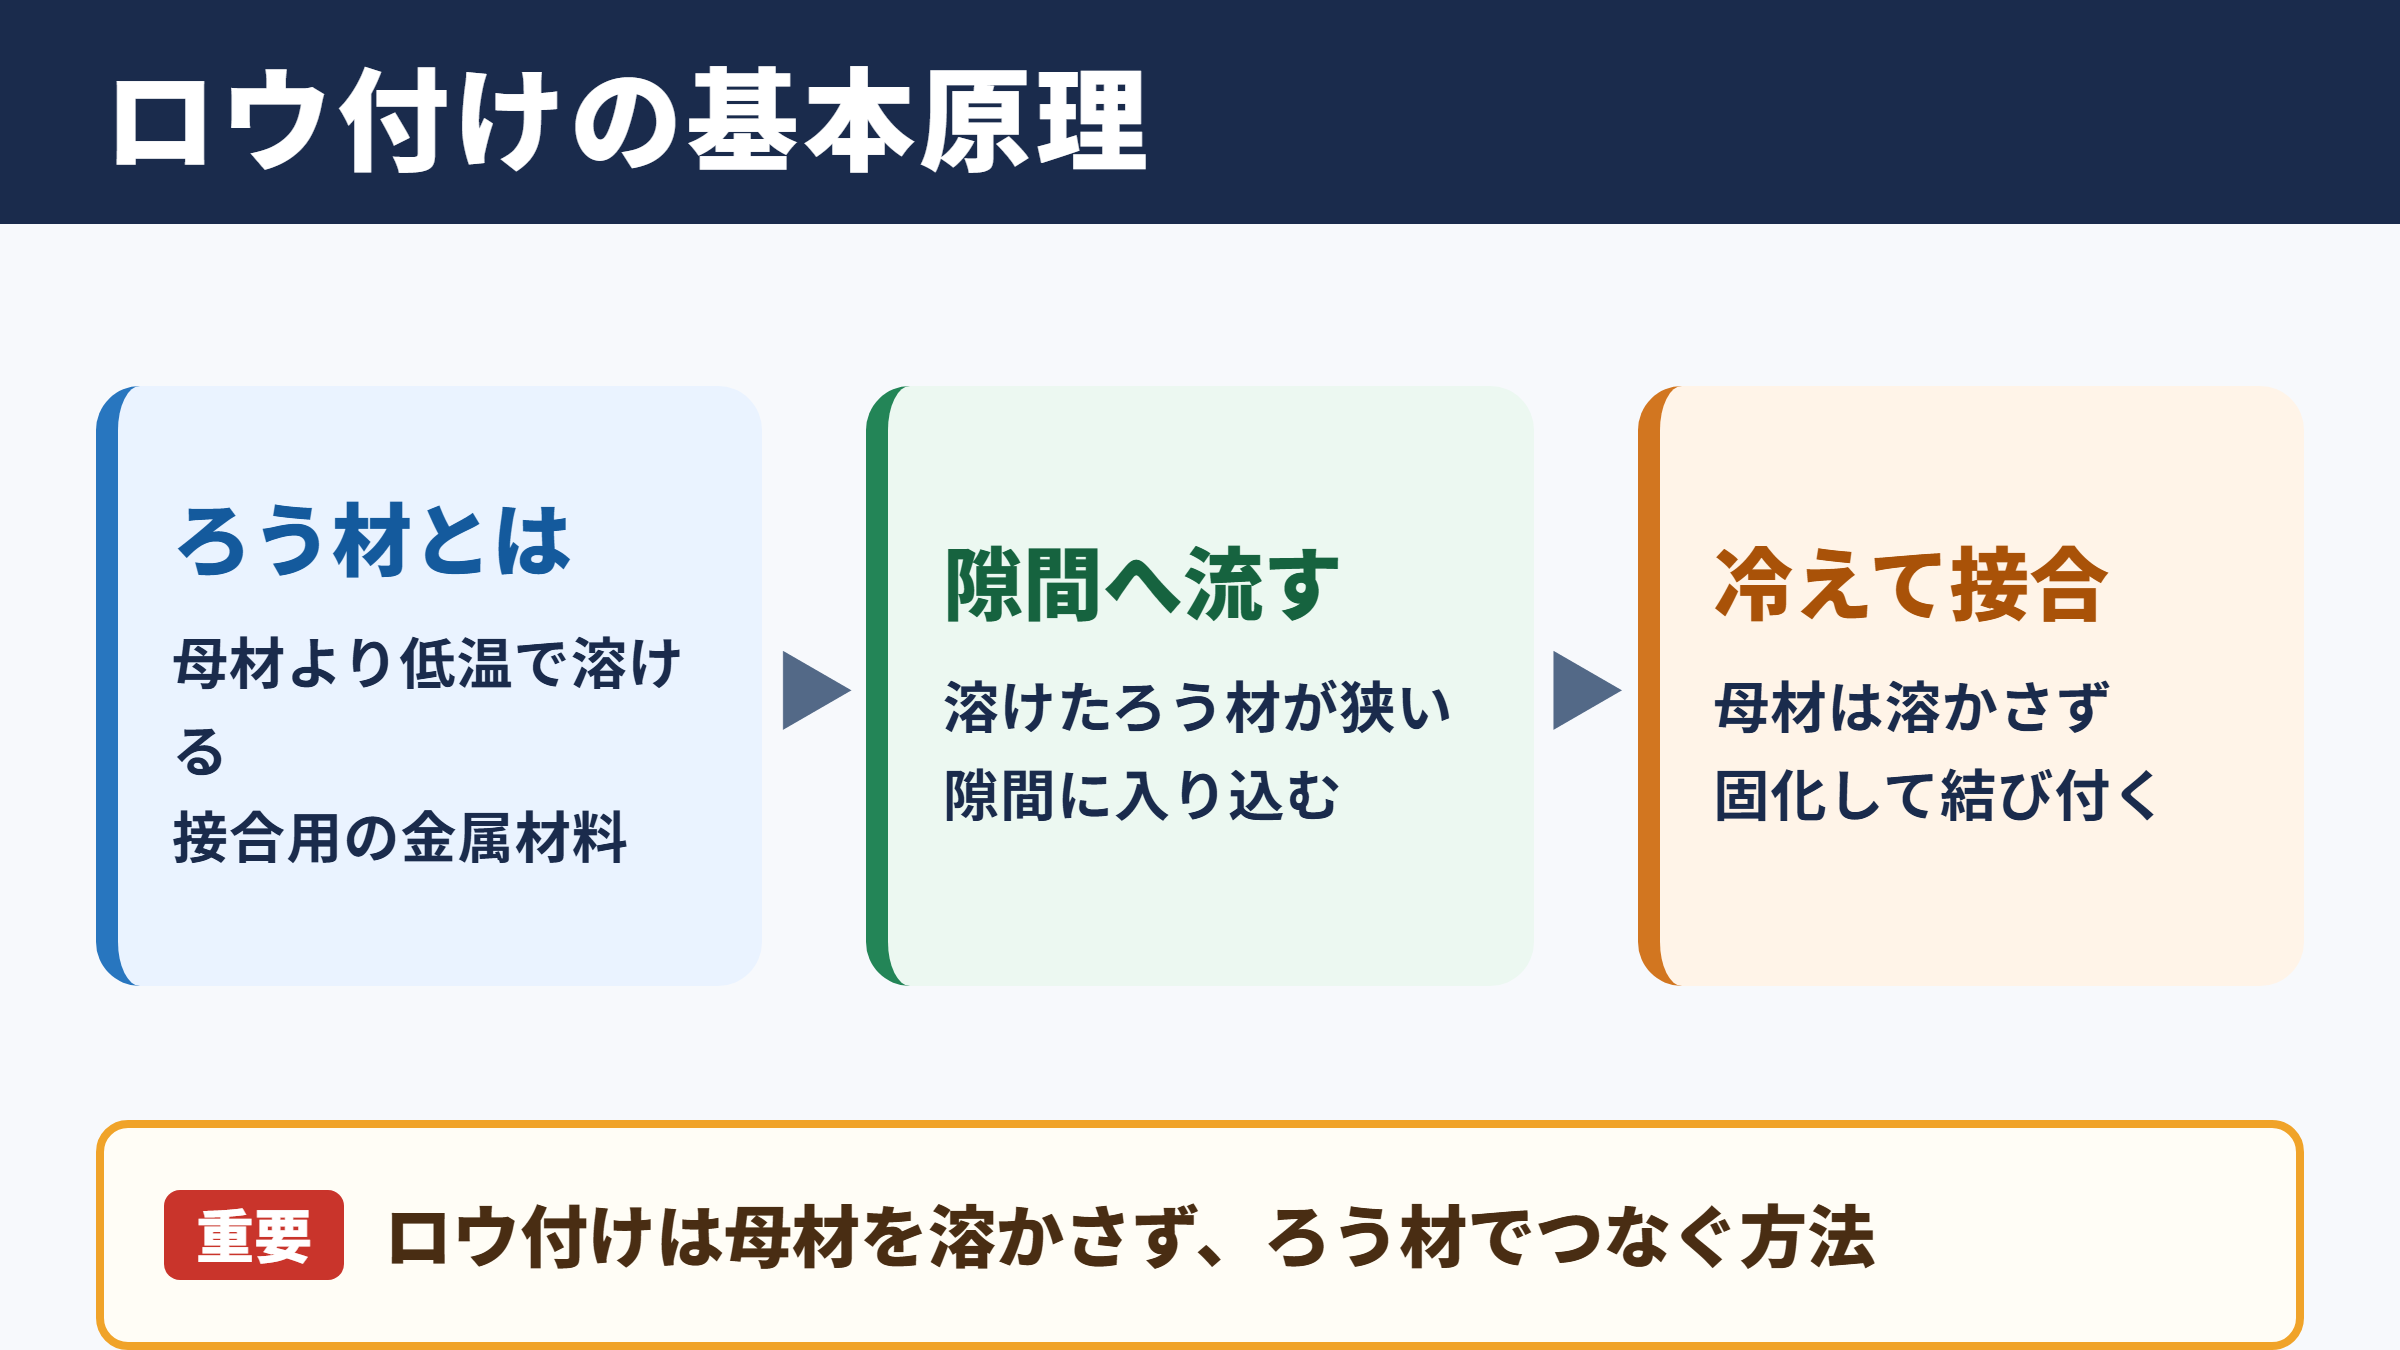
母材よりも低い温度で溶ける金属材料であり、隙間へ流し込んで部品同士を結合させる役割を持ちます。
ロウ付けでは、接合される側の金属を母材、溶かして使用する材料をろう材と呼びます。
ろう材が溶融して接合部の狭い隙間に入り込み、冷えて固まることで強度のある接合部が形成されます。
ロウ付けの基本
母材を完全には溶かさず、ろう材だけを溶かして接合します。
ろう材が隙間へ流れ、冷却後に金属同士が結び付く仕組みです。
溶接やはんだ付けとの違い
ロウ付けを理解するうえで重要なのは、溶接やはんだ付けとの違いです。
溶接は、接合したい母材自体を溶かし、場合によっては溶加材も加えて一体化させる方法です。
一方のロウ付けでは、母材の形状をできるだけ保ちながら、ろう材を用いて接合します。
そのため、薄い部品や異種金属の接合にも対応しやすいという特徴があります。
はんだ付けも母材を溶かさずに接合する点ではロウ付けと共通します。
ただし、一般にはろう材の融点が四百五十度を超えるものをロウ付け、四百五十度以下のものをはんだ付けとして区別します。
| 接合方法 | 母材を溶かすか | 主な接合材 | 特徴 |
|---|---|---|---|
| 溶接 | 溶かす | 溶加材を使う場合もある | 高い強度を得やすい |
| ロウ付け | 基本的に溶かさない | ろう材 | 異種金属や精密部品にも対応しやすい |
| はんだ付け | 溶かさない | はんだ | 電子部品や配線の接合に多い |
毛細管現象による接合の仕組み
ロウ付けの大きな特徴は、毛細管現象を利用する点にあります。
母材同士の間に適切な隙間があると、溶けたろう材は表面張力と濡れ性の働きにより、細かな隙間へ自然に吸い込まれていきます。
この流れによって、外側からろう材を当てるだけでも接合面の奥まで材料が届く場合があります。
ただし、隙間が狭すぎても広すぎても、ろう材は安定して流れません。
接合部のクリアランス管理は、ロウ付けの品質を左右する重要な工程です。
ろう材が十分に広がり、接合面に密着した状態で固まることで、気密性や耐圧性にも優れた接合が期待できます。
ロウ付けは、単に溶けた金属を盛り付ける作業ではありません。
母材の表面状態、加熱の均一性、隙間の大きさ、ろう材の選定がそろって初めて安定した接合品質につながります。
ロウ付けに使われる材料と種類
続いては、ロウ付けで使用されるろう材やフラックスの種類を確認していきます。
銀ろうと銅ろうの特徴
ロウ付けで使われるろう材には、銀ろう、銅ろう、りん銅ろう、ニッケルろう、アルミニウムろうなどがあります。
銀ろうは銀を含むろう材で、流動性に優れ、比較的低い温度で作業しやすいことが特徴です。
鉄、銅、真ちゅう、ステンレス鋼など、多様な金属の接合に利用されます。
価格はほかのろう材より高くなりやすいものの、扱いやすさや接合性能を重視する用途では有力な選択肢でしょう。
銅ろうは銅を主成分とするろう材です。
強度や耐熱性を求める場面で使われますが、銀ろうに比べて高い加熱温度が必要になる傾向があります。
りん銅ろうとアルミろうの用途
りん銅ろうは、銅とりんを主成分とするろう材で、銅管や銅部品の接合に多く用いられます。
空調機器や冷凍設備の配管工事で見かけることが多い材料です。
銅同士を接合する場合には、りんの働きにより酸化膜の影響を抑えやすく、フラックスを使わずに施工できる場合もあります。
ただし、鉄やニッケル系の金属には適さないことがあります。
アルミろうは、アルミニウムやアルミ合金の接合向けのろう材です。
アルミニウムは酸化皮膜ができやすいため、母材に合ったろう材と専用フラックスを選ぶ必要があります。
| ろう材の種類 | 主な用途 | 接合しやすい金属 | 注意点 |
|---|---|---|---|
| 銀ろう | 配管、工具、精密部品 | 鉄、銅、真ちゅう、ステンレス | 材料費が高め |
| 銅ろう | 機械部品、耐熱部品 | 鉄、銅合金 | 比較的高温の加熱が必要 |
| りん銅ろう | 冷媒配管、銅管 | 銅、銅合金 | 鉄系材料には不向きな場合がある |
| アルミろう | 熱交換器、アルミ部品 | アルミニウム、アルミ合金 | 酸化皮膜への対策が必要 |
フラックスの役割
フラックスは、ロウ付け中に発生する酸化膜を除去し、ろう材が母材表面へ広がりやすくするための補助材料です。
金属を加熱すると、表面には酸化物が生じやすくなります。
酸化膜が残っていると、ろう材が丸まってしまったり、接合面に流れなかったりする原因になります。
そこでフラックスを塗布し、母材表面を保護しながら濡れ性を高めます。
フラックスは便利な材料ですが、施工後に残留すると腐食の原因になることがあります。
ロウ付け後の洗浄までを一連の工程として考えることが大切です。
フラックスを使う主な目的
酸化膜を抑えること、ろう材の流れを良くすること、接合不良を減らすことです。
使用するろう材と母材に適合する種類を選びます。
ロウ付けの作業手順と加熱方法
続いては、ロウ付けを行う際の基本的な手順と加熱の考え方を確認していきます。
接合面の清掃と固定
ロウ付けの前には、母材の接合面を丁寧に清掃します。
油分、さび、塗膜、酸化膜、汚れが残っていると、ろう材が十分に濡れず、接合不良につながります。
紙やすり、ワイヤーブラシ、研磨材、脱脂剤などを使い、金属光沢が出る状態まで整えることが基本です。
清掃後は、手で触れすぎないよう注意します。
皮脂も接合面の濡れを妨げる要因になるためです。
次に、部品の位置を正確に合わせ、必要に応じて治具やクランプで固定します。
加熱中に部品が動くと、隙間が変化し、ろう材の流れ方も不安定になります。
トーチによる均一な加熱
ロウ付けには、ガストーチ、バーナー、電気炉、高周波加熱装置などが用いられます。
少量の補修作業や配管作業では、ガストーチを使う方法が一般的です。
加熱時は、ろう材そのものを炎で直接溶かそうとするのではなく、母材全体を適切な温度まで均一に温めることが基本になります。
母材が十分に温まった状態でろう材を接触させると、ろう材は熱を受けて溶け、接合部へ流れ込みます。
一点だけを強く加熱すると、熱ひずみ、変色、局部的な過熱を起こすことがあります。
炎をゆっくり動かし、部材の厚みや大きさに応じて熱を配分することが必要です。
ろう材が溶けない場合、ろう材だけをあぶるのではなく、母材の温度が不足していないか確認します。
接合部の温度が不均一な状態では、ろう材は期待どおりに流れません。
ろう材の供給と冷却
母材が適温に達したら、接合部の端へろう材を当てます。
ろう材が溶けて隙間へ吸い込まれる様子を確認しながら、必要な量を供給します。
多く使えば強度が上がるわけではありません。
過剰なろう材は外観を損ねるだけでなく、内部に未接合部や空隙が残る原因になる場合もあります。
施工後は、部品を急に動かさず、自然に冷却させます。
高温の部材を水などで急冷すると、熱応力や割れにつながることがあります。
十分に冷えた後、フラックス残渣を除去し、接合部の状態を確認します。
基本的な作業の流れ
清掃、仮組み、フラックス塗布、均一加熱、ろう材供給、自然冷却、洗浄、外観確認の順番です。
途中の一工程でも省略すると、接合品質に影響する可能性があります。
ロウ付けのメリットと注意点
続いては、ロウ付けを採用する利点と、作業前に知っておきたい注意点を確認していきます。
異種金属を接合しやすい利点
ロウ付けの大きなメリットは、異なる種類の金属を接合しやすいことです。
たとえば、銅と真ちゅう、ステンレスと銅、鉄と超硬合金など、溶接では難しい組み合わせにも対応できる場合があります。
母材を溶融させないため、融点や熱膨張率が異なる材料でも、比較的扱いやすい点が魅力です。
薄板や小型部品では、母材の変形を抑えながら作業できる可能性があります。
複雑な形状の部品でも、接合部へろう材を行き渡らせられれば、広い面積を結合できます。
気密性が求められる配管や熱交換器で活用される理由も、このような特性にあります。
熱影響と強度の考え方
ロウ付けは母材を溶かさない方法ですが、加熱を行う以上、熱の影響を完全に避けることはできません。
熱処理済みの部品や、硬度管理が必要な材料では、加熱によって性質が変化する可能性があります。
特に、ばね材、焼入れ鋼、精密寸法が求められる部品は注意が必要です。
また、ロウ付け部の強度は、ろう材の種類だけで決まるものではありません。
接合面積、隙間、表面処理、加熱温度、冷却条件など、多くの要素が関係します。
引張荷重や振動、繰り返し荷重がかかる箇所では、使用条件に対して十分な設計検討が求められます。
安全対策と作業環境
ガストーチを使うロウ付けでは、火災、やけど、ガス漏れ、有害な煙への対策が欠かせません。
作業前には、ホースや継手に損傷がないか、ガス漏れがないかを確認します。
周囲に可燃物がある場合は移動させ、消火器を準備しておくと安心です。
加熱した金属は見た目より高温の状態が長く続きます。
耐熱手袋や保護メガネを着用し、作業後もしばらくは不用意に触れないようにします。
フラックスや加熱で発生する煙を吸い込まないために、十分な換気と局所排気を行うことも重要です。
ロウ付けは比較的身近な加工方法ですが、火気と高温の金属を扱います。
安全装備、換気、周囲の整理整頓を徹底し、使用する材料の注意事項も事前に確認しましょう。
ロウ付けの主な用途と品質確認
続いては、ロウ付けが利用される代表的な分野と、接合後の確認方法を解説していきます。
配管と空調設備の接合
ロウ付けは、エアコンや冷凍機器に使われる銅配管の接合で広く活用されています。
冷媒が通る配管には、漏れにくさと耐圧性が求められます。
適切にロウ付けされた接合部は、配管内部の気密性を保ち、冷媒漏れのリスクを抑える役割を果たします。
施工時には、配管の差し込み深さ、隙間、加熱範囲、ろう材の回り込みを確認することが重要です。
配管の内側に酸化物が多く発生すると、設備の不具合につながることがあります。
必要に応じて窒素を流しながら加熱する方法も検討されます。
自動車や機械部品での活用
自動車部品、工具、油圧部品、熱交換器、センサー部品などでも、ロウ付けは重要な技術です。
複数の小さな部品を一体化させたい場合や、異種金属を組み合わせたい場合に適しています。
量産現場では、炉を使ったロウ付けや高周波加熱によるロウ付けが採用されることもあります。
これらの方法では、加熱条件を管理しやすく、品質のばらつきを抑えやすい点がメリットです。
部品の用途によっては、耐食性、電気伝導性、耐熱性などもろう材選定の条件になります。
外観検査と漏れ検査
ロウ付け後は、まず接合部の外観を確認します。
ろう材が接合部の周囲に均一に回っているか、割れ、穴、盛り不足、過剰な付着がないかを見ます。
外観だけで内部の品質をすべて判断することは難しいため、用途に応じた検査も必要です。
配管なら圧力試験や漏れ検査、重要部品なら浸透探傷試験や断面観察が行われることがあります。
見た目が整っていても、内部までろう材が届いているとは限りません。
要求される性能に合わせて、適切な品質確認を行うことが安心につながります。
| 確認項目 | 主な確認内容 | 不具合の例 |
|---|---|---|
| 外観確認 | ろう材の回り込み、割れ、変色 | 盛り不足、クラック、酸化 |
| 寸法確認 | 位置ずれ、変形、隙間 | 熱ひずみ、組み付け不良 |
| 気密確認 | 圧力保持、漏れの有無 | ピンホール、未接合 |
| 強度確認 | 荷重への耐性 | 接合面積不足、ろう材不良 |
ロウ付けのまとめ
ロウ付けとは、母材を基本的に溶かさず、融点の低いろう材を溶かして金属同士を接合する方法です。
読み方はろうづけであり、溶接とは異なり、ろう材の毛細管現象を利用して接合部へ材料を行き渡らせます。
銀ろう、銅ろう、りん銅ろう、アルミろうなど、用途や母材に合った材料選びが重要になります。
品質を安定させるためには、接合面の清掃、適切な隙間、均一な加熱、冷却後の洗浄を丁寧に行うことが欠かせません。
配管、空調設備、自動車、機械部品など、ロウ付けは幅広い産業を支える接合技術です。
母材、ろう材、フラックス、加熱条件の組み合わせを理解すれば、ロウ付けの仕組みと作業上のポイントをより確実に押さえられるでしょう。