MIG溶接を始める際に、ノンガスで使える溶接機とは何か、ガスを使う方法と何が異なるのかと迷う方は多いでしょう。
ノンガス溶接は屋外で作業しやすい反面、ワイヤーや母材の選び方を誤るとスパッタ、ブローホール、溶け込み不足などの原因になります。
一方でガスを使うMIG溶接は、美しいビードと安定したアークを得やすい方法です。
本記事では仕組み、必要な機材、適した材料、実用上の注意点までを整理し、用途に合う選択ができるよう解説します。
ノンガスMIG溶接の意味
それではまずノンガスMIG溶接について解説していきます。
自己シールドアークによる保護
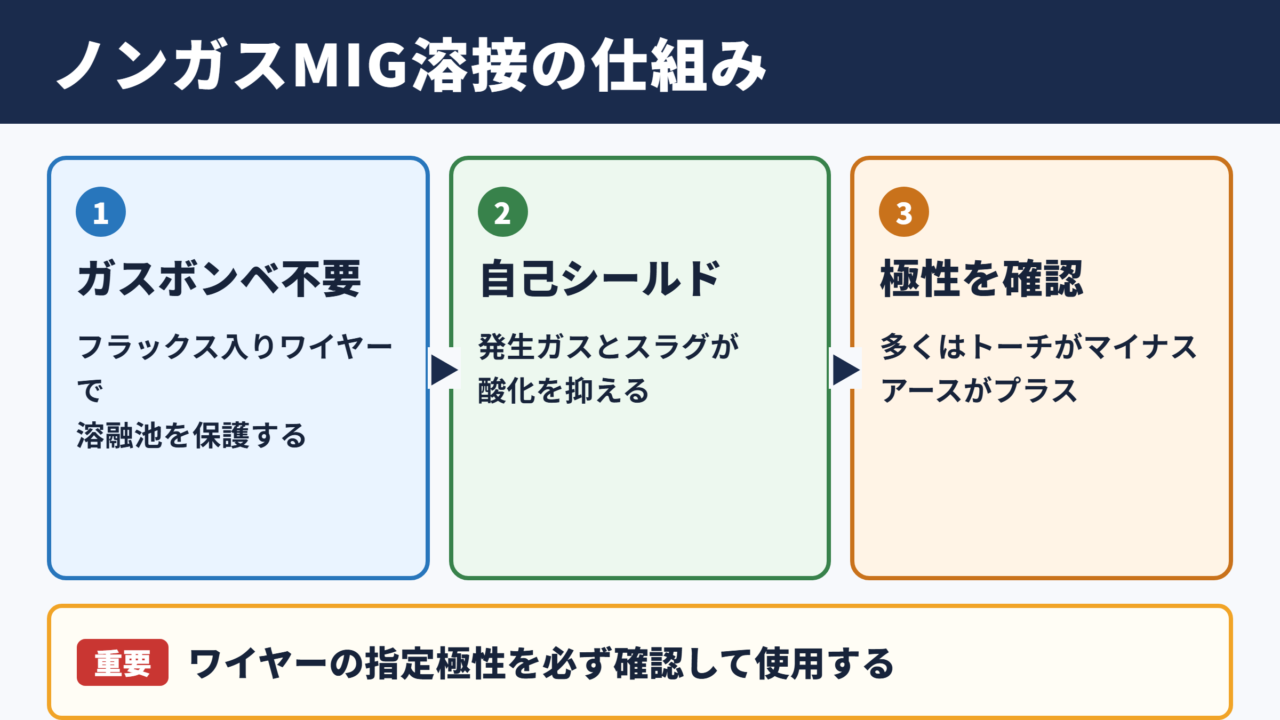
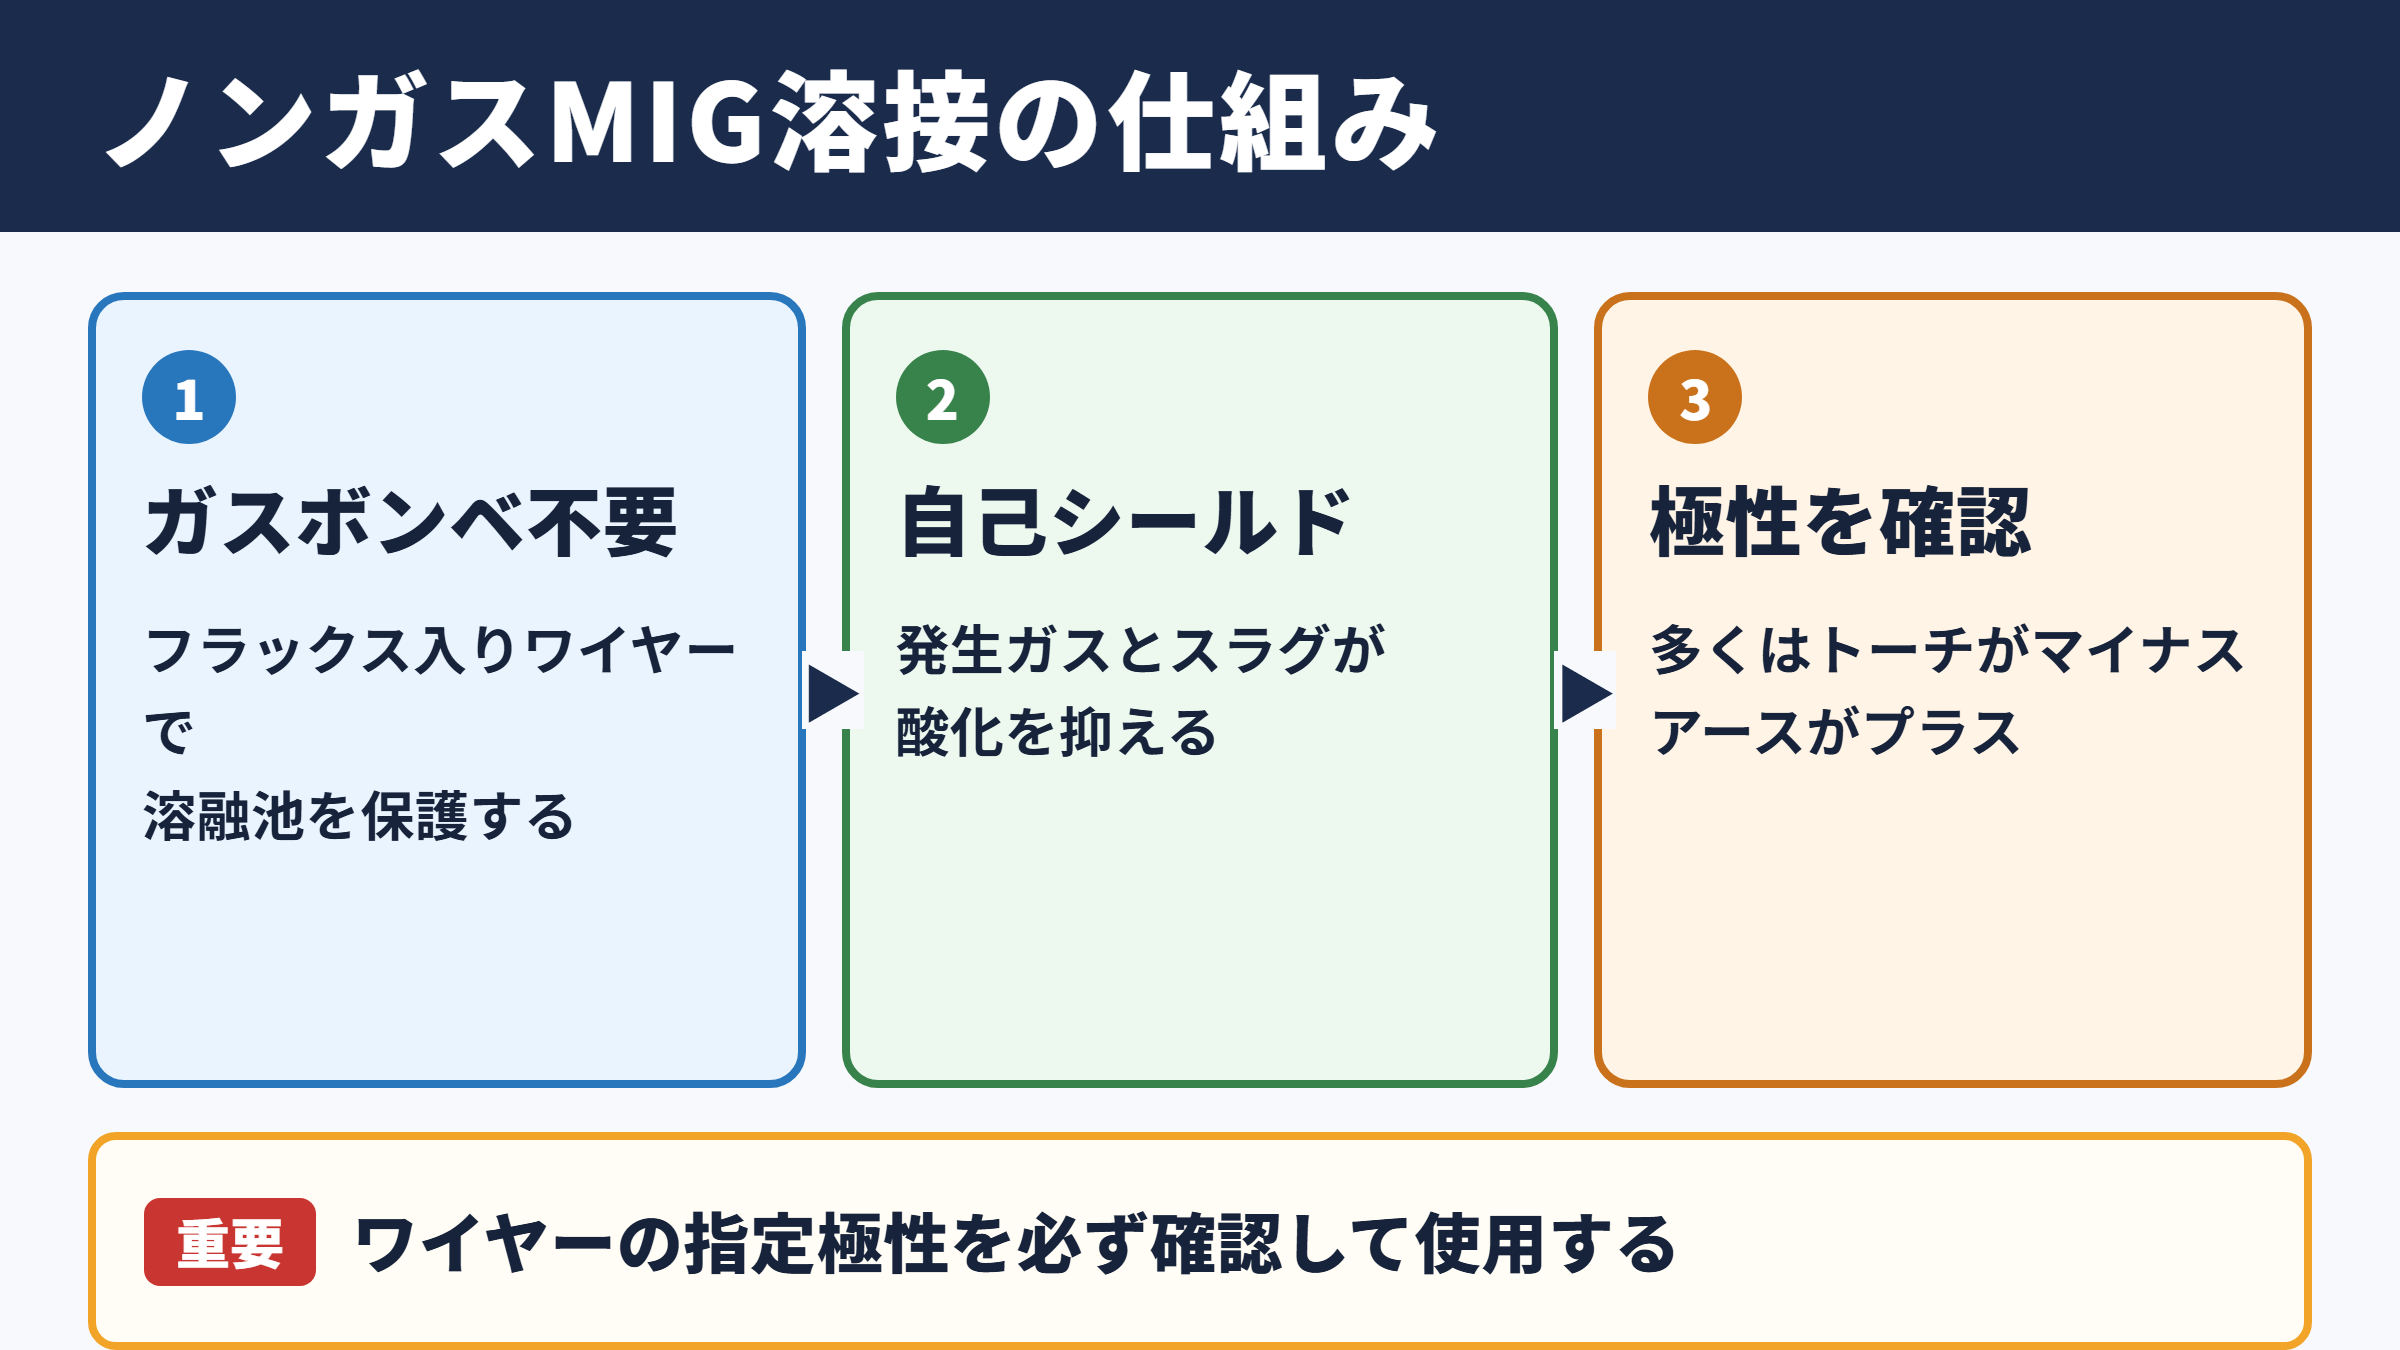
ノンガスMIG溶接とは、ボンベからシールドガスを供給せず、フラックス入りワイヤーを使用して溶接部を保護する方法です。
厳密には、一般的なソリッドワイヤーを用いるMIG溶接とは区別され、セルフシールドアーク溶接やフラックス入りワイヤーによる半自動溶接として扱われます。
ワイヤー内部にはフラックスと呼ばれる成分が入っています。
アーク熱によってフラックスが分解されると、溶融池の周辺に保護性のあるガスが発生し、外気中の酸素や窒素が溶接金属へ混入するのを抑えます。
同時に、表面にはスラグが形成されます。
このスラグも溶接金属が冷えるまで表面を覆い、酸化を抑える役割を持ちます。
ノンガス溶接の大きな特徴は、ガスボンベと流量計を持ち込まなくても、ワイヤー自体が溶融池を保護できる点です。
ただし、シールドガスが不要だからといって、すべての作業条件で万能というわけではありません。
ワイヤー極性の違い
ノンガスワイヤーを使用する場合、多くの機種ではトーチ側をマイナス、アースクリップ側をプラスにする直流電極マイナスの設定が基本になります。
これはワイヤーの種類によって推奨される極性が異なるためです。
反対に、炭酸ガスや混合ガスを使うソリッドワイヤーでは、トーチ側をプラスにする直流電極プラスが一般的です。
ガス用ワイヤーとノンガスワイヤーでは、極性をそのまま共用できない場合があります。
極性を誤るとアークが不安定になり、ビードが盛り上がり過ぎたり、溶け込みが浅くなったりします。
購入したワイヤーのラベル、溶接機の取扱説明書、機種に表示された極性表示を必ず確認しましょう。
極性確認の基本例です。
ノンガス用フラックス入りワイヤーでは、トーチをマイナス、アースをプラスにする指定が多く見られます。
ガスシールド用ソリッドワイヤーでは、トーチをプラス、アースをマイナスにする指定が一般的です。
ただし例外もあるため、最終的にはワイヤーのメーカー指定を優先してください。
ノンガス方式が向く作業環境
ノンガス方式が活躍しやすいのは、風の影響を受けやすい屋外や、ボンベを運び込みにくい現場です。
ガスシールド溶接では、風によってシールドガスが流されると大気を十分に遮断できません。
ノンガスワイヤーならフラックスから保護成分が生まれるため、ある程度の風には対応しやすくなります。
もっとも、強風下で品質が完全に保証されるわけではありません。
溶接箇所を風よけで囲い、母材の水分、塗料、油、さびを除去することが重要です。
DIYでの鉄骨補修、農機具の簡易修理、屋外設備の補強などでは、取り回しの良さが大きな魅力になるでしょう。
ガス使用時のシールド機構
続いてはガス使用時のシールド機構を確認していきます。
ソリッドワイヤーと保護ガス
ガスを使うMIG溶接では、内部にフラックスを含まないソリッドワイヤーを連続送給します。
トーチ先端のノズルから炭酸ガス、アルゴン、またはアルゴンと炭酸ガスの混合ガスを流し、アークと溶融池を空気から守る仕組みです。
鉄や軟鋼の半自動溶接では炭酸ガスが広く使われます。
アルゴンと炭酸ガスを混ぜたガスは、アークの安定性やビード外観を重視したい場面で選ばれます。
アルミニウムやステンレス鋼では、材料に合ったアルゴン系のガスを選定する必要があります。
使用する母材、ワイヤー、シールドガスは一組で考えることが、溶接品質を安定させる基本です。
アークの安定性とビード外観
ガスシールド方式は、条件が整えばアークが安定しやすく、スパッタを抑えた滑らかなビードを作りやすい傾向があります。
溶接後にスラグを落とす工程がほとんど不要な点も、作業効率に関わる利点です。
薄板では、電流とワイヤー送給速度を細かく合わせることで、穴あきや焼け落ちのリスクを抑えながら接合できます。
見える箇所の製作品、家具フレーム、板金部品などでは、仕上がりの整いやすさが評価されるでしょう。
ただし、ノズルにスパッタが付着するとガスの流れが乱れます。
定期的な清掃とコンタクトチップの点検が、安定したアークを保つ近道です。
ガス使用時にビードが急に荒れた場合は、電流設定だけでなく、ガス残量、ホースの折れ、ノズル詰まり、風の影響も確認してください。
溶接条件を変える前にシールドガスが正常に届いているかを見ると、原因を絞り込みやすくなります。
ガス流量と風の影響
シールドガスは、多ければ多いほど良いわけではありません。
流量が少な過ぎれば空気を遮断しきれず、多過ぎれば周囲の空気を巻き込み、かえって気孔が発生する場合があります。
適切な流量はトーチ形状、ノズル径、屋内外の環境、材料によって変わります。
一般的な作業では、まず機器とワイヤーの推奨値を基準に調整する方法が安心です。
屋外では小さな風でもガスが流されやすいため、ガス方式は原則として風の少ない場所で行うという考え方が重要になります。
どうしても屋外で施工するなら、風防を設け、作業位置を変え、溶接前に試しビードを作るとよいでしょう。
ノンガスとガス方式の比較
続いてはノンガスとガス方式の比較を確認していきます。
作業性と必要機材
ノンガス方式は、基本的に溶接機、ワイヤー、トーチ、アースクリップ、保護具があれば作業を始めやすい構成です。
ガス方式では、これらに加えてガスボンベ、レギュレーター、流量計、ガスホースが必要になります。
ボンベの保管場所や交換手配も考える必要があるため、初めて導入する場合は全体の運用コストを見ておくと安心です。
一方、ガス方式はスラグ除去が少なく、連続作業時の仕上げ時間を短縮しやすい利点があります。
単純に機材の数だけで優劣を決めるのではなく、施工場所と仕上げ工程まで含めて比較することが大切です。
| 比較項目 | ノンガス方式 | ガス使用方式 |
|---|---|---|
| 主なワイヤー | フラックス入りワイヤー | ソリッドワイヤー |
| 保護方法 | フラックス由来のガスとスラグ | ノズルから供給するシールドガス |
| 屋外作業 | 比較的対応しやすい | 風防などの対策が重要 |
| 溶接後の処理 | スラグ除去が必要になりやすい | スラグが少なく仕上げやすい |
| 機材の携帯性 | ボンベがなく持ち運びやすい | ボンベとホースの管理が必要 |
| ビードの見た目 | 条件によって荒れやすい | 安定した外観を得やすい |
仕上がりと後処理
ノンガスワイヤーでは、溶接後のビード表面にスラグが残ります。
ハンマーやワイヤーブラシでスラグを除去し、次の層を盛る多層溶接では清掃を徹底する必要があります。
スラグが残ったまま重ねると、内部欠陥や密着不良につながるおそれがあるためです。
ガス方式はスラグが少ないため、塗装や研磨へ移るまでの手間を減らせます。
ただし、見た目が整っていても強度が十分とは限りません。
ビード幅、余盛り、アンダーカット、溶け込みの状態を確認し、必要に応じて試験片で条件を検証しましょう。
コストと消耗品
ノンガスワイヤーは、一般的なソリッドワイヤーと比較して価格が高めになることがあります。
その代わり、ガスのレンタル費用、充填費用、ボンベ配送などを省けるケースがあります。
ガス方式はワイヤー単価を抑えやすい場合がある一方、ガスの管理費用を継続的に見込む必要があります。
少量の補修を不定期に行うならノンガスが便利なことも多く、日常的に長時間の製作を行うならガス方式が有利になる場面もあります。
初期費用だけでなく、一年を通じた使用量と作業時間で比べると、選択の失敗を減らせます。
たとえば屋外で月に数回だけ補修をするなら、ボンベの準備が不要なノンガス方式は導入しやすいでしょう。
屋内で毎日製缶や架台製作をするなら、ガス方式によるビードの安定性と後処理時間の短縮が役立つ可能性があります。
ワイヤーと母材の選定
続いてはワイヤーと母材の選定を確認していきます。
軟鋼での基本的な組み合わせ
家庭用や小規模工場で扱うことの多い軟鋼では、母材の板厚に合ったワイヤー径を選ぶことが重要です。
薄板に太いワイヤーを使うと入熱が過大になり、穴あきやひずみを起こしやすくなります。
厚板に細過ぎるワイヤーを使うと、必要な溶け込みが得られず、表面だけが付いたような状態になることがあります。
ワイヤー径だけでなく、溶接電流、電圧、ワイヤー送給速度、トーチ移動速度を合わせて考える必要があります。
まずは端材で試し溶接を行い、裏面の溶け込みとビード形状を確認する方法が実践的です。
ステンレスとアルミニウムの注意点
ステンレス鋼やアルミニウムを溶接する場合は、軟鋼用のノンガスワイヤーをそのまま使うことはできません。
ステンレスには耐食性を損ないにくい対応ワイヤーと、材料に適したシールドガスが求められます。
アルミニウムは酸化皮膜の扱いが難しく、ワイヤー送給も不安定になりやすい材料です。
一般にアルミニウムのMIG溶接ではアルゴン系ガスを使用し、ライナーやコンタクトチップも適切なものを用います。
異材や特殊材料では、ノンガスの手軽さより材料適合性を優先することが安全です。
材料メーカーの施工要領を確認し、強度や耐食性が必要な部品は有資格者や専門業者へ相談する判断も必要になります。
表面処理と前処理
どちらの方式でも、母材表面の清掃は溶接品質に直結します。
油分、塗膜、さび、水分、亜鉛めっきなどが残っていると、アークが不安定になったり、気孔が生じたりします。
グラインダー、ワイヤーブラシ、脱脂剤などを使い、溶接線の周囲まできれいにしてください。
めっき鋼板を溶接する際は、有害なヒュームが発生するおそれがあります。
十分な換気と局所排気を行い、適切な呼吸用保護具を使用しましょう。
見落とされがちな前処理ですが、きれいな母材は安定したアークの土台になります。
溶接条件と操作の要点
続いては溶接条件と操作の要点を確認していきます。
電流とワイヤー送給速度
半自動溶接では、ワイヤー送給速度を上げるほど電流も上がる機種が多くあります。
送給が遅過ぎるとアークが途切れやすく、母材への溶け込みも不足しがちです。
速過ぎるとワイヤーが母材へ突っ込み、バチバチという音が強くなってスパッタが増えることがあります。
適正条件では、一定のリズムで連続したアーク音が聞こえ、ビード幅と余盛りが極端になりません。
条件表はあくまで出発点です。
板厚、継手形状、姿勢、母材温度によって変化するため、試し溶接で微調整しましょう。
設定に迷ったときは、端材に短いビードを数本引きます。
ワイヤー送給速度を少しずつ変え、次に電圧を調整し、最後にトーチ移動速度を整える順番にすると変化を把握しやすくなります。
一度に複数の設定を大きく変えないことがポイントです。
トーチ角度と距離
トーチは進行方向に対して少し傾け、ノズル先端と母材の距離を一定に保つことが基本です。
距離が長過ぎるとアークが不安定になり、シールド効果も低下しやすくなります。
短過ぎるとノズルが溶融池に近付き過ぎ、視認性が悪くなったり、スパッタが付着しやすくなったりします。
ノンガスワイヤーでは、ワイヤー突出し長さの管理が特に重要です。
トーチを動かす速度が速過ぎれば細く浅いビードになり、遅過ぎれば余盛りが過大になって熱ひずみも増えます。
目線、手首、トーチ角度を安定させる姿勢を作ることが、きれいな溶接への近道です。
欠陥の見分け方と対処
ビード表面に小さな穴が連続して見える場合は、ブローホールが疑われます。
母材の汚れ、湿気を含んだワイヤー、ガス不足、風の影響などを確認してください。
ビードの端に溝ができるアンダーカットは、電流が高過ぎる、移動速度が速過ぎる、トーチ角度が不適切といった条件で起こりやすくなります。
盛り上がっているのに接合が弱い場合は、溶け込み不足の可能性があります。
厚板では開先を取る、ルート間隔を確保する、複数層で施工するなどの対策が役立ちます。
外観だけで判断せず、必要な場合は曲げ試験や破壊試験を行って接合状態を確認しましょう。
構造物、車両部品、圧力がかかる配管、吊り具などの溶接は、失敗が事故につながるおそれがあります。
DIY用の溶接機で安易に補修せず、用途に応じた施工基準と専門家の判断を優先してください。
安全対策と機器管理
続いては安全対策と機器管理を確認していきます。
保護具と火災予防
MIG溶接では、強い紫外線、アーク光、火花、高温の金属が発生します。
自動遮光面を含む溶接面、革手袋、難燃性の作業着、安全靴を着用してください。
アークを直接見ると目に強い痛みが出ることがあり、皮膚にも日焼けのような炎症を起こすおそれがあります。
周囲の人を遮光カーテンで保護し、可燃物、段ボール、溶剤、燃料を作業場所から遠ざけましょう。
火花は予想より広い範囲へ飛ぶため、作業後も火種が残っていないか確認する習慣が必要です。
溶接直後だけでなく、作業終了後の火気点検までを一連の作業として考えてください。
ヒュームと換気
溶接時には金属やフラックスが加熱され、ヒュームと呼ばれる微細な粒子やガスが発生します。
ノンガス溶接はフラックス由来の煙が出やすく、顔を近付けて作業すると吸い込みやすくなります。
屋内では窓を開けるだけでなく、局所排気装置や送風設備を活用することが望まれます。
顔の位置を煙の流れから外し、必要に応じて規格に合った防じんマスクや呼吸用保護具を使いましょう。
めっき材、塗装材、油が付いた材料では、通常より有害な成分が発生する可能性があります。
材料の状態が不明な場合は、無理に溶接せず事前に確認してください。
ワイヤー送給装置の点検
半自動溶接機の不調は、ワイヤー送給部に原因があることも少なくありません。
送給ローラーの溝とワイヤー径が合っていない、押さえ圧が弱過ぎる、ライナーに粉じんが詰まっていると、ワイヤーが滑ったり詰まったりします。
ノンガスワイヤーはフラックス入りであるため、強く押し付け過ぎると変形する場合があります。
ワイヤーリールの回転が重過ぎないか、コンタクトチップの穴が摩耗していないかも確認しましょう。
定期的に清掃し、消耗部品を交換することで、溶接条件の再現性を保ちやすくなります。
まとめ
MIG溶接のノンガス方式は、フラックス入りワイヤーが発生させる保護成分とスラグを利用し、外部のシールドガスなしで溶接する方法です。
ボンベが不要で携帯性に優れ、風の影響を受けやすい屋外作業にも比較的対応しやすい点が特徴です。
ただし、スラグ除去が必要になりやすく、ビード外観やスパッタの量ではガス使用方式に劣ることもあります。
ガスを使うMIG溶接は、ソリッドワイヤーとシールドガスによって溶融池を守ります。
屋内など風の少ない環境ではアークが安定しやすく、滑らかな仕上がりと作業効率を得やすいでしょう。
屋外の補修や持ち運びを重視するならノンガス方式、仕上がりや連続作業を重視するならガス使用方式という考え方が選定の目安になります。
いずれの方法でも、ワイヤーの種類と極性を正しく合わせ、母材の清掃、適切な条件設定、換気と保護具の着用を徹底してください。
作業環境と求める品質を見極め、安全を最優先にした溶接を行いましょう。