MIG溶接でアルミを接合するには?条件とコツを解説!
アルミニウムは軽量で耐食性に優れる一方、溶接では酸化皮膜、熱伝導率、ブローホールなどに注意が必要な金属です。
MIG溶接はアルミ接合に広く使われる方法ですが、母材の厚みや材質に応じて電流、電圧、ワイヤ、シールドガスを整えなければ、割れや融合不良につながるでしょう。
この記事では、アルミMIG溶接の基本条件から実作業で役立つコツ、外観と強度を安定させる確認方法までを解説します。
アルミMIG溶接の接合条件
それではまずアルミMIG溶接の接合条件について解説していきます。
アルミにMIG溶接が適する理由
MIG溶接は、連続送給される溶接ワイヤを電極として用い、アーク熱で母材とワイヤを溶かして接合する方法です。
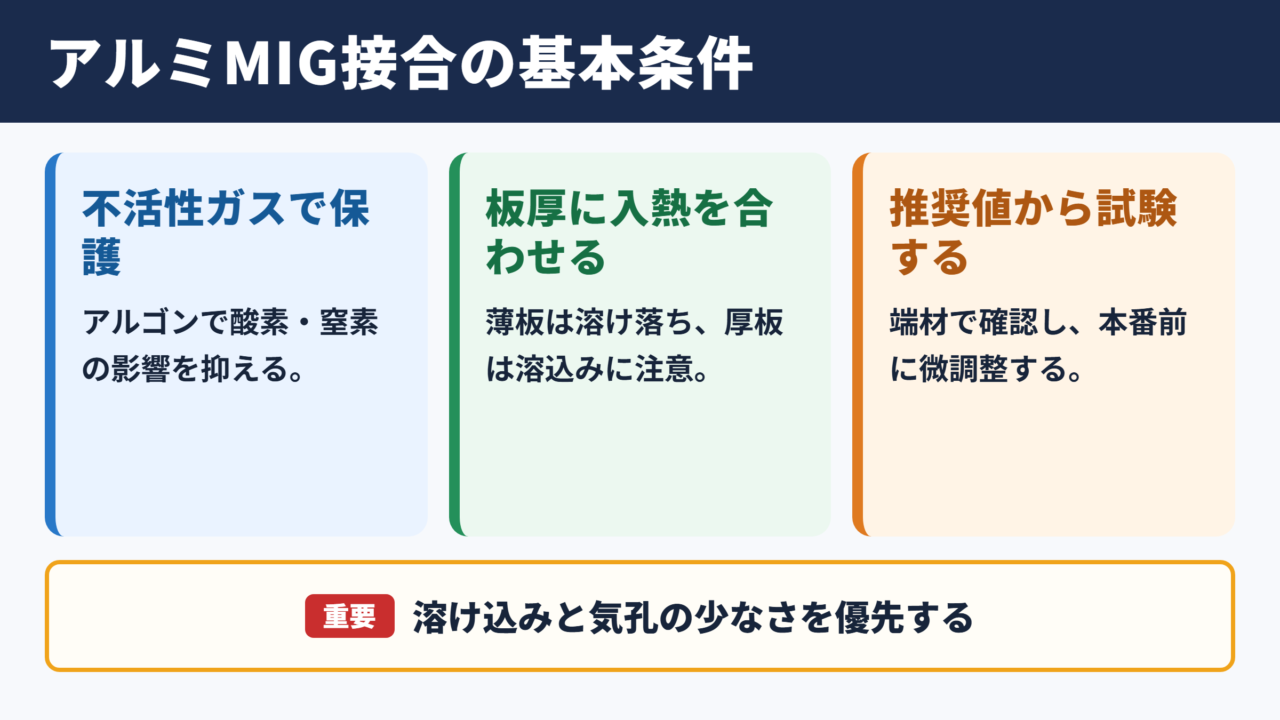
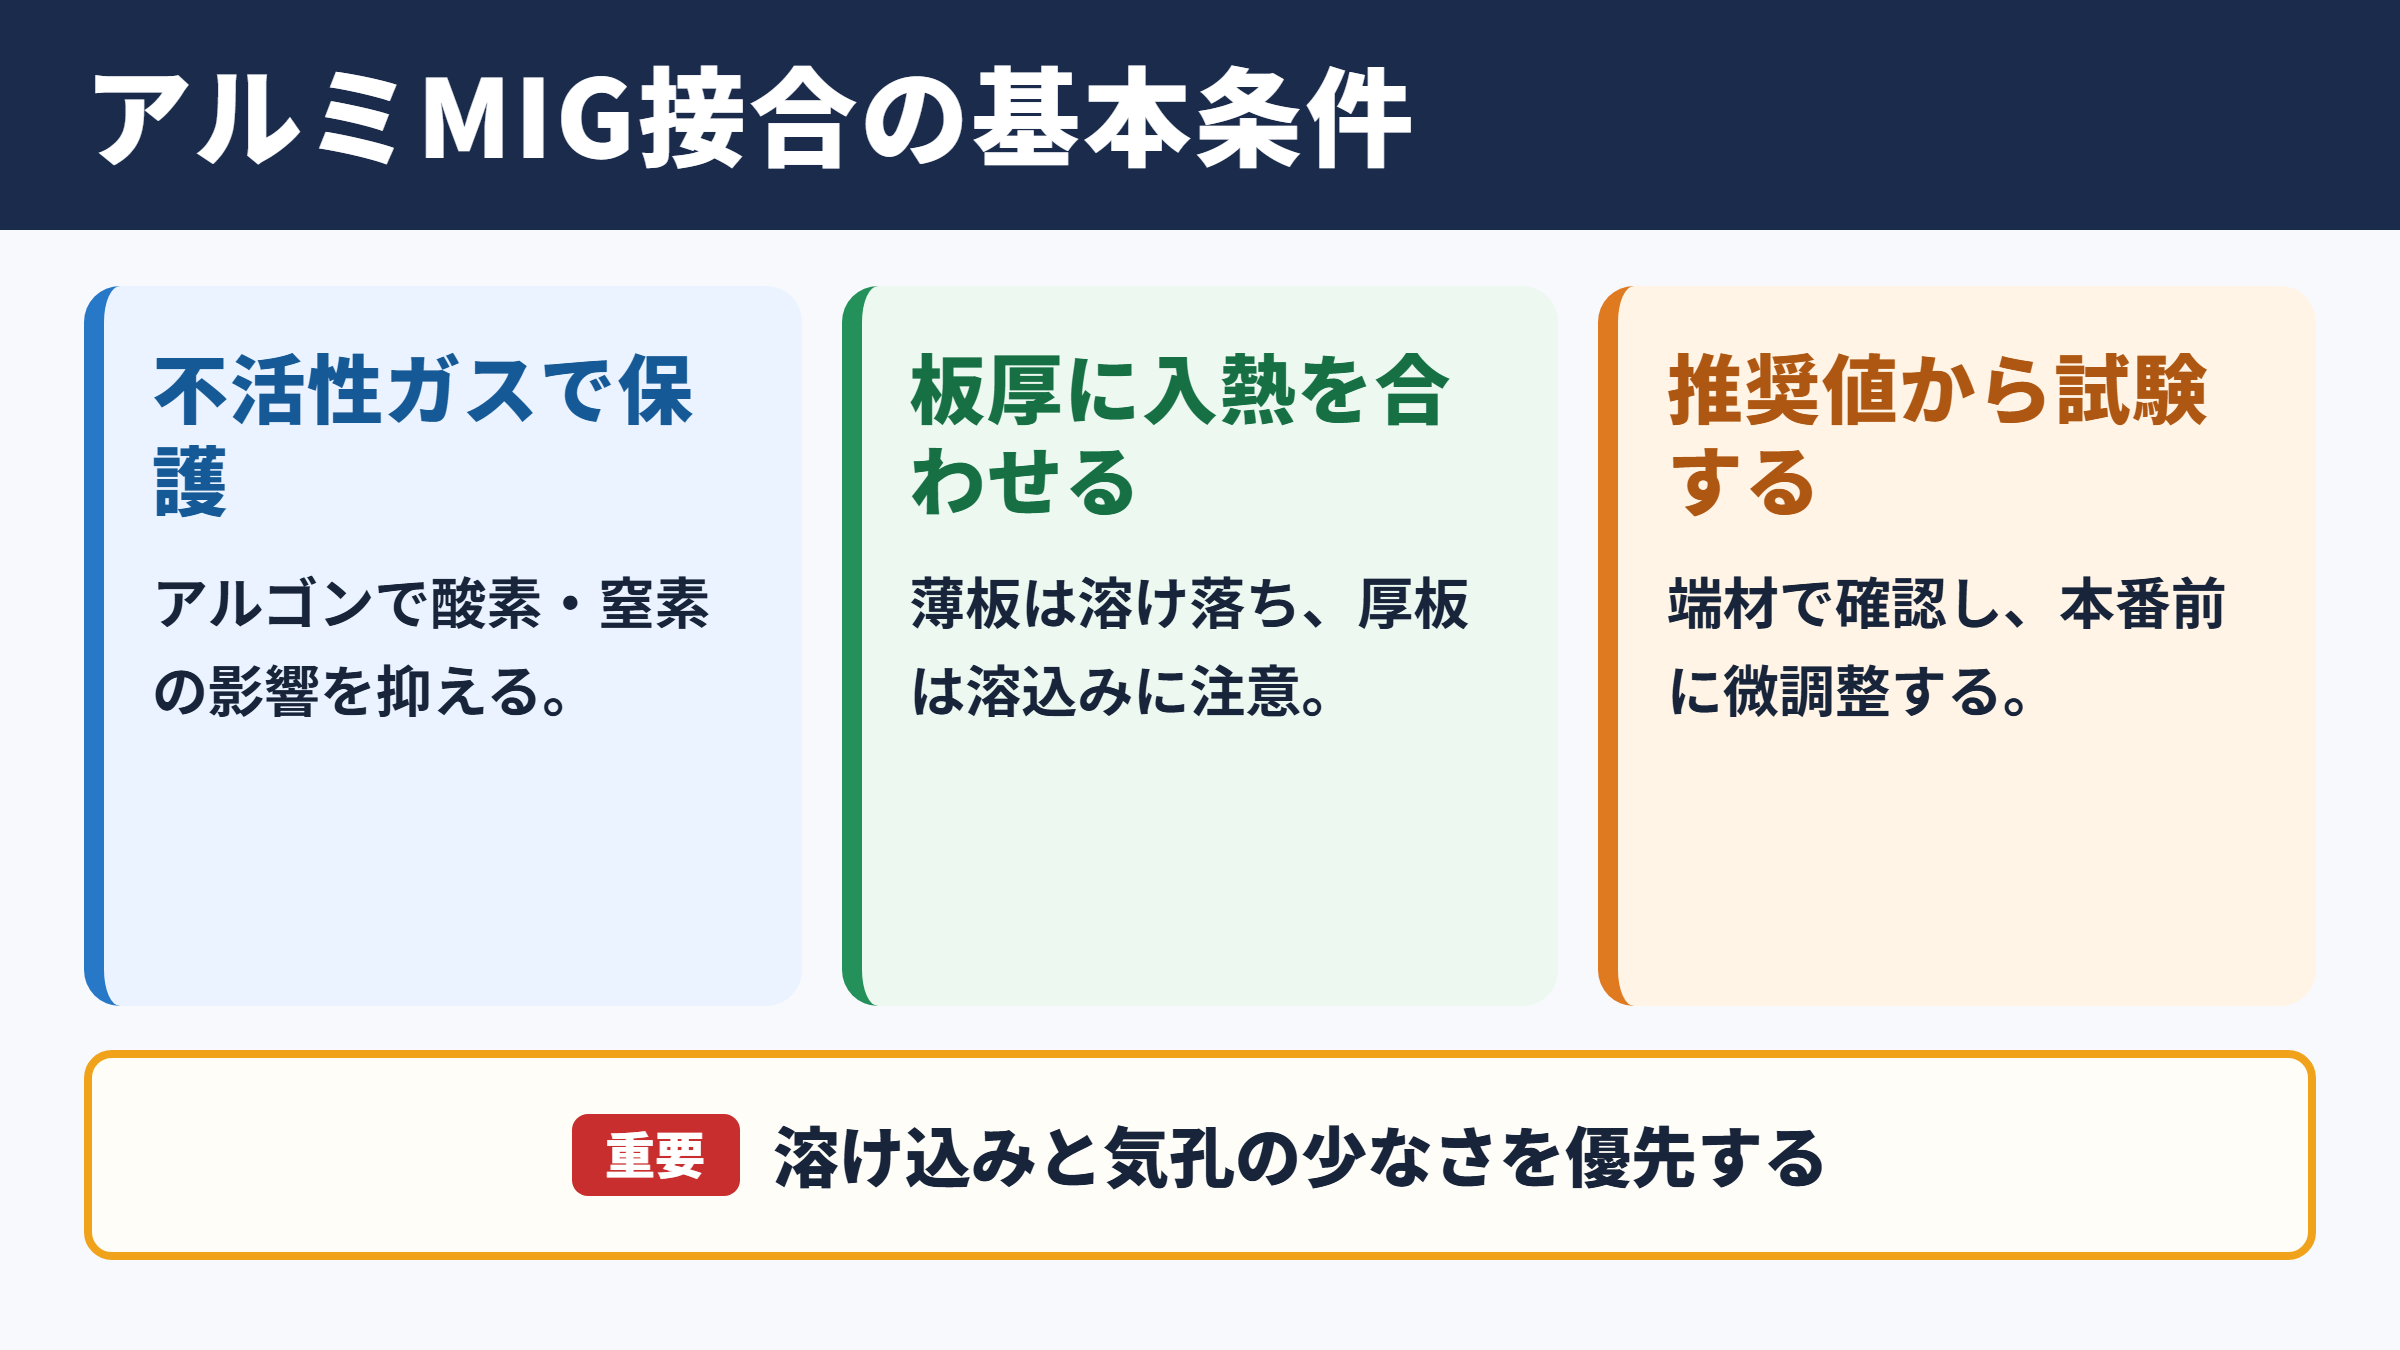
アルゴンなどの不活性ガスで溶融池を覆うため、空気中の酸素や窒素の影響を抑えながら施工できます。
アルミは熱伝導率が高く、投入した熱が周囲へ逃げやすい素材です。
そのため薄板では溶け落ちに注意し、厚板では十分な溶け込みを得るための入熱が必要になります。
MIG溶接はワイヤを連続供給できるため、比較的長い溶接線でも作業効率を確保しやすい点が大きな利点です。
半自動溶接機を使い、一定速度でトーチを進められれば、TIG溶接よりも高い施工速度を狙える場面があります。
ただし、見た目だけを整えるより、母材への溶け込みと気孔の少なさを優先する姿勢が欠かせません。
基本条件の組み合わせ
適切な条件は母材の板厚、継手形状、姿勢、ワイヤ径、溶接機の特性で変わります。
まずはメーカー推奨値を基準にし、端材で試験溶接をしてから本番へ進む方法が安全でしょう。
| 確認項目 | 主な目安 | 注意点 |
|---|---|---|
| シールドガス | 高純度アルゴン | 風や漏れでシールドが乱れないようにします |
| ワイヤ径 | 薄板は細径、厚板は太径 | 送給の安定性も確認します |
| 電流 | 板厚と溶接速度に合わせる | 低すぎると融合不良になりやすいです |
| 電圧 | アーク長を安定させる範囲 | 高すぎるとビードが広がりやすくなります |
| ガス流量 | ノズル径と周辺風に合わせる | 過大流量でも乱流を招く場合があります |
| トーチ角度 | 進行方向へ適度に傾ける | 極端な角度はシールド不足の原因です |
設定値だけを固定せず、アーク音、溶融池の広がり、ビード両端のなじみを見ながら微調整することが重要です。
交流ではなく直流を使う考え方
アルミのTIG溶接では交流が用いられることがありますが、MIG溶接では一般に直流逆極性が基本となります。
ワイヤをプラス側に接続することで、安定したアークと良好な溶滴移行を得やすくなります。
基本の接続は溶接トーチ側をプラス、母材側のアースクランプをマイナスにする直流逆極性です。
機種ごとの取扱説明書を確認し、極性を誤らないようにしてください。
極性が違うとアークが不安定になり、スパッタ、溶け込み不足、ワイヤの焼け込みが起こる場合があります。
作業開始前に極性、ガス残量、アースの接触状態を確認するだけでも、不具合の多くを予防できます。
母材と溶接ワイヤの選定
続いては母材と溶接ワイヤの選定を確認していきます。
アルミ合金の種類と性質
アルミと呼ばれる材料には、純アルミ系、Al-Mg系、Al-Mg-Si系、Al-Zn-Mg系など、多様な合金があります。
同じ見た目でも、強度、耐食性、熱処理性、溶接割れへの傾向は異なります。
たとえばA5052は耐食性と成形性のバランスが良く、板金部品や筐体に使われる代表的なAl-Mg系合金です。
A6061やA6063はAl-Mg-Si系であり、フレームや構造材に多く用いられます。
ただし熱処理型合金は、溶接熱によって熱影響部の強度が下がることがあります。
溶接直後のビードだけで判断せず、熱影響部を含めた強度低下まで想定することが設計上のポイントです。
代表的なワイヤの使い分け
アルミ用ワイヤには、主に4043系と5356系が使われます。
4043系はSiを含み、流動性が良く、割れを抑えやすい傾向があります。
5356系はMgを含み、強度や耐食性を求める接合で選ばれることが多いワイヤです。
| ワイヤ系統 | 特徴 | 向きやすい用途 |
|---|---|---|
| 4043系 | 流動性が良く、割れを抑えやすい | Al-Mg-Si系の一般的な接合 |
| 5356系 | 比較的高い強度と耐食性 | Al-Mg系、船舶部品、構造部材 |
| 5183系 | 強度と耐食性を重視しやすい | 高い強度が求められるAl-Mg系 |
最終的な選定は母材の材質、使用環境、陽極酸化処理の有無、必要強度を踏まえて決めます。
異材接合や高温環境で使う部品では、材料メーカーや溶接材料メーカーの資料も確認すると安心です。
ワイヤ送給を安定させる準備
アルミワイヤは軟らかく、鋼用ワイヤよりも送給時に座屈しやすい素材です。
ライナー、送給ローラ、コンタクトチップが鉄鋼用のままだと、削れや詰まり、送給変動につながることがあります。
アルミMIG溶接では、アルミ用または樹脂系ライナー、U溝ローラ、適正径のコンタクトチップを組み合わせることが重要です。
ワイヤを強く押しつぶす設定は、送給不良を改善するどころか変形を招くため避けてください。
トーチケーブルは必要以上に曲げず、できるだけ緩やかに取り回します。
送給が脈打つような感覚がある場合は、電流設定より先にワイヤ経路の抵抗を疑うと効率的です。
前処理と酸化皮膜の除去
続いては前処理と酸化皮膜の除去を確認していきます。
酸化アルミニウムへの対策
アルミ表面には、空気に触れることで酸化アルミニウムの皮膜ができます。
この皮膜は母材のアルミより融点が高く、溶接時のなじみを悪くする原因です。
表面に白いくすみ、汚れ、傷防止フィルムの残りがある状態では、安定した溶融池を作りにくくなります。
ステンレス製の専用ワイヤブラシ、またはアルミ専用の不織布研磨材で、溶接部周辺を清掃してください。
鉄鋼用に使ったブラシを流用すると、鉄粉が付着して腐食の原因になる可能性があります。
アルミ専用として管理した清掃工具を使い分けることが、見落とされやすい品質管理です。
油分と水分の除去
切削油、手の油、塗料、保護フィルムの粘着剤が残ると、アーク中でガスが発生し、ブローホールにつながります。
清掃後は、アルミに適した脱脂剤を含ませた清潔な布で拭き取ります。
母材を濡れた場所に放置した場合や、結露が懸念される場合は、水分を十分に乾燥させる必要があります。
前処理の順序は、粗い汚れの除去、脱脂、酸化皮膜の除去、必要に応じた再脱脂の順にすると管理しやすくなります。
清掃後はできるだけ早く溶接し、再び汚れや酸化が進む時間を短くしましょう。
開先の奥や裏面も見落としやすい箇所です。
表面だけがきれいでも、ルート部に油や切粉が残っていれば、内部欠陥の発生源になります。
開先と仮付けの精度
厚板や完全溶け込みを必要とする継手では、開先角度とルート間隔が品質を左右します。
隙間が広すぎると溶け落ちや歪みが増え、狭すぎるとルート部の融合不足が起こりやすくなります。
仮付けは本溶接と同じく清掃とシールドを意識して行います。
仮付けビードに割れや気孔がある場合は、そのまま覆い隠さず除去してから施工することが大切です。
本溶接の不良は、仮付け時の汚れ、ギャップのばらつき、拘束不足から始まることも少なくありません。
電流電圧と溶接操作の調整
続いては電流電圧と溶接操作の調整を確認していきます。
電流とワイヤ送給速度の関係
一般的な定電圧式のMIG溶接機では、ワイヤ送給速度を上げるほど電流も増える傾向があります。
送給速度が低すぎると、母材が十分に溶けず、ビードの両端がなじまない状態になりがちです。
反対に高すぎると、過大な入熱や盛り上がり、アークの不安定さにつながります。
薄板では低めの入熱と速めの移動を意識し、厚板では適切な開先と十分な溶け込みを両立させます。
数値は機種とワイヤ径で変わるため、端材のマクロ断面確認が有効です。
ビード表面が整っていても、裏面に溶け込みがない場合があります。
試験片を切断し、断面を研磨して融合線を確認すれば、設定値の良し悪しをより確実に判断できるでしょう。
トーチ角度と狙い位置
アルミMIG溶接では、進行方向へトーチを傾ける前進法が用いられることが一般的です。
前進法は溶融池の先を見やすく、シールドガスが先行して溶接部を覆いやすい特徴があります。
すみ肉溶接では、二つの母材に熱が均等に入るよう、狙い位置を継手の中心へ保ちます。
板厚が異なる場合は、厚い側へ少しアークを寄せることもあります。
トーチを寝かせすぎるとガスの保護範囲が乱れ、立てすぎると溶融池の観察が難しくなります。
手首だけで細かく振るより、腕全体を使って一定速度を維持するほうが、ビード幅を安定させやすいでしょう。
パルス機能の活用
パルスMIG溶接は、電流を高低に変化させて、溶滴を制御しながら施工する方式です。
平均入熱を抑えつつ安定した溶滴移行を目指せるため、薄板、全姿勢溶接、歪みを抑えたい部品で役立ちます。
パルス機能がある場合でも、自動設定に任せきりにせず、母材の清浄度、トーチ角度、溶接速度を整える必要があります。
条件の土台が不安定なままでは、パルス機能だけで気孔や融合不良を解消することはできません。
音が途切れず、溶融池が必要以上に暴れず、ビードの波目が均一なら、設定が合っている可能性があります。
ただし音だけでは判断できないため、外観と断面の両方を確認してください。
欠陥の原因と品質確認
続いては欠陥の原因と品質確認を確認していきます。
ブローホールの発生要因
ブローホールは、溶接金属内部に残る気孔です。
アルミでは水分、油分、汚れ、酸化物、シールドガス不足が主な発生要因になります。
ガスホースの折れ、継手からの漏れ、ノズルへのスパッタ付着、屋外の風も確認対象です。
| 症状 | 考えられる原因 | 主な対策 |
|---|---|---|
| 表面の小孔 | 油分や水分 | 脱脂と乾燥を徹底します |
| 内部気孔 | 酸化皮膜、ガス保護不足 | 清掃とガス経路の点検をします |
| 黒いすす | シールド不良、トーチ角度不良 | 流量とノズル位置を見直します |
| アークの乱れ | 送給不良、チップ摩耗 | 消耗品とライナーを交換します |
気孔対策では設定を上げる前に、清掃、乾燥、ガス保護という基本要因を一つずつ除外することが近道です。
割れと融合不良の見分け方
クレータ割れは、溶接終了部で急にアークを切ったときに発生しやすい欠陥です。
終端ではクレータ処理を使う、少し戻りながら埋めるなど、収縮応力を分散させる操作を行います。
融合不良は、母材と溶接金属が十分につながっていない状態です。
入熱不足、溶接速度が速すぎること、酸化皮膜、狙い位置のずれが原因になり得ます。
外観が滑らかでも、ビードの縁に段差や未融合が残っていれば強度は保証できません。
重要部品では外観検査に加え、断面確認、浸透探傷、必要に応じた曲げ試験を計画してください。
歪みを抑える段取り
アルミは熱で膨張しやすく、冷却時の収縮によって歪みが生じます。
特に薄板の長い溶接では、反りや角変形が目立ちやすいでしょう。
対策として、溶接順序を分散させる、対称的に施工する、適切な治具で拘束する方法があります。
連続して長く溶接するのではなく、必要に応じて短い区間を分けるスキップ溶接も有効です。
歪み対策は溶接後の矯正だけでなく、部材配置と溶接順序を決める段階から始まります。
アルミMIG溶接の要点
アルミMIG溶接では、母材とワイヤの組み合わせを把握し、アルゴンによる安定したシールド環境を作ることが基本です。
酸化皮膜、油分、水分を確実に除去し、専用の送給部品でアルミワイヤを安定して送る必要があります。
良いビードは、適正な電流と電圧だけでは作れず、前処理、送給、ガス、操作の積み重ねで完成します。
まず端材でアークと溶融池の状態を確認し、外観だけでなく断面の溶け込みも見て条件を調整してください。
ブローホールや割れが出た場合は、設定変更を急ぐ前に、清掃状態とガス保護、消耗品の状態を点検すると原因を絞り込みやすくなります。
基本を丁寧に守れば、アルミの軽さと耐食性を活かした、強度と見栄えを両立する接合へ近づけるでしょう。