深絞り加工とは?浅絞りとの違いや工程も解説!(絞り比:しわ押さえ:破断:加工限界など)
深絞り加工は、金属板を金型で押し込み、深さのある容器形状へ成形する代表的なプレス加工です。
自動車部品、飲料缶、台所用品、電池ケース、医療機器部品など、身近な製品にも幅広く使われています。
ただし、深く成形するほど材料には大きな引張力や圧縮力が加わるため、しわ、割れ、破断、耳と呼ばれる不均一な変形が起こりやすくなります。
安定した品質を得るには、絞り比、材料特性、しわ押さえ力、金型の形状、潤滑条件を一体で考えることが重要です。
この記事では、深絞り加工の基本的な考え方から浅絞り加工との違い、具体的な工程、加工限界への対応までを分かりやすく解説します。
深絞り加工の意味と特徴
それではまず深絞り加工の意味と特徴について解説していきます。
板材を立体形状へ変えるプレス成形
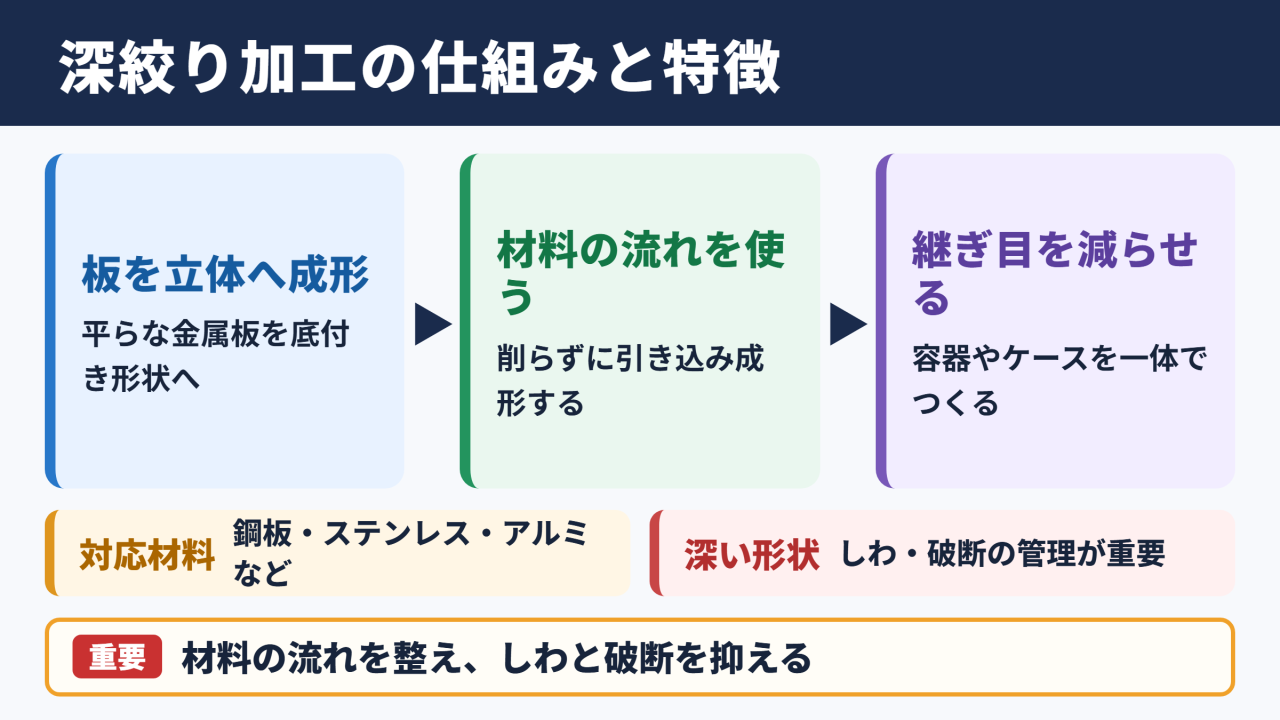
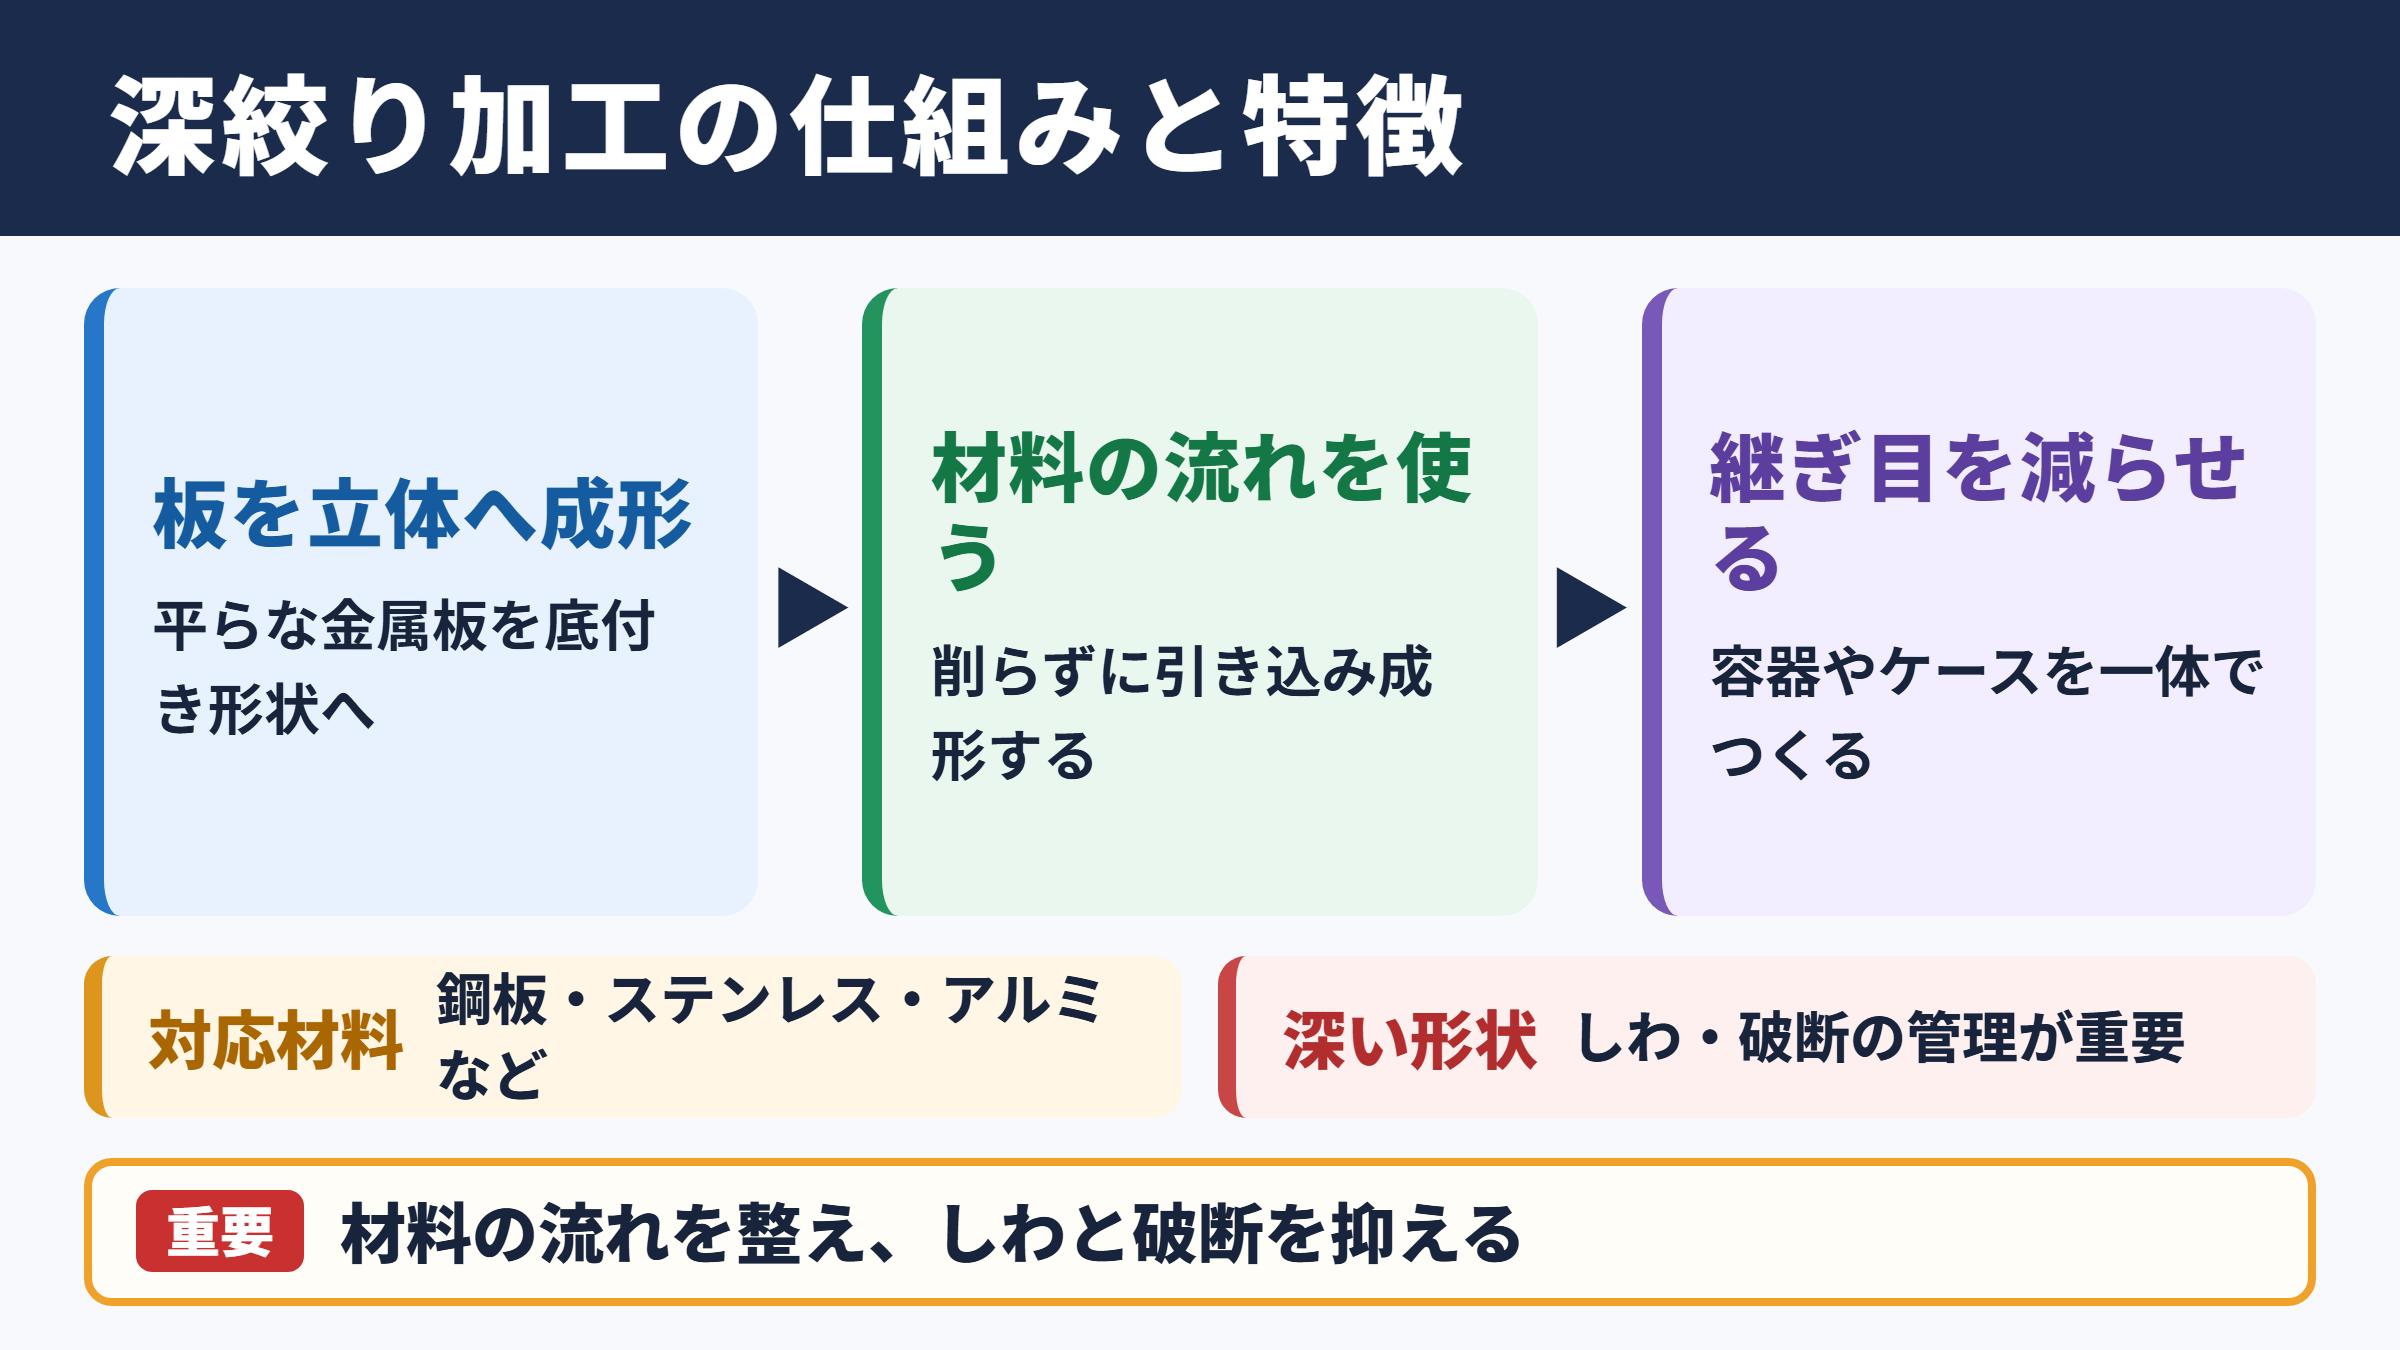
深絞り加工とは、平らな金属板であるブランクを、パンチとダイと呼ばれる金型の間で成形し、底のある立体形状へ変える加工方法です。
パンチが材料をダイの開口部へ押し込むと、材料は周囲から引き込まれながら、カップ状や筒状の製品へ変形します。
切削加工のように材料を削り取るのではなく、材料の流れを利用して形状をつくる点が大きな特徴です。
深絞り加工では、製品の底部や側壁を一体で成形できるため、継ぎ目の少ない容器やケースをつくりやすくなります。
溶接による組立工程を減らせるケースもあり、量産性、気密性、外観品質の向上につながるでしょう。
対象となる材料には、冷間圧延鋼板、ステンレス鋼板、アルミニウム板、銅板、黄銅板などがあります。
材料ごとに伸びやすさ、強度、板厚、表面状態が異なるため、同じ形状でも加工条件は変わります。
深絞り加工の重要なポイントは、単に材料を押し込むことではありません。
フランジ部の材料を適切な速度と力で金型内へ流し込み、しわと破断の両方を抑えることが品質安定の鍵になります。
深さによって変わる加工の難易度
一般に、口径に対して深さが大きい製品ほど、深絞り加工として扱われる傾向があります。
深い容器を成形する場合、材料は大きく移動しながら変形するため、加工中の負荷が高くなります。
特に円筒形状では、ブランク外周側の材料が中心へ引き込まれる過程で、円周方向には圧縮応力が発生します。
この圧縮応力を適切に管理できないと、フランジ部に波打つようなしわが生じます。
一方で、材料の流れを止めすぎると、側壁や肩部に強い引張応力が集中し、割れや破断を招くおそれがあります。
しわを防ぐための力が強すぎると破断しやすくなり、弱すぎるとしわが増えるため、条件設定には繊細な調整が必要です。
製品の深さだけでなく、角筒か円筒か、底部に段差があるか、肉厚変化を許容できるかによっても難易度は大きく変わります。
深絞り加工が採用される製品
深絞り加工は、底付きの金属容器や薄肉ケースを高効率で製造したい場面に適しています。
代表例としては、飲料缶、鍋、シンク、ボンベ部品、モーターケース、センサーケース、リチウムイオン電池の缶、車載部品などが挙げられます。
化粧品容器や医療用カップのように、外観の美しさと衛生性が求められる製品でも活用されています。
複数部品を接合してつくる場合と比べ、成形品を一体化できれば、部品点数や漏れのリスクを抑えやすくなります。
量産プレスでは、順送金型やトランスファー金型と組み合わせることで、高い生産性も期待できます。
ただし、深絞り加工だけで最終形状まで到達できないこともあります。
再絞り、しごき、トリミング、穴あけ、フランジ加工などを組み合わせ、求める寸法と機能へ仕上げる流れが一般的です。
浅絞り加工との違い
続いては浅絞り加工との違いを確認していきます。
成形深さと材料流動の違い
浅絞り加工は、比較的浅いカップ形状や皿形状をつくる加工を指します。
深絞り加工と同じくパンチとダイを用いるものの、材料が移動する距離や変形量は深絞り加工より小さくなります。
そのため、一般には浅絞り加工のほうが割れや破断のリスクを抑えやすく、金型調整も進めやすい傾向があります。
一方、深絞り加工では、ブランク径に対して製品径が小さくなり、余った材料を側壁方向へ大きく流動させます。
材料流動が大きいほど、摩擦や局所的な板厚減少の影響も無視できません。
浅絞りと深絞りの境界に明確な一律基準はありませんが、深さと直径の比率、加工回数、破断の起こりやすさで判断されます。
| 比較項目 | 浅絞り加工 | 深絞り加工 |
|---|---|---|
| 成形する深さ | 比較的浅い | 口径に対して深い |
| 材料の移動量 | 小さい | 大きい |
| 加工回数 | 一工程で完了しやすい | 再絞りを要することがある |
| 主な不良 | しわ、傷、寸法ばらつき | 破断、しわ、耳、板厚減少 |
| 条件管理 | 比較的調整しやすい | 金型、潤滑、材料管理が重要 |
| 代表製品 | 皿、キャップ、浅いケース | 缶、電池ケース、深い容器 |
金型設計と設備条件の違い
浅絞り加工では、パンチ肩部とダイ肩部の形状が多少変わっても成形できる場合があります。
しかし深絞り加工では、金型の角部半径が小さすぎると材料が急激に曲げ戻され、割れや傷の原因になります。
反対に半径が大きすぎると材料の拘束が不足し、しわを抑えにくくなることがあります。
パンチとダイのクリアランスも重要です。
クリアランスが狭すぎれば材料が過度にしごかれ、摩擦熱や板厚減少が増加します。
広すぎる場合には、製品の形状精度や側壁の安定性に影響する可能性があります。
深絞りでは、材料を押さえるしわ押さえ装置の能力や、油圧クッションの荷重制御も品質を左右します。
単純にプレス能力が大きければよいわけではなく、成形の途中で適切な荷重を維持できるかが大切です。
品質管理で見るべき違い
浅絞り加工では、外観傷、浅いしわ、寸法公差、底面の平面度などが管理項目になりやすいでしょう。
深絞り加工では、それらに加えて、側壁の板厚、口元の耳、肩部の割れ、底部の偏肉、真円度なども詳しく確認する必要があります。
特に板厚測定は重要です。
材料が最も引き伸ばされる位置では板厚が薄くなり、後工程の穴あけやかしめで強度不足につながる場合があります。
製品を切断して断面を確認する破壊検査だけでなく、超音波厚さ計や画像測定機器を活用する方法もあります。
深絞り加工では、完成品の寸法だけでなく、成形途中で材料がどのように流れたかを考えることが不良対策の近道です。
深絞り加工の基本工程
続いては深絞り加工の基本工程を確認していきます。
ブランク加工と材料準備
深絞り加工は、まず製品形状に応じた寸法のブランクを準備するところから始まります。
円筒容器であれば円形ブランク、角筒容器であれば角形や異形のブランクを用いることがあります。
ブランク寸法が小さすぎると十分な深さを確保できず、大きすぎると余肉やしわが増えやすくなります。
材料の板厚、公差、圧延方向、表面の油分、異物の有無も確認対象です。
深絞りでは材料の異方性が耳の発生に関係するため、圧延方向に由来する性質の偏りを把握しておく必要があります。
素材メーカーのミルシートでは、引張強さ、耐力、伸び、r値、n値などが確認されます。
r値は板厚方向の変形しにくさを表す指標で、一般に高い材料ほど深絞り性に優れる傾向があります。
円筒形状の初期検討では、製品の直径と高さから必要なブランク径を概算します。
単純な円筒であれば、底面積と側壁面積が概ね等しくなる考え方を用い、試作金型で補正値を確認します。
実際には板厚、トリミング代、耳の量、材料の伸びを考慮するため、計算値だけで決定しないことが重要です。
しわ押さえと初回絞り
ブランクをダイの上に置き、しわ押さえで外周部を保持した後、パンチを下降させて成形を開始します。
しわ押さえは材料の流入を完全に止める部品ではなく、適度な抵抗を与えて材料の流れを整える役割を担います。
しわ押さえ力が不足すると、フランジ部の圧縮応力に耐えられず、波状のしわが発生します。
反対に荷重が高すぎると、材料が金型内へ入りにくくなり、パンチ肩部付近で破断する危険が高まります。
潤滑油は、材料と金型の摩擦を低減し、焼付きや擦り傷を防ぐために使用されます。
塗布量が不足すると抵抗が増え、過剰であれば材料の流れが不安定になる場合もあります。
しわ押さえ力と潤滑条件は、材料を流し過ぎず止め過ぎないための重要な組み合わせです。
再絞りと仕上げ加工
一回の絞り加工で目標深さに到達できない場合、再絞り加工を行います。
再絞りでは、初回絞りでつくったカップをさらに小径の金型へ通し、直径を縮めながら高さを増やします。
再絞りの方向には、初回と同じ向きで成形する順絞りと、製品を反転させて成形する逆絞りがあります。
製品形状、材料特性、生産設備によって適した方法が選ばれます。
さらに肉厚を薄くして高さを伸ばしたい場合には、しごき加工を併用することがあります。
成形後には、口元の余肉を切り取るトリミング、穴あけ、ねじ加工、洗浄、表面処理などが続きます。
最終工程まで含めて考えることで、金型寿命、生産タクト、材料歩留まりを最適化しやすくなります。
絞り比と加工限界の考え方
続いては絞り比と加工限界の考え方を確認していきます。
絞り比が示す成形の厳しさ
絞り比は、深絞り加工の難易度を判断するために使われる代表的な指標です。
一般には、初期ブランクの直径を製品またはパンチの直径で割った値として考えます。
絞り比の基本的な考え方は、ブランク径をパンチ径で割る方法です。
たとえばブランク径が100ミリメートルで、パンチ径が50ミリメートルの場合、絞り比は2になります。
この値が大きいほど、材料を大きく引き込む必要があり、加工難易度は高まります。
ただし、絞り比だけで成否を決めることはできません。
材料の伸び、板厚、金型肩部半径、潤滑、しわ押さえ力、パンチ速度など、多くの条件が同時に影響します。
同じ絞り比でも、深絞り用の低炭素鋼板と高強度材料では、必要な金型設計や工程数が異なります。
また、円筒形状よりも角筒形状や異形状のほうが、コーナー部にひずみが集中しやすいため注意が必要です。
絞り比は設計段階の目安であり、実際の加工限界は材料と金型を含めた総合評価で決まります。
限界絞り比と材料特性
限界絞り比とは、一回の絞り加工で破断せずに成形できる最大程度の絞り比を示す考え方です。
限界絞り比が高い材料ほど、より深い製品を一工程で成形できる可能性があります。
深絞り性を左右する材料特性として、伸び、加工硬化指数であるn値、塑性ひずみ比であるr値がよく確認されます。
伸びが大きい材料は変形に追従しやすく、n値が高い材料は局所的な変形が集中しにくい傾向があります。
r値が高い材料は板厚減少を抑えやすく、深絞り加工に適した性質として評価されます。
一方で、高強度材は軽量化に役立つ反面、成形荷重が増え、割れ対策が難しくなることがあります。
材料選定では、強度だけでなく、求める深さを加工できる延性と成形性を持つかを確認する必要があります。
| 要素 | 加工限界への影響 | 確認の視点 |
|---|---|---|
| 板厚 | 薄いほど破断や偏肉が起こりやすい | 側壁と肩部の最小板厚 |
| 伸び | 大きいほど成形追従性を確保しやすい | 引張試験の伸び値 |
| r値 | 高いほど板厚減少を抑えやすい | 圧延方向ごとのばらつき |
| 金型半径 | 小さすぎると割れ、大きすぎるとしわ | パンチ肩部とダイ肩部 |
| 摩擦 | 高すぎると材料流入が阻害される | 潤滑剤と表面状態 |
| しわ押さえ力 | 不足でしわ、過大で破断 | 成形中の荷重変化 |
加工限界を超えない設計方法
加工限界を超えないためには、製品設計の段階で無理な深さや急激な形状変化を避けることが大切です。
底部と側壁のつながりに適切な丸みを設けるだけでも、ひずみ集中を和らげられる場合があります。
角筒形状では、コーナー半径を小さくしすぎないことが有効です。
深さが必要な場合は、一工程で無理に成形せず、初回絞りと再絞りに分ける方法が選ばれます。
途中で焼なましを行い、加工硬化した材料の延性を回復させる方法もあります。
また、トリミング代を見込んでおくと、耳の発生を許容しながら必要な最終高さを確保しやすくなります。
加工限界への対策は、プレス条件を変更するだけでは十分ではありません。
製品形状、材料グレード、工程分割、金型半径、潤滑をまとめて見直すことで、破断リスクを大きく下げられます。
しわ押さえと破断の対策
続いてはしわ押さえと破断の対策を確認していきます。
しわが発生する仕組み
深絞り加工で起こるしわは、主にフランジ部に加わる円周方向の圧縮力によって発生します。
材料はダイ穴へ引き込まれる際、外周側から中心へ集まろうとします。
このとき、余った材料が平面内で収まりきらなくなると、波打つような変形が生じます。
軽微なしわでも、次工程でつぶれずに残れば外観不良や寸法不良になります。
しわが側壁へ引き込まれると、局所的な肉厚増加や折れ込みとなり、製品として使用できなくなることもあります。
対策としては、しわ押さえ力の調整、ビードの追加、ブランク形状の見直し、金型表面の改善などが挙げられます。
しわの対策では、材料の流入を均一にする視点が欠かせません。
破断が起きやすい位置
破断は、材料の引張ひずみが限界を超えたときに発生します。
深絞り加工では、パンチ肩部、ダイ肩部、側壁上部、角筒のコーナー部などが破断しやすい位置です。
パンチ肩部では、材料が曲げと引張を受けながら移動するため、摩擦が高い場合や半径が小さい場合に負荷が集中します。
ダイ肩部では、材料が金型へ入り込む際に急な曲げ変形を受けるため、傷や割れにつながることがあります。
破断面の状態を観察すると、単純な引張破断なのか、傷を起点とした割れなのかを判断する手掛かりになります。
材料ロットによる伸びの差、潤滑剤の塗布むら、金型の摩耗も、破断を招く見落としやすい要因です。
破断がパンチ肩部付近に集中する場合、しわ押さえ力が強すぎる、摩擦が大きい、パンチ肩部半径が小さいといった要因を順に確認します。
破断位置を記録し、条件変更ごとの違いを比較すると、対策の方向を絞り込みやすくなります。
条件調整による不良低減
不良対策では、しわ押さえ力だけを大きく変えるのではなく、影響の大きい項目を整理して調整することが重要です。
まずは材料の板厚と機械特性が規格どおりかを確認し、次に金型表面の傷、かじり、摩耗、芯ずれを点検します。
潤滑剤は種類だけでなく、塗布位置と塗布量も確認します。
パンチ側とダイ側で必要な摩擦条件が異なる場合には、部分的に潤滑状態を変える方法も検討されます。
プレス速度を見直すことで、発熱や潤滑膜の状態が改善する場合もあるでしょう。
金型内での材料流動を把握するため、格子印刷や円形グリッド法を用いてひずみ分布を観察する手法も有効です。
破断としわは反対方向の対策になりやすいため、片方だけを消そうとせず、両者のバランスを取ることが必要です。
金型設計と品質管理の要点
続いては金型設計と品質管理の要点を確認していきます。
パンチとダイの形状設計
深絞り用金型では、パンチ径、ダイ径、クリアランス、肩部半径が基本設計項目になります。
製品の内径はパンチ寸法、外径はダイ寸法や板厚の影響を受けるため、成形後のスプリングバックも考慮する必要があります。
パンチ肩部半径とダイ肩部半径は、材料が滑らかに移動できるように設定します。
角部が鋭すぎると応力集中が生じ、割れや金型摩耗の原因になります。
一方で、必要以上に丸みを大きくすると、材料が拘束されにくくなり、しわの発生を助長する場合があります。
金型表面の粗さや硬質コーティングも、摩擦と耐久性に関わる要素です。
成形性を優先する金型設計と、量産時の耐摩耗性を両立させることが、安定生産につながります。
耳と板厚変化の管理
耳とは、絞り加工後の口元の高さが部分的に高くなったり低くなったりする現象です。
材料の圧延方向による性質の差が主な原因で、円形ブランクを絞った場合に波形の縁として現れます。
耳が大きいとトリミング量が増え、材料歩留まりの悪化につながります。
対策には、材料の異方性を抑えたグレードの採用、ブランク形状の補正、成形条件の見直しなどがあります。
また、深絞り後の側壁では位置によって板厚が変わります。
特に肩部では薄肉化しやすいため、最小板厚が強度要求を満たすか確認しなければなりません。
厚さ測定の測定点を標準化し、ロットごとの傾向を管理すると、異常の早期発見に役立ちます。
量産時に必要な検査項目
量産工程では、外観、寸法、板厚、漏れ、傷、割れ、しわ、口元の形状などを製品要求に応じて検査します。
容器として使う部品では、気密試験や耐圧試験が必要になることもあります。
寸法検査では、口径、高さ、底部径、真円度、同軸度、肉厚を管理対象にします。
金型の摩耗が進むと、クリアランスや成形荷重が変化し、不良率が徐々に高まる場合があります。
そのため、製品検査だけでなく、プレス荷重の波形、金型の使用回数、潤滑剤の供給状況も記録することが有効です。
品質管理では不良品を選別するだけでなく、不良が起こる前の変化を捉える仕組みづくりが重要です。
深絞り加工の量産安定化では、金型、材料、潤滑、設備のいずれか一つだけを管理する方法では不十分です。
各条件の変化を記録し、製品品質との関係を継続して確認することで、再現性の高い工程を構築できます。
深絞り加工のまとめ
深絞り加工は、金属板を深い容器やケース形状へ成形するプレス加工であり、一体成形による高い生産性と気密性を活かせる技術です。
浅絞り加工と比べると材料の移動量が大きく、しわ、破断、耳、板厚減少といった課題を丁寧に管理する必要があります。
重要となるのは、絞り比だけではありません。
材料の伸びやr値、しわ押さえ力、金型肩部半径、クリアランス、潤滑条件、工程分割を総合的に検討することが求められます。
一回で成形できない深さであっても、再絞りやしごき加工、焼なましを組み合わせることで、安定して製造できる可能性が広がります。
深絞り加工の品質は、材料をどれだけ深く押し込めるかではなく、材料をどれだけ均一に流せるかで決まります。
設計段階から加工限界を見据え、試作と測定を繰り返しながら条件を整えることが、割れやしわを抑えた高品質な製品づくりにつながるでしょう。