膜厚とは?薄膜の厚さを表す意味と測定方法を解説!
膜厚は、製造業や研究開発で扱う薄膜の品質を判断するための基本的な値です。塗装、めっき、蒸着膜、半導体の絶縁膜などでは、わずかな厚さの違いが性能や耐久性に影響します。
ただし、膜厚は単に数値を測ればよいものではありません。材料、基材、膜の透明性、求める精度によって適した測定方法が変わるため、測定原理と注意点を理解することが大切です。
この記事では、膜厚の意味、代表的な単位、測定方法の違い、測定時に起こりやすい誤差までを順に解説します。
膜厚の意味と薄膜の基本的な性質
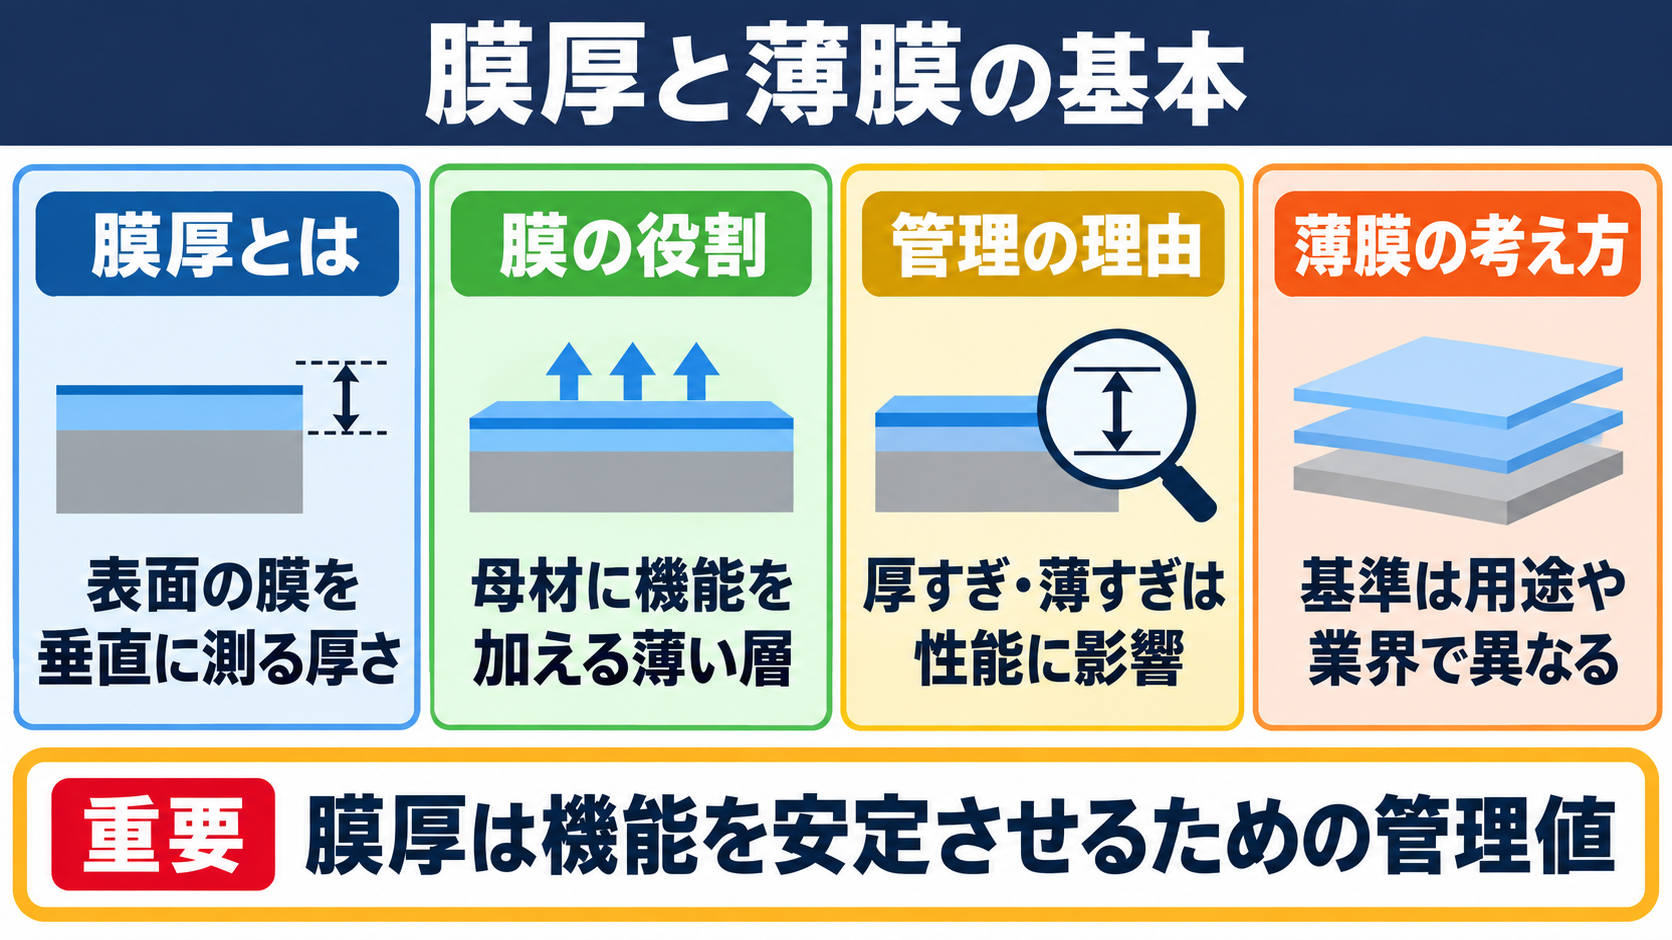
それではまず膜厚の意味について解説していきます。
表面に形成された層の厚さ
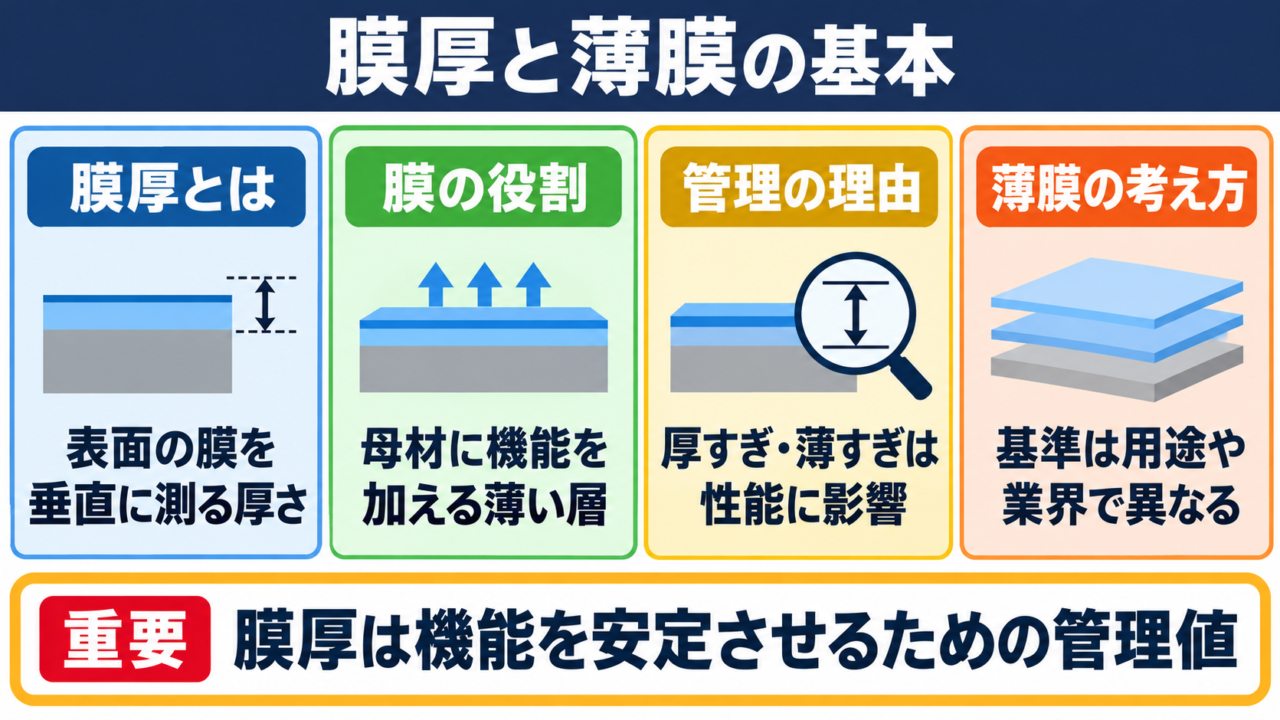
膜厚とは、材料の表面に形成された膜状の層が、表面に対して垂直方向にどれだけの厚みを持つかを示す値です。
膜とは、母材とは異なる性質や機能を持たせる目的で、表面に付与される薄い層を指します。金属板に施す塗装、スマートフォン画面の保護膜、電子部品の絶縁膜などが代表例です。
膜厚は、通常は基材表面から膜の最上面までの距離として考えます。平らに見える表面でも微細な凹凸があるため、実際には測る位置によって値が少し変わることがあります。
たとえば、自動車のボディ塗装では、塗膜が薄すぎると下地を保護しにくくなります。反対に厚すぎると乾燥不良、ひび割れ、外観不良につながる場合があります。
半導体製造では、数nmから数μm程度の膜厚を管理する場面も珍しくありません。絶縁膜や配線膜の厚さが設計値からずれると、電気抵抗や容量などの特性が変化します。
膜厚という言葉は、塗装分野だけでなく、光学、電子材料、医療材料、食品包装などにも使われます。対象となる膜の役割を知ると、なぜ細かな管理が必要なのか理解しやすくなるでしょう。
膜全体の平均値だけを見るのではなく、場所ごとのばらつきも重要です。端部だけ薄い、中央だけ厚いといった状態は、成膜や塗布の工程に問題がある可能性を示します。
薄膜と厚膜の区別
薄膜は一般に、基材の表面特性を変える目的で形成される非常に薄い層を指します。
薄膜と厚膜の境界には、すべての分野で共通する厳密な数値基準があるわけではありません。用途や業界によって、数nmの膜を薄膜と呼ぶ場合もあれば、数十μm程度の塗膜を薄膜として扱う場合もあります。
電子材料の分野では、真空蒸着、スパッタリング、化学気相成長などで作られる膜が薄膜として扱われます。これらは原子や分子のレベルで積み重なるため、膜厚管理に高い精度が求められます。
一方、塗装や樹脂コーティングでは、数十μmから数百μmの層を管理することがあります。肉眼では十分に薄く見えても、機能面では膜厚差が大きな意味を持つことがあります。
薄膜は、表面の保護、装飾、電気絶縁、導電、反射防止、防汚など、さまざまな目的で利用されます。1枚の基材に複数の膜を重ね、それぞれに異なる役割を持たせることもあります。
基材の厚さに対して非常に薄い表面層を形成し、表面だけに必要な性質を与える方法です。
基材全体を別の材料に置き換えずに、耐食性や光学特性などを追加できます。
膜が薄くなるほど、少ない材料で機能を付加できる利点があります。しかし、成膜条件のわずかな変化で厚さが変動しやすく、測定装置の分解能も重要になります。
膜厚を検討するときは、薄膜か厚膜かという名称だけで判断しないことが大切です。材料、設計値、許容差、測定対象の形状まで含めて考える必要があります。
膜厚の単位と数値の読み方
続いては膜厚に使われる単位を確認していきます。
nmとμmによる厚さの表現
膜厚は主にnm、μm、mmで表され、薄い膜ほどnmやμmが使われます。
nmはナノメートル、μmはマイクロメートルを表す単位です。1μmは1000nmであり、1mmは1000μmに相当します。
半導体や光学薄膜では、数nmから数百nmの管理が行われます。たとえば、反射防止膜では膜厚の違いが光の干渉条件を変え、見え方や透過率に影響することがあります。
塗装、めっき、フィルム製品では、μm単位で管理されることが多いでしょう。住宅用の塗装や工業製品の防錆塗装でも、指定された膜厚範囲が品質条件になる場合があります。
1mmは1000μmです。
1μmは1000nmです。
50μmの塗膜は0.05mmであり、50000nmでもあります。
数値を記録するときは、単位の取り違えに注意してください。50nmと50μmでは1000倍の差があり、設計や検査の判断を大きく誤る原因になります。
図面、検査成績書、装置の表示画面で単位が統一されているかも確認しましょう。同じ数値でも単位が異なれば、比較できるデータにはなりません。
設計膜厚と実測膜厚の関係
設計膜厚は目標値であり、実測膜厚は製造後に実際に確認された値です。
設計膜厚は、必要な性能を満たすために製品設計や工程設計で定められます。実際の製造では材料の粘度、温度、乾燥条件、成膜時間などの影響を受けるため、完全に同じ値へそろえることは容易ではありません。
そこで多くの製品では、目標値だけでなく許容範囲を設定します。たとえば100μmを目標にし、80μmから120μmを合格範囲とする考え方です。
膜厚の合否は、平均値だけで決められない場合があります。複数箇所を測定し、最も薄い箇所が下限を満たしているか、最も厚い箇所が上限を超えていないかを確認することが重要です。
| 用語 | 意味 | 確認する目的 |
|---|---|---|
| 設計膜厚 | 設計上の目標となる厚さ | 必要性能の基準設定 |
| 実測膜厚 | 測定器で確認した実際の厚さ | 製造結果の評価 |
| 平均膜厚 | 複数測定値の平均 | 工程全体の傾向把握 |
| 最小膜厚 | 測定箇所のうち最も薄い値 | 保護性能の不足確認 |
| 最大膜厚 | 測定箇所のうち最も厚い値 | 過剰付着や外観不良の確認 |
実測値が設計値と異なる場合でも、直ちに不良とは限りません。定められた規格、図面、社内基準の許容範囲に入っているかを基準に判断します。
測定結果を工程改善に活かすには、測定位置と測定条件も一緒に記録することが有効です。同じ製品の同じ位置で比較すると、変化の原因を追いやすくなります。
膜厚を測定する代表的な方法
続いては膜厚を測定する代表的な方法を確認していきます。
磁気式と渦電流式の測定原理
金属基材上の塗膜やめっき膜には、磁気式または渦電流式の膜厚計がよく用いられます。
磁気式は、鉄や鋼のような磁性を持つ基材の上にある非磁性膜を測る方法です。塗料、樹脂、ゴムなどの厚さを、磁力の変化から推定します。
渦電流式は、アルミニウムなどの非鉄金属基材上にある絶縁性の膜を測る際に利用されます。プローブから生じる電磁場と、基材に発生する渦電流の関係を利用する仕組みです。
自動車の塗装検査では、鉄板部とアルミ部で必要な測定原理が変わることがあります。車体の素材を確認しないまま測定器を使うと、正しい値が得られないおそれがあります。
測定前には、対象基材に合わせた校正を行うことが欠かせません。同じ材質でも、曲面、表面粗さ、基材の厚さが異なると表示値へ影響する場合があります。
プローブは測定面に垂直に当て、無理に押し込まないようにします。斜めに接触させたり、端部に近すぎる位置を測ったりすると、値が不安定になりやすいでしょう。
これらの方法は比較的短時間で測定でき、現場検査に向いています。ただし、基材と膜の組み合わせによっては適用できないため、測定器の仕様確認が必要です。
光学式と分光式の測定原理
透明または半透明の薄膜には、光の反射や干渉を利用する光学式の測定方法が使われます。
光学式では、膜表面と基材表面で反射した光の重なり方を解析します。膜厚と屈折率によって光の干渉状態が変わるため、反射スペクトルなどから厚さを推定できます。
分光エリプソメトリーは、偏光の変化を利用して膜厚や光学定数を求める代表的な手法です。半導体の酸化膜や有機薄膜など、非常に薄い膜の評価に用いられます。
この方法では、膜の屈折率や吸収特性に関するモデル設定が測定結果に影響します。装置が数値を出すからといって、材料情報を確認せずに結果だけを採用するのは適切ではありません。
| 測定方法 | 主な対象 | 特徴 |
|---|---|---|
| 磁気式 | 鉄、鋼上の塗膜 | 現場で使いやすい |
| 渦電流式 | アルミ上の絶縁膜 | 非鉄金属基材に対応 |
| 分光式 | 透明薄膜、光学膜 | 非接触で薄い膜を評価 |
| エリプソメトリー | 半導体膜、酸化膜 | nm領域の解析に適する |
| 断面観察 | 多層膜、複雑な膜 | 層構造を直接確認できる |
光学式は非接触で測れる利点があり、柔らかい膜や傷つきやすい表面にも使いやすい方法です。一方で、表面の汚れや膜の不均一性が測定精度を下げることがあります。
膜が不透明な場合や表面が粗い場合には、光学式だけで十分な結果を得られないこともあります。対象物の光学特性を踏まえ、別の測定方法と組み合わせることが大切です。
断面観察と段差測定の方法
断面観察と段差測定は、膜の厚さを形状として直接確認しやすい測定方法です。
断面観察では、試料を切断して断面を顕微鏡や電子顕微鏡で観察します。多層構造の各膜を見分けやすく、膜と基材の界面状態も確認できる点が特徴です。
ただし、試料を切断するため、製品そのものをそのまま使えない破壊測定になる場合があります。切断面の研磨状態が悪いと、膜厚を正確に読み取れないことにも注意が必要です。
段差測定では、あらかじめ膜の一部を除去して作った段差を測ります。触針式表面形状測定機や光学式の表面形状測定機で、基材面と膜面の高さの差を確認します。
膜がある部分の高さをA、膜を除去した基材面の高さをBとします。
膜厚はAからBを引いた値として求めます。
段差法は、基材と膜の材質が異なっていても適用しやすい利点があります。しかし、膜を除去した部分が周囲に影響を与えると、正しい段差にならない可能性があります。
触針式では、針先が柔らかい膜を押し込むことがあります。膜の硬さや表面状態に応じて、測定荷重や測定速度を適切に設定しましょう。
断面観察と段差測定は、ほかの非破壊測定の結果を確認するためにも役立ちます。特に新しい材料や多層膜では、複数手法で結果を照合すると信頼性が高まります。
膜厚測定における精度と注意点
続いては膜厚測定における精度と注意点を確認していきます。
測定位置と表面状態によるばらつき
膜厚の測定値は、測定する位置、表面の粗さ、製品の形状によって変動します。
膜を塗布した製品では、平面、角、端部、穴の周辺で膜厚が異なることがあります。液体塗料は重力の影響を受けるため、垂直面の下側に厚く集まる場合もあります。
表面が粗い基材では、プローブが山の頂部に触れるか谷部に触れるかで値が変わります。1回だけの測定で判断せず、決めた位置で複数回測ることが基本です。
測定位置は、図面や検査基準書に従ってあらかじめ決めておくとよいでしょう。担当者ごとに測る場所が違うと、同じ製品でも比較可能なデータになりません。
曲面や狭い場所では、一般的なプローブでは安定して接触できないことがあります。小径プローブや専用治具の使用が必要になる場合もあります。
表面に油、水滴、粉じんが付着していると、測定器と対象物の接触や光の反射に影響します。測定前には、対象面を傷つけない方法で清掃することが必要です。
ばらつきが大きいときは、測定器だけを疑うのではなく、製造工程も確認してください。塗布条件、乾燥条件、成膜装置の位置関係などに原因があることも少なくありません。
校正と基準片による信頼性確認
膜厚計は使用前に校正し、基準片を使って測定値の妥当性を確認することが大切です。
校正とは、測定器が既知の厚さを正しく表示するように調整する作業です。機種によって操作は異なりますが、ゼロ点調整と厚さ基準片による確認が基本になります。
基準片は、厚さが管理されたフィルムや金属箔などです。測定対象と近い基材、近い膜厚範囲の基準片を選ぶと、実際の測定条件に近い確認ができます。
測定器を長期間使っていると、プローブの摩耗や周囲温度の変化で表示値がずれることがあります。落下などの衝撃を受けた後も、再確認を行うと安心です。
| 確認項目 | 確認内容 | 主な目的 |
|---|---|---|
| ゼロ点確認 | 膜のない基材で測る | 基準状態の調整 |
| 基準片確認 | 既知の厚さを測る | 表示値の妥当性確認 |
| 繰り返し測定 | 同じ箇所を複数回測る | 再現性の確認 |
| 測定条件記録 | 温度、位置、機種を残す | 結果の追跡 |
| 定期点検 | 装置状態を確認する | 長期的な信頼性維持 |
校正の頻度は、測定器の取扱説明書、社内規定、品質管理の要求に従って決めます。高い精度が求められる工程ほど、始業前や測定ロットごとの確認が必要になることがあります。
基準片の値と大きく異なる場合は、そのまま製品測定を続けないようにしましょう。測定器、プローブ、基材設定、測定面の状態を順番に確認することが適切です。
膜厚管理を品質改善につなげる考え方
続いては膜厚管理を品質改善につなげる考え方を確認していきます。
測定データの記録と工程管理
膜厚データは合否判定だけでなく、工程の変化を早く見つけるための重要な情報になります。
測定結果を記録する際は、製品名、ロット、測定位置、測定日時、測定者、使用機器を残します。これらの情報がそろうと、異常値が出たときに原因をたどりやすくなります。
平均膜厚が許容範囲に入っていても、徐々に下限へ近づいている場合があります。時系列でデータを見ることで、設備の劣化や材料状態の変化を早めに捉えられるでしょう。
たとえば、塗料の粘度が上がると、同じ設定でも塗布状態が変わることがあります。数値の傾向を確認していれば、外観不良が増える前に調整へつなげられます。
製品名、ロット番号、測定位置、膜厚値、測定回数、測定器、校正状態を一緒に管理します。
測定値だけを残すよりも、後から原因分析しやすくなります。
工程管理では、異常値を単独の数値として扱わないことも大切です。同じ時期の温度、湿度、材料ロット、設備設定などと照らし合わせると、変化の背景が見えやすくなります。
管理図などを利用すれば、規格外になる前の小さな変動を把握できます。品質保証だけでなく、材料ロスや再加工の削減にも役立つ考え方です。
用途に応じた測定方法の選び方
膜厚測定では、必要な精度と対象物への影響を基準に方法を選ぶことが重要です。
現場で多くの製品を素早く確認したいなら、磁気式や渦電流式が候補になります。対象となる基材と膜の組み合わせが適合しているかを、最初に確認してください。
nm単位の薄膜や光学膜を評価する場合は、分光式やエリプソメトリーが適しています。高精度な解析ができる一方で、測定条件や材料モデルの設定に専門的な知識が必要です。
多層構造の確認や膜の断面形状を見たい場合は、断面観察が有効です。ただし、破壊測定になる可能性、試料作製に時間がかかる点を計画に含める必要があります。
測定方法を選ぶ際は、必要な精度だけでなく、測定時間、測定箇所、破壊の可否、設備コストも比較しましょう。最も高価な装置が、すべての工程で最適とは限りません。
測定器の選定後は、実際の製品サンプルで比較試験を行うと安心です。複数の方法で得た値が大きく異なる場合は、測定原理と前提条件を見直します。
膜厚の管理目的を明確にすれば、必要以上に複雑な測定を避けられます。検査、工程調整、研究開発など、目的ごとに適切な測定体系を整えることが重要です。
膜厚の意味と測定方法のまとめ
膜厚とは、基材表面に形成された薄膜や塗膜の厚さを示す値です。製品の耐久性、外観、電気特性、光学特性を安定させるうえで、重要な品質管理項目になります。
膜厚にはnm、μm、mmなどの単位が使われ、対象とする膜の種類によって管理する桁が異なります。設計値だけでなく、測定位置ごとの最小値やばらつきも確認することが大切です。
測定方法には、磁気式、渦電流式、光学式、断面観察、段差測定などがあります。基材と膜の材質、必要な精度、非破壊で測れるかどうかを踏まえて選びましょう。
正確な測定には、測定面の清掃、適切な校正、基準片による確認が欠かせません。数値とともに測定条件を記録すれば、工程変化の発見や品質改善にも活用できます。
まずは自社製品の膜の役割と管理基準を確認し、目的に合う測定方法から整えてみてください。