ノギスとは?目盛りの読み方と測定の原理を解説!
ノギスは、部品の外径や穴の内径、溝の深さなどを細かく測れる測定器です。定規よりも小さな寸法を読み取れるため、工作、機械整備、模型製作、品質管理など幅広い場面で使われています。
初めて使うと、主尺と副尺に並んだ目盛りをどう読めばよいのか迷うかもしれません。測定箇所に合った部分を使うこと、傾けずに当てること、ゼロ点を確かめることが正確な測定への近道です。
この記事では、測定器の基本的な仕組みから目盛りの具体的な読み方、用途別の使い分け、誤差を減らす扱い方まで順に解説します。数字を読むだけでなく、なぜ細かい値を求められるのかという原理も押さえましょう。
ノギスの意味と基本的な構造
それではまずノギスの意味と基本的な構造について解説していきます。
長さを細かく測る測定器
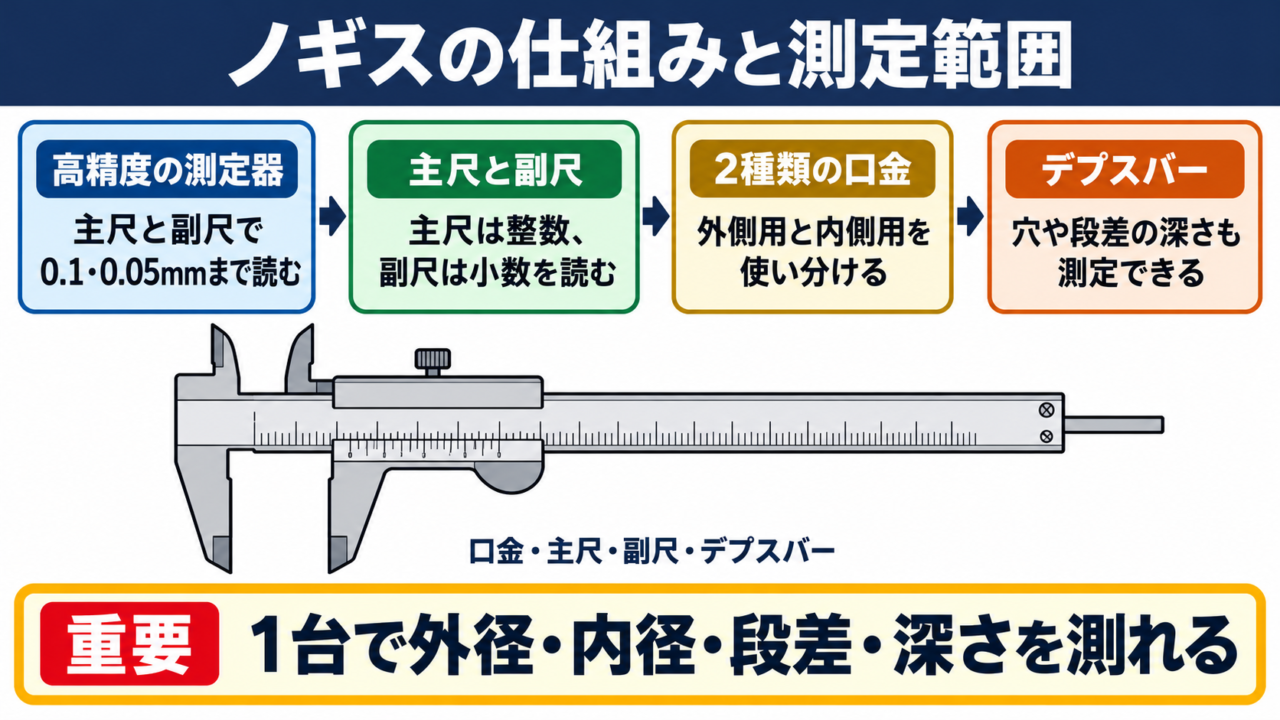
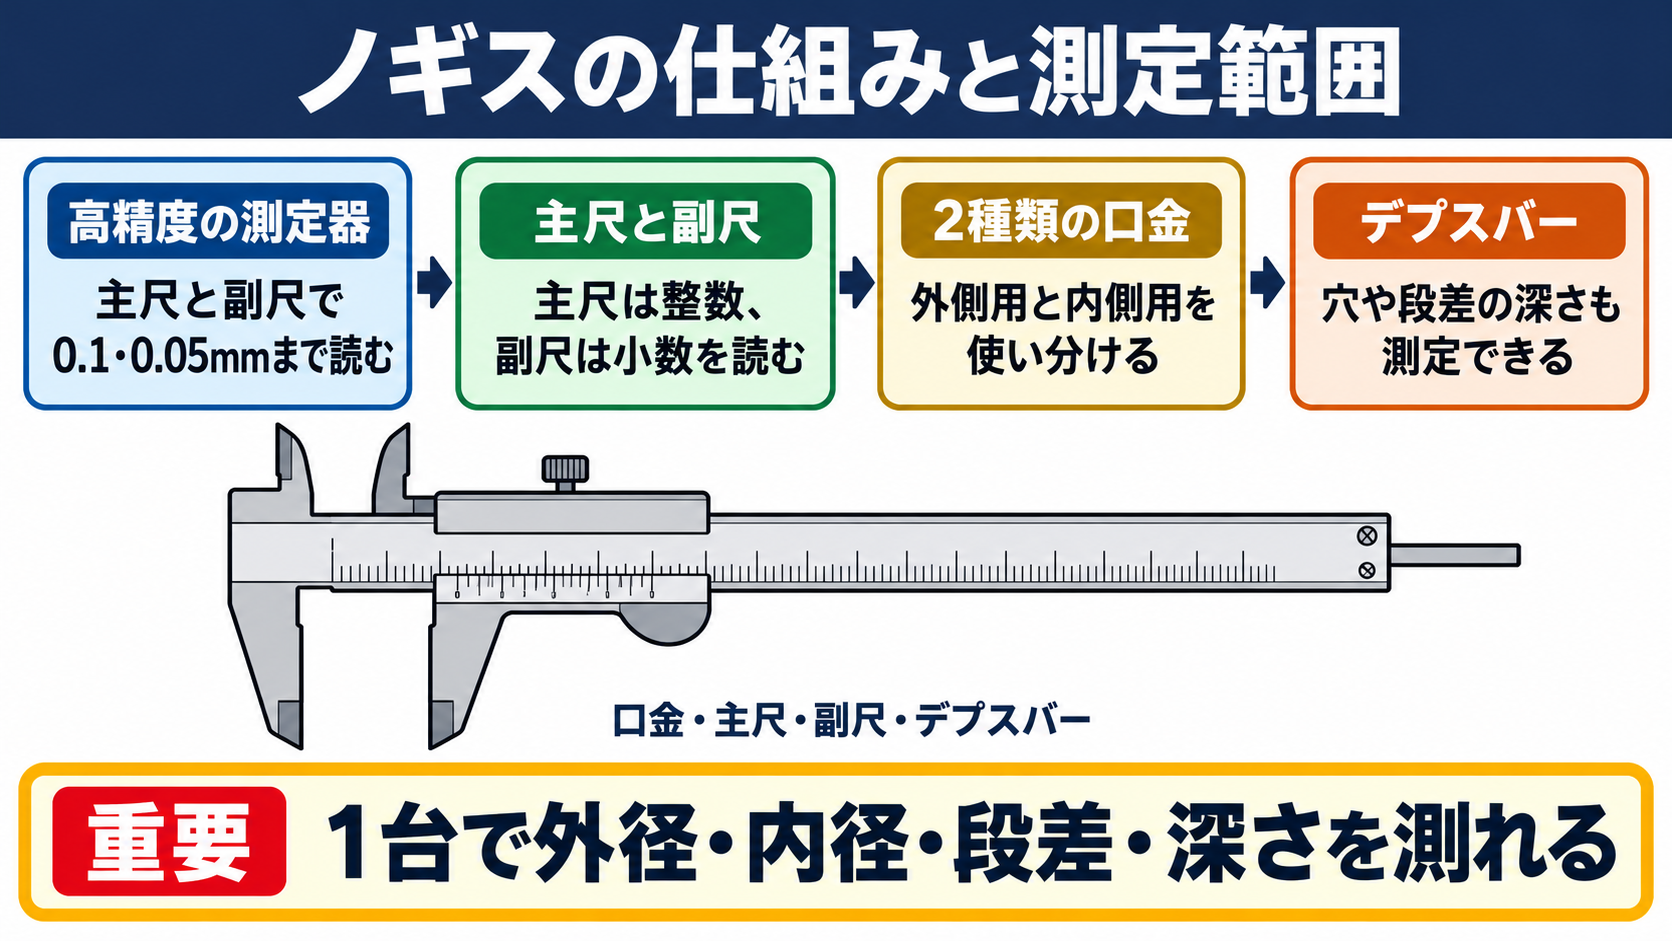
ノギスは、主尺と副尺の目盛りを組み合わせて長さを細かく読み取る測定器です。
一般的な直尺では1 mm単位までしか読み取りにくい場面でも、この測定器なら0.1 mmや0.05 mm単位まで確認できます。金属や樹脂でできた部品の寸法を比較したいときに、特に役立つ道具です。
本体の長い部分は主尺と呼ばれ、通常の定規と同じようにmm目盛りが刻まれています。主尺に沿って動くスライダー側には副尺があり、わずかな目盛りのずれを使って小数部分を読み取ります。
口金には外側測定用と内側測定用の2種類があり、対象物をはさむか、穴の内側に入れるかで使い分けます。さらに、本体の端から伸びるデプスバーを使えば、穴や段差の深さも測定可能です。
たとえばボルトの太さ、パイプの内側、箱のくぼみの深さは、同じ測定器でも使う部分を変えて確認できます。
測定値は対象物の寸法そのものではなく、口金が接触した位置の距離として示されます。そのため、対象物に対して口金を斜めに当てると、本来より大きい値や小さい値になることがあります。
DIYで木材の厚みを測る場合でも、表面に付着した木くずや塗料の盛り上がりがあれば数値に影響します。測りたい基準面を決めてから、軽く接触させる意識が必要でしょう。
主尺と副尺による目盛りの役割
主尺は整数部分を読むための目盛りで、副尺は主尺だけでは読めない小数部分を補うための目盛りです。アナログ式では、この2つを重ねて見る仕組みが測定の中心になります。
副尺の各目盛りは主尺の目盛りとわずかに異なる間隔で配置されています。ぴったり一直線に重なる場所を探すことで、主尺の何mmからどれだけ進んだかを判断できるわけです。
副尺の目盛りが主尺の目盛りと一致する位置が、小数部分を示す合図になります。
0.05 mm読みの製品では、副尺の線が2本ごとに一致するような見え方になることがあります。目盛りの数字だけで決めず、製品に記載された最小読取値を先に確認する習慣を付けましょう。
| 部分の名称 | 主な役割 | 使用する測定 |
|---|---|---|
| 主尺 | mm単位の整数部分を読む | すべての測定 |
| 副尺 | 小数部分を読み取る | アナログ式の精密測定 |
| 外側用ジョウ | 物を外側からはさむ | 厚み、外径、幅 |
| 内側用ジョウ | 穴や溝の内側に当てる | 内径、内幅 |
| デプスバー | 底面までの距離を測る | 深さ、段差 |
アナログ式とデジタル式では表示方法が異なっても、口金で距離を取るという基本は同じです。デジタル式は液晶に数値が出るため読み取りは速くなりますが、正しい当て方まで自動で補正するわけではありません。
測定前にジョウを閉じ、主尺のゼロと副尺のゼロが合うかを見ることも大切です。合わない場合はゼロ点誤差があるため、測定値をそのまま寸法として扱わない注意が必要です。
バーニヤ目盛りによる測定原理
バーニヤ目盛りとは、主尺より細かい差を読み取るために設けられた副尺の目盛りです。ノギスが細かな測定値を示せる理由は、二つの目盛りの間隔差にあります。
たとえば主尺の9 mmを10等分ではなく、副尺側で主尺9 mm分を10等分するように作ると、1目盛りの差は0.1 mmになります。この差を利用すれば、目で見ただけでは判別しにくい小さなずれを数字に換えられます。
副尺10目盛り 9 mm
1 mm − 0.9 mm = 0.1 mm
この0.1 mmが、10分の1 mmまで読める仕組みです。
副尺のゼロが主尺の12 mmと13 mmの間にあるなら、整数部分は12 mmです。その後、副尺の何番目の線が主尺の線と最も正確に重なるかを探し、その番号に最小読取値を掛けます。
バーニヤ目盛りは、目盛り同士のわずかな差を拡大して読み取る考え方です。
ただし、線が太い、表面が汚れている、視線が斜めになっていると、一致して見える線を誤ることがあります。測定器を明るい場所で固定し、真上からゆっくり確認すると判断しやすくなります。
この原理は、目盛り付きの角度測定器などにも応用されています。単に暗記するより、異なる間隔の線が重なる場所を探す仕組みだと理解すると、読み方を忘れにくくなるでしょう。
目盛りの読み方と測定値の求め方
続いては目盛りの読み方と測定値の求め方を確認していきます。
主尺の整数部分の確認
アナログ式を読むときは、最初に副尺のゼロ線が主尺のどこにあるかを見ます。副尺のゼロ線より左側にある、最後の主尺目盛りが整数部分です。
たとえば副尺のゼロが17 mmと18 mmの間にある場合、主尺から読む値は17 mmになります。ゼロ線がちょうど18 mmの線と一致していれば、この段階の値は18 mmです。
主尺では、副尺のゼロ線を越えない最後の目盛りを読むことが基本です。
ここで次の目盛りを先取りして18 mmと読んでしまうと、副尺で加える小数部分と重なり、測定値が大きくなります。整数部分と小数部分を別々に決める順番を守ることが重要です。
対象物を測定中にスライダーが動くと、読み取った位置が変わってしまいます。止めねじ付きの製品なら、口金を適切に当てた後で軽く固定してから目盛りを見ると安定します。
金属の丸棒を測る例では、丸棒を強くつぶすほど締め付ける必要はありません。測定面が触れたところで力を止め、対象物をわずかに回して最も自然に収まる位置を探します。
1 副尺のゼロ線の位置を見る
2 ゼロ線の左にある最後の主尺目盛りを読む
3 副尺で一致する線を探す
4 整数部分と小数部分を足す
この順番を毎回同じにすると、測定記録にばらつきが出にくくなります。数値を書き留める際は、単位のmmも省略しないようにしましょう。
副尺の小数部分の確認
主尺の整数部分を決めたら、副尺の各線と主尺の線を見比べます。最も一直線にそろって見える副尺の目盛りを選び、その番号から小数部分を求めます。
0.1 mm読みの副尺で3番目の線が一致したなら、小数部分は0.3 mmです。主尺が17 mmなら、測定値は17.3 mmとなります。
一致した副尺 3番目
最小読取値 0.1 mm
測定値 17 mm + 3 × 0.1 mm = 17.3 mm
0.05 mm読みでは、目盛り番号や数字の振り方が0.1 mm読みと異なる場合があります。副尺の1区間が何mmに当たるかは製品ごとに表示を確認し、慣れた製品の感覚だけで読まないようにしてください。
副尺の番号はそのまま小数ではなく、最小読取値を掛けて扱います。
一致する線が二つあるように見えるときは、視差が原因かもしれません。目の位置を左右に少し動かし、主尺と副尺の線の中央が重なる位置を見直すと誤読を防げます。
測定値を記録する場面では、17.30 mmのように必要以上の桁を書かないことも大切です。0.1 mm読みの道具であれば、基本的には17.3 mmまでが読み取れる桁になります。
デジタル表示とアナログ表示の違い
デジタル式はスライダーの位置を電子的に検出し、液晶画面に数値を表示します。副尺の一致線を探す作業が不要なので、多数の部品を測る作業では読み取り時間を短縮できます。
一方で、画面の数字が細かく表示されても、そのすべてが測定の確かさを意味するわけではありません。0.01 mmまで表示される機種でも、測定面の汚れや当て方による影響は別に考える必要があります。
| 種類 | 読み取り方法 | 長所 | 注意点 |
|---|---|---|---|
| アナログ式 | 主尺と副尺を読む | 電池不要、仕組みを理解しやすい | 視差による読み違い |
| デジタル式 | 液晶表示を確認する | 数値を素早く記録できる | 電池切れ、ゼロ点確認 |
| ダイヤル式 | 主尺とダイヤルを読む | 針の動きで変化を見やすい | 針の戻りや目盛り確認 |
表示方式が異なっても、測定前のゼロ確認と測定面の清掃は共通して必要です。
デジタル式ではジョウを閉じた状態でゼロ設定を行ってから測定します。ただし、異物をはさんだままゼロ設定すると、その厚みを差し引いた誤った数値が表示されます。
アナログ式は目盛りを読む練習が必要ですが、電池の状態に左右されず、機械的な異常にも気付きやすい利点があります。使用環境、必要な読み取り速度、管理方法に合わせて選ぶとよいでしょう。
測定箇所に応じた使い方
続いては測定箇所に応じた使い方を確認していきます。
外径と厚みの測定方法
外径や厚みを測るときは、下側にある大きな外側用ジョウを使います。円柱、板材、ねじ、硬貨など、対象物の外側を二つの測定面ではさむ方法です。
ジョウを対象物より少し広く開き、片側を基準面に当ててから、もう片側をゆっくり近付けます。強く締めると柔らかい樹脂や木材が変形し、実際より小さな値になることがあります。
外径測定では、測定面を対象物の中心線に対して直角に当てることが要点です。
丸棒やパイプの直径を測る場合、ジョウが斜めだと弦の長さを測る状態になり、本当の直径より小さい値になります。対象物を少し回しながら最も大きく安定した値を探すと、中心を通る位置に近付きます。
板の厚みでは、端部だけを測ると反りや加工だれの影響を受けることがあります。必要に応じて中央部や複数箇所も測り、寸法のばらつきとして記録する方法が実用的です。
力任せに締め付けず、同じ力加減で繰り返すと測定結果を比べやすくなります。
ねじの外径を確認するときは、山の頂点にジョウが当たるようにします。ねじ山の谷に触れた状態では、呼び径と異なる小さな値になるため注意しましょう。
内径と内側幅の測定方法
穴の内径や溝の内側幅には、上側に付いた小さな内側用ジョウを使います。ジョウを閉じた状態から穴へ入れ、内壁に軽く触れるまで広げて測定します。
丸穴では、測定器を穴の直径方向に通す必要があります。少し斜めの位置で測ると直径より短い距離になるため、ジョウを広げながら本体を小さく揺らして最大値を探します。
内径は外径以上に姿勢の影響を受けやすく、穴の入口だけでは正しい状態が分からないこともあります。深い穴や段付き穴では、どの深さの内径を測るのかを図面や目的に照らして決めてください。
| 測定対象 | 使う部分 | 当て方の目安 |
|---|---|---|
| 丸棒の直径 | 外側用ジョウ | 中心を通る向きで軽くはさむ |
| 板の厚み | 外側用ジョウ | 面と直角に当てる |
| 穴の内径 | 内側用ジョウ | 最大値が出る向きを探す |
| 溝の内側幅 | 内側用ジョウ | 両側面へ均等に当てる |
| 穴の深さ | デプスバー | 基準面を密着させる |
内径測定では、最小値ではなく、正しい向きで得られる最大値を確認します。
内側用ジョウにはわずかな厚みがあるため、小さすぎる穴や細い溝には入らない場合があります。その場合は無理に押し込まず、ピンゲージや内径マイクロメータなど別の測定器を検討しましょう。
穴の縁に面取りがあると、入口付近の数値が実際の内径より大きく出ることがあります。測定位置を少し奥へ移すか、面取りの影響を受けない部分を選ぶことが必要です。
深さと段差の測定方法
深さを測るときは、本体の端面を穴の入口や段差の基準面に密着させ、スライダーを動かしてデプスバーを底面まで伸ばします。デプスバーが底に届いた位置の表示が深さです。
基準面が浮いたまま測ると、深さは実際より大きく表示されます。穴の周囲に切りくずやバリが残っていないかを確認し、端面全体を安定させてから読み取りましょう。
段差測定では、本体の後端面とスライダー側の段差測定面を使う機種が一般的です。二つの面をそれぞれ異なる高さに当て、面同士が平行になるように保持します。
穴の底が丸い、傾いている、切りくずが残るといった状態では、数値の意味を測定前に確認しましょう。
深穴の底にデプスバーの先端だけが届く場合、底面の一点を測ることになります。平らな底の深さを確認したいなら、先端が傾いていないかを別方向からも確認すると安心です。
段差を測る作業では、基準面と測定面の材質や仕上げの違いにも注意が必要です。塗装面や柔らかいゴム面では、押し当てる力によって測定値が変わる可能性があります。
誤差を減らす扱い方と保管
続いては誤差を減らす扱い方と保管を確認していきます。
ゼロ点と測定面の点検
測定を始める前には、ジョウをゆっくり閉じてゼロ位置を確認します。アナログ式なら主尺と副尺のゼロ線、デジタル式なら表示値が0.00 mm付近であることを見ます。
ゼロ点の確認は、測定値の信頼性を支える最初の作業です。
ジョウの測定面に油、ほこり、切りくずが付着していると、その厚みの分だけ測定値がずれます。柔らかい布で汚れを拭き取り、硬い工具でこすって傷を付けないようにしてください。
測定面に打痕やさびがある場合、ゼロが合っていても測定時の接触が不安定になります。精度が必要な用途では、既知の寸法を持つブロックなどで確認する方法も有効です。
ゼロがわずかにずれている製品を使うときは、ずれの量を記録し、必要に応じて測定値を補正します。ただし、補正の方法に自信がない場合は、調整や点検を依頼したほうが安全でしょう。
測定面の清掃は、作業の終了後にも行います。汗や水分が残ると金属部分の腐食につながるため、乾いた状態でケースに戻すことが長持ちの基本です。
姿勢と力加減による誤差
測定器と対象物の姿勢がずれると、目盛りを正しく読んでも寸法が正しくありません。外径では直角、内径では直径方向、深さでは基準面との密着を意識する必要があります。
たとえば厚さ10 mmの板を斜めにはさむと、板の厚みではなく斜め方向の距離を測ることになります。表示された数字が細かいからといって、測定条件まで正しいとは限りません。
測定の精度は、目盛りの細かさだけでなく、当てる方向と力加減で決まります。
力加減が毎回異なると、柔らかい素材では測定結果がばらつきます。ゴム、発泡材、薄い樹脂のように変形しやすい対象では、ノギス以外の測定方法が適する場合もあります。
測定を複数回繰り返して値がそろわないときは、平均を急いで取る前に姿勢を見直します。毎回同じ位置、同じ方向、同じ軽さで当てることが、再現性を高める基本です。
手で長いノギスを持つと、本体の重さでたわむことがあります。大きな対象物を測る場合は、対象物と測定器を安定した台の上に置き、無理な姿勢で測らないようにしましょう。
ノギスの意味と使い方のまとめ
ノギスは、主尺と副尺、または電子表示を利用して、外径、内径、深さ、段差を細かく測るための測定器です。アナログ式では主尺で整数部分を読み、副尺で一致する線を見付けて小数部分を加えます。
正確に使うには、測定前にゼロ点と測定面を確認することが欠かせません。外径では中心を通る向き、内径では最大値が出る向き、深さでは基準面を密着させる姿勢を意識しましょう。
デジタル式は数値を素早く確認できますが、汚れや傾き、強すぎる力による誤差までは防げません。表示された桁数だけを信用せず、測定条件も一緒に整えることが大切です。
対象物に合うジョウやデプスバーを選び、軽く安定して当てる習慣を身に付けると、日常の工作から精密な部品確認まで活用しやすくなります。まずは身近な硬貨や六角ボルトなどを測り、主尺と副尺の読み方を繰り返し練習してみてください。