M12ボルトの寸法は?ねじ径と下穴の基本をわかりやすく解説!
M12ボルトは、機械の組み立て、建築金物の固定、自動車や設備の整備などで広く使われる代表的なボルトです。
ただし、M12という表示だけでは、ボルトの長さ、頭部の大きさ、下穴の径、タップ用の穴径まで同じになるわけではありません。
ねじの種類や加工目的を取り違えると、締結できなかったり、ねじ山を傷めたりする原因になります。
この記事では、M12ボルトの基本寸法、通し穴とタップ穴の下穴、測定時の注意点を順番に解説します。
M12ボルトのねじ径と基本寸法
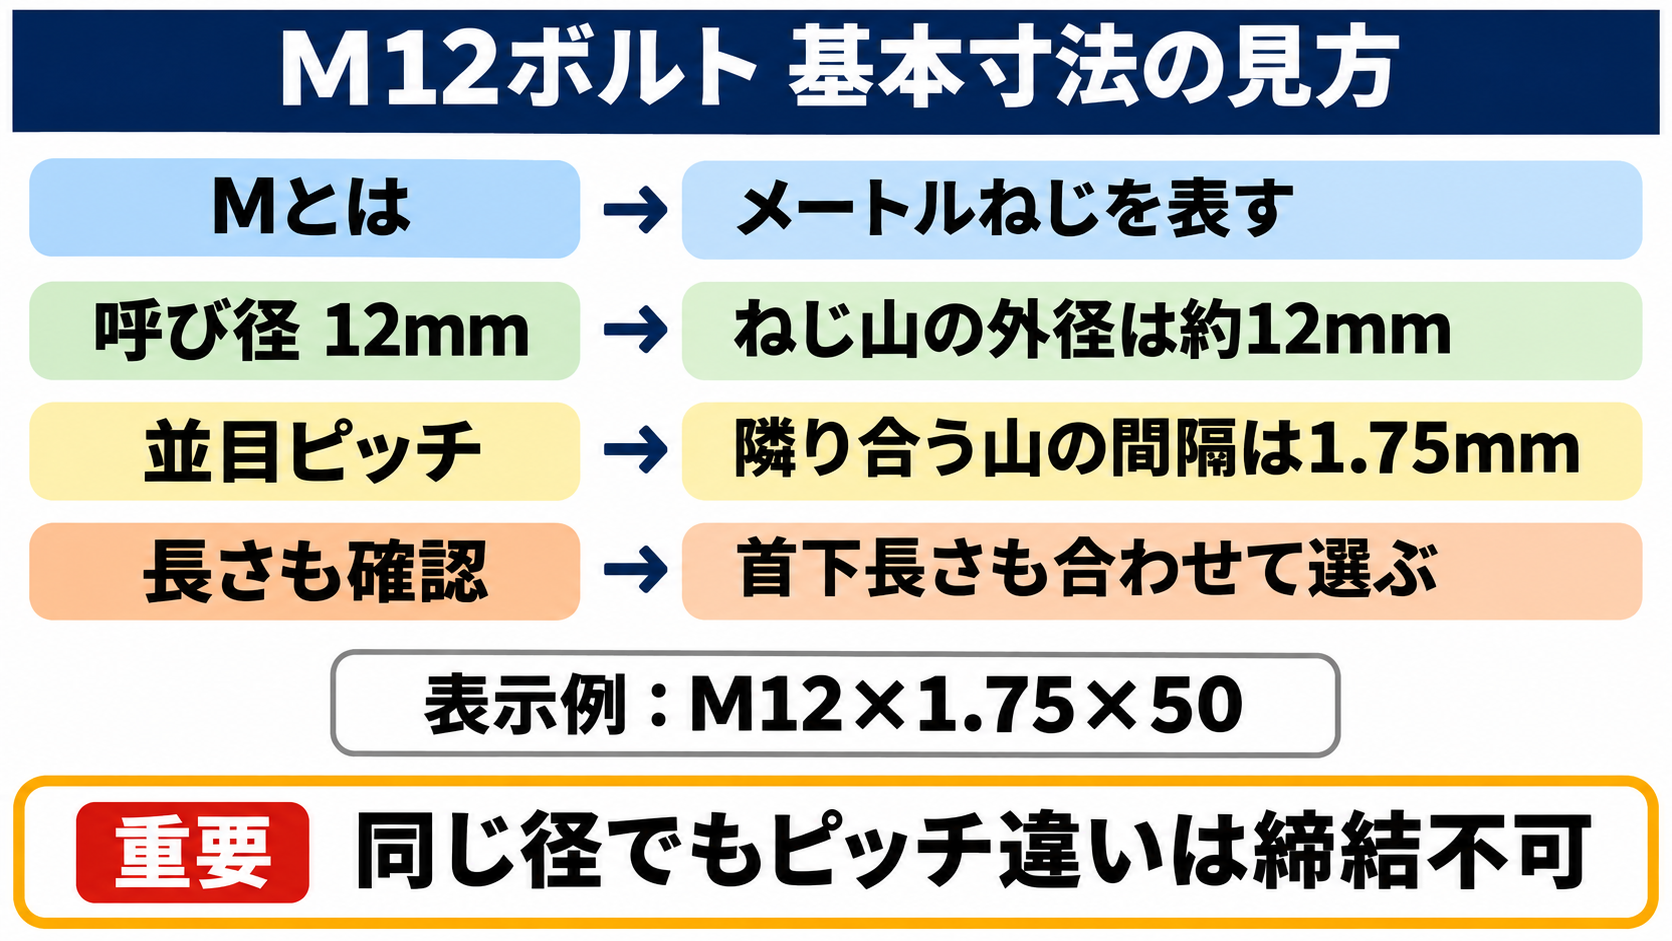
それではまずM12ボルトのねじ径と基本寸法について解説していきます。
M12の呼び径と並目ねじの基準
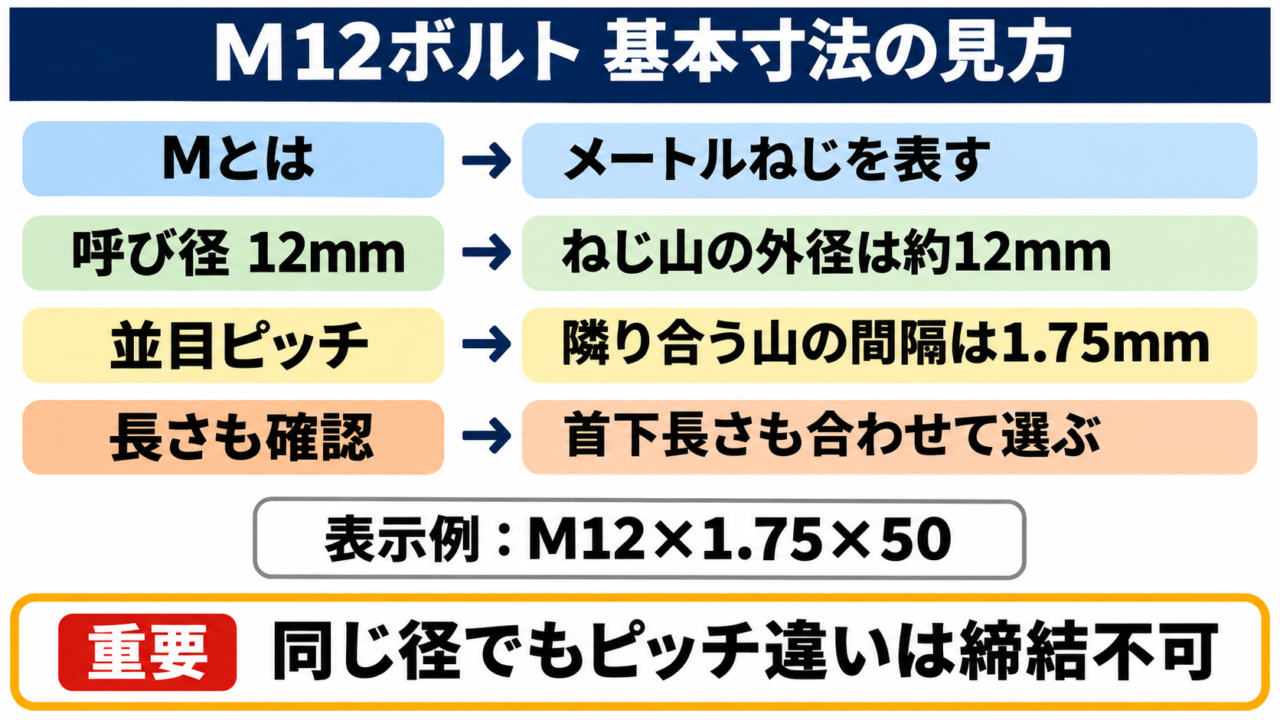
M12ボルトの呼び径は12mmで、一般的な並目ねじのピッチは1.75mmです。
Mはメートルねじを表し、後ろの12はねじ山の外径である呼び径を示しています。
ノギスでボルトのねじ山の最も外側を測ると、おおむね12mm前後になるのが基本です。
ただし、実際の外径がちょうど12.00mmになるとは限りません。ねじには公差があり、規格に沿った範囲でわずかな差が認められているためです。
ピッチとは、隣り合うねじ山の同じ位置から次の同じ位置までの距離を指します。
M12の標準的な並目ねじでは、この距離が1.75mmです。ねじ山が粗すぎる、または細かすぎるように見える場合は、別のねじ径や細目ねじの可能性も考えます。
ボルトを選ぶときは、呼び径だけでなく、ピッチと必要な首下長さも合わせて確認します。
同じ直径に見えるボルトでも、ピッチが違えばナットや雌ねじには入りません。
たとえば、整備済みの機械にM12ボルトを追加する場合、既存のナットへ数山だけ入ったからといって、そのまま締め込むのは危険です。必ず手で抵抗なく回ることを確認しましょう。
ねじの表示にM12×1.75とある場合は、呼び径12mm、ピッチ1.75mmを意味します。
長さも併記するなら、M12×1.75×50のように表され、一般には最後の50が首下長さ50mmを表します。
六角ボルトの頭部寸法と首下長さ
M12ボルトの寸法を考える際は、ねじ部分だけでなく、工具を掛ける頭部と締結物を貫通する長さも重要です。
一般的な六角ボルトでは、二面幅が19mmのものがよく使われます。
二面幅は、六角頭の向かい合う平らな面同士の距離です。スパナやソケットを選ぶときの基準になるため、呼び径と混同しないようにしましょう。
M12だからといって、レンチのサイズが12mmになるわけではありません。
首下長さは、六角頭の座面からボルト先端までの長さです。六角ボルトでは頭の厚みを含めずに測るのが基本になります。
部材を2枚重ねて締結するなら、部材の合計厚さ、座金の厚さ、ナットの高さ、ねじ山の余りを見込んで長さを決めます。
たとえば、合計20mmの板材を平座金とナットで固定する場合、短すぎるボルトではナットに十分なねじ山が掛かりません。
反対に長すぎると、先端が周辺部品に干渉したり、見た目や安全性を損ねたりします。
締結する部材の厚さ+座金の厚さ+ナットの高さ+先端に残すねじ山
例として部材20mm、座金4mm、M12ナット約10mm、余り4mmなら、必要長さの目安は約38mmです。
市販寸法から選ぶ場合は、用途に応じてM12×40程度を候補にします。
頭部の形状には、六角ボルトのほか、六角穴付きボルト、フランジボルト、皿ボルトなどがあります。
同じM12でも頭部形状が違えば、必要な工具、座面の広さ、沈み込みの有無は変わるため、図面や現物の条件を優先してください。
並目ねじと細目ねじの寸法比較
M12には標準的な並目ねじのほか、ピッチが細かい細目ねじがあります。
代表例として、M12×1.5やM12×1.25などがあり、同じ呼び径12mmでもねじ山の間隔が異なります。
細目ねじは、薄い部材でねじ山の数を確保したい場合や、振動による緩みを抑えたい条件で選ばれることがあります。
一方で、汎用性や入手しやすさでは、M12×1.75の並目ねじが扱いやすいでしょう。
| ねじの種類 | 呼び径 | 代表的なピッチ | 特徴 | 確認の場面 |
|---|---|---|---|---|
| M12並目 | 12mm | 1.75mm | 一般的で入手しやすい | 汎用の機械組立 |
| M12細目 | 12mm | 1.5mm | 並目より山が細かい | 自動車部品、既設ねじ |
| M12細目 | 12mm | 1.25mm | さらに細かなピッチ | 指定図面、専用部品 |
呼び径が同じでも、ピッチが異なるM12ねじ同士は互換性がありません。
細目ねじに並目ボルトを無理に入れると、ねじ山がかみ合わず、雌ねじ側を傷めるおそれがあります。
現物で判別しにくいときは、ピッチゲージを使うか、確実に適合するとわかっているナットと照合する方法が有効です。
特に中古設備や輸入機械では、外観だけで標準的な並目ねじと決めつけないことが大切です。部品表、整備書、図面にねじピッチの指定がないか確認してください。
M12用の通し穴と下穴径
続いてはM12用の通し穴と下穴径を確認していきます。
通し穴に必要なクリアランス
M12ボルトを通す穴は、ボルトが余裕を持って通るように、通常は呼び径12mmより大きく加工します。
通し穴は、ボルトそのものにねじを切る穴ではなく、部材を貫通させるための穴です。
穴径を12mmぴったりにすると、めっきの厚み、穴加工のばらつき、部材の位置ずれによってボルトが入りにくくなることがあります。
一般的な組立用途では、M12の通し穴として13mm程度が選ばれることが多いです。
位置調整が必要な構造や、複数本のボルトを同時に通す箇所では、より余裕のある穴径が必要になる場合もあります。
ただし、穴を必要以上に大きくすると、部材がずれやすくなり、座金の外径を超えるおそれも出ます。
座金が穴を十分に覆えなければ、締め付け力が局部に集中し、薄板では変形につながることがあります。
| 用途 | 穴径の目安 | 特徴 | 注意点 |
|---|---|---|---|
| 標準的な通し穴 | 13mm程度 | 組立時に扱いやすい | 図面指定を優先 |
| 位置精度を重視する穴 | 12mmに近い管理寸法 | がたつきを抑えやすい | 加工精度が必要 |
| 組立余裕を大きく取る穴 | 14mm以上の場合もある | 位置ずれを吸収しやすい | 座金と強度を確認 |
通し穴の寸法は、ボルト単体の規格だけで一律に決めるものではありません。
構造物の図面、施工要領、使用する座金、締結位置の精度をまとめて判断する必要があります。既存品を交換する場合は、元の穴径も測っておくと選定ミスを減らせます。
タップ加工に使う下穴径
M12の並目ねじをタップで加工する場合、下穴径の代表的な目安は10.2mmです。
タップ穴は、母材に雌ねじを作り、ナットを使わずにボルトをねじ込むための穴です。
下穴が小さすぎるとタップに大きな負担がかかり、折損やねじ山の荒れを招きます。
下穴が大きすぎると、雌ねじの山が浅くなり、必要な保持力を得にくくなります。
並目ねじの概算では、呼び径からピッチを引く考え方が目安になります。
M12の並目は12mmから1.75mmを引くため、10.25mmとなり、実用上は10.2mmのドリルがよく用いられます。
下穴径=呼び径-ピッチ
12mm-1.75mm=10.25mm
使用するドリル径の代表例は10.2mmです。
この計算は切削タップで一般的なねじ山を加工するための目安であり、材質や加工方法によって条件は変わります。
細目ねじではピッチが異なるため、下穴径も同じにはなりません。
たとえばM12×1.5なら、概算で10.5mm付近が目安になりますが、実際には加工条件や要求するねじ山の割合に応じた選定が必要です。
アルミ、鋼、ステンレスでは切削時の感触や潤滑の必要性も異なります。特にステンレスは焼き付きやタップ折れを起こしやすいため、低速で適切な切削油を使うことが欠かせません。
穴径を選ぶ際の加工条件
穴径の選定では、ボルトの種類だけでなく、穴を開ける材料の厚さや硬さも確認します。
薄い板にM12のタップを立てても、ねじ山が掛かる長さが不足すれば、十分な締結力を得られないことがあります。
一般に、雌ねじの有効なかみ合い長さは、強度設計や材料強度を踏まえて判断します。
薄板なら、ナットを併用する、溶接ナットを使う、ねじ付きカラーを設けるといった方法も検討対象です。
穴あけは、最初から大径ドリルで加工するより、小さな下穴から段階的に広げたほうが位置ずれを抑えやすい場合があります。
センターポンチで位置を決め、必要に応じてセンタードリルを使うと、ドリルの歩きも防ぎやすくなります。
同じM12を使う場合でも、通し穴とタップ穴では必要な穴径が大きく異なります。
加工後は、バリを取り除いてからボルトを通すことも重要です。
バリが残ると、座金や部材の密着を妨げるだけでなく、手指を傷つけたり、締結後に部材がなじんで緩んだように見えたりする原因になります。
M12ボルトの寸法測定と確認方法
続いてはM12ボルトの寸法測定と確認方法を確認していきます。
ノギスとピッチゲージによる判別
M12ボルトを判別する基本は、ねじ部の外径をノギスで測り、ピッチをピッチゲージで確かめることです。
ノギスは、ねじ山の頂点をまたぐように当て、最も太い部分の外径を測定します。
測定値が約12mmならM12の候補になりますが、呼び径の断定にはピッチの確認も必要です。
ピッチゲージは、ねじ山の形に合う刃を当てて、隙間なく一致するものを探す工具です。
1.75mmのゲージがぴったり合えば、M12並目ねじである可能性が高まります。
ボルトの先端や傷んだねじ山で測ると誤差が出やすいため、なるべく中央付近のきれいな部分を使いましょう。
ナット側を確認する場合も、外見だけで判断するのではなく、適合する既知のボルトやねじゲージで確認する方法が安全です。
ねじ山の外径をノギスで測る
ピッチゲージでねじ山の間隔を確認する
首下長さを頭部の座面から先端まで測る
頭部の二面幅を測り、使用する工具サイズを確認する
測定器は、油や切りくずを拭き取ってから使うと、数値を安定して読み取りやすくなります。
現場では、測定値だけでなく、ボルト頭部にある強度区分の刻印、表面処理、使用箇所も記録しておくと、再手配の際に役立ちます。
ねじ径と工具サイズの混同防止
M12という表記を見て、12mmのスパナを用意してしまうのはよくある誤りです。
M12はねじ部の呼び径であり、六角ボルトの二面幅とは別の寸法になります。
一般的なM12六角ボルトでは19mmの工具を使うことが多いものの、フランジ形状や特殊な頭部では異なる場合があります。
六角穴付きボルトなら、外側の二面幅ではなく、内側の六角穴に合う六角棒レンチを使用します。
工具が合わない状態で無理に回すと、頭部の角を傷めて取り外しが難しくなるでしょう。
特に錆びたボルトは、サイズが近い工具で回そうとすると、工具の滑りによるけがにもつながります。
| 確認する寸法 | 意味 | 主な測定方法 | 用途 |
|---|---|---|---|
| 呼び径12mm | ねじ山外径の基準 | ノギス | ボルトとナットの適合確認 |
| ピッチ1.75mm | ねじ山の間隔 | ピッチゲージ | 並目と細目の判別 |
| 首下長さ | 座面から先端までの長さ | ノギス、定規 | 必要な締結長さの確認 |
| 二面幅 | 六角頭の平面間距離 | ノギス、スパナ | 工具の選定 |
ねじ径、ピッチ、首下長さ、工具サイズは、それぞれ別の目的で確認する寸法です。
部品を発注するときは、M12だけで済ませず、ピッチ、長さ、頭部形状、材質、強度区分まで伝えると認識違いを防げます。
M12ボルトの締結時の注意点
続いてはM12ボルトの締結時の注意点を確認していきます。
締結長さとねじ山のかみ合い
M12ボルトは、必要なねじ山のかみ合い長さを確保して初めて、安定した締結につながります。
ボルトがナットに浅くしか掛かっていない状態では、締め付けてもねじ山に大きな負担が集中します。
ナットを使う場合は、ボルト先端がナットから少し出る状態を目安にすると、ねじ山が十分に掛かっているか確認しやすくなります。
ただし、突出量だけを基準にするのではなく、部材厚さ、座金、ナットの種類、振動の有無も考慮してください。
雌ねじに直接締結する場合は、母材側にどれだけ有効なねじ山が確保できているかが重要です。
柔らかい材料では、鋼材と同じ感覚で締め付けると、雌ねじ側が先に損傷することがあります。
締結前には、ねじ山に打痕、錆、切りくず、塗料の固着がないかを確認しましょう。
異物が付いたまま締めると、途中で重くなり、正しく締まったのか、ねじ山がかじったのか判別しにくくなります。
締結後に先端が大きく余る場合も、周辺部品との干渉や安全面を確認します。
見た目だけで締結状態を判断せず、設計図や作業基準に指定された締結方法に従うことが基本です。
重要設備や安全に関わる箇所では、作業者の経験則だけでボルト長さや締付方法を変更しないようにしてください。
締付トルクと再使用時の確認
M12ボルトの締付トルクは、ボルトの強度区分、表面処理、潤滑状態、座面、締結対象によって変わります。
同じM12でも、強度区分が違えば許容される軸力や適切なトルクは同じではありません。
乾燥したねじと油が付いたねじでは摩擦が異なるため、同じトルクでも発生する締付力が変化します。
そのため、汎用的な数値だけを見て重要箇所を締めるのではなく、機器メーカーや設計図の指定値を優先しましょう。
トルクレンチは、設定値に達したことを確認するための工具であり、ねじ山の損傷を補うものではありません。
締め付け前に手で数山回らない場合は、工具で強引に進めず、ピッチ違い、斜め入り、異物の有無を確認します。
再使用するボルトでは、ねじ山の伸び、頭部の損傷、腐食、座面の傷を点検してください。
一度大きく伸びたボルトや、規定により再使用が認められていないボルトは交換が必要です。
締付トルクはM12という径だけで決めず、強度区分と使用条件を含めて管理することが重要です。
締結後に緩みが問題となる箇所では、適切な座金、ねじロック剤、戻り止め構造などを、設計条件に合わせて選びます。
M12ボルトの寸法と下穴のまとめ
M12ボルトは呼び径12mmのメートルねじで、一般的な並目ねじのピッチは1.75mmです。
六角ボルトでは、ねじ径とは別に、首下長さや頭部の二面幅を確認する必要があります。
M12を通す穴は用途に応じて呼び径より大きくし、標準的な組立では13mm程度が目安になります。
一方、M12並目のタップ加工では、下穴径として10.2mmが代表的な目安です。
通し穴とタップ穴は目的が異なるため、同じ穴径で考えないようにしましょう。
また、M12には細目ねじもあり、呼び径が同じでもピッチが違えばナットや雌ねじは適合しません。
現物確認では、ノギスで外径を測り、ピッチゲージでねじ山の間隔を確かめる方法が役立ちます。
部品を選ぶ際は、M12という表示だけで判断せず、ピッチ、長さ、頭部形状、材質、強度区分まで確認して、安全で確実な締結につなげてください。