照度は、仕事のしやすさや安全性、目の疲れやすさに深く関わる環境要素です。
オフィスや工場、店舗、学校などで照明計画を立てる際には、必要な明るさを客観的に判断する目安が欠かせません。
その基準として参照されるのが、JISに関連する照度基準や照明設計の考え方です。
ただし、照度の数値だけを満たしても、まぶしさや影、作業面の明るさの偏りが大きければ、快適な空間とはいえません。
この記事ではJIS照度基準の意味、ルクスの考え方、オフィスと工場での目安、測定方法、照明を見直す際の注意点までわかりやすく解説します。
JIS照度基準の意味と基準値の考え方
それではまずJIS照度基準の意味と、実務での基準値の捉え方について解説していきます。
照度とルクスの基本知識
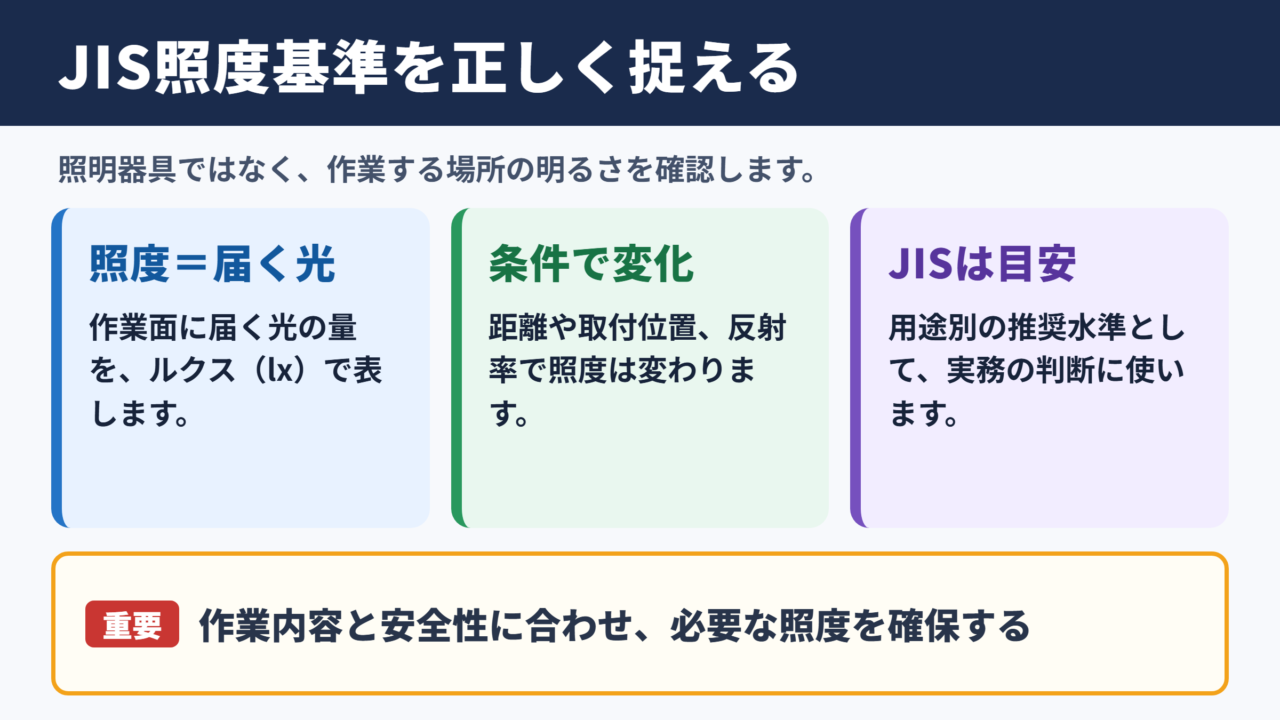
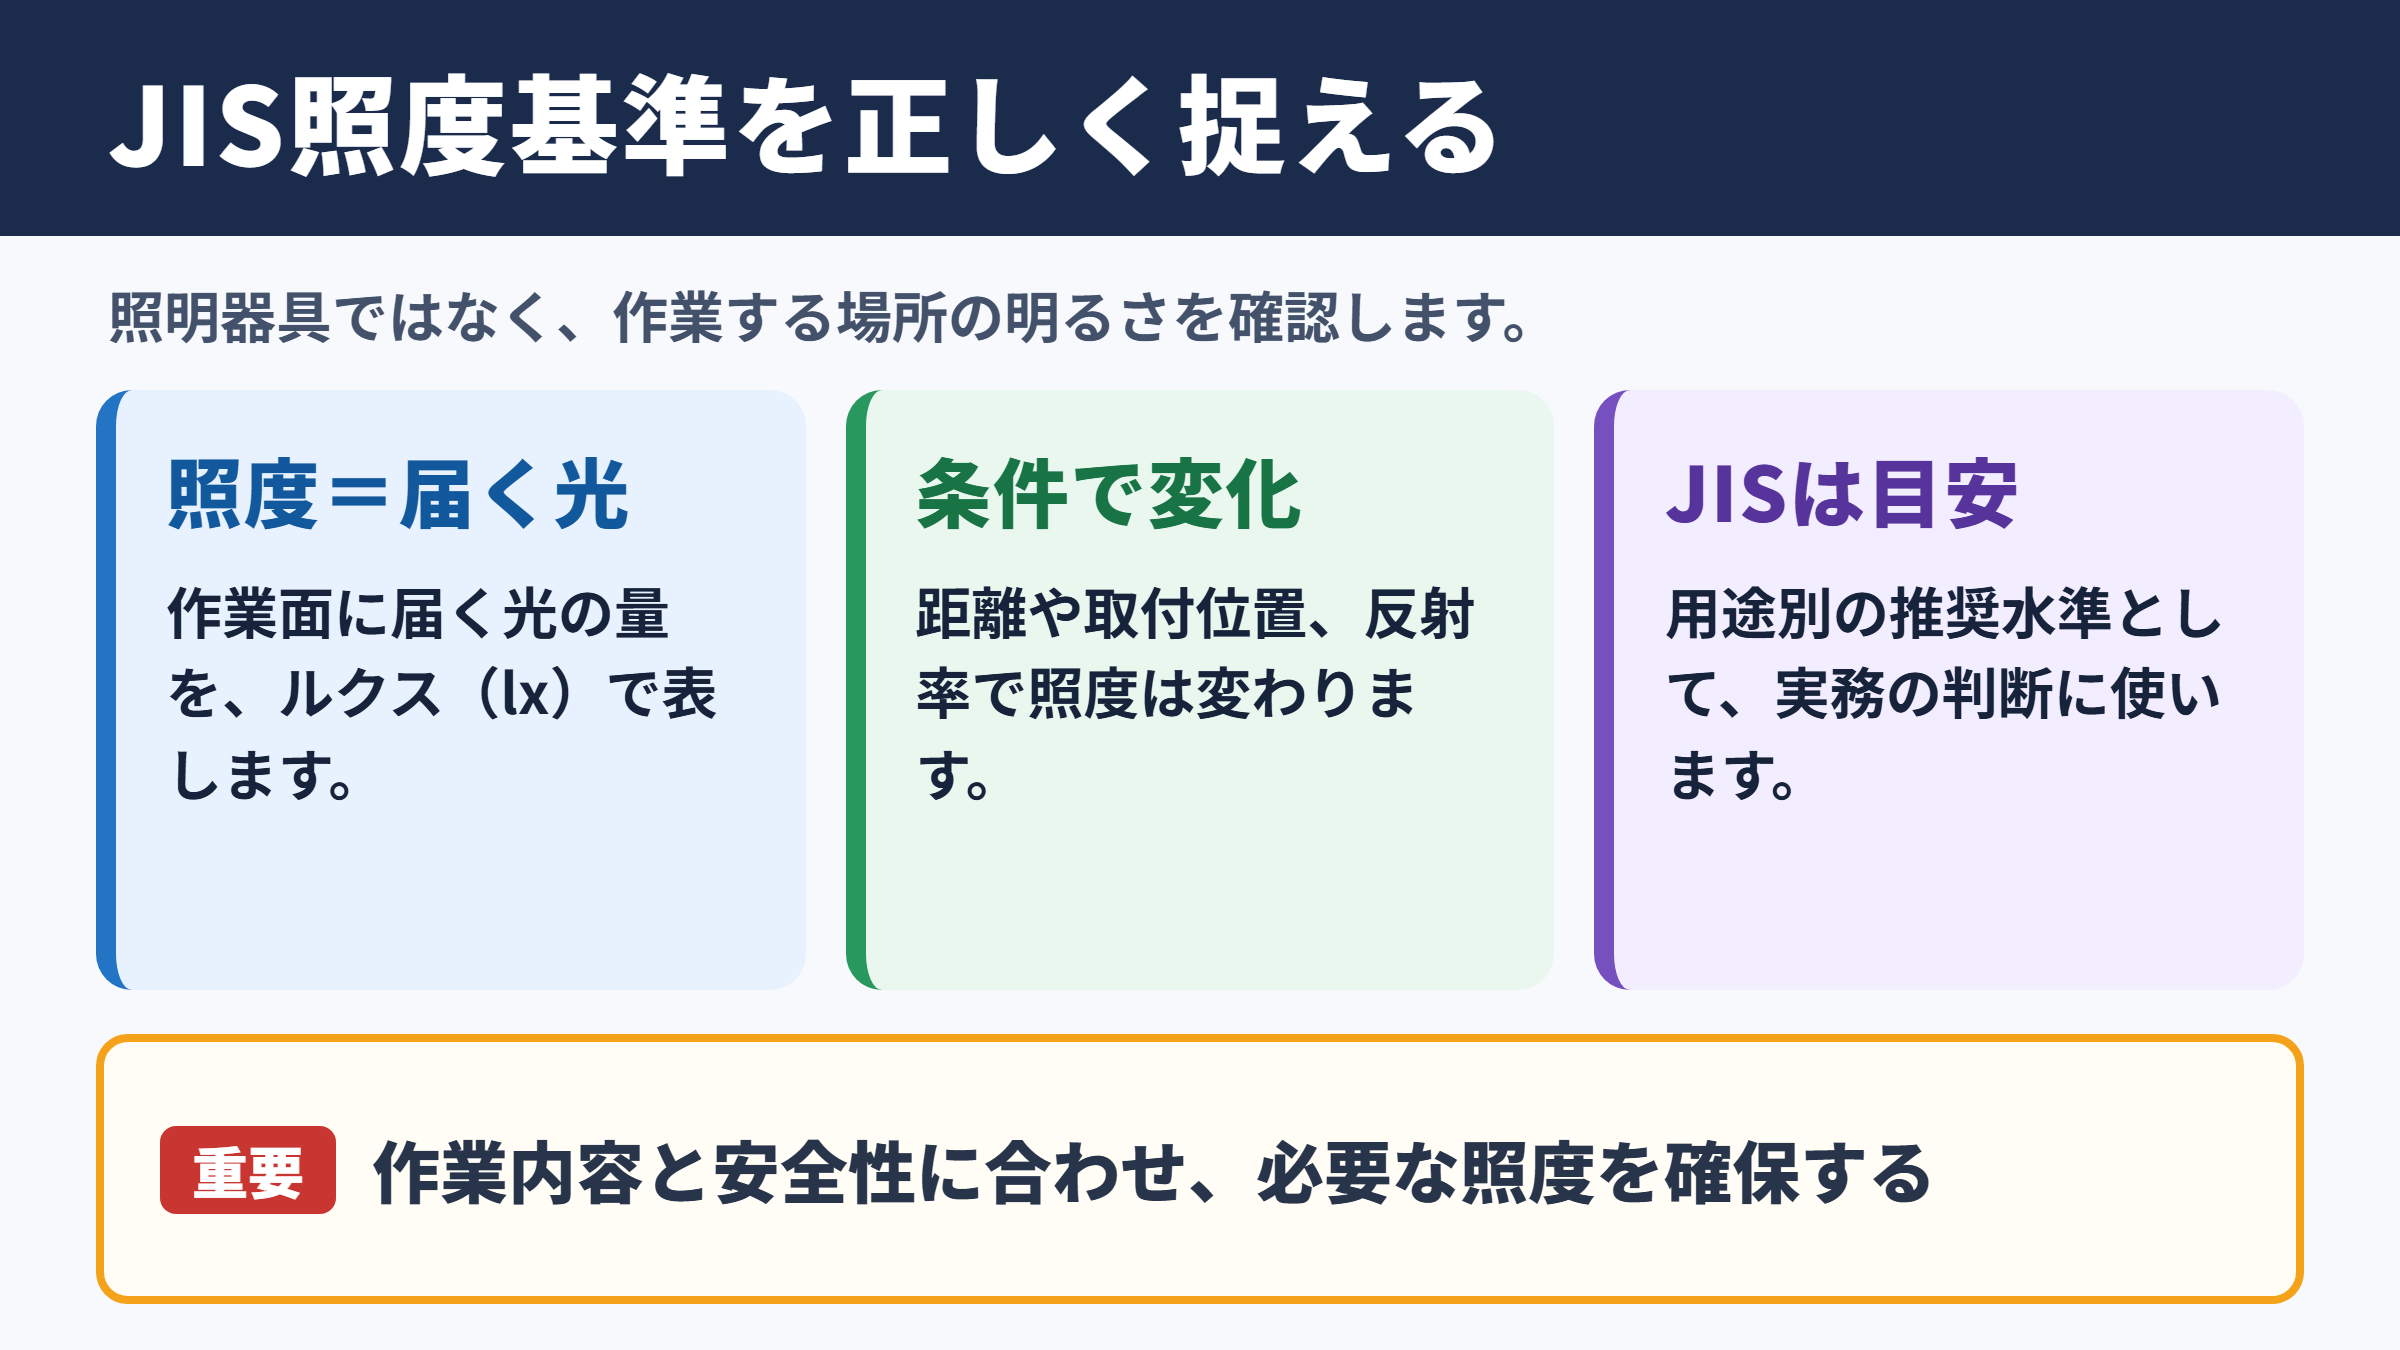
照度とは、ある面にどれだけ光が届いているかを表す数値です。
単位にはルクスを用い、記号ではlxと表記されます。
たとえば机の上、通路の床面、機械の操作盤といった、実際に見たり作業したりする場所の明るさを数値化したものが照度です。
同じ照明器具を使っていても、光源からの距離や取付位置、壁と床の反射率によって照度は変化します。
そのため、照明器具の明るさだけでなく、作業面で何ルクス確保できているかを確認する必要があります。
照度と混同されやすい言葉に、光束、輝度、光度があります。
光束は照明器具が出す光の総量であり、ルーメンという単位で表されます。
一方で照度は、光が届いた先の面に着目した値です。
同じルーメンの照明でも、光を狭い範囲に集めれば照度は高くなり、広く拡散すれば照度は低くなります。
照度のイメージは、机の上に届く光の密度です。
照明器具のルーメンが大きくても、机から遠い位置にあれば、机上のルクスは十分に上がらないことがあります。
照度計を使えば、作業面や床面の照度を現場で測定できます。
測定値は照明の設計、維持管理、労働環境の改善、改修後の確認などに活用されます。
JIS規格と照明基準の位置付け
JISは、日本産業規格の略称です。
照明に関するJISには、照明用語、測定方法、照明器具の性能、照明設計に関係する規格など、幅広い内容が定められています。
照度基準という言葉は、特定の用途に対して推奨される照度の水準を意味する場合が多くあります。
実務ではJISに加え、労働安全衛生に関する法令、建築物衛生に関する基準、業界団体の技術資料、発注者の仕様書なども確認します。
JISの数値を単独で機械的に当てはめるのではなく、作業内容と安全性に照らして照明環境を整えることが重要です。
細かな文字を読む作業と、資材を運ぶだけの通路では、求められる見やすさが異なります。
高齢の従業員が多い職場、微細な検査を行う工程、夜勤がある施設などでは、より丁寧な照明計画が求められるでしょう。
照度基準は、照明器具の台数を決めるだけの数字ではありません。
安全、視認性、作業品質、疲労感、電力使用量のバランスを考えるための出発点です。
推奨照度を確認する目的
推奨される照度を確認する目的は、暗さによる見落としや事故を減らし、必要な視作業をしやすくすることです。
通路が暗いと段差や障害物に気付きにくくなり、機械周辺が暗いと表示や危険箇所を見誤るおそれがあります。
反対に、必要以上に明るくしすぎることにも注意が必要です。
過度な明るさや強い反射は、まぶしさを生み、かえって集中力を下げる場合があります。
適正照度とは、単純に数値が高い状態ではなく、対象物を無理なく見分けられる状態です。
照明の評価では、明るさの均一性、色の見え方、ちらつき、昼光の入り方も確認するとよいでしょう。
用途別の照度基準値一覧
続いては、オフィスや工場などで参照されやすい照度の目安を確認していきます。
オフィスと事務所の照度目安
オフィスでは、書類作成、パソコン作業、会議、来客対応など、多様な視作業が行われます。
一般的な執務空間では、机上面でおおむね500ルクス程度を目安に検討されることが多いでしょう。
ただし、画面を長時間見る業務では、机上だけを明るくしすぎると、ディスプレイとの明るさの差が大きくなることがあります。
室内全体の明るさとのつながりも意識してください。
| 場所や作業 | 照度の目安 | 確認したいポイント |
|---|---|---|
| 受付やエントランス | 200から500ルクス程度 | 表情が見えやすく、暗い印象にならないか |
| 一般的な執務机 | 500ルクス程度 | 書類とキーボードが見やすいか |
| 会議室 | 300から500ルクス程度 | 資料閲覧と画面投影の両立 |
| 廊下や共用通路 | 100から200ルクス程度 | 床面の段差と案内表示の視認性 |
| 保管庫や倉庫内の棚 | 150から300ルクス程度 | ラベルや品番を読み取れるか |
会議室では、プロジェクターや大型モニターを使う場面もあります。
映像を見せる用途が多い場合は、全灯と調光を使い分けられるようにすると便利です。
机上照度だけで評価せず、壁面や顔の見え方まで確認すると、快適性を高めやすくなります。
工場と作業場の照度目安
工場の照度は、製造工程の精度や危険性に応じて考えます。
材料の運搬や大まかな組立を行う場所と、傷や異物を見つける検査工程では、必要な照度に差があります。
作業対象が小さいほど、色や形の差を見分ける必要があるほど、高い照度を検討する場面が増えます。
| 工場内の場所や工程 | 照度の目安 | 主な視作業 |
|---|---|---|
| 屋内通路 | 100から200ルクス程度 | 歩行、台車移動、標識確認 |
| 倉庫の荷役場所 | 150から300ルクス程度 | 荷札確認、荷物の仕分け |
| 一般的な組立作業 | 300から500ルクス程度 | 部品取付、工具操作、目視確認 |
| 精密組立や細部加工 | 750から1000ルクス程度 | 微細部品、寸法、表面の確認 |
| 外観検査や品質検査 | 1000ルクス以上を検討 | 傷、汚れ、色差、印字の確認 |
上表は設計を始める際の目安であり、すべての現場に一律で適用されるものではありません。
金属表面の反射が強い工程、回転機械がある場所、粉じんが発生する場所などでは、照度以外の条件も重要になります。
工場では、局部照明を追加するだけで作業面の見やすさを改善できる場合があります。
ただし、影や反射、可動部への接触、熱、配線の安全性まで確認して設置することが大切です。
学校や店舗などの照度目安
照度の考え方は、オフィスと工場以外にも広く使われます。
学校の教室では黒板やノートを見やすくする必要があり、店舗では商品を魅力的に見せつつ、通路の安全性も確保しなければなりません。
医療機関や介護施設では、利用者の年齢や身体状況を考慮した照明環境が求められます。
| 施設 | 場所 | 照度の目安 |
|---|---|---|
| 学校 | 教室の机上 | 300から500ルクス程度 |
| 小売店 | 売場と商品棚 | 300から1000ルクス程度 |
| 飲食店 | 客席 | 100から300ルクス程度 |
| 医療施設 | 診察や処置の場所 | 用途に応じて高照度を検討 |
| 住宅 | 読書や学習をする机上 | 300から500ルクス程度 |
同じ照度でも、壁や天井の色、照明の色温度、窓から入る自然光によって、感じる明るさは変わります。
用途別の数値を出発点にしながら、実際の利用者の見え方を確認することが欠かせません。
照度基準を左右する作業条件
続いては、必要なルクスを判断するための作業条件を確認していきます。
視対象の大きさと細かさ
照度を決めるうえで重要なのが、何を見るのかという視対象です。
大きな段ボール箱に印字された記号を確認する作業と、電子部品の端子や細い傷を確認する作業では、必要な視認性が大きく異なります。
小さな文字や微細な形状を扱う場合は、全体照明に加えて手元の照明を計画することが有効です。
ただし、手元だけが極端に明るいと、周囲との明暗差で目が疲れやすくなります。
照度を検討する際は、対象物の大きさ、色の差、表面の光沢、観察時間を整理します。
黒い部品に刻まれた細い文字の確認は、白い紙の大きな見出しを読む作業よりも、見えにくい条件になりやすいでしょう。
年齢と作業時間による影響
視力が同じでも、年齢や疲労の状態によって見え方は変わります。
加齢に伴い、暗い場所から明るい場所へ移動した際の順応に時間がかかる場合があります。
細かな作業を長時間続ける職場では、休憩の取り方や画面配置も照明環境とあわせて見直すとよいでしょう。
照度基準を満たしていても、従業員から暗い、まぶしい、目が疲れるという声があるなら、改善余地があるサインです。
定期的なヒアリングは、照度計の数値だけでは分からない問題を見つける助けになります。
まぶしさと明るさの偏り
照明の質を考えるときは、グレアと呼ばれるまぶしさにも注意が必要です。
照明器具が視界に直接入り込む、光沢のある机や金属部品に光が反射する、窓からの強い日差しが画面に映り込むといった状態は、作業の妨げになります。
また、室内の一部だけが明るく、周辺が暗すぎる状態も、視線移動のたびに目へ負担をかけることがあります。
照度の改善では、照明を増やす前に、光の向きと反射を確認してください。
配光の変更、器具の位置調整、遮光、拡散カバー、壁面の明るさの見直しで改善するケースもあります。
照度の測定方法と確認手順
続いては、照度計を用いた測定方法と、数値を評価する手順を確認していきます。
照度計を置く位置
照度測定では、実際に作業する面で測ることが基本です。
事務机であれば机上面、床を歩く通路であれば床面、機械の操作盤であれば表示を確認する面に受光部を置きます。
机上照度を測るのに、立った目線の高さで測定しても、作業面の照度を正しく把握しにくくなります。
測定位置は、照明の真下だけでなく、作業範囲の複数地点に設定することが大切です。
中央部だけ明るく、端部が暗い場合もあるため、平均値と最低値の両方を確認すると実態に近づきます。
測定時の注意点
照度は、時間帯や周辺条件によって変動します。
窓から日光が入る場所では、昼と夜で測定値が大きく変わることがあります。
照明器具の点灯直後と安定後でも差が出る場合があるため、一定の条件で測るようにしてください。
測定者の体や衣服が影をつくらないよう、受光部の周囲にも注意が必要です。
測定記録には、日時、天候、点灯していた照明、測定場所、測定面の高さ、測定値を残します。
記録を継続すれば、照明の劣化や清掃後の変化、改修効果も比較しやすくなります。
平均照度と均斉度の見方
複数地点で測定した場合は、平均照度を確認します。
平均照度は、測定した照度を合計し、測定地点数で割って求めます。
平均照度の考え方です。
平均照度は、各測定地点の照度の合計を測定地点数で割った値です。
平均値が目標に届いていても、一部だけ極端に暗いなら、作業環境としては問題が残る可能性があります。
そこで確認したいのが、明るさの均一性です。
一般に、最低照度と平均照度の関係を確認することで、照度の偏りを把握しやすくなります。
照明計画では、平均照度の達成と、暗い場所をつくらないことの両方が重要です。
オフィスと工場での照明改善
続いては、照度基準を踏まえたオフィスと工場の改善方法を確認していきます。
オフィス照明の見直し
オフィスの照明改善では、まず机上、通路、会議室、休憩スペースなどを分けて考えます。
すべての場所を同じ明るさにするより、用途に応じて照度を設定したほうが、快適性と省エネルギーを両立しやすくなります。
パソコン作業が中心なら、ディスプレイに照明が映り込んでいないか、窓からの光が強すぎないかも確認してください。
タスク照明と周辺照明を組み合わせると、必要な場所に必要な光を届けやすくなります。
調光機能や人感センサーを取り入れれば、時間帯や在席状況に応じた運用も可能です。
工場照明の安全対策
工場では、照度の不足が品質問題や労働災害につながる可能性があります。
フォークリフトが通る場所、段差のある通路、非常口、機械の可動部周辺は、特に視認性を確認したい場所です。
照明を更新する際は、防塵、防水、防爆、耐熱といった器具の性能も現場条件に合わせます。
高所に器具を設置する工場では、交換や清掃のしやすさも重要な検討項目です。
工場照明は、初期費用だけで選ばないことが大切です。
消費電力、寿命、保守作業、安全性能、影の出方、検査精度への影響まで含めて比較しましょう。
LED化と維持管理
LED照明は長寿命で消費電力を抑えやすいため、オフィスや工場の更新で採用されることが多くなっています。
ただし、LED化すれば自動的に照度環境が改善するわけではありません。
器具の配光、取付高さ、光色、台数、既存照明との配置関係によって、作業面の見え方は変わります。
照明器具の汚れや経年劣化も照度低下の原因です。
定期清掃と照度測定を組み合わせることで、明るさの低下を早期に把握できます。
更新後は設計上の数値だけでなく、実測値と現場の使用感を確認する運用がおすすめです。
照度基準のまとめ
JIS照度基準とは、用途に応じて必要な明るさを検討する際の重要な目安です。
照度はルクスで表され、オフィスの机上、工場の組立工程、通路、検査場所など、作業内容に応じて適した水準が変わります。
一般的なオフィスの机上では500ルクス程度、精密な検査工程ではより高い照度を検討することがあります。
ただし、数値だけを満たしても、反射やまぶしさ、影、照度の偏りが大きければ、作業しやすい環境にはなりません。
照度計で作業面を複数地点測定し、平均値と暗い地点の有無を確認することが、適切な照明管理につながります。
JIS規格や関連する基準を参照しながら、実際の作業内容、利用者の声、安全性、維持管理まで含めて照明を計画してください。