パイプの絞り加工をDIYで行う方法は?必要な工具や手順も!(自作:バーナー:油圧プレス:加工のコツなど)
金属パイプの先端を細くする絞り加工は、マフラーや配管部品、フレーム、照明器具などを自作するときに役立つ加工です。
専用の加工機がなくても、材質と肉厚に合った方法を選び、加熱や治具の使い方を押さえれば、DIYでも実用的な仕上がりを目指せます。
一方で、急激な変形は割れ、しわ、つぶれの原因になるため、工具選びと段階的な作業が重要になります。
パイプ絞り加工の基本とDIYでの実現性
それではまずパイプの絞り加工をDIYで行うための基本について解説していきます。
絞り加工の意味と利用される場面
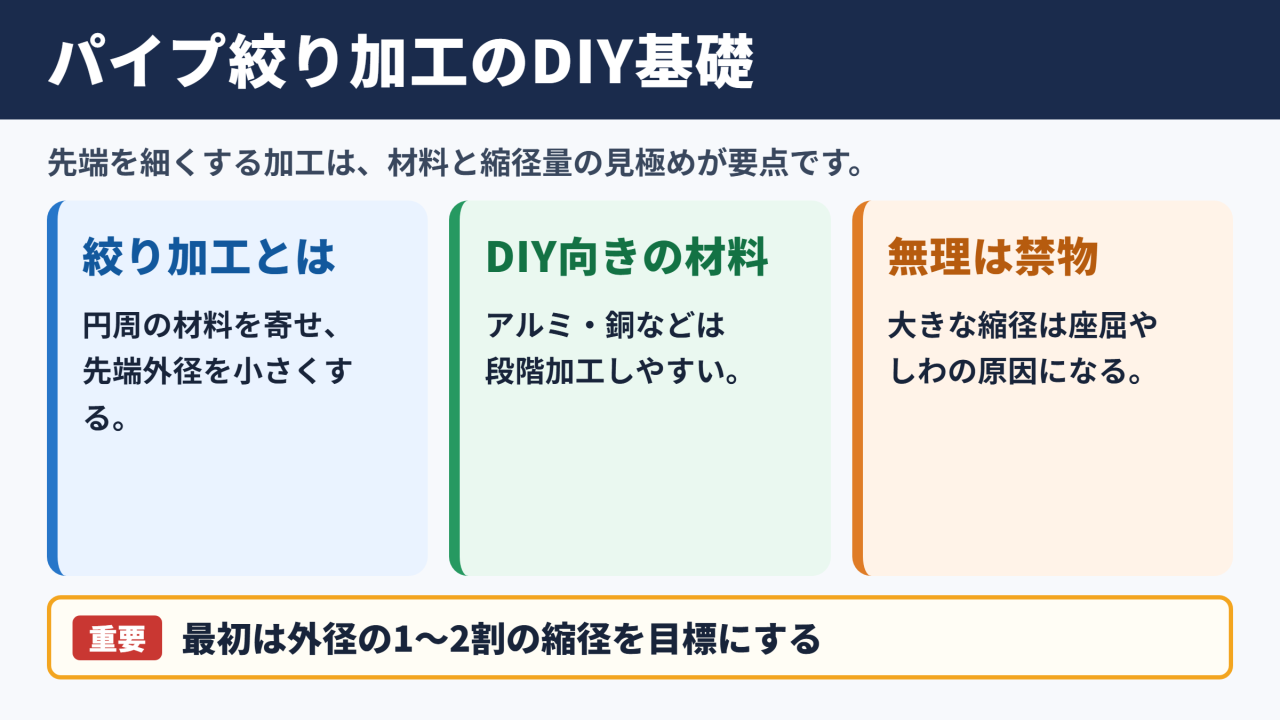
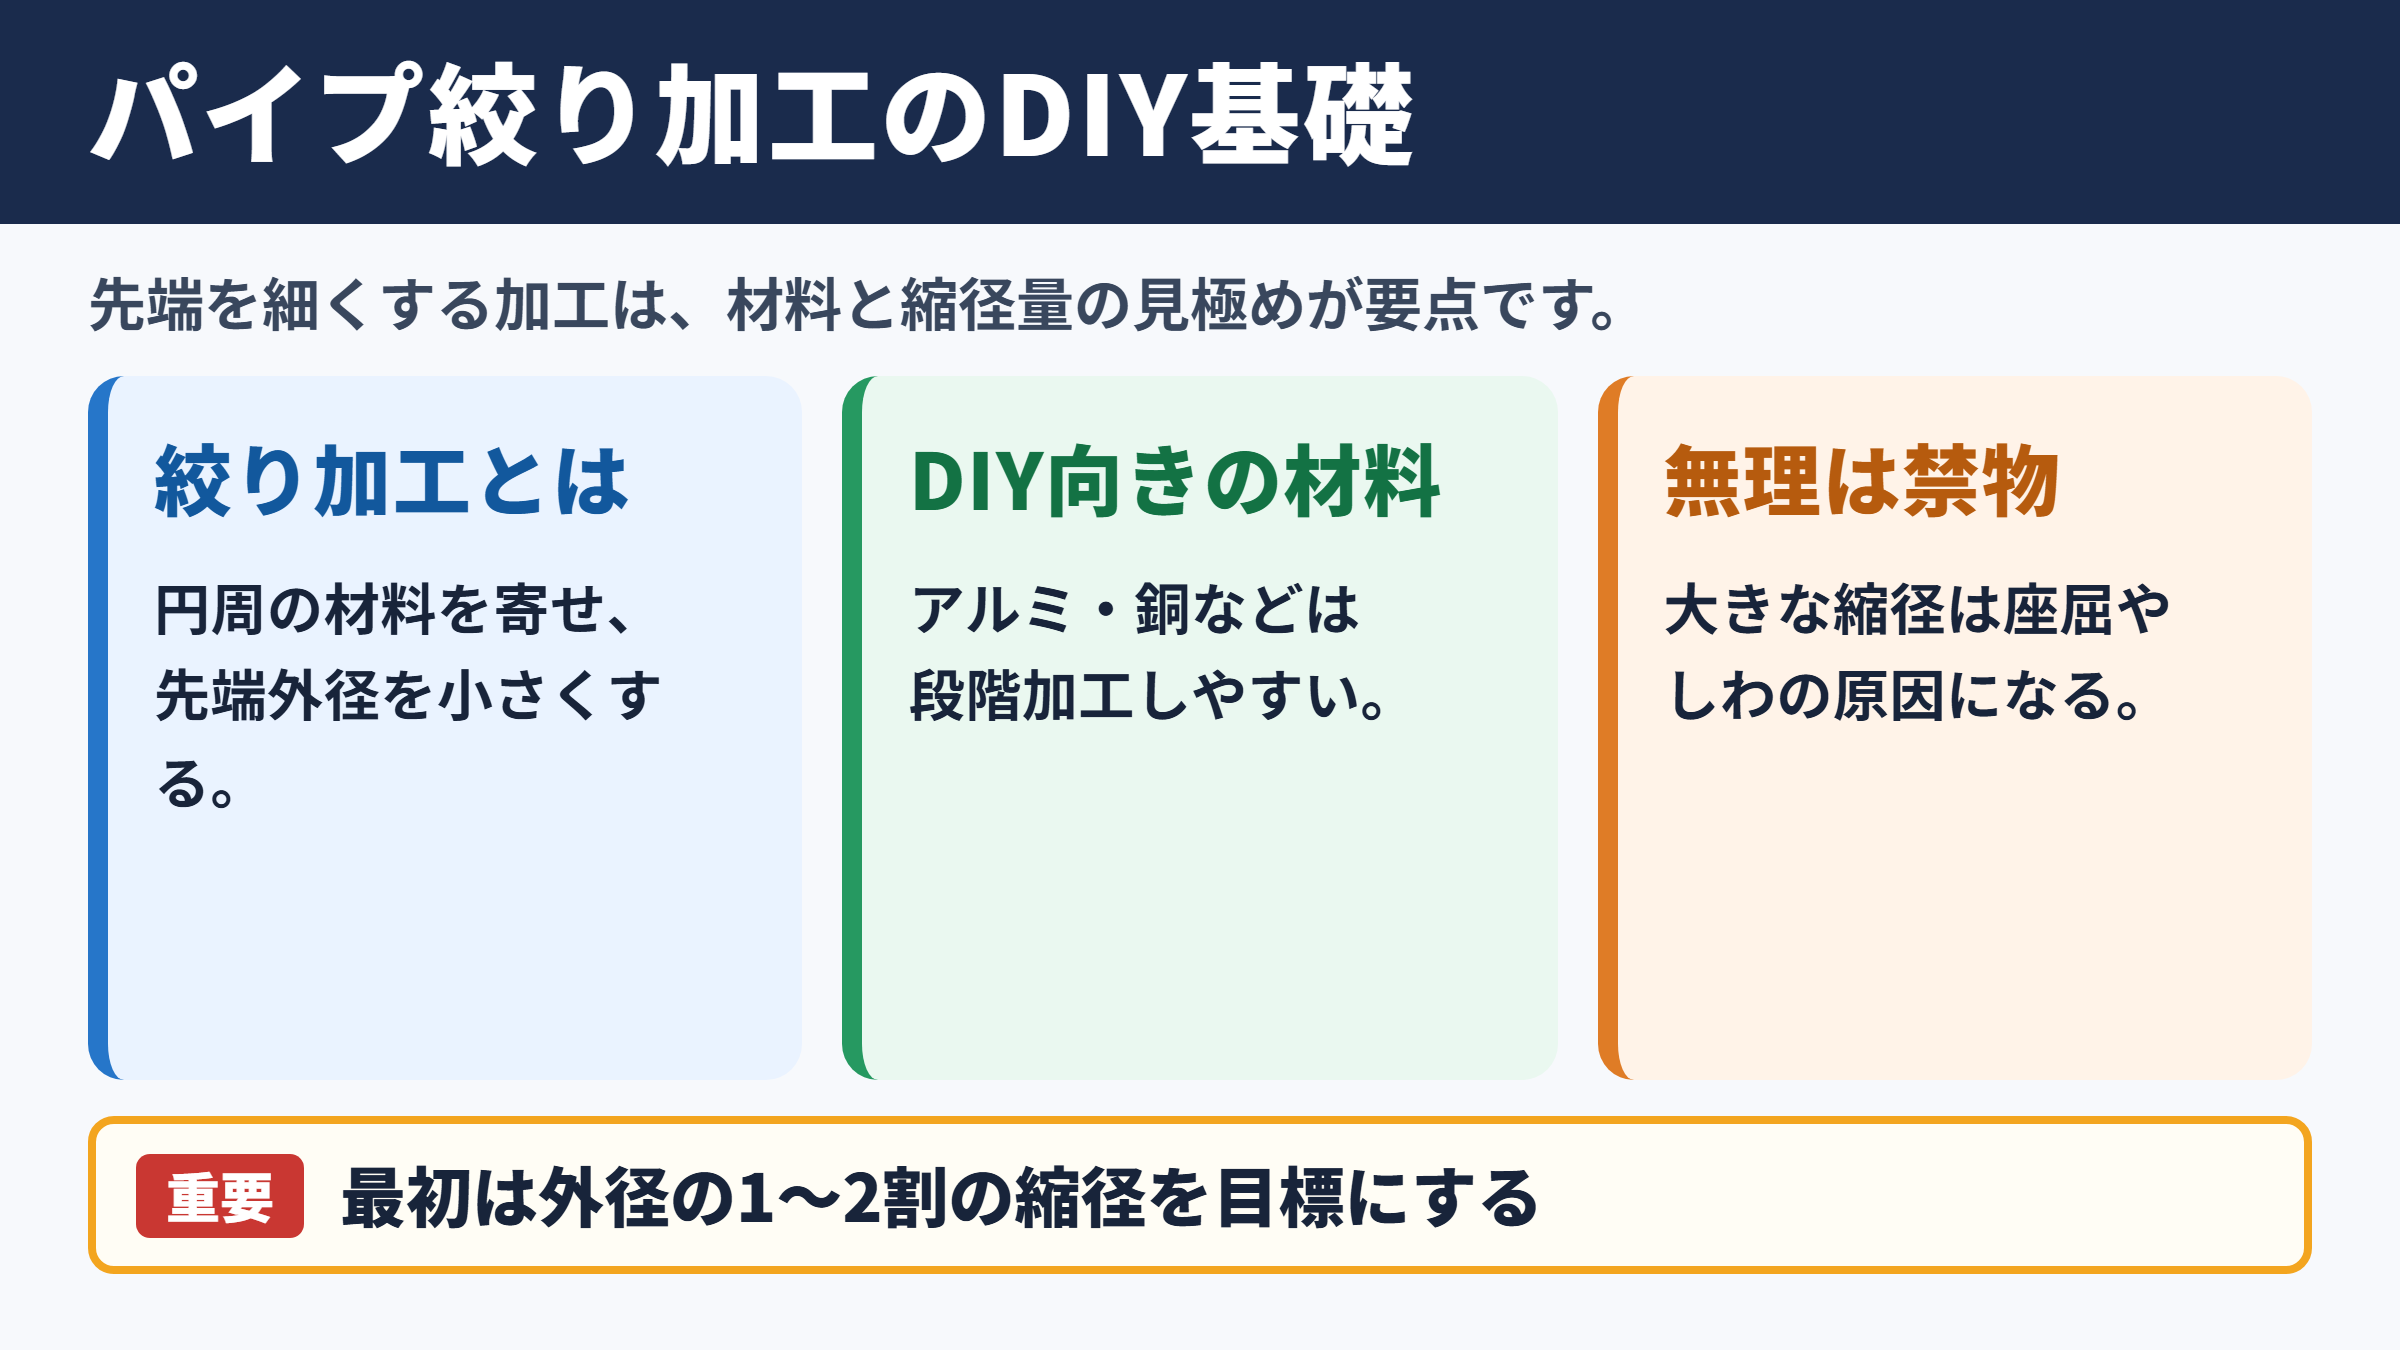
パイプの絞り加工とは、円筒形の材料の一部を押し縮め、先端側の外径を小さくする塑性加工のことです。
板金加工における絞りと似た考え方ですが、パイプでは円周方向に材料を寄せながら、断面形状を保って変形させます。
代表例としては、太い排気管から細い接続管へ移行する部分、ホース差し込み部、脚部の先端、装飾用のテーパー管などが挙げられます。
市販の異径ジョイントを使う方法もありますが、継ぎ目を減らしたい場合や、任意のテーパー角度にしたい場合には絞り加工が便利です。
材料を切って接合するよりも、連続した一本のパイプとして形を作れる点が、絞り加工の大きな魅力といえるでしょう。
ただし、見た目が細くなればよいわけではありません。
内部を流体や配線が通る用途では、内径の変化、偏心、肉厚の偏りまで確認する必要があります。
DIYで可能な加工範囲
DIYで比較的取り組みやすいのは、アルミ、銅、真ちゅう、なまし済みの薄肉鋼管などです。
これらは延性があり、少しずつ力を加えれば割れにくく、手工具や簡易プレスでも形を整えやすい傾向があります。
一方で、ステンレスや高張力鋼、厚肉の鉄パイプは変形抵抗が大きく、家庭用の工具だけでは均一に絞ることが難しくなります。
無理に力をかけると、パイプが座屈して楕円形になったり、表面に深いしわが入ったりします。
外径を少しだけ下げる加工ならDIY向きですが、大径から小径へ一度に大きく絞る作業は専門設備の領域です。
目安として、最初は外径の一割から二割程度の縮径を目標にすると、失敗を抑えやすくなります。
たとえば外径三十ミリのパイプを二十七ミリ前後にする作業は、治具と段階加工で試しやすい範囲です。
一方で三十ミリを十五ミリまで一気に絞る場合は、材料の流れを制御する金型や中間焼なましが必要になることがあります。
仕上がりを左右する三つの条件
絞り加工の成否は、材質、肉厚、絞る長さの三つで大きく変わります。
材質が硬いほど大きな力が必要になり、肉厚が薄いほど座屈やしわが起こりやすくなります。
また、短い距離で急角度に細くしようとすると、材料が逃げ場を失って変形が荒れます。
ゆるやかなテーパーを長めに取るほど、材料への負担は小さくなります。
DIYでは、完成品の形を一度で作ろうとせず、少し絞って状態を確認し、必要なら次の工程へ進む考え方が安全です。
試作品を一本作るだけでも、使うパイプと治具の相性が分かり、本番の精度が上がります。
パイプが割れた、つぶれた、深いしわが入った場合は、そのまま修正しようとせず加工量を減らしてください。
材料を焼なましする、テーパーを長くする、治具を細かく分けるといった見直しが有効です。
絞り加工に必要な工具と自作治具
続いてはパイプの絞り加工で用意したい工具と治具を確認していきます。
基本工具と保護用品
最低限必要になるのは、パイプを固定する万力、寸法を測るノギス、切断面を整えるやすり、潤滑用の油です。
パイプの表面を傷つけたくない場合は、万力の口金にアルミ板、銅板、木片などを当てるとよいでしょう。
加工中は金属片や潤滑油が飛ぶことがあるため、保護メガネと革手袋も用意します。
熱を使う場合には、綿素材の長袖、耐熱手袋、消火器または水を入れたバケツも欠かせません。
作業性だけでなく、固定と保護を整えることが加工精度の土台になります。
パイプの肉厚や材質が不明なときは、端材を切り出して試験加工を行うと安心です。
テーパー治具と分割カラー
簡易的な絞り加工では、内側または外側からテーパー形状を与える治具を使います。
外側から絞る方法では、内径が徐々に小さくなるテーパーリングや、複数の半割りカラーが活躍します。
パイプをテーパー穴へ押し込むことで、外径を少しずつ小さくする仕組みです。
治具は旋盤で作るのが理想ですが、厚い鋼板に穴を開け、面取りを重ねてテーパーを作る方法もあります。
木材だけの治具は軽作業には使えますが、強い圧力をかけると割れやすいため、金属製の補強を加えると安定します。
| 治具の種類 | 主な用途 | 特徴 | 注意点 |
|---|---|---|---|
| テーパーリング | 外径を均一に縮める用途 | 円形を保ちやすい構造 | 入口の角を滑らかに仕上げます |
| 半割りカラー | 万力やプレスでの段階加工 | 取り外しが簡単 | 左右の合わせ面を正確に作ります |
| 内側マンドレル | 内径形状を支える用途 | つぶれや偏心を抑えやすい方法 | 抜ける構造を考える必要があります |
| ローラー治具 | 長いテーパー部の成形 | 局部的な圧力で進められます | 操作に慣れが必要です |
油圧プレスとジャッキの活用
肉厚のあるパイプや、手作業では押し込みにくい材料には油圧プレスが役立ちます。
市販の卓上油圧プレスを使うほか、自動車用の油圧ジャッキと丈夫なフレームを組み合わせ、簡易プレスとして利用する方法もあります。
ただし、ジャッキを単独で横方向に使ったり、不安定な台の上で高荷重をかけたりするのは危険です。
荷重を受けるフレーム、押し板、治具の芯が一直線になるように組み、偏った力がかからない状態を作ります。
プレスは力が強い分、変形の進み方も速いため、少し押して止める操作を繰り返すことが大切です。
油圧プレスでは、一回ごとに数ミリ程度だけ送り、パイプを外して円形度と外径を測ります。
狙いの寸法より少し大きい段階で止めると、次の微調整に余裕が生まれます。
バーナーを使った加熱絞りの手順
続いてはバーナーを使う加熱絞りの手順を確認していきます。
加熱が向いている材質
鉄や鋼管は、適切に加熱すると変形させやすくなり、冷間加工だけでは難しい絞りにも対応しやすくなります。
特に肉厚があり、万力だけではほとんど動かないパイプでは、加熱による軟化が助けになります。
銅や真ちゅうは比較的やわらかい材料ですが、加工硬化した場合には焼なましが有効です。
アルミは加熱温度の見極めが難しく、融点に近づくと急に強度が下がるため、火炎を使う作業では慎重さが求められます。
ステンレスは加熱後の性質変化や表面焼けも考慮する必要があるため、外観が重要な部品では専門業者への依頼も検討したいところです。
均一に温めるためのポイント
バーナーで加熱するときは、一点だけを赤くするのではなく、絞りたい範囲の周囲を回るように火炎を動かします。
局部加熱が強すぎると、そこだけが伸びて肉厚が薄くなり、後の工程で破れやすくなります。
パイプをゆっくり回転させながら、全周の温度を近づけるイメージで加熱するとよいでしょう。
火炎の中心を長く当て続けず、広い範囲へ熱を分散させることが、自然なテーパーを作るコツです。
表面の色だけで温度を判断するのは難しいため、初めは不要な端材で加熱具合を確認します。
めっき、塗装、油分が残ったパイプを加熱すると有害な煙が出ることがあるため、事前に完全に除去し、十分な換気を行ってください。
密閉されたパイプや、内部に液体、可燃物、洗浄剤が残っているパイプは絶対に加熱しません。
内部圧力の上昇や引火につながるため、加熱加工の前には開放状態と内部の清浄さを必ず確認してください。
加熱後に絞る作業の流れ
加熱したパイプは、治具または万力へ素早く移し、温度が下がり切る前に軽く成形します。
一度に目標寸法まで絞るのではなく、少し変形させてから再加熱し、複数回に分けるのが基本です。
加工後の冷却は、材質によって扱いが異なります。
鉄鋼材料では急冷によって硬くなる場合があるため、用途に応じて自然冷却を選びます。
銅では焼なまし後に水冷してもやわらかさを保ちやすい一方、合金の種類によっては性質が変わるため注意が必要です。
加熱、軽い絞り、測定を繰り返す流れが基本です。
外径、テーパー長、真円度を毎回確認すると、加工し過ぎを防ぎやすくなります。
油圧プレスによる冷間絞りの進め方
続いては油圧プレスを使った冷間絞りの進め方を確認していきます。
パイプと治具の芯出し
油圧プレスによる加工では、パイプ、テーパー治具、押し板の中心を揃えることが最優先です。
芯がずれた状態で押すと、片側だけがつぶれ、テーパーが斜めになってしまいます。
プレス台に置く前に、パイプの中心線を油性ペンで印し、治具の中心と照合すると作業しやすくなります。
押し板とパイプ端面の間には、平らで厚みのある当て板を入れ、局部的なへこみを防ぎます。
端面が斜めのままでは力が偏るため、切断後はやすりやベルトサンダーでできるだけ直角に整えます。
段階加工と潤滑の重要性
パイプの外周と治具の接触面には、金属加工用の潤滑剤やグリースを薄く塗ります。
潤滑が不足すると、材料が治具に引っかかり、表面に傷が入るほか、変形も不均一になりがちです。
一回目ではごく浅いテーパーを付け、二回目以降に小径側へ進める方法が安全です。
一工程で大きく押すよりも、治具の径を数段階に分けたほうが、しわと割れを抑えやすくなります。
加工途中でパイプが熱を持つ場合は、材料が硬化している可能性もあります。
無理に続けず、必要に応じて焼なましを挟む判断が仕上がりを左右します。
寸法測定と修正の考え方
測定では、先端だけではなく、テーパーの始まり、中間、先端付近の三か所以上で外径を確認します。
ノギスを同じ位置で九十度回して測れば、楕円になっていないかも判断できます。
左右で数値が違う場合は、偏心または局部的なつぶれが起きている可能性があります。
軽い楕円なら、向きを変えて浅く押すことで整う場合もあります。
ただし、深い折れじわや局部的な肉薄は修正が難しいため、強度が必要な部品では作り直すほうが安全でしょう。
| 確認項目 | 見る位置 | 許容の考え方 | 修正方法 |
|---|---|---|---|
| 外径 | 始点と中間と先端 | 用途に合う径へ近づけます | 浅い追加プレス |
| 真円度 | 同じ断面の直交方向 | 測定値の差を小さくします | 向きを変えて微調整 |
| テーパー長 | 太径部から小径部まで | 左右で揃えます | 治具位置を見直します |
| 表面状態 | 全周 | 深い傷や割れがない状態 | 加工量を減らして再製作 |
失敗を防ぐ加工のコツと安全対策
続いてはパイプの絞り加工で失敗を減らすコツと安全対策を確認していきます。
しわと座屈を防ぐ方法
絞り加工で最も起こりやすい不具合は、パイプの外周に波のようなしわが出る座屈です。
これは、圧縮された材料が内側へ折れ込むことで発生します。
対策としては、縮径率を小さくする、テーパーを長くする、肉厚に合う治具を使う方法が効果的です。
薄肉パイプでは、内部を支えるマンドレルを入れる方法もあります。
砂を詰めて両端を塞ぐ方法が紹介されることもありますが、加熱時の圧力上昇や取り出しの難しさがあるため、DIYでは扱いに注意が必要です。
内部支持材を使う場合でも、完全密閉を避けて安全な抜け道を確保することが重要になります。
割れと肉薄を防ぐ方法
割れは、材料が硬化した状態で無理に伸ばされたときや、傷のある部分へ負荷が集中したときに起きます。
加工前にパイプ表面を観察し、深い傷、腐食、溶接部、肉厚のばらつきがある箇所は避けましょう。
絞り部の入口に鋭い段差があると、そこへ応力が集まりやすくなります。
治具の角を丸め、潤滑剤を使い、少しずつ押し進めることで、負荷を分散できます。
加熱できる材質であれば、途中で焼なましを入れて加工硬化を和らげる方法も有効です。
見た目に小さなひびでも、振動や圧力がかかる部品では大きな破損につながります。
燃料、圧縮空気、高温の排気、飲料水などに使う配管は、DIY加工後に漏れ試験と強度確認を行ってください。
安全基準が必要な設備や車両部品では、用途に適した市販部品または専門業者の加工品を選ぶ判断も必要です。
作業環境と保護具の整え方
パイプ加工では、切断面の鋭利なバリ、飛散する金属片、重い治具、熱源など複数の危険があります。
作業台はぐらつきのないものを使い、床には油や切粉を残さないようにします。
バーナー作業は不燃性の作業面で行い、周囲から紙、布、溶剤、スプレー缶を離してください。
油圧プレスでは、手指を治具とパイプの間へ入れず、材料が飛び出す方向にも立たないことが大切です。
作業を急がず、測定と目視確認のためにプレス操作を止める習慣が、事故と失敗の両方を減らします。
用途別の仕上げと接続方法
続いては絞り加工後の仕上げと接続方法を確認していきます。
切断面と外観の仕上げ
絞り加工後は、先端の切断面と外周をやすりで整えます。
外側のバリだけでなく、内側にできた返りも除去すると、ホースや別のパイプを差し込みやすくなります。
研磨は粗い番手から始め、徐々に細かい番手へ進めると傷が目立ちにくくなります。
塗装する鉄パイプでは、脱脂後に防錆下地を塗り、用途に合った塗料で保護すると長持ちします。
加熱による酸化皮膜が残る場合は、ワイヤーブラシや研磨材で落とし、必要なら耐熱塗装を施します。
ホースや異径管との接続
絞った先端をホース接続部に使う場合は、ホース内径との寸法関係を先に確認します。
差し込みだけでは抜けるおそれがあるため、ホースバンド、ビード加工、接着剤などを用途に応じて組み合わせます。
空気や水を流す配管では、接続部に急な段差があると流れの抵抗が増えます。
ゆるやかなテーパーと、内側のバリ除去を行えば、流路を比較的滑らかに保てます。
接続相手の内径と外径を測ってから絞り寸法を決めることが、後戻りを防ぐ近道です。
用途に応じた検査方法
装飾品や家具部品なら、外観、寸法、ぐらつきの確認が中心になります。
排気系や空気配管では、仮組み後に低圧で漏れを確認し、接続部からの吹き出しがないか調べます。
水を扱う部品では、使用圧力より低い安全な範囲から試験を始め、周囲を乾いた布で拭いて漏れを見つけやすくします。
強度が求められる部材では、加工部分に曲げ荷重や振動が加わらない設計にすることも重要です。
絞り部を応力の集中しやすい位置へ置かず、必要なら補強カラーを追加すると安心感が高まります。
パイプ絞り加工のDIY手順まとめ
パイプの絞り加工は、材質、肉厚、縮径量に合った治具と手順を選べば、DIYでも取り組める加工です。
まずは端材で試し、ゆるやかなテーパーを少しずつ作ることから始めるとよいでしょう。
万力とテーパー治具による手加工は小さな縮径に向き、より大きな力が必要な場合には油圧プレスが役立ちます。
鉄や鋼管ではバーナー加熱によって加工しやすくなる一方、火災、やけど、内部圧力には十分な注意が必要です。
急激に細くしない、芯を揃える、毎回測定するという三点を守ると、しわや割れを抑えやすくなります。
加工後は、外径、真円度、表面のひび、接続部の漏れまで確認してください。
安全性が強く求められる配管や車両部品では、無理に自作へこだわらず、市販品や専門加工を活用する判断も大切です。