切削加工機とは?工作機械の仕組みと主な種類をわかりやすく解説(マシニング・旋盤)
切削加工機は、金属や樹脂などの材料を削り、必要な形状や寸法へ仕上げるための工作機械です。
工場で使われる部品には、自動車の軸、精密機器のケース、金型の部品など、わずかな寸法差が性能を左右するものが数多くあります。
こうした部品を安定した精度でつくるために、マシニングセンタや旋盤をはじめとする切削加工機が活用されています。
この記事では、切削加工機の基本的な仕組み、代表的な種類、加工の流れ、選定時の見方をわかりやすく解説します。
切削加工機の意味と基本構造
それではまず切削加工機の意味と基本構造について解説していきます。
材料を削って形状をつくる工作機械
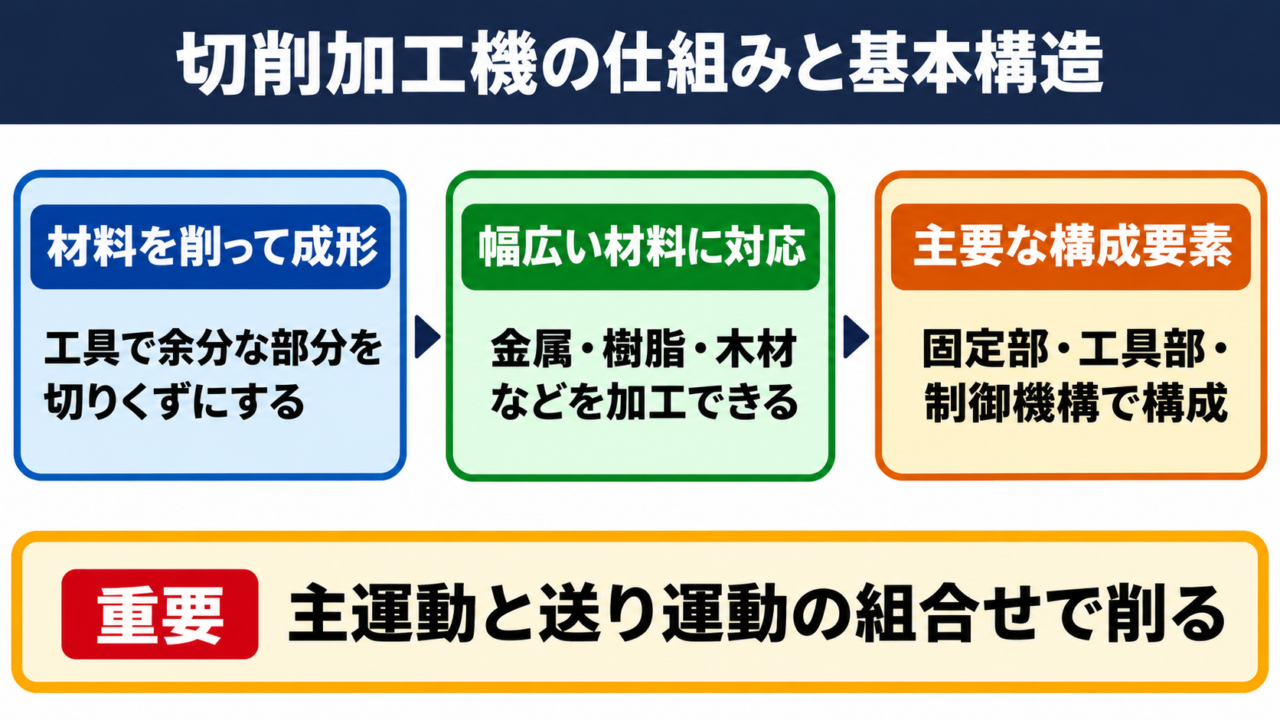
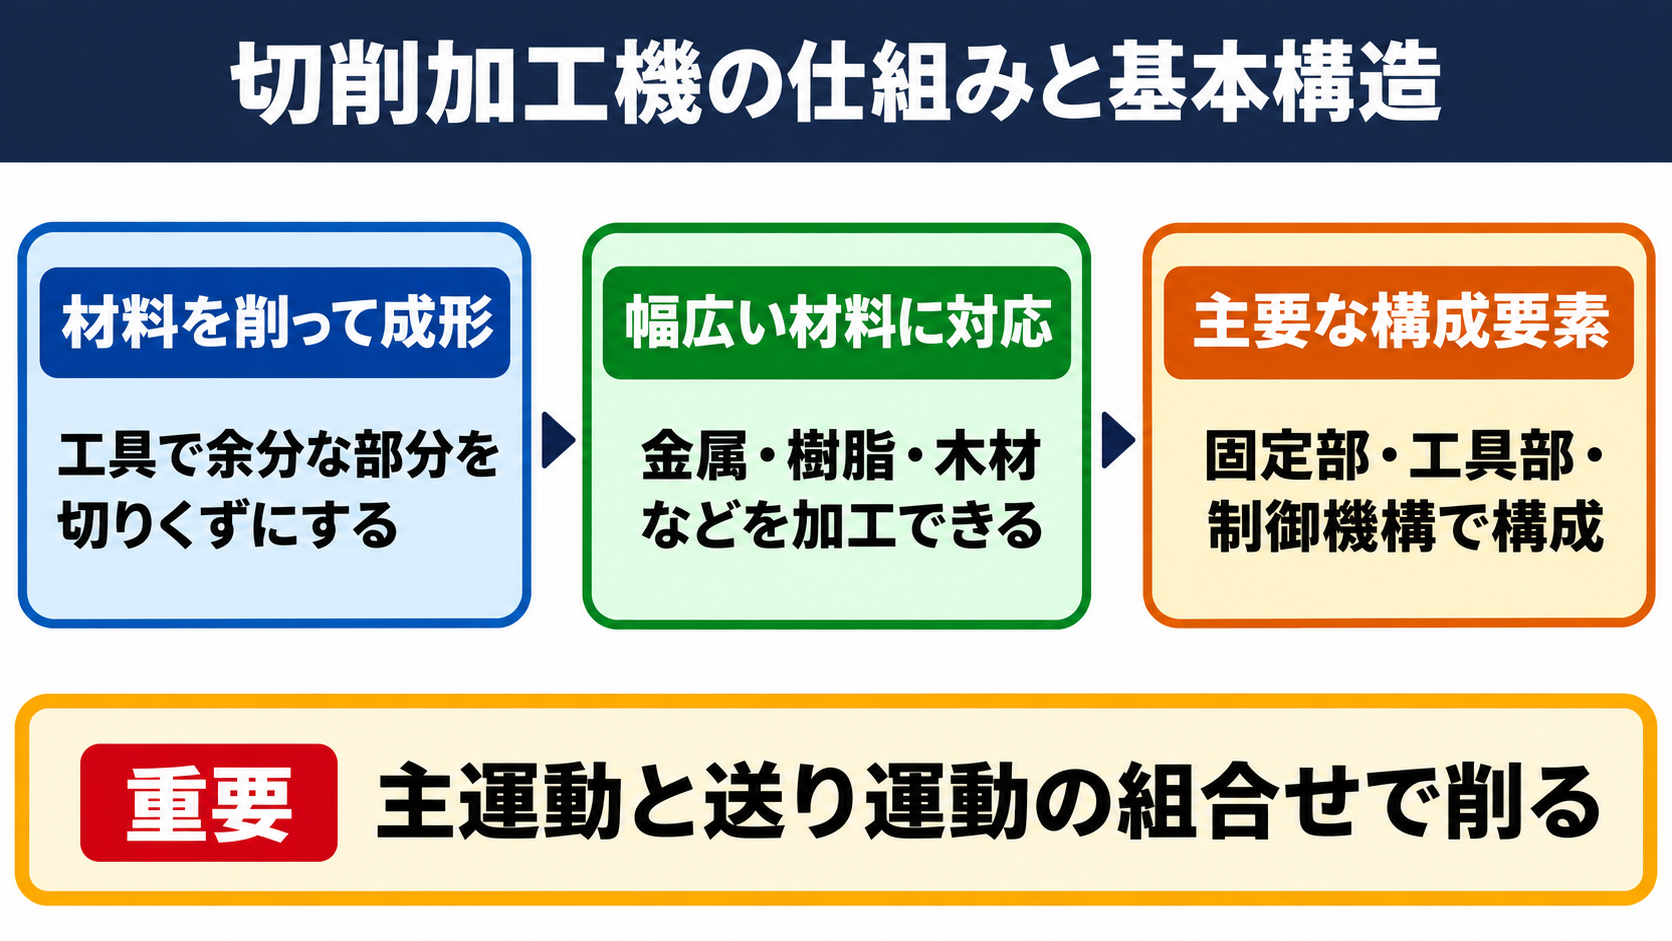
切削加工機とは、工具で材料の一部を削り取り、図面に指定された形へ加工する工作機械です。
切削とは、刃物に相当する工具を材料へ当て、切りくずとして余分な部分を除去する加工方法を指します。
粘土のように材料を変形させるのではなく、必要のない部分を取り除く点が大きな特徴です。
たとえば金属の丸棒からボルトの軸をつくる場合、外周を削って直径を整え、ねじを加工して完成形へ近づけます。材料から製品を取り出す考え方のため、除去加工とも呼ばれます。
加工対象は鉄、アルミニウム、ステンレス、真ちゅうだけではありません。
樹脂、木材、セラミックスなども、工具や切削条件を適切に選べば加工できます。
切削加工機は、材料を固定する部分、工具を保持して動かす部分、加工位置を制御する機構で成り立っています。さらに、切りくずを排出する装置や切削油を循環させる装置も、安定生産を支える重要な要素です。
工具が材料に食い込む深さや移動速度が大きすぎると、表面が荒れたり工具が欠けたりします。
反対に条件を控えすぎると加工時間が長くなり、製造コストが上がるでしょう。
同じ形状でも、アルミニウムとステンレスでは適した条件が異なります。
切削加工機は、部品を高い再現性で量産したい場面から、試作品を一品ずつつくる場面まで幅広く使われています。
主運動と送り運動による切削の仕組み
切削加工は、工具または材料を回転させる主運動と、削る位置を変える送り運動を組み合わせて進みます。
主運動は、実際に材料を切り取るための相対的な運動です。
旋盤では材料側を回転させ、マシニングセンタでは一般に工具側を回転させます。
送り運動は、工具を横、縦、奥行きへ移動させ、削る面や溝、穴の位置を変える動きです。主運動だけでは同じ場所を削り続けるため、目的の形状をつくるには送り運動が欠かせません。
加工中には、工具の刃先が材料へ繰り返し当たり、細かな切りくずを発生させます。
このとき熱も発生するため、切削油やクーラントを使って冷却、潤滑、切りくず排出を行うことがあります。
切削速度は、工具または材料の外周が材料に対して移動する速さです。
旋盤の代表的な計算式
切削速度 = 円周率 × 直径 × 主軸回転数 ÷ 1000
切削速度の単位は m毎分です。
直径の単位は mmです。
主軸回転数の単位は 回毎分です。
たとえば直径50mmの丸棒を毎分1000回転で回す場合、切削速度は約157m毎分になります。
切削速度が高すぎると工具温度が上がりやすく、摩耗や変形につながる場合があります。
一方で低すぎる条件は、生産性を下げるだけでなく、材料によっては刃先が滑って仕上げ面を悪化させることもあります。
加工現場では、工具メーカーの推奨値、材料の硬さ、求める精度を参考にして条件を決めます。
数値制御による位置決めと自動運転
現在の切削加工機の多くは、NCと呼ばれる数値制御によって工具や材料の位置を自動で動かします。
NCは数値制御を意味し、座標や回転数、送り速度などをプログラムで指示する仕組みです。
人がハンドルを操作して工具を動かす汎用機に対し、プログラムで同じ加工を繰り返せる点が強みになります。
たとえば穴を等間隔に並べる部品では、穴の中心位置を座標として登録します。そのため、作業者の手作業による位置決めよりも、ばらつきを抑えやすくなります。
NC装置は、指令された位置まで各軸を動かし、主軸の回転や工具交換も制御します。
複数の加工工程を一つのプログラムにまとめれば、段取り後の連続加工も可能です。
ただし、プログラムが正しくても、材料の固定が不十分なら寸法ずれや衝突が起こるおそれがあります。
加工前には、工具の長さ、原点位置、材料の取付状態を確認する必要があります。
機械の状態、工具摩耗、材料の固定、測定による確認を組み合わせることが大切です。
近年は、設計用のCADデータと加工用のCAMデータを連携させ、複雑な形状の加工プログラムを作成する方法も一般的です。
マシニングセンタの構造と加工範囲
続いてはマシニングセンタの構造と加工範囲を確認していきます。
回転工具による平面と穴の加工
マシニングセンタは、回転する工具を使って平面、溝、穴、立体形状を加工できる工作機械です。
フライス盤を基礎に、自動工具交換装置やNC制御を組み合わせた機械として広く利用されています。
工具を回転させながら材料を固定する方式が基本で、四角いブロック形状の部品を得意とします。
代表的な工具には、平面を削るエンドミル、穴をあけるドリル、ねじ山をつくるタップがあります。
一台の機械で複数の工具を使い分けられるため、穴あけ後にねじ加工を行い、その周囲を削るといった連続作業が可能です。
縦形マシニングセンタは、主軸が上下方向に配置される形式です。
材料を上から見ながら固定しやすく、一般的な金型部品、治具、機械部品の加工でよく使われます。
横形マシニングセンタは、主軸が水平方向を向き、側面加工や複数面加工に適しています。
加工面を変えるためのパレットや回転テーブルを備えた機械では、材料の付け替え回数を減らせるでしょう。
材料をテーブルや治具へ固定します。
基準となる位置を設定します。
工具の長さと径を登録します。
荒加工で大まかな形状を削ります。
仕上げ加工で寸法と表面状態を整えます。
測定して図面の公差を確認します。
工具の回転方向や刃数に応じて、送り速度と切り込み量を調整することも重要です。
三軸から五軸までの移動軸
マシニングセンタの軸数は、加工できる方向や姿勢の自由度を示す目安です。
基本となる三軸加工では、X軸、Y軸、Z軸の直線移動を使います。
テーブルを左右と前後に動かし、主軸を上下させる構成をイメージすると理解しやすいでしょう。
三軸機は、直方体の部品、プレート、金型の平面部などに適しています。
一方、複数の側面を削る部品では、加工のたびに材料を付け替える必要があり、段取り誤差が重なる可能性があります。
四軸機や五軸機では、材料または工具の姿勢を回転させる軸を追加します。傾いた穴や曲面を連続して加工しやすく、航空機部品、医療部品、複雑な金型などで活用されます。
| 軸構成 | 主な動き | 得意な形状 | 活用例 |
|---|---|---|---|
| 三軸 | X、Y、Zの直線移動 | 平面、穴、ポケット | プレート、治具 |
| 四軸 | 三軸と回転軸 | 側面、円周方向の加工 | 回転体の側面部品 |
| 五軸 | 三軸と二つの回転軸 | 複雑な曲面、傾斜穴 | 羽根車、複雑な金型 |
軸数が多いほど万能に見えますが、機械価格、プログラム作成、干渉確認の難易度も上がります。
必要な形状と生産量に対して、適切な軸構成を選ぶことが実用的です。
工具交換装置と段取り時間の管理
マシニングセンタの自動工具交換装置は、加工中に必要な工具を自動で入れ替え、工程を連続化するための機構です。
工具マガジンには、ドリル、エンドミル、面取り工具、タップなどをあらかじめ収納します。
プログラムに従って工具を呼び出すため、作業者が加工のたびに工具を持ち替える必要がありません。
たとえば一つの部品に穴あけ、ねじ加工、外周加工、面取りがある場合も、工具を順番に交換して一度の取付で加工できます。材料の付け替えが少ないほど、基準面のずれを抑えやすくなります。
ただし、工具交換の回数が多すぎると、実加工以外の時間が増えます。
短時間で大量生産する場合は、工具の種類や加工順序を見直し、非切削時間を減らす工夫が求められます。
工具には寿命があり、摩耗すると寸法精度や表面粗さが悪化します。
そのため、生産現場では加工個数や切削時間を基準に交換時期を管理します。
一個当たりの時間を見るときは、主軸が削っている時間以外も確認しましょう。
工具データと加工実績を記録しておくと、再生産時の段取りを安定させやすくなります。
旋盤の構造と円筒形状の加工
続いては旋盤の構造と円筒形状の加工を確認していきます。
材料を回転させる旋盤加工
旋盤は、材料を回転させながら工具を当て、円筒や円すいなどの回転対称形状を削る工作機械です。
チャックと呼ばれる把握装置で丸棒や円盤状の材料をつかみ、主軸とともに回転させます。
固定した工具を材料の外周、端面、内側へ動かすことで、さまざまな寸法に仕上げます。
代表的な加工には、外径を削る外径加工、端面を平らにする端面加工、穴を広げる中ぐり加工があります。
ねじ切り加工では、主軸の回転と工具の移動を同期させ、一定のピッチでねじ山をつくります。
自転車の車軸、モーターシャフト、配管用の継手などは、旋盤加工と関係が深い製品例です。
円形の部品でも、キー溝や側面穴のように回転対称ではない形状を加える場合があります。
このような場合は、旋盤加工の後にマシニングセンタで追加加工する方法が選ばれます。
材料の回転による遠心力があるため、長い材料や偏った形状の材料を加工するときは注意が必要です。
チャックのつかみしろが不足した状態では、材料が振れたり外れたりする危険があります。
送りは、材料が1回転する間に工具が進む距離で表します。
送りの単位は mm毎回転です。
送りを大きくすると加工時間は短くなりますが、一般に表面は粗くなりやすくなります。
仕上げ加工では送りを小さくし、荒加工では必要な切り込み量に合わせて効率を優先する考え方が基本です。
安全のため、回転中の材料へ手袋や衣服を近づけないことも徹底すべき基本事項です。
汎用旋盤とNC旋盤の使い分け
汎用旋盤は手動操作に適し、NC旋盤は同じ形状を繰り返し加工する用途に適しています。
汎用旋盤では、作業者がハンドルを操作して工具台を移動させます。
簡単な修正加工、少量の試作、現物に合わせた調整では、加工しながら細かく判断できる利点があります。
NC旋盤は、寸法、送り、回転数、工具の動きをプログラムで制御する機械です。
同じ部品を複数個つくる場合、加工手順を再現しやすく、作業者ごとのばらつきを抑えることにつながります。
| 比較項目 | 汎用旋盤 | NC旋盤 |
|---|---|---|
| 操作方法 | ハンドルを中心とした手動操作 | プログラムによる数値制御 |
| 向く生産量 | 少量、修理、試作 | 中量、多量、繰り返し生産 |
| 形状変更 | 現場で調整しやすい | プログラム修正が必要 |
| 再現性 | 作業者の技能に影響される | 条件管理により安定しやすい |
| 段取り | 比較的簡潔な場合が多い | 工具登録、プログラム確認が必要 |
| 主な用途 | 補修部品、単品部品 | シャフト、継手、量産部品 |
NC旋盤であっても、最初の一個を確認せずに量産を始めるのは危険です。
試し加工と測定を行い、寸法補正や工具摩耗補正が適切か確かめてから本加工へ進みます。
主な切削加工機の種類と選び方
続いては主な切削加工機の種類と選び方を確認していきます。
加工形状に応じた工作機械の分類
切削加工機は、加工したい形状、材料の大きさ、必要な精度によって使い分けます。
マシニングセンタと旋盤は代表的な機械ですが、すべての切削をこの二種類だけで行うわけではありません。
大きな平面を高精度に仕上げるには平面研削盤が使われ、細長い穴を精密に加工するには中ぐり盤が選ばれることがあります。
フライス盤は、回転工具による平面加工や溝加工を行う基本的な工作機械です。
マシニングセンタより自動化の範囲は限られるものの、教育現場や少量加工の現場で活用されています。
| 工作機械の種類 | 主な運動 | 得意な加工 | 代表的な部品 |
|---|---|---|---|
| マシニングセンタ | 工具の回転、工具またはテーブルの移動 | 平面、溝、穴、曲面 | 金型、治具、ケース |
| 旋盤 | 材料の回転、工具の移動 | 外径、内径、ねじ、端面 | シャフト、軸、継手 |
| フライス盤 | 工具の回転、テーブルの移動 | 平面、段差、溝 | プレート、機械部品 |
| 研削盤 | 砥石の回転、材料または砥石の移動 | 高精度仕上げ、表面仕上げ | 金型部品、精密軸 |
| ボール盤 | 工具の回転、上下移動 | 穴あけ、座ぐり | 取付穴を持つ部品 |
加工機を選ぶときは、部品の完成形だけでなく、材料をどのように固定できるかも考える必要があります。
薄い板や長い軸は、加工中のたわみや振動を考慮して、治具や支えを追加する場合があります。
精度と生産性を左右する選定条件
切削加工機の選定では、加工可能な大きさ、必要精度、生産量、段取り性をまとめて比較することが重要です。
大きな部品を加工するには、テーブル寸法や振り幅だけでなく、材料重量に耐えられるかを確認します。
小型機で無理に大きな材料を扱うと、固定や切りくず排出が難しくなり、安全性も低下します。
必要精度については、図面の寸法公差、幾何公差、表面粗さを読み取ることが出発点です。
高い精度が必要な部分だけを研削や仕上げ加工へ回し、すべてを高精度加工にしない設計もコスト低減に役立ちます。
生産量が少ない場合は、段取りが簡単で柔軟に使える機械が向きます。
一方で量産では、材料供給装置、自動測定、ロボット搬送などを組み合わせることで、一個当たりの作業時間を抑えやすくなります。
実際には、工具が届く範囲、治具の大きさ、材料の取付方向、測定方法まで含めて加工可否を考えます。
購入や外注の判断では、初期費用だけでなく、工具費、段取り時間、教育費、保守費も含めて比較するとよいでしょう。
切削加工機の仕組みと種類のまとめ
切削加工機は、工具と材料を相対的に動かし、余分な部分を切りくずとして除去しながら部品を仕上げる工作機械です。
主運動と送り運動を組み合わせることで、平面、穴、溝、円筒、ねじなど、多様な形状を加工できます。
マシニングセンタは回転工具を用い、平面や穴、複雑な立体形状の加工に向いています。
旋盤は材料を回転させるため、シャフトや継手のような円筒形状の部品を得意とします。
NC制御を使えば、加工条件や位置をプログラムで管理でき、同じ形状を繰り返し生産しやすくなります。
ただし、精度を安定させるには、工具の状態、材料の固定、段取り、測定を丁寧に管理することが欠かせません。
工作機械を選ぶ際は、加工形状だけでなく、部品寸法、生産量、必要精度、段取り時間を合わせて確認しましょう。
まずは加工したい部品の図面を見ながら、どの運動で形状をつくるかを考えると、適した切削加工機を選びやすくなります。