ロウ付けと溶接の違いは?ロウ付け溶接の特徴も解説!(ろう付け溶接:ろう付け 溶接 違い:接合方法など)
金属部品をつなぐ方法には、ロウ付け、溶接、はんだ付けなどがあります。
どれも接合方法として身近ですが、母材を溶かすか、溶加材だけを溶かすかによって、強度、熱による変形、作業条件、仕上がりは大きく変わります。
特にロウ付け溶接という言葉は、ロウ付けと溶接を同じものと捉えてしまいやすいため、基本から整理しておくことが大切です。
本記事では、ろう付けと溶接の違い、それぞれに向く材質や用途、接合不良を防ぐためのポイントをわかりやすく解説します。
ロウ付けと溶接の違い
それではまずロウ付けと溶接の違いについて解説していきます。
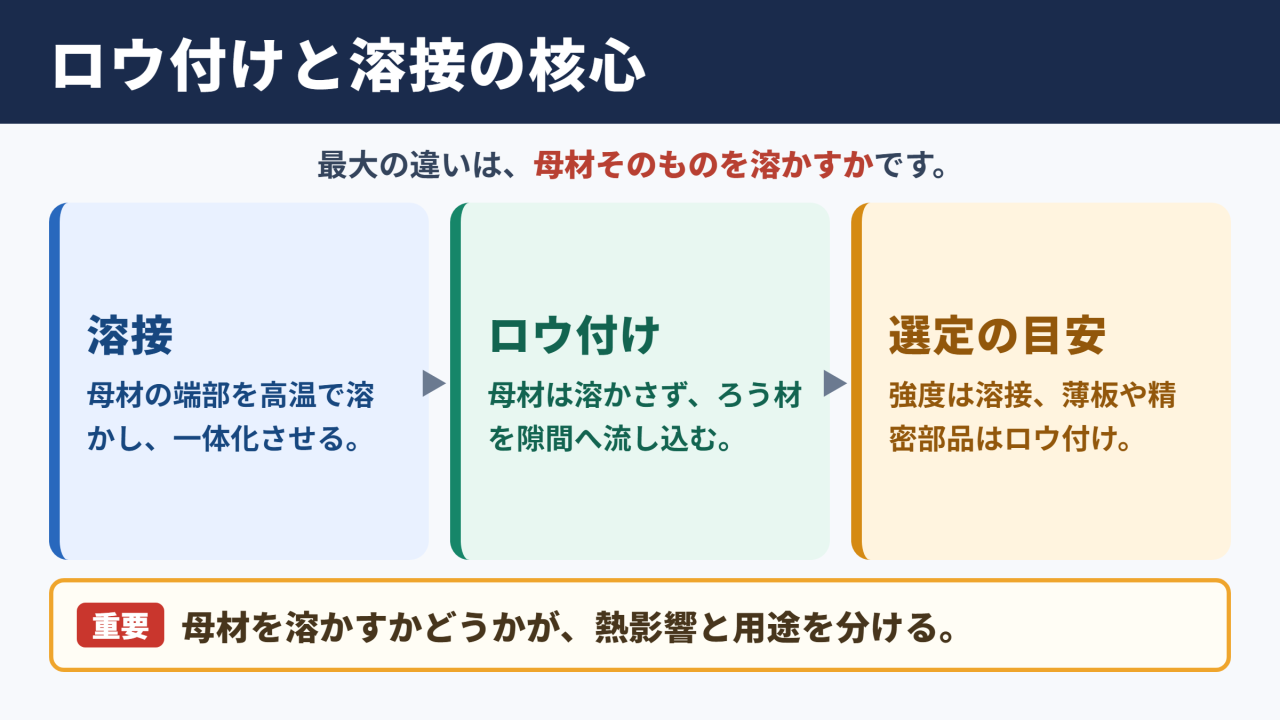
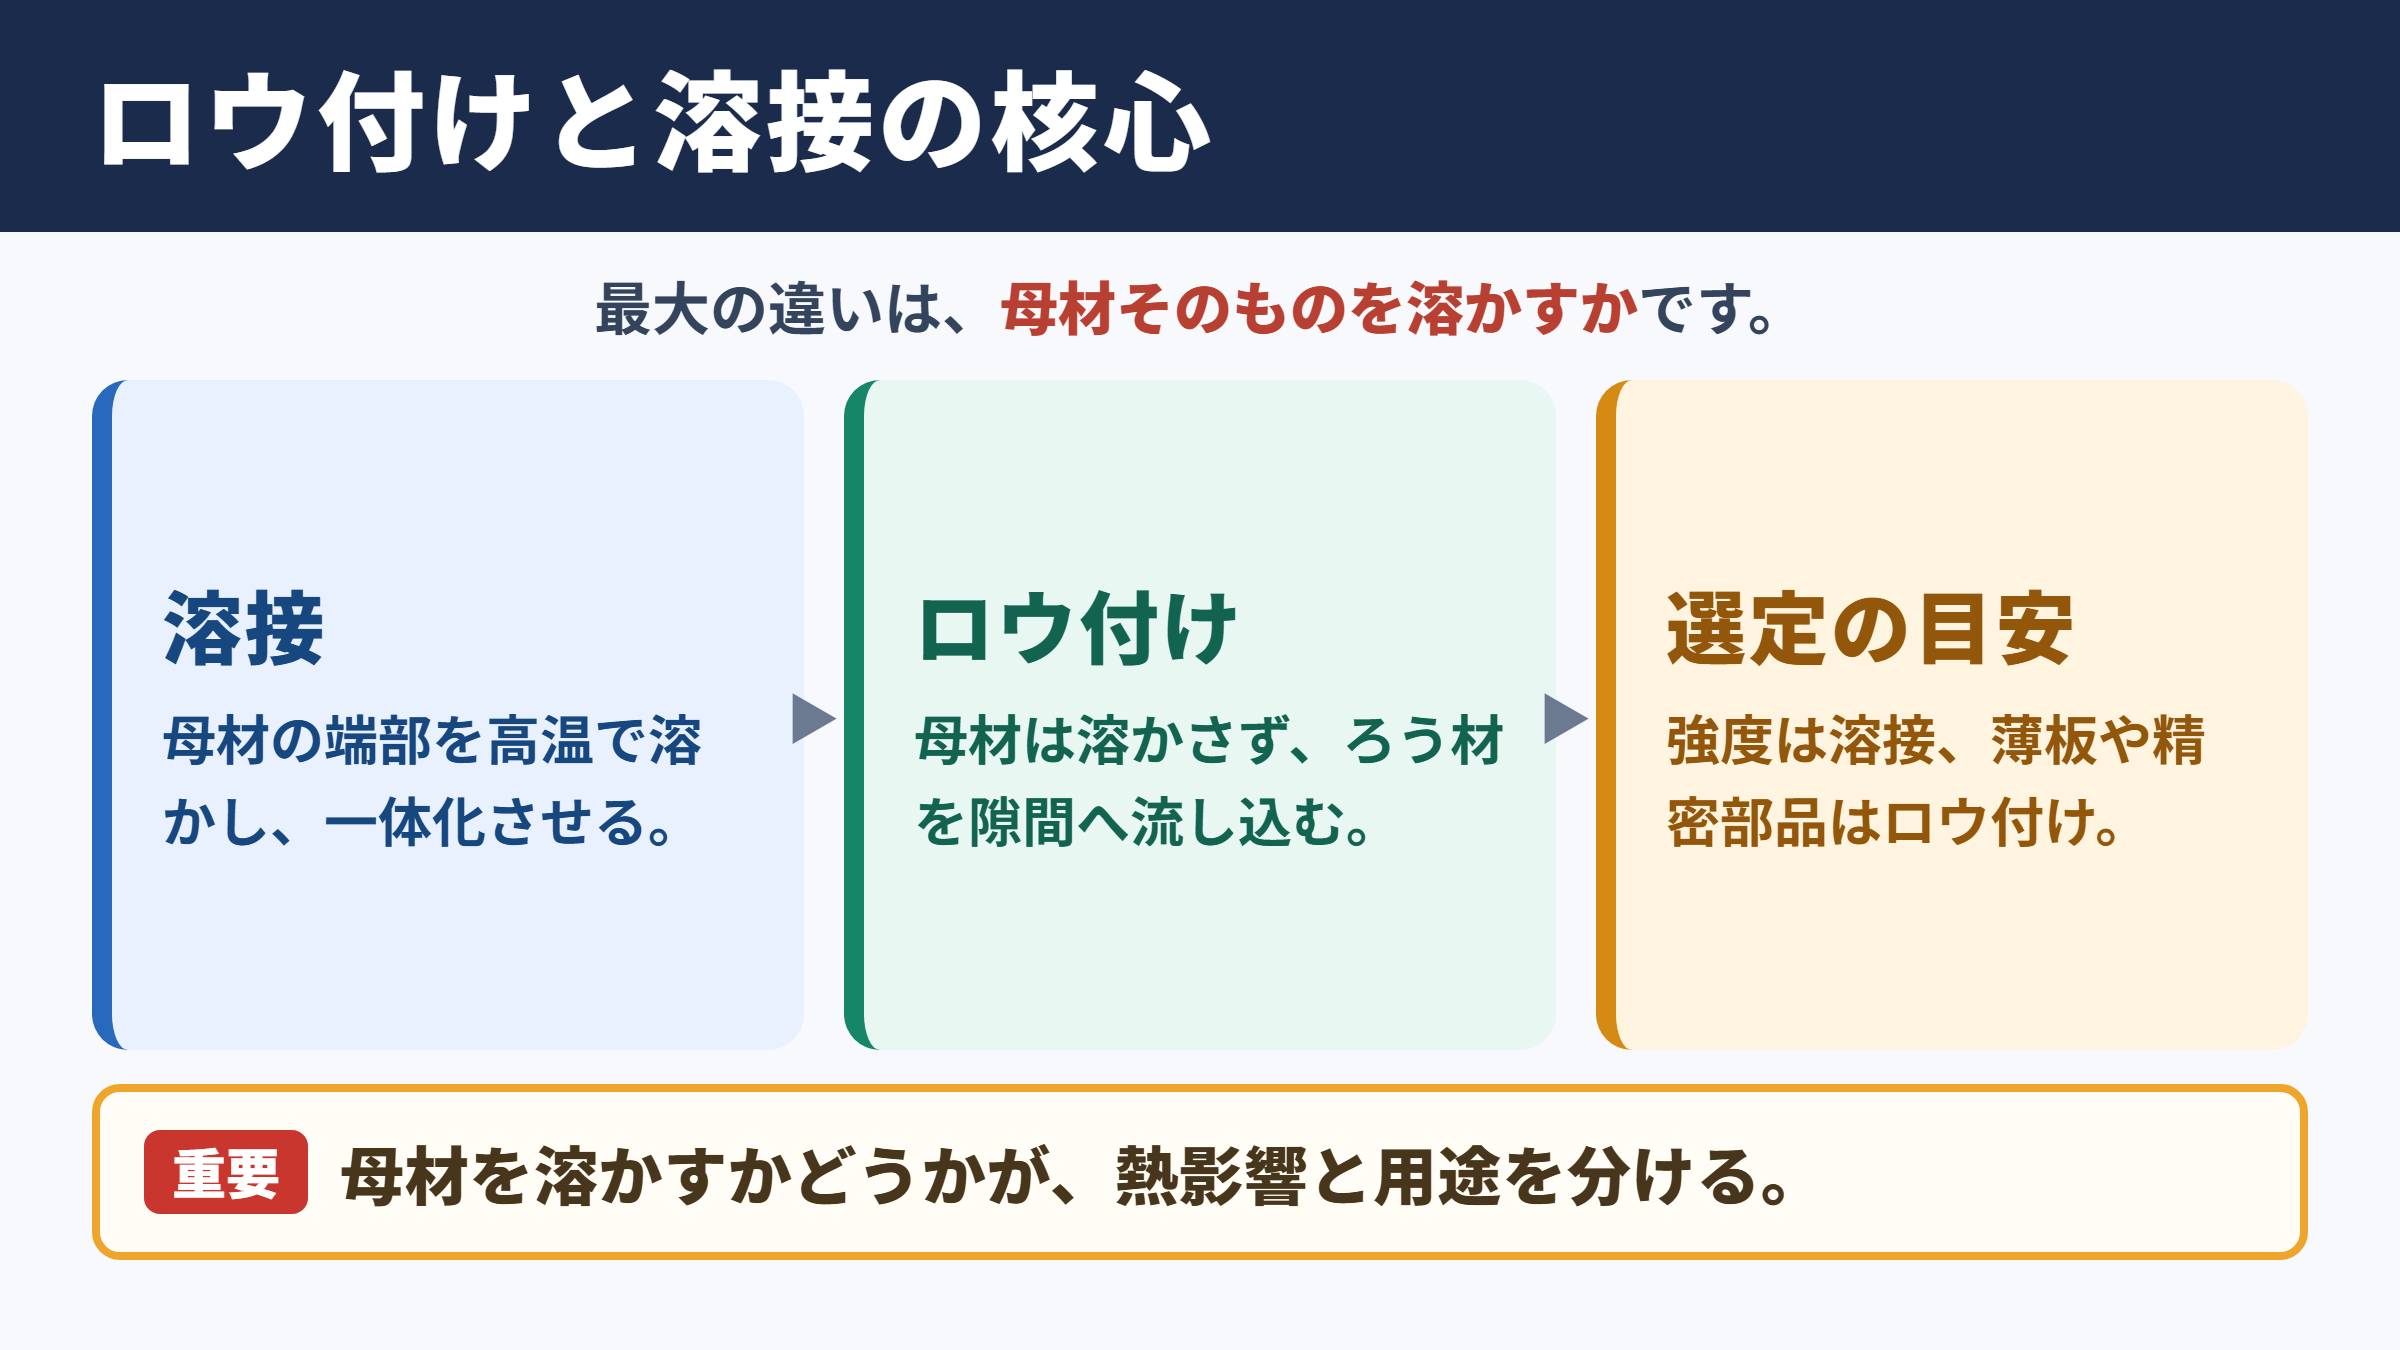
最も大きな違いは、接合する部品そのものを溶かすかどうかです。
母材の溶融状態
溶接は、接合したい金属である母材の端部を高温で溶かし、冷えて固まることで一体化させる方法です。
アーク溶接、TIG溶接、MIG溶接、レーザー溶接などが代表例であり、母材同士を直接つなぐため、条件が適切なら高い接合強度が期待できます。
一方のロウ付けは、母材を基本的に溶かさず、母材よりも低い融点を持つろう材を溶かして隙間へ流し込みます。
液状になったろう材は毛細管現象によって接合部へ広がり、冷却後に固まることで部品を結合します。
つまり、ロウ付けでは母材の形状を保ちやすく、溶接では母材を溶かして強固な接合部をつくる点が本質的な違いです。
溶接は母材を溶融させてつなぐ方法です。
ロウ付けは母材を溶かさず、溶融したろう材によってつなぐ方法です。
この違いが、熱影響、変形、接合強度、適した用途の差につながります。
加熱温度と熱影響
溶接では母材の融点付近まで加熱するため、接合部の周囲に熱影響部が生じます。
熱影響部では組織や硬さが変化する場合があり、薄板ではひずみ、反り、焼けが問題になることもあります。
ロウ付けも加熱を伴いますが、母材を溶融させるほどの温度は必要ありません。
そのため、薄い金属板や精密部品、複雑な組立品ではロウ付けが有利になる場面があります。
ただし、ロウ付けでも加熱範囲が広過ぎれば変色や酸化、寸法変化が発生します。
熱が少ないという印象だけで判断せず、材質、板厚、熱処理の有無を確認することが重要でしょう。
接合部の強度と用途
一般に、母材と一体化する溶接は、大きな荷重や繰り返し荷重を受ける構造物に向いています。
建築鉄骨、配管、フレーム、機械構造部品などでは、溶接が選択されることが多いでしょう。
ロウ付けは、異種金属の接合、細い管の接続、電気部品、熱交換器、刃物のチップ接合などに活用されます。
ろう材の種類と接合面積を適切に設計すれば、十分に実用的な強度を得られます。
強度だけを比べるのではなく、気密性、導電性、熱伝導性、外観、量産性まで含めて接合方法を選ぶ視点が必要です。
| 比較項目 | ロウ付け | 溶接 |
|---|---|---|
| 母材 | 原則として溶かさない | 接合部を溶かす |
| 接合材料 | ろう材を使用する | 溶加材を使う場合がある |
| 加熱温度 | 母材融点より低い | 母材融点付近まで高い |
| 変形の傾向 | 比較的抑えやすい | 熱ひずみが生じやすい |
| 主な用途 | 配管、工具、精密部品、異種金属 | 構造物、厚板、強度が必要な部品 |
ロウ付け溶接という表現
続いてはロウ付け溶接という表現について確認していきます。
現場ではロウ付け溶接と呼ばれることがありますが、厳密にはロウ付けと溶接は異なる接合方法です。
広く使われる呼び方
ロウ付け溶接という言葉は、ろう材を用いて金属をつなぐ作業全般を指す言い方として使われる場合があります。
しかし、技術資料、図面、品質基準、作業標準では、接合方法を正確に分けて記載するほうが安全です。
たとえば、母材を溶かす作業であれば溶接、ろう材だけを溶かす作業であればろう付けと表現します。
言葉の混同は、必要な設備や検査基準の取り違えにつながる可能性があります。
ろう付けとはんだ付けの境界
ろう付けとよく似た接合方法に、はんだ付けがあります。
両者は母材を溶かさずに接合材料を溶かす点で共通していますが、使用する材料の融点で区別されます。
一般に、融点が四百五十度以上の接合材料を使う方法がろう付けであり、それ未満のものがはんだ付けです。
銀ろう、りん銅ろう、黄銅ろうなどはろう付けに使われ、電子基板や配線で使うすず系材料ははんだ付けに分類されます。
ろう付けとはんだ付けの目安です。
融点が四百五十度以上のろう材を使う場合はろう付けです。
融点が四百五十度未満のはんだを使う場合ははんだ付けです。
接合方法の選定基準
接合方法を決める際は、単に強度が高い方法を選べばよいわけではありません。
接合部に必要な耐圧、耐熱、耐食、気密、電気特性を確認し、製品の使用環境に合う方法を選びます。
銅管の接続では気密性と熱伝導性が重視され、超硬工具ではチップの保持力と熱による劣化の抑制が重要になります。
異種金属の接合では、溶接すると割れや金属間化合物が生じやすい組み合わせもあります。
このようなケースでは、ろう材を介して接合するロウ付けが現実的な選択肢になるでしょう。
ロウ付けに使うろう材とフラックス
続いてはロウ付けに使うろう材とフラックスを確認していきます。
ロウ付けの品質は、ろう材の選定と接合面の清浄さによって大きく左右されます。
銀ろうの特徴
銀ろうは銀を主成分の一部に含むろう材で、比較的低い温度で流れやすく、接合性に優れています。
銅、真ちゅう、鋼、ステンレス鋼など幅広い金属に用いられ、配管や精密部品、工具の接合でも活用されています。
流動性がよいため狭い隙間へ入りやすい反面、加熱不足や隙間の過大によって、ろうが十分に回らないことがあります。
銀ろうは価格が高めなので、必要な強度、作業性、製造コストを考慮した選定が欠かせません。
りん銅ろうと黄銅ろうの特徴
りん銅ろうは、銅管同士の接合で多く使用されるろう材です。
銅と銅の組み合わせでは、りんの働きによって酸化膜を除去しやすく、条件によってはフラックスを使わずに接合できることがあります。
ただし、真ちゅうや鉄系材料、ニッケルを含む材料などでは適用に注意が必要です。
黄銅ろうは強度を求める鉄鋼部品などに使われますが、銀ろうより高い加熱温度を必要とする傾向があります。
熱影響や母材の焼なましを考慮しながら、適切な加熱方法を検討する必要があります。
フラックスの役割
金属の表面には、目に見えない酸化膜、油分、汚れが付着しています。
これらが残っていると、溶けたろう材が弾かれ、接合部に流れ込みません。
フラックスは酸化膜の除去を助け、加熱中の再酸化を抑え、ろう材のぬれ性を高める役割を持ちます。
フラックスは多ければよいわけではなく、適量を均一に塗ることが重要です。
作業後に残ったフラックスは腐食の原因になる場合があるため、洗浄と残渣の除去までを工程に含めます。
ロウ付け前には、接合面の脱脂と酸化膜の除去を行います。
ろう材の種類だけでなく、母材との相性、フラックスの適否、加熱温度をまとめて確認します。
接合後はフラックス残渣を除去し、腐食のリスクを抑えます。
接合手順と加熱方法
続いては接合手順と加熱方法を確認していきます。
ロウ付けでは、ろう材を火炎で直接溶かすのではなく、母材を均一に加熱してろう材を溶かすことが基本です。
接合面の前処理
接合前には、やすり、研磨材、ワイヤーブラシなどを使って、表面のさび、酸化膜、塗膜を取り除きます。
その後、油分が残らないように脱脂します。
接合面がきれいでも、指で何度も触れると皮脂が付着し、ぬれ性が低下することがあります。
部品の組み付け後に触れる箇所を最小限にする工夫も、安定した品質につながります。
適正なクリアランス
ロウ付けでは、母材の間に適切な隙間を設けることが大切です。
隙間が狭過ぎるとろう材が流れにくくなり、広過ぎると毛細管現象が弱くなって強度が低下する場合があります。
適正な隙間は、ろう材の種類、部品形状、加熱条件によって異なります。
ロウ付けの接合部は、ろう材が毛細管現象で入り込める隙間を確保します。
隙間の設計は、ろう材メーカーの推奨値と製品図面を基準に決めます。
仮付けや治具で部品位置を安定させることも重要です。
火炎と加熱の管理
ガスバーナーを使う場合は、接合部だけを急激に加熱するのではなく、部品全体を見ながら均一に温度を上げます。
厚みのある側、熱を逃がしやすい側から加熱すると、両方の部品を適切な温度に近づけやすくなります。
ろう材が母材に触れた瞬間に滑らかに流れる状態が、加熱の目安です。
ろう材が溶けないからといって、ろう材だけに炎を当て続けると、酸化や過熱を招くおそれがあります。
母材の熱でろう材を溶かす意識を持つと、接合部の品質が安定しやすくなります。
ロウ付けと溶接のメリットと注意点
続いてはロウ付けと溶接のメリットと注意点を確認していきます。
どちらにも優れた点があり、部品の目的に合わせて使い分けることが重要です。
ロウ付けのメリット
ロウ付けは母材を溶かさないため、比較的きれいな外観を保ちやすく、薄肉部品や小型部品にも対応しやすい方法です。
複数の部品を一度に加熱する炉中ロウ付けでは、量産時の品質をそろえやすいという利点もあります。
銅と鋼、超硬合金と鋼など、溶接が難しい異種金属の組み合わせにも利用できます。
接合部の面積を確保できれば、見た目以上の強度を得られる点も魅力です。
溶接のメリット
溶接は、構造部材に必要な大きな強度を確保しやすく、厚板や大型部品にも対応できます。
ろう材を介さず母材同士を一体化できるため、用途によっては高温環境や重荷重に対して有利です。
溶接方法の種類が豊富であり、手作業からロボット、レーザー加工まで、生産規模に応じた設備を選べます。
ただし、熱ひずみ、残留応力、溶接割れ、スパッタ、仕上げ工数といった課題もあります。
不良を防ぐ確認項目
ロウ付けでは、ろう回り不良、ピンホール、酸化、フラックス残り、部品位置ずれが代表的な不良です。
溶接では、溶け込み不足、アンダーカット、ブローホール、割れ、ひずみなどを確認します。
どちらの方法でも、作業者の技量だけに頼らず、材料管理、治具、加熱条件、検査方法を標準化することが大切です。
外観がきれいでも、内部まで健全に接合されているとは限りません。
必要に応じて、引張試験、曲げ試験、気密試験、浸透探傷試験などを組み合わせると安心です。
ロウ付けは異種金属、薄肉部品、気密性が求められる接合で力を発揮します。
溶接は高い構造強度が必要な部品や大型構造物に適しています。
接合方法は、強度だけでなく、材質、熱影響、製造数、検査基準を含めて決定します。
用途別の接合方法
続いては用途別の接合方法を確認していきます。
実際の製造現場では、製品の形状や使用環境によって、ロウ付けと溶接の適性が変わります。
配管と熱交換器
空調機器、冷凍機器、給湯設備などの銅配管では、ロウ付けが広く採用されています。
配管内部の清浄さと気密性が重要であり、窒素を流しながら加熱して内部酸化を抑える方法も用いられます。
冷媒配管では、接合後に耐圧試験や漏れ試験を実施し、微小な漏れがないか確認します。
鋼管や高圧配管では、使用圧力や法規、材質に応じて溶接が選ばれることもあります。
工具と機械部品
超硬チップをシャンクへ固定するバイト、ドリル、カッターなどでは、ろう付けがよく使われます。
超硬合金は硬くてもろい材料なので、過大な熱応力を避けながら確実に接合する必要があります。
機械フレーム、ブラケット、架台のように荷重を支える部品では、溶接による接合が適しています。
設計段階で溶接ひずみを見込み、加工基準面や後加工の余裕を考えておくことが重要でしょう。
装飾品と精密部品
アクセサリー、眼鏡フレーム、楽器部品、医療機器の一部では、細かな接合と外観が求められます。
こうした製品では、局所的に加熱できるロウ付けやレーザー溶接が選ばれます。
金属の色味や表面状態を維持するためには、加熱後の酸洗い、研磨、表面処理まで考えた工程設計が必要です。
精密な部品ほど、接合そのものだけでなく、接合前後の寸法管理が品質を左右します。
用途に応じた選び方の例です。
銅配管の気密接合ではロウ付けがよく使われます。
鉄骨や機械フレームでは溶接が適しています。
超硬工具や異種金属部品ではロウ付けが有力な選択肢です。
まとめ
ロウ付けと溶接の違いは、母材を溶かして接合するか、ろう材を溶かして接合するかにあります。
ロウ付けは、熱による変形を抑えやすく、異種金属、銅管、精密部品、超硬工具などに向く方法です。
溶接は母材を一体化させるため、構造物や高い強度が必要な部品で大きな力を発揮します。
ロウ付け溶接という言葉に迷ったときは、母材の溶融の有無を確認することが基本になります。
ろう材、フラックス、接合面の清掃、適正な隙間、加熱条件を整えることで、ロウ付けの品質は安定します。
製品に求められる強度、気密性、耐熱性、外観、コストを整理し、最適な接合方法を選びましょう。