
電解研磨のやり方は?手順や条件も解説!(ステンレス:金属:前処理:方法など)
電解研磨は、金属表面に電気化学的な作用を与え、微細な凹凸や汚れを整える表面処理です。
ステンレス製品の光沢を高めたい場合だけでなく、洗浄性、耐食性、微小なバリの除去を重視する場面でも役立ちます。
ただし、薬品と電気を扱う工程のため、手順、液温、電流密度、前処理を適切に管理しなければ、むら、焼け、寸法変化などにつながることがあります。
この記事では、電解研磨の基本的なやり方から、ステンレスを処理する条件、失敗を避けるポイント、安全対策までを順番に紹介します。
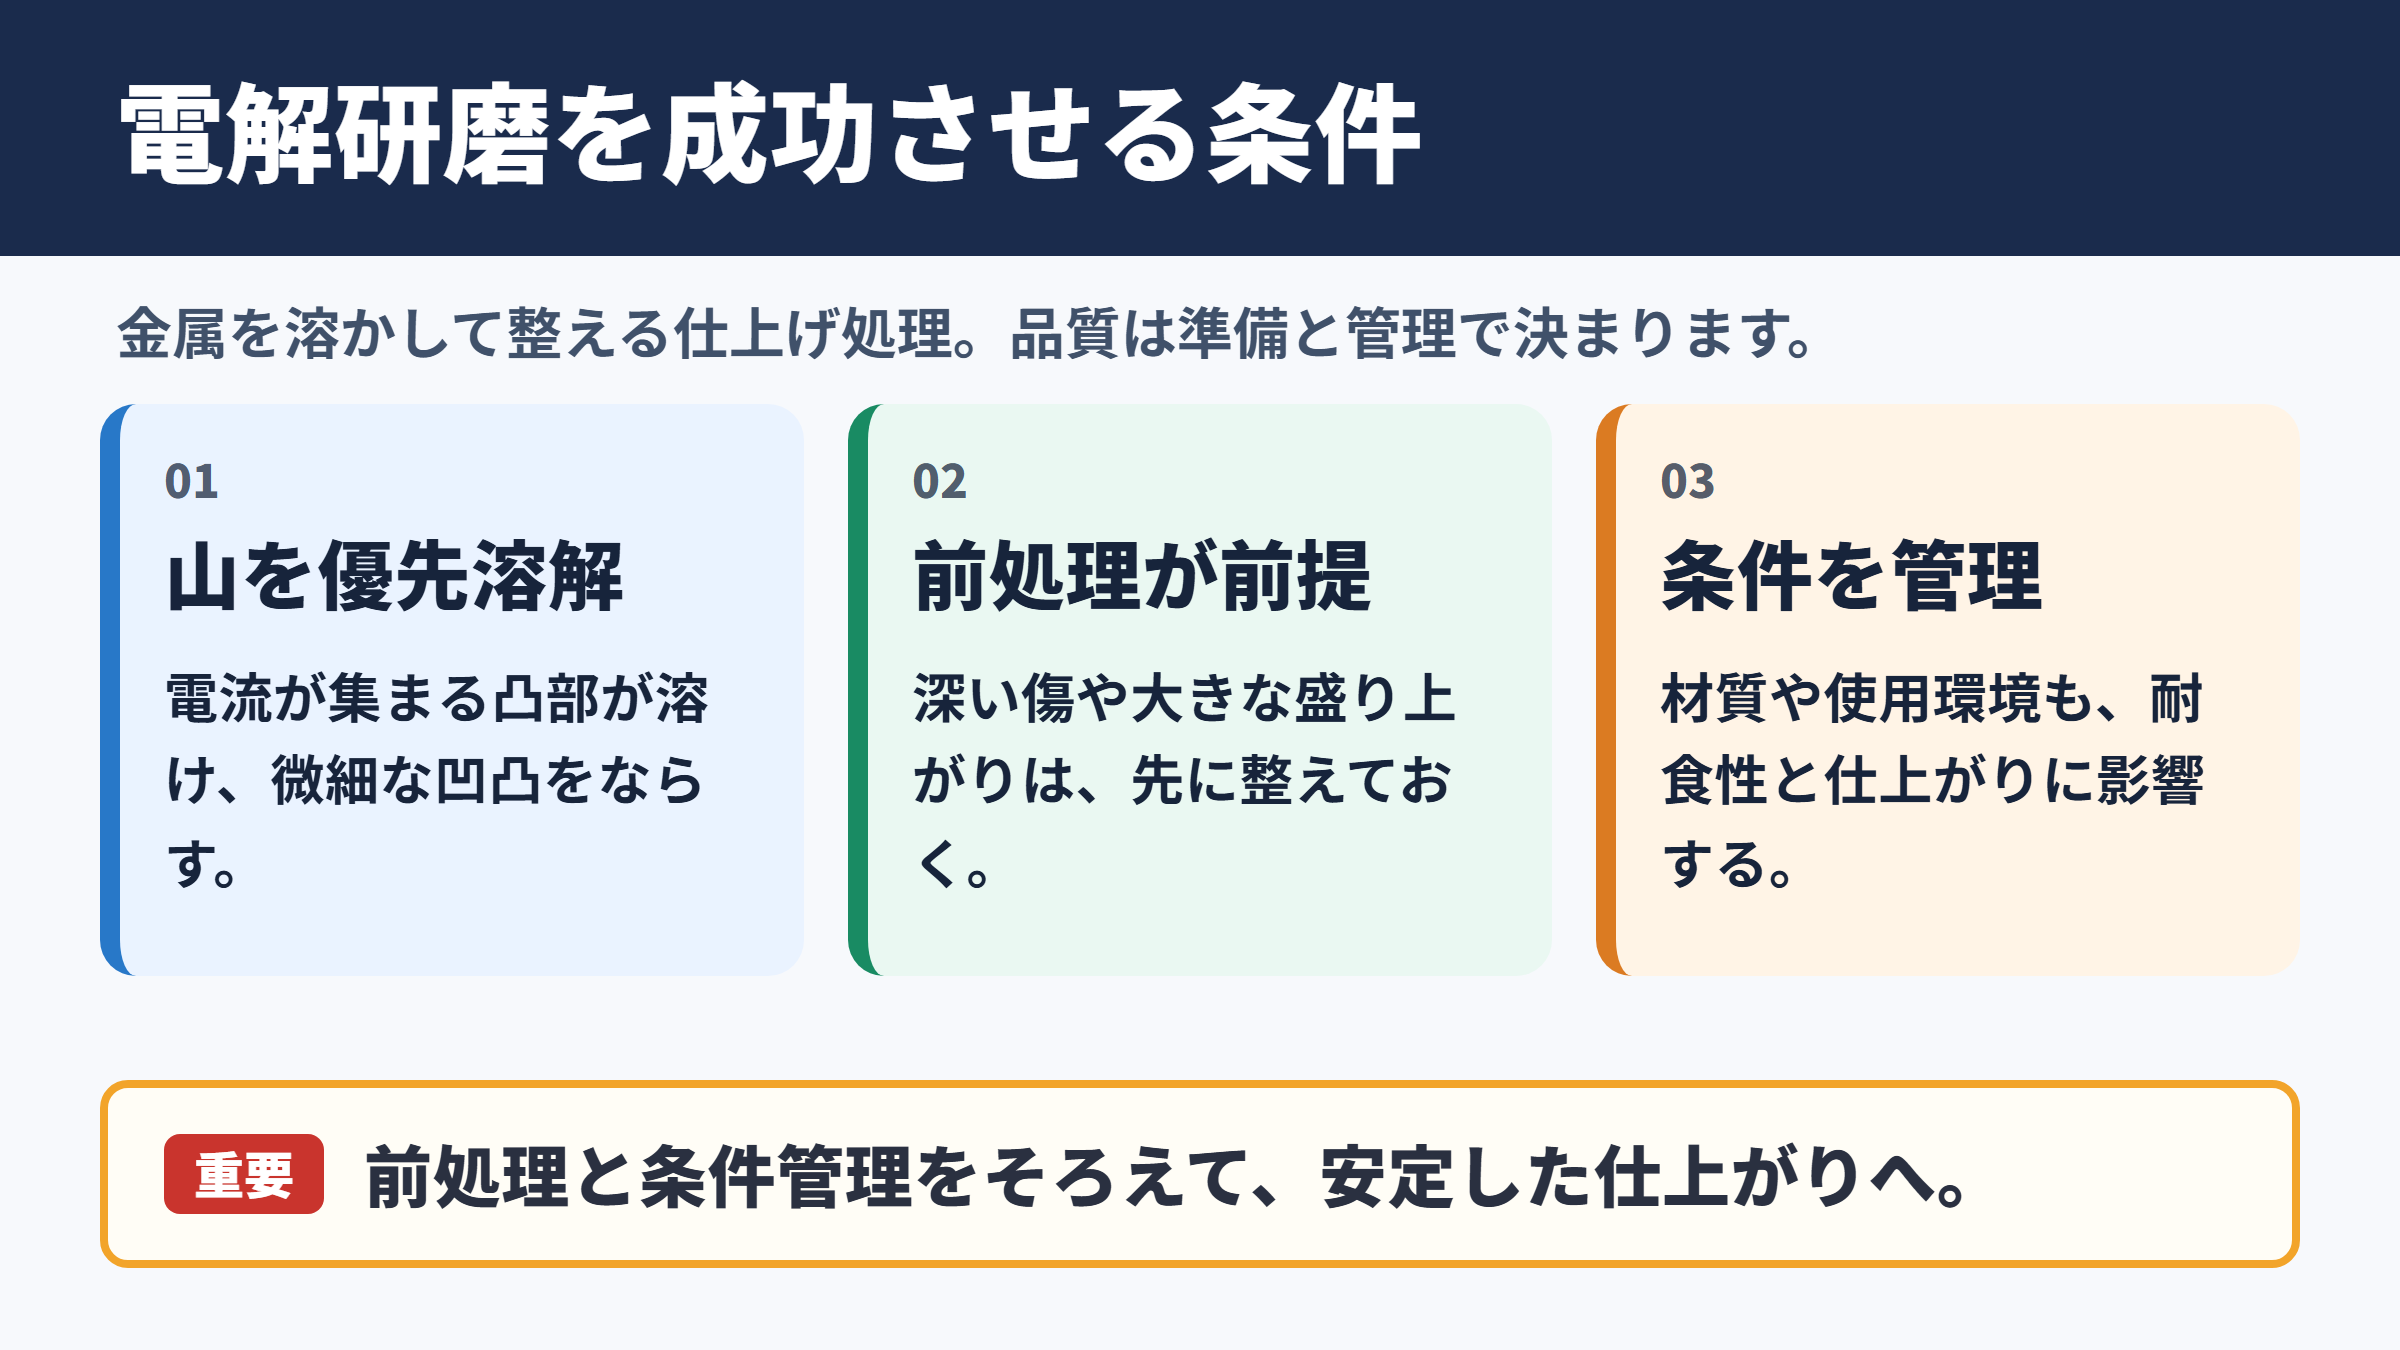
電解研磨は前処理と条件管理をそろえることが成功の結論です
それではまず電解研磨をきれいに仕上げるための結論について解説していきます。
電解研磨は金属を陽極として溶かし表面を平滑化する方法です
電解研磨とは、処理したい金属を陽極側につなぎ、電解液の中でわずかに溶解させる表面処理方法です。
対になる陰極には、鉛、銅、ステンレスなど、設備や電解液に適した材料が使われます。
金属表面には目に見えないレベルの山と谷があり、電解研磨では電流が集中しやすい山の部分が優先して溶ける傾向があります。
その結果、微細な凹凸がならされ、光沢のある清浄な表面へ近づけやすい点が大きな特徴です。
研削やバフ研磨のように物理的に削る方法とは異なり、複雑な形状、細い管の内面、細かな穴周辺にも作用させやすい利点があります。
一方で、深い傷、溶接ビードの大きな盛り上がり、強い打痕まで完全に消せる処理ではありません。
電解研磨は仕上げ工程として優秀ですが、素材の状態を整える前処理と組み合わせることが前提になります。
ステンレスの耐食性と洗浄性を高めやすい理由です
ステンレスはクロムを含む金属であり、表面に不動態皮膜をつくることで錆びにくさを保っています。
電解研磨によって付着物、研磨粉、遊離鉄、加工時の微細なバリを減らせると、表面の衛生性や洗浄性の向上が期待できます。
食品機械、医療機器、半導体設備、化学プラントの配管部品などで利用される理由もここにあります。
表面粗さが小さくなるほど、汚れや液体が残る場所を減らしやすくなります。
ただし、耐食性は電解研磨だけで必ず最大化されるわけではありません。
材質、熱影響部、塩化物環境、洗浄方法、乾燥状態も大きく影響します。
特にSUS304とSUS316では耐食性の特性が異なるため、使用環境に合わせて素材選定を行うことが重要でしょう。
仕上がりを左右する四つの管理項目です
電解研磨で安定した品質を得るには、前処理、電解液、電流条件、後処理の四つをまとめて管理します。
どれか一つだけを整えても、油分が残っていたり、液温が低すぎたりすると、期待した光沢や平滑性が得られません。
| 管理項目 | 主な確認内容 | 不適切な場合に起こりやすいこと |
|---|---|---|
| 前処理 | 脱脂、酸洗い、酸化皮膜、研磨粉の除去 | むら、斑点、密着不良、局部的な曇り |
| 電解液 | 組成、濃度、汚れ、金属イオンの蓄積 | 光沢不足、腐食、処理速度の不安定化 |
| 電流条件 | 電流密度、電圧、通電時間、極間距離 | 焼け、過研磨、エッジ部の荒れ |
| 液温 | 設備指定の温度範囲と温度の均一性 | 反応不足、過剰反応、仕上がりのばらつき |
| 後処理 | 水洗、中和、純水洗浄、乾燥 | 薬品残り、しみ、変色、再汚染 |
電解研磨では、見た目の鏡面だけを判定基準にしないことも大切です。
表面粗さ、清浄度、寸法、公差、耐食試験の要否まで確認し、目的に合う品質を設定してください。
電解研磨は、電圧を上げればきれいになる処理ではありません。
素材の材質、前処理、電流密度、液温、時間の組み合わせを整えることが、安定した表面品質への近道です。
電解研磨のやり方は準備から水洗まで順番に進めます
続いては電解研磨の基本手順を確認していきます。
処理前に材質と仕上げの目標を確認します
最初に、対象となる金属の材質、形状、使用目的、公差を確認します。
ステンレスと一口にいっても、SUS304、SUS316、SUS430、SUS630などでは成分や反応の傾向が異なります。
異材が組み合わさった部品、ろう付け部、はんだ付け部、樹脂部品が付いた製品は、通常の条件では処理できないことがあります。
求める仕上げも、鏡面に近い外観なのか、バリ除去なのか、内面の清浄化なのかによって変わります。
処理目的を曖昧にしたまま条件を決めると、過剰な溶解やコスト増加につながります。
図面に表面粗さ、許容寸法、処理禁止箇所、マスキング範囲を記載し、検査基準を先に決めておくとスムーズです。
脱脂と酸洗いで前処理を行います
前処理では、油分、指紋、切削油、研磨剤、酸化スケール、錆、溶接焼けなどを取り除きます。
一般的にはアルカリ脱脂または溶剤脱脂を行い、十分に水洗した後、必要に応じて酸洗いへ進みます。
脱脂不足の部分は電解液が均一に接触しにくく、処理後に曇りや未研磨部分として残ることがあります。
酸洗いは酸化皮膜や熱変色の除去に有効ですが、材質と薬品の相性を確認しなければなりません。
特に塩酸系の薬品を使う場合は、残留塩化物による腐食リスクに注意が必要です。
前処理後は素手で触れず、清潔な治具や手袋を使って次工程へ移します。
前処理の流れの一例です。
外観確認から脱脂、水洗、酸洗いまたは活性化、水洗、電解研磨、十分な水洗、中和、純水洗浄、乾燥という順序で進めます。
実際の薬品種類と工程順は、材質、設備、品質要求に応じて調整してください。
治具に固定して通電し処理後は速やかに洗浄します
対象物を治具に確実に固定し、電気が安定して流れる接点を確保します。
接点不良があると、処理むら、局部的な未研磨、通電時の発熱が起こりやすくなります。
次に、対象物を陽極、対極を陰極として電源へ接続し、電解液に浸漬します。
設備で定められた電流密度、電圧、液温、処理時間を守り、最初は小規模なテストピースで状態を確認すると安全です。
通電後は電源を切り、部品を取り出して直ちに水洗します。
薬品が残ると変色や腐食の原因になるため、電解研磨後の水洗は仕上げ工程の一部として扱うべきです。
必要に応じて中和処理、純水リンス、温風乾燥を行い、ウォータースポットや再汚染を防ぎます。
ステンレスの電解研磨条件は材質と設備に合わせて設定します
続いてはステンレスを電解研磨する際の条件を確認していきます。
電流密度と電圧は設備ごとの推奨範囲を優先します
電解研磨の反応は、電流密度によって大きく変わります。
電流密度が低すぎると、表面の溶解が十分に進まず、化学的なエッチングに近い曇った仕上がりになる場合があります。
反対に高すぎると、発熱、ガス発生、端部の過剰溶解、焼け、表面荒れが起こるおそれがあります。
一般に電圧は電流密度を得るための手段であり、電圧だけを基準に設定しないことが重要です。
槽の大きさ、極間距離、陰極面積、電解液の導電性、部品形状によって必要な電圧は変化します。
そのため、電源表示の数値よりも、実測した電流と処理面積から電流密度を把握する管理が有効です。
電流密度の考え方は、電流を処理面積で割る方法です。
たとえば処理面積が2平方デシメートルで、電流が20アンペアなら、電流密度は10アンペア毎平方デシメートルとなります。
面積には、電解液に浸かる実際の有効面積を用いることがポイントです。
液温と処理時間は反応速度を左右します
電解液の温度が低いと粘度や反応性の影響で研磨が進みにくくなり、高すぎると腐食性が強まる場合があります。
一般的なステンレス用の電解研磨液では、リン酸や硫酸を主成分とする系統が知られています。
ただし、具体的な配合、濃度、温度範囲は使用する薬剤メーカーや設備の仕様を必ず優先してください。
処理時間は短すぎれば平滑化が不足し、長すぎれば寸法減少や角部の丸まりにつながります。
微細バリを取る目的と、鏡面光沢を重視する目的では、適切な処理時間が異なります。
同じ部品でも表面積や投入量が変われば、実質的な処理条件も変わるため、ロットごとの管理記録が役立ちます。
| 確認する条件 | 管理の考え方 | 品質への影響 |
|---|---|---|
| 材質 | ステンレス鋼種と異材の有無を確認する | 反応性、耐食性、色調の違い |
| 処理面積 | 浸漬部分の面積をできるだけ正確に見積もる | 電流密度の算定精度 |
| 液温 | 設定温度と槽内の温度差を記録する | 研磨速度、光沢、腐食傾向 |
| 処理時間 | 部品ごとに投入時間を統一する | 寸法減少、バリ除去量、均一性 |
| 極間距離 | 治具位置と陰極位置を再現する | 電流分布、端部の仕上がり |
複雑形状では電流分布の偏りに注意します
電解研磨では、角部、先端、薄い部分、陰極に近い部分へ電流が集中しやすい傾向があります。
そのため、平板では問題がなくても、細いパイプ、網目状部品、深い穴、複数の折り曲げ部を持つ製品では仕上がりに差が出ることがあります。
対策としては、陰極の形状を工夫する、補助陰極を設ける、部品の向きを変える、マスキングを使うなどの方法があります。
内面を処理する場合は、電解液の循環や気泡の抜けも重要です。
気泡が滞留すると、その部分だけ反応が弱くなり、斑点やむらの原因になりかねません。
量産前には、実製品に近い形状でテストを行い、光沢、粗さ、重量減少、寸法を測定して条件を固めましょう。
複雑形状の電解研磨では、電流が均等に流れるとは限りません。
治具、陰極位置、部品の向きまで含めて一つの処理条件として管理すると、再現性を高めやすくなります。
前処理を丁寧に行うと電解研磨のむらや不良を減らせます
続いては電解研磨で特に重要となる前処理を確認していきます。
油分と研磨剤を残さない脱脂が基本です
切削加工、プレス加工、バフ研磨の後には、油分や研磨剤が表面に残っていることが多くあります。
目視で汚れが見えなくても、薄い油膜が残っているだけで電解液のぬれ性が低下し、研磨むらの原因になります。
脱脂剤は素材と後工程に合うものを選び、濃度、温度、浸漬時間、超音波洗浄の有無を管理してください。
アルカリ脱脂後には十分な水洗を行い、脱脂液を次工程へ持ち込まないようにします。
洗浄後に水が表面へ均一に広がる状態は、油分残りを確認する目安の一つです。
ただし、この確認だけで完全な清浄度を保証できるわけではないため、重要部品では試験片や工程管理票を併用するとよいでしょう。
酸化皮膜と溶接焼けは必要に応じて除去します
ステンレスを溶接すると、周囲に焼け色や酸化スケールが生じることがあります。
この部分は成分や表面状態が母材と異なり、電解研磨だけでは均一な外観になりにくいことがあります。
酸洗い、機械研磨、ブラストなどを組み合わせ、目標とする粗さまで整えることが必要です。
溶接部の深い傷や盛り上がりが残っている場合は、先にグラインダーやベルト研磨で大きな凹凸を減らします。
電解研磨は傷を消す工程ではなく、細かな凹凸を整える工程と考えると、適切な前処理を判断しやすくなります。
酸洗いの後も水洗と中和を丁寧に行い、薬品が隙間や袋状の構造に残らないよう注意してください。
前処理の判断例です。
軽い加工油だけなら脱脂と水洗を中心にし、熱変色がある場合は酸洗いまたは機械研磨を追加します。
深い傷や溶接ビードがある場合は、電解研磨の前に物理研磨で形状を整える方法が適しています。
治具跡と液だまりを想定してセットします
部品を保持する治具は、電気を流す役割と、作業中の安全を確保する役割を担います。
しかし、接点部分には治具跡が残る可能性があるため、外観上重要な面を避けて固定する工夫が必要です。
中空形状や深いくぼみがある部品では、洗浄液や電解液がたまりやすくなります。
取り出し時の傾き、排液方向、洗浄水の当たり方まで考えてセットすると、薬品残りを減らせます。
複数個を一度に処理する場合は、部品同士が接触しない間隔を確保してください。
重なりがあると電流分布が変わり、接触部周辺に未処理部分や色むらが生じることがあります。
電解研磨の失敗例と対策を知ると品質が安定します
続いては電解研磨で起こりやすい失敗と対策を確認していきます。
光沢が出ない場合は前処理と電流密度を見直します
処理後に表面が白っぽい、曇っている、期待したほど光沢が出ない場合は、電流密度が適正範囲に入っていない可能性があります。
電解液の温度不足、液の劣化、金属イオンの蓄積、前処理不足も原因候補です。
まずはテストピースで、脱脂状態、液温、通電時間、電流値を一つずつ確認します。
条件を同時に大きく変えると原因を特定しにくくなるため、変更は一項目ずつ行うのが基本です。
バフ目や研削目が粗い場合には、電解研磨だけで鏡面に近づけることは難しいでしょう。
この場合は、前段の機械研磨の番手や工程を見直すことが現実的です。
焼けや黒ずみは過剰な反応と洗浄不足を疑います
黒ずみ、褐色の変色、局部的な荒れが見られる場合は、電流密度過多、処理時間過長、液温上昇、接点不良などを確認します。
エッジ部や先端部だけが荒れているなら、電流集中の影響を受けている可能性があります。
陰極との距離を調整したり、補助陰極を変更したり、マスキングを加えたりする対策が考えられます。
また、処理後の水洗が不十分で薬品が残ると、乾燥後にしみや変色として現れることがあります。
異常を見つけたら、電解研磨槽だけでなく前洗浄槽と後洗浄槽も確認してください。
工程全体を見渡すことで、再発防止につながります。
寸法変化と角の丸まりは処理量を測定して防ぎます
電解研磨は金属を溶解させる処理なので、処理時間が長いほど寸法へ影響する可能性があります。
精密部品、薄板、細いピン、ねじ部、嵌合部などは、わずかな変化でも機能に影響することがあります。
特に角部は電流が集中しやすく、平面よりも溶解量が大きくなる場合があります。
対策として、処理前後の重量、膜厚相当の減少量、寸法、表面粗さを記録します。
量産品では、初品検査と定期抜き取り検査を設定し、ばらつきが出る前に条件を補正できる体制を整えましょう。
不良対策では、見た目だけで良否を決めないことが重要です。
電流値、液温、処理時間、洗浄状態、寸法測定を記録し、再現できる条件として残してください。
電解研磨では薬品と電気に対する安全対策が欠かせません
続いては電解研磨を行う際の安全対策を確認していきます。
保護具と局所排気を適切に整えます
電解研磨では、強い酸性の電解液を使うことがあります。
薬品用手袋、保護眼鏡またはフェイスシールド、耐薬品性のある前掛け、安全靴などを作業内容に合わせて着用します。
酸ミストやガスが発生する可能性があるため、局所排気装置や換気設備も必要です。
換気が不十分な環境では、作業者の健康だけでなく、周辺設備の腐食にもつながるおそれがあります。
薬品容器には名称、危険性、管理責任者、使用期限を明示し、誤使用を防止してください。
通電中の接触と設備異常を防止します
電解研磨槽の周辺は、電解液、濡れた床面、電源設備が近接しやすい環境です。
通電中にワークや電極へ触れないこと、濡れた手で電源操作をしないことを徹底します。
ケーブルの被覆破れ、端子の腐食、治具の緩み、異常発熱は、感電や火傷の原因になり得ます。
始業前には電源、非常停止、排気装置、液面、治具の状態を点検し、異常があれば使用を停止します。
安全装置を無効化したまま作業を続けないことが、もっとも基本的で重要なルールです。
廃液と洗浄水は法令と契約に沿って処理します
使用済みの電解液や洗浄水には、酸成分や金属イオンが含まれることがあります。
排水をそのまま流すことはできないため、中和、沈殿、ろ過、回収など、地域の法令と施設基準に従った処理が必要です。
処理方法は液の成分によって異なるため、薬剤の安全データシートと事業所の排水管理基準を確認してください。
外部委託する場合も、容器表示、保管場所、漏えい防止、引き渡し記録を適切に管理します。
環境対策は後回しにせず、電解研磨設備を導入する段階から必要な処理能力を検討することが大切です。
まとめ
電解研磨は、金属を陽極として電解液中で制御しながら溶解させ、ステンレスなどの表面を平滑化する方法です。
光沢の向上、微細バリの除去、洗浄性の改善、耐食性に配慮した表面づくりに役立ちます。
成功のポイントは、脱脂や酸洗いなどの前処理を丁寧に行い、材質と形状に合った電流密度、液温、処理時間を管理することです。
処理後は十分な水洗、中和、乾燥を行い、薬品残りや変色を防ぎましょう。
また、電解研磨は強い薬品と電気を扱うため、保護具、排気、設備点検、廃液処理まで含めた安全管理が欠かせません。
初めて条件を決める場合は、小さなテストピースで仕上がりと寸法変化を確認し、記録を残しながら最適な工程へ近づけてください。

