放電加工では、工作物に直接刃物を当てず、電極と工作物の間で発生する放電エネルギーによって金属を少しずつ除去します。
このとき加工精度、加工速度、表面粗さ、電極消耗を大きく左右するのが電極です。
金型製作や精密部品加工では、形状に合った電極の選定が品質とコストの両方に関わります。
銅電極とグラファイト電極の違い、材質ごとの特徴、設計から製作までの流れを知ることで、放電加工の判断がしやすくなるでしょう。
放電加工の電極とは工作物へ形状を転写する重要な工具です
それではまず放電加工の電極について解説していきます。
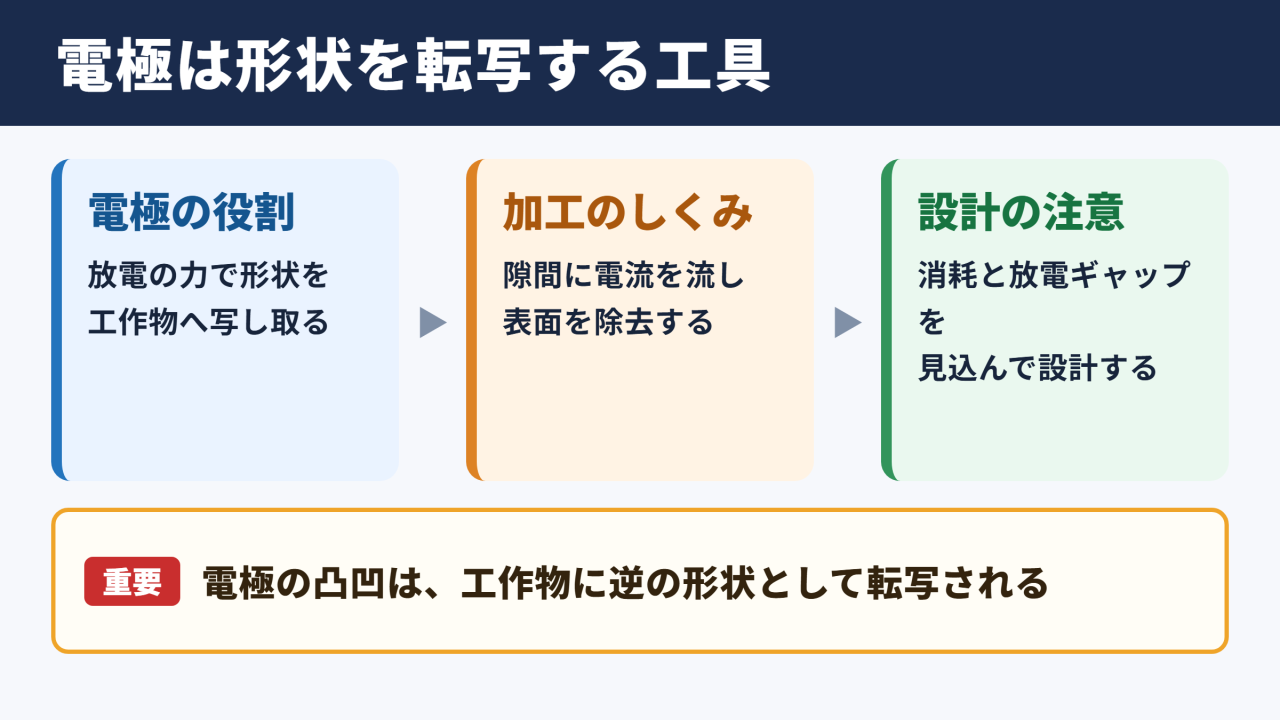
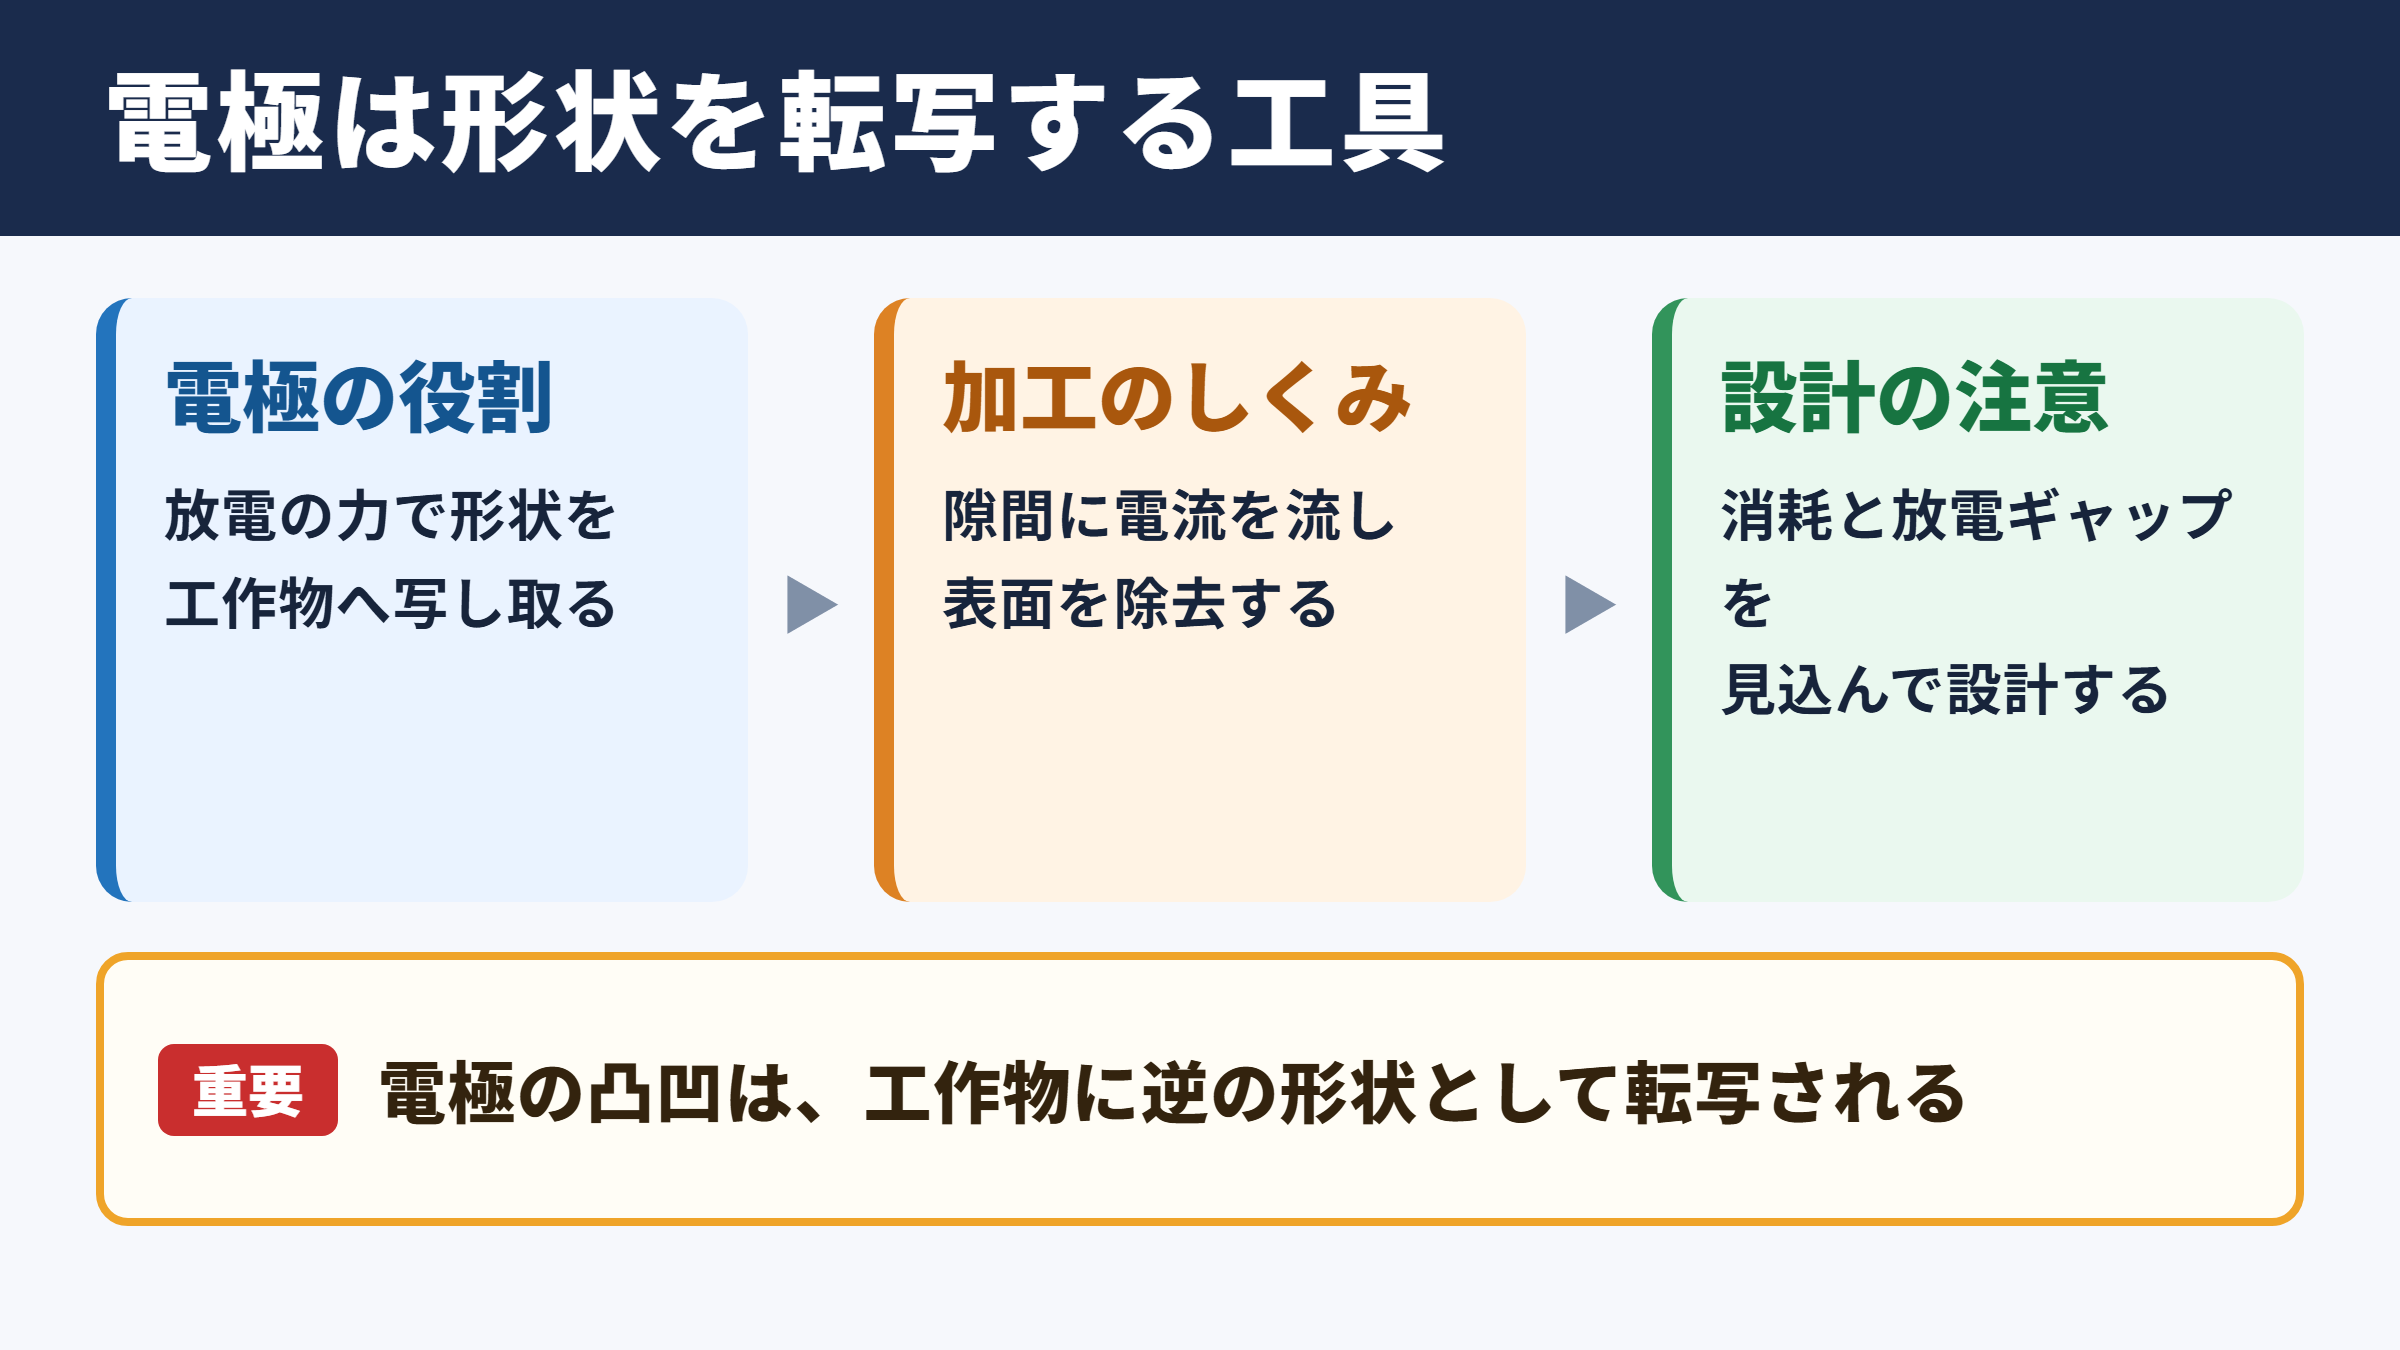
電極は放電の力で形状を工作物へ写し取る役割を持ちます
放電加工の電極とは、加工したい形状を工作物へ転写するために使用する工具です。
一般的な切削加工のエンドミルやドリルとは異なり、電極そのものが回転して材料を削るわけではありません。
電極と工作物を放電加工液の中でわずかに離し、両者の間にパルス電流を流すことで微小な放電を連続発生させます。
放電が起きた部分では高温の熱エネルギーが生まれ、工作物の表面が溶融、気化して除去されます。
電極の凸部は工作物の凹部となり、電極の凹部は工作物側の凸部として残る仕組みです。
複雑なキャビティ形状や細いリブ、硬い焼入れ鋼を加工できる点が、形彫り放電加工の大きな魅力といえるでしょう。
ただし、電極は加工中に少しずつ消耗します。
そのため電極形状は完成品とまったく同じではなく、放電ギャップや消耗量を見込んで設計する必要があります。
電極と工作物の間には、加工条件に応じた放電ギャップが必要です。
仕上げ加工では小さく、荒加工では大きく設定する傾向があります。
この隙間を見込まずに電極を作ると、狙った寸法より大きい加工部や小さい加工部が生じやすくなります。
形彫り放電加工とワイヤ放電加工では電極の考え方が異なります
放電加工には代表的に形彫り放電加工とワイヤ放電加工があります。
形彫り放電加工では、銅やグラファイトなどで作った立体的な電極を用い、金型の凹部や複雑な三次元形状を加工します。
一方のワイヤ放電加工では、真ちゅう線などの細いワイヤを連続送りしながら、輪郭形状を切り抜きます。
ワイヤも広い意味では電極ですが、一般に電極の材質や作り方が話題になる場合は、形彫り放電加工用の成形電極を指すことが多いでしょう。
金型のポケット部、文字、ロゴ、深いリブ、角部の加工では、形彫り放電加工用電極の設計力が問われます。
一つの電極だけで仕上げまで行う場合もありますが、荒加工用、中加工用、仕上げ用に分けるケースも少なくありません。
工程を分けることで加工時間や消耗量を管理しやすくなり、最終寸法の安定にもつながります。
電極選定では導電性だけでなく加工目的を確認します
電極材料には電気を通す性質が必要です。
しかし、導電性が高ければどの材料でも同じように使えるわけではありません。
熱伝導率、融点、加工性、比重、価格、粉じんの出やすさ、表面品質などを総合して選びます。
たとえば微細な形状を高精度で加工したい場合には、切削時のエッジ品質や変形の少なさが重要になります。
大きな金型を荒加工したい場合には、電極の製作時間や材料コスト、放電加工速度が優先されるでしょう。
電極選定は材質だけで決めず、工作物材質、形状、深さ、仕上げ要求、数量まで含めて考えることが大切です。
電極は消耗する前提の工具です。
加工後の形状だけでなく、荒加工から仕上げ加工までの役割分担を先に決めると、過不足のない電極設計につながります。
放電加工で使われる電極の種類を用途別に整理します
続いては放電加工で使われる電極の種類を確認していきます。
銅電極は高い導電性と安定した仕上がりが特徴です
銅電極は、形彫り放電加工で長年使われてきた代表的な電極です。
電気伝導率と熱伝導率が高く、放電状態を安定させやすい点が特徴です。
仕上げ加工で良好な面粗さを得やすく、細かな形状や高精度が必要な場面でも採用されます。
純銅は比較的やわらかく、切削加工時にバリやだれが出ることがあります。
そのため小径工具による細部加工では、加工条件や固定方法に工夫が必要です。
また銅は比重が大きいため、大型電極では重量が増えます。
重い電極は段取り作業や交換時の負担になり、ホルダの剛性にも注意が必要でしょう。
それでも、精密金型や鏡面に近い仕上げを求める工程では、銅電極の安定感が有力な選択肢になります。
グラファイト電極は荒加工と複雑形状に強みがあります
グラファイト電極は炭素を主成分とする材料で、近年では金型加工を中心に広く使われています。
銅より軽く、放電加工時の消耗を抑えやすいグレードがあるため、大きな電極や深い形状の加工でメリットを発揮します。
切削性に優れ、複雑な三次元形状を短時間で加工しやすいことも魅力です。
一方で、切削時には黒色の粉じんが発生します。
加工機や作業環境を清潔に保つため、集じん機、密閉カバー、専用治具などの対策が求められます。
グラファイトは粒子の大きさや密度により性能が大きく変わります。
荒加工には比較的粒子の粗いグレード、微細な仕上げには粒子の細かい高密度グレードを選ぶ考え方が基本です。
材質名だけで一括りにせず、メーカーごとのグレード特性を確認すると失敗を減らせます。
銅タングステンや銀タングステンは特殊な要求に対応します
銅タングステンは、銅の導電性とタングステンの耐熱性を組み合わせた電極材料です。
硬くて変形しにくく、細いピン形状や微細穴加工、耐摩耗性が求められる加工で活用されます。
銀タングステンも高い耐熱性と導電性を持ち、特殊な放電条件で使用される材料です。
これらは一般的な銅やグラファイトより高価で、切削加工の難度も上がります。
材料費だけを見ると負担に感じられますが、電極消耗の低減や寸法安定によって価値が出る場合もあります。
微細形状の再現性が不良率に直結する製品では、特殊電極材を選ぶ意味があるでしょう。
| 電極材料 | 主な特徴 | 向いている加工 | 注意点 |
|---|---|---|---|
| 銅 | 導電性と熱伝導性が高い | 仕上げ加工、精密形状、鏡面要求 | 重量があり、切削時にバリが出やすい |
| グラファイト | 軽量で切削しやすく、消耗を抑えやすい | 荒加工、大型電極、複雑な金型形状 | 粉じん対策とグレード選定が必要 |
| 銅タングステン | 耐熱性と寸法安定性に優れる | 微細穴、細ピン、特殊精密加工 | 材料価格が高く、加工性も高くない |
| 銀タングステン | 高い耐熱性と導電性を持つ | 高負荷の特殊放電加工 | 用途が限られ、コストを確認したい |
銅電極とグラファイト電極の違いを比較します
続いては銅電極とグラファイト電極の違いを確認していきます。
加工速度は放電条件と材質の組み合わせで判断します
銅電極とグラファイト電極のどちらが速いかは、単純には決められません。
工作物の材質、極性、電流値、パルス条件、加工液の状態、電極形状によって結果が変わるためです。
一般にはグラファイト電極が荒加工で有利とされる場面が多く、大型キャビティの加工時間短縮に役立つことがあります。
銅電極は仕上げ領域で安定しやすく、細かな条件調整により良好な面粗さを狙いやすい傾向があります。
ただし、設備メーカーが用意する加工条件表や電源性能でも最適値は異なります。
過去の経験則だけで判断するよりも、実際の材料と形状で試し加工を行うことが確実です。
加工速度だけでなく、電極製作時間と段取り時間を含めた総工数で比較すると、選定の精度が高まります。
電極消耗率は寸法精度と電極本数に影響します
電極消耗率とは、放電加工中に電極がどの程度減るかを示す考え方です。
消耗が大きいと、深い部分ほど形状が変化し、底面や側壁の寸法に影響する可能性があります。
同じ形状でも荒加工用電極と仕上げ用電極を分けるのは、消耗を見込んだ補正を管理しやすくするためです。
グラファイトは条件によって低消耗を実現しやすく、深彫り加工や大型形状で強みを見せます。
銅も適切な極性と条件を選べば安定した加工が可能で、仕上げ電極として十分に活躍します。
重要なのは材質の一般論ではなく、目標寸法に対してどの程度の消耗を許容できるかです。
高精度な角部や微細形状では、必要に応じて補正電極や追い込み電極を追加することもあります。
電極消耗率は、おおまかには電極が失った体積を工作物の除去体積で割って評価します。
数値が低いほど電極の形状変化を抑えやすくなります。
ただし、消耗率が低くても仕上げ面や加工速度が目的に合わなければ、最適な条件とはいえません。
切削性と作業環境の差も見逃せません
電極を作る工程では、放電加工前にマシニングセンタやフライス盤で材料を切削することが一般的です。
グラファイトは切削抵抗が比較的小さく、高速加工に向きます。
微細なリブや複雑な曲面も加工しやすく、電極製作の自動化と相性がよい材料です。
一方で粉じんが広がると、機械の摺動部や計測機器に影響するおそれがあります。
銅は粉じん対策の負担が比較的小さい反面、工具への付着やバリに注意したいところです。
加工後の面取り、洗浄、測定までの手間も含めて比較すると、現場に合う材料が見えてきます。
既存設備に集じん環境が整っているならグラファイトの利点を活かしやすく、そうでなければ銅から始める判断も現実的でしょう。
| 比較項目 | 銅電極 | グラファイト電極 |
|---|---|---|
| 導電性 | 非常に高い | グレードにより異なる |
| 重量 | 重い | 軽い |
| 切削加工 | バリや付着に注意 | 高速切削しやすい |
| 加工環境 | 比較的管理しやすい | 粉じんの集じん対策が必要 |
| 得意な場面 | 精密仕上げ、良好な面粗さ | 荒加工、大型形状、複雑形状 |
| 選定の目安 | 精度や面品質を重視する場合 | 生産性や電極加工性を重視する場合 |
放電加工用電極の作り方は設計と基準面づくりが要点です
続いては放電加工用電極の作り方を確認していきます。
最初に工作物形状から放電ギャップを見込んで設計します
電極製作は、完成させたい工作物の形状をそのまま反転するだけでは終わりません。
放電加工では電極と工作物の間に隙間が必要なため、側面、底面、角部にそれぞれ適切な逃げやオフセットを設けます。
荒加工用では大きめの取り代を残し、仕上げ用で最終寸法へ近づける設計が基本です。
深い形状では放電加工液の流れも考慮します。
排出性が悪いと加工くずが滞留し、異常放電、面荒れ、加工停止の原因になります。
必要に応じて、電極の側面や底面にフラッシング穴、溝、逃げ形状を設けます。
電極設計では形状の転写だけでなく、放電くずを排出する経路まで設計対象になります。
電極の設計例として、完成形状の側面寸法に放電ギャップ分を加える方法があります。
ただし実際の補正量は加工条件、材質、粗さ目標、深さによって変化します。
CAMの標準値をそのまま使うのではなく、自社の実績値として蓄積することが重要です。
電極本体とホルダの基準関係を正確に管理します
電極には加工形状だけでなく、機械に取り付けるためのシャンクやホルダ部が必要です。
放電加工機での位置出しを安定させるには、基準面、基準穴、クランプ位置を明確にしておかなければなりません。
電極本体をいくら精密に作っても、取り付け時に傾いたり原点がずれたりすれば、工作物の精度は出ません。
複数の電極を使う工程では、すべて同一の基準体系で製作し、段取り替え後も再現できるようにします。
ホルダの番号、電極番号、加工工程、向きの表示を行うと、取り違え防止にも役立ちます。
特に左右対称に見える形状や、向きによって仕上がりが変わる形状では、目視だけの管理は避けたいところです。
測定用の基準面を残す設計にしておけば、製作後の検査や補正作業も進めやすくなります。
CAM加工と測定をつなげると品質が安定します
電極の三次元形状は、CADデータからCAMで加工プログラムを作成し、マシニングセンタで切削する方法が一般的です。
粗加工では材料除去を優先し、仕上げ加工では小径工具やボールエンドミルで輪郭を整えます。
グラファイトでは工具摩耗や粉じんの吸引状態を確認し、銅ではバリ取りや切りくずの付着を丁寧に管理します。
製作後は三次元測定機、画像測定機、マイクロメータなどを用いて、重要寸法と基準位置を確認します。
放電後に修正できない箇所ほど、電極段階での検査を厚くする考え方が有効です。
加工シミュレーション、電極測定、放電後の結果を記録し、次回のオフセット設定へ反映するとノウハウが蓄積されます。
電極作りで最も避けたいのは、形状だけを確認して基準位置を確認しないことです。
放電加工では電極の輪郭精度と同じくらい、機械上で再現できる基準管理が重要になります。
電極設計で失敗しやすいポイントと対策を解説します
続いては電極設計で失敗しやすいポイントを確認していきます。
角部の放電ギャップと工具半径を見落とさないことが大切です
電極の角部には、放電ギャップにより丸みが発生します。
さらに電極を切削する工具にも半径があるため、設計どおりの鋭い内角を作れない場合があります。
工作物側で小さな角Rが許容されない場合は、形彫り放電加工だけで完結できるかを早い段階で検討します。
細い電極を追加する、ワイヤ放電加工を併用する、形状の設計変更を相談するなどの対応が考えられます。
電極の先端が細すぎると、切削時や放電時に欠け、たわみ、破損が起きやすくなります。
最小リブ幅や最小コーナーRは、電極材料と製作工具の両方から成立性を確認することが重要です。
深彫り形状ではフラッシング不足による異常放電に注意します
深いポケットや細い隙間では、放電によって生じた加工くずが外へ出にくくなります。
加工くずが多く残ると、正常な放電ではなく短絡や集中放電が起こり、表面が荒れることがあります。
この問題は、電極に洗浄穴や逃げ溝を追加することで改善できる場合があります。
加工機側のジャンプ動作、加工液の流し方、電極の揺動設定も重要な調整項目です。
ただし穴や溝を増やしすぎると、電極の剛性が下がったり、転写したくない形状が工作物に影響したりします。
加工液の流れを確保しながら、製品面への影響を最小限にするバランスが必要でしょう。
荒加工と仕上げ加工を一つの電極に任せすぎないようにします
コストを抑えようとして、一つの電極で荒加工から仕上げまで済ませたくなることがあります。
しかし、大きな除去量を担う電極は消耗しやすく、最後の仕上げ寸法まで安定させにくい場合があります。
荒加工用電極で大きく掘り込み、中加工用で形状を整え、仕上げ用電極で面粗さと寸法を追い込む方法は、工程数こそ増えます。
その一方で不良の発生を抑え、再加工のリスクを下げられる可能性があります。
量産品では電極本数が増えても総コストが下がることがあり、単純な電極単価だけでは判断できません。
高い精度が必要な箇所ほど、仕上げ専用電極を用意する価値を検討したいところです。
| よくある課題 | 主な原因 | 見直したい対策 |
|---|---|---|
| 寸法が狙いより大きい | 放電ギャップの補正不足 | 加工条件別のオフセット値を確認する |
| 深部の面が荒れる | 加工くずの排出不足 | 洗浄穴、ジャンプ、揺動条件を見直す |
| 角部が丸くなる | 放電ギャップと工具半径 | 最小Rを再検討し、加工方法を組み合わせる |
| 電極が欠ける | 細すぎる形状や剛性不足 | 材料、支持形状、切削条件を見直す |
| 仕上げ精度が安定しない | 荒加工による電極消耗 | 仕上げ専用電極を追加する |
放電加工の電極を選ぶときの実務的な判断基準です
続いては電極を選ぶときの実務的な判断基準を確認していきます。
工作物の材質と熱処理状態から加工条件を考えます
放電加工は導電性を持つ材料であれば、硬い焼入れ鋼、超硬合金、チタン合金などにも対応できます。
ただし工作物の材質によって、加工速度、電極消耗、表面状態は変化します。
たとえば金型用の焼入れ鋼では、形状と面粗さに応じて銅電極またはグラファイト電極を選ぶ場面が多くなります。
超硬合金や特殊合金では、加工条件の選択幅が狭くなることもあります。
材料に対する実績が少ない場合は、重要部位へいきなり本加工を行わず、テストピースで条件を確認すると安心です。
電極材の選定は、工作物材質を起点に放電条件まで一連で考える必要があります。
必要な面粗さと形状精度から電極工程を組み立てます
放電加工の仕上がりは、電流値やパルス幅などの加工条件で大きく変わります。
荒加工では除去量を増やせますが、表面には放電痕が残りやすくなります。
仕上げ加工では細かなパルスを使い、表面粗さを改善しながら寸法を整えます。
鏡面に近い面品質や、細部まで均一な表面が必要な場合は、仕上げ回数を増やすことがあります。
このとき電極も工程ごとに使い分けると、狙いの品質へ近づけやすくなります。
要求される面粗さを先に決めると、電極材、加工条件、電極本数の判断がぶれにくくなります。
放電加工の電極は、最終形状だけを再現する部品ではありません。
荒加工の効率、加工くずの排出、仕上げ面、寸法補正までを支える生産技術上の重要な要素です。
数量と納期を含めて総コストを比較します
単発の試作では、電極製作を短時間で行えることが最優先になる場合があります。
量産用の金型では、電極の再製作性や交換性、加工サイクルの短縮が重要になります。
グラファイト電極は複雑形状を高速で切削しやすく、複数本の電極を用意する工程に適することがあります。
銅電極は仕上げ品質を重視する工程で有利になり、最終の追い込み電極として使う構成も考えられます。
材料費、切削時間、放電時間、検査時間、集じん管理、再製作のしやすさを合計して比較する視点が必要です。
見積もり段階で電極本数と工程を明記しておけば、納期の見通しも立てやすくなるでしょう。
安い電極材を選ぶことと、総コストを下げることは必ずしも同じではありません。
まとめ
放電加工の電極とは、放電エネルギーを利用して工作物へ形状を転写するための重要な工具です。
銅電極は導電性と仕上げの安定性に優れ、グラファイト電極は軽さ、切削性、荒加工での効率に強みがあります。
銅タングステンなどの特殊材料は、微細加工や高い耐熱性が必要な場面で選択肢になるでしょう。
電極を作る際には、完成形状だけでなく放電ギャップ、電極消耗、加工くずの排出、基準面、ホルダとの位置関係まで考慮することが必要です。
材質選びと電極設計を加工条件と一緒に最適化することが、精度、面粗さ、加工時間、コストを整える近道になります。
まずは工作物材質と必要精度を整理し、荒加工用と仕上げ用の役割を分けるところから検討してみてください。