タッピンねじの規格は?JISの種類・寸法と頭部形状を解説!(なべ・皿)
タッピンねじは、下穴を設けた金属板や樹脂部品に直接ねじ込める締結部品です。
部品の組立、板金加工、電気機器、住宅設備など幅広い場面で使われますが、規格や呼び径、頭部形状を十分に確認しないまま選ぶと、ねじ山の破損や締結不足につながります。
ここではJISにおけるタッピンねじの考え方、寸法表の見方、なべ頭と皿頭の違い、下穴径の選定までを分かりやすく整理します。
タッピンねじ規格の基本と選定の要点
それではまずタッピンねじ規格の基本と選定の要点について解説していきます。
タッピンねじの意味とセルフタッピングの仕組み
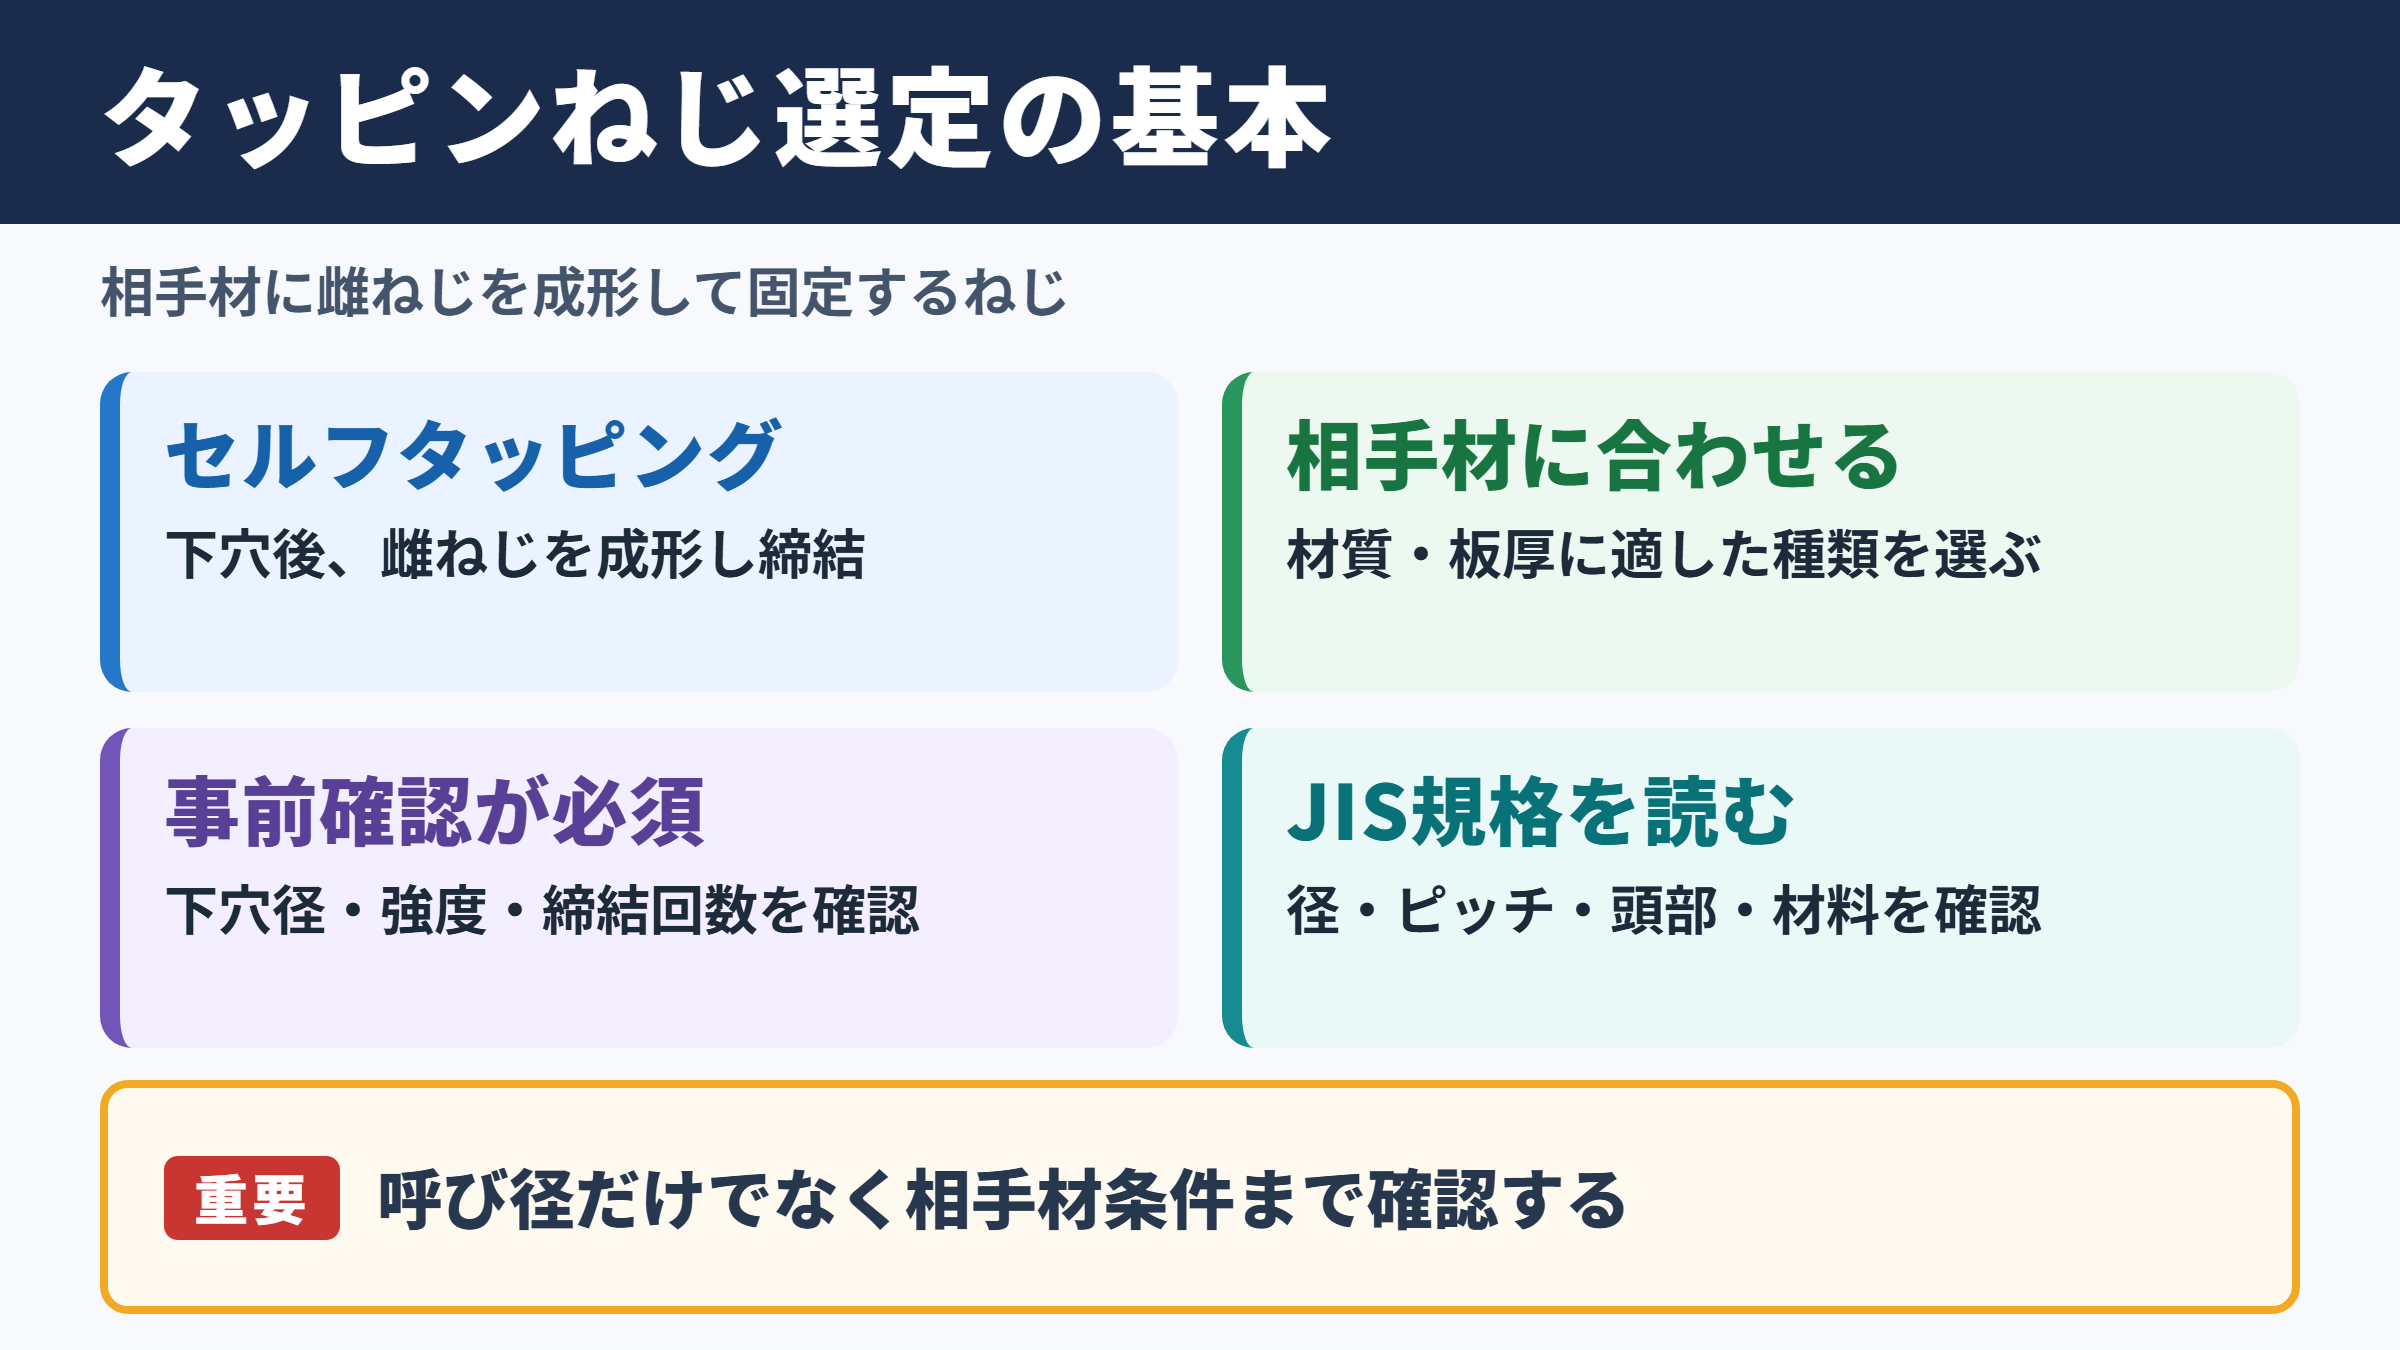
タッピンねじとは、ねじ込む際に相手材へ雌ねじを成形しながら固定するねじです。
英語ではセルフタッピングスクリューと呼ばれ、あらかじめ雌ねじ加工を行わなくても締結できる点が大きな特徴です。
機械ねじは完成した雌ねじにかみ合わせて使うのに対し、タッピンねじはねじ山の力で相手材を押し広げたり、材料を切り込んだりして保持力を得ます。
薄鋼板、アルミ板、樹脂、木材に近い性質の材料など、用途に合ったタイプを選べば作業時間の短縮につながるでしょう。
タッピンねじは万能ではなく、相手材の材質と板厚に合う種類を選ぶことが重要です。
硬い材料に無理にねじ込むと、ねじが折れたり、相手材側のねじ山が傷んだりするおそれがあります。
使用前には材質、厚み、下穴径、締結回数、必要な引抜き強度を一緒に確認する必要があります。
タッピンねじの選定では、呼び径だけで判断しないことが大切です。
相手材の種類、板厚、頭部形状、表面処理、工具の締付け条件まで確認すると、締結不良を防ぎやすくなります。
JIS規格で確認する主な項目
JIS規格では、タッピンねじのねじ山の形状、呼び径、ピッチ、頭部寸法、材料、機械的性質などが定められています。
図面や発注書に記載された規格番号は、単にサイズを表すものではなく、どのようなねじ形状で製造された部品かを示す大切な情報です。
代表的な表記では、十字穴付きのなべ頭、皿頭、トラス頭、六角頭などの頭部形状に加えて、ねじの種類や呼び長さを組み合わせます。
たとえば呼び径が四ミリで長さが十六ミリの場合、実際の記載は規格に沿って呼び四掛け十六のように整理されます。
呼び径はねじの外径に近い基準寸法であり、実測値そのものとは限りません。
規格表を見る際は、ねじ部の径だけでなく、頭部の直径や高さ、十字穴の大きさも確認しましょう。
特に皿頭は頭部を材料内へ沈めるため、頭の直径と皿角度が取付け穴の加工条件に影響します。
規格表に出てくる呼び径と長さの読み方
タッピンねじの寸法は、一般に呼び径と呼び長さの組合せで管理されます。
呼び径が大きくなるほどねじ山の外径と保持力は増えやすい一方、必要な下穴や相手材への負担も大きくなります。
呼び長さは、なべ頭では首下から先端までを基準にすることが基本です。
皿頭の場合は、頭部が取付け面に沈み込む形状のため、全長を基準として扱うケースが多くなります。
| 確認項目 | 内容 | 選定時の注意点 |
|---|---|---|
| 呼び径 | ねじの大きさを示す基準 | 下穴径と板厚に影響 |
| 呼び長さ | ねじの長さを示す寸法 | 頭部形状により測定基準が異なる |
| ピッチ | ねじ山同士の間隔 | 異なる種類のねじと混用しない |
| 頭部形状 | なべ頭や皿頭など | 外観と干渉の有無を確認 |
| 表面処理 | ユニクロや三価クロメートなど | 耐食性と外観に関係 |
寸法表は単位がミリメートルで示されることが一般的です。
同じ呼び径でも長さの選択肢は複数あり、締結される材料の合計厚さに対して適切な長さを選ぶ必要があります。
JISにおけるタッピンねじの種類
続いてはJISにおけるタッピンねじの種類を確認していきます。
一種から四種までのねじ山形状
JISで扱われるタッピンねじには、ねじ山の形状や先端部の違いにより複数の種類があります。
一般に一種、二種、三種、四種と呼ばれる区分があり、相手材にどのようにねじ山を作るかによって使い分けます。
一種は比較的薄い鋼板などに用いられることが多く、ねじ山を押し広げながら締結するタイプです。
二種は先端部に形状上の特徴があり、材料へ入りやすくする工夫がされています。
三種や四種はより硬い板材や特定の締結条件を想定した形状であり、用途に応じて選ばれます。
一種から四種の違いは見た目だけでは判断しにくいため、図面の規格記号で確認することが確実です。
似た外観のねじを代用品として使うと、ねじ込みトルクや保持力が変わる場合があります。
量産品の組立では、承認済みの規格と品番を維持する管理が欠かせません。
薄鋼板用と樹脂用の使い分け
薄鋼板に使うタッピンねじでは、相手材の板厚が薄いため、限られたねじ山のかかりで十分な保持力を得る必要があります。
そのため、板厚に対して大きすぎる呼び径を選ぶと、材料が変形したり、ねじ山が十分に形成されなかったりします。
樹脂部品では、金属板とは異なる考え方が必要です。
樹脂は熱や経年変化の影響を受けやすく、締めすぎるとボスが割れることがあります。
また、ねじを外して再び締めると、最初に形成されたねじ山が摩耗して保持力が低下することもあります。
樹脂への締結では、指定トルクを守り、再締結回数をできるだけ減らすことが長期信頼性につながります。
設計段階ではボス外径、肉厚、ねじ込み深さを検討し、必要に応じて専用の樹脂用ねじやインサートナットを選びます。
薄鋼板への使用例として、板厚一ミリ前後のカバーを固定する場合は、板厚、裏側の突出し量、必要な保持力を確認してねじ長さを決めます。
ねじ先端が配線や内部部品に接触しない余裕も必要です。
ドリルねじとの違い
タッピンねじと混同されやすいものに、ドリルねじがあります。
ドリルねじは先端部がドリルのような形状になっており、下穴加工を省略して鋼板へ穴あけと締結を同時に行えるタイプです。
これに対し、一般的なタッピンねじは、あらかじめ開けられた下穴にねじ込んで使うことが基本となります。
下穴が必要な分だけ工程は増えますが、穴位置の精度を確保しやすく、薄い材料や精密部品の組立では扱いやすい面があります。
ドリルねじを使える板厚には目安があり、厚すぎる鋼板や高硬度の材料には適しません。
どちらを選ぶかは、作業性だけでなく、母材の強度、穴位置精度、締結本数、外観の要求を踏まえて決めるとよいでしょう。
なべ頭タッピンねじの寸法と特徴
続いてはなべ頭タッピンねじの寸法と特徴を確認していきます。
なべ頭の形状と使用される場面
なべ頭は、頭部が丸みを帯びて上面がわずかに盛り上がった、もっとも一般的な頭部形状の一つです。
取付け面から頭部が出るため、表面を完全に平らにする用途には向きませんが、座面を広く取りやすく、安定した締結が期待できます。
制御盤、家電製品、金具の取付け、板金カバーなど、ねじ頭が見えても問題になりにくい場所でよく採用されます。
なべ頭は皿もみ加工が不要なため、部品加工を簡略化しやすい点が魅力です。
頭部の出っ張りが許容されるかどうかは、設計図面だけでなく、周辺部品との干渉や意匠面からも判断する必要があります。
可動部の近くでは、なべ頭の高さがこすれや引っ掛かりの原因にならないか確認しましょう。
なべ頭の主要寸法と確認方法
なべ頭タッピンねじを選ぶ際は、呼び径と首下長さに加えて、頭部径と頭部高さを確認します。
頭部径が大きいほど座面が広くなり、薄板に対して力を分散しやすくなります。
一方で、取付け穴の周囲に十分な平面がない場合、頭部が部品の段差や曲げ部に干渉するかもしれません。
十字穴付きの場合は、対応するビットサイズも実務上の重要項目です。
合わないビットで締め付けると、十字穴を傷めるカムアウトが起きやすくなります。
| 寸法項目 | なべ頭での意味 | 確認したい点 |
|---|---|---|
| 呼び径 | ねじ部の基準寸法 | 下穴と締結強度 |
| 首下長さ | 頭部下面から先端までの長さ | 材料厚さと突出し量 |
| 頭部径 | 頭部の外側の直径 | 座面と周辺干渉 |
| 頭部高さ | 取付け面からの突出し高さ | 外観と可動部への干渉 |
| 十字穴 | ドライバーのかみ合い部 | ビット番号と摩耗状態 |
カタログの寸法表では、許容差も併記されている場合があります。
厳しい寸法管理が求められる製品では、呼び寸法だけでなく、公差範囲内に収まるかまで確認すると安心です。
なべ頭を選ぶ際の締結上の注意点
なべ頭は締付け時に座面へ力がかかるため、薄い板や軟らかい樹脂では座面が食い込むことがあります。
必要に応じて平座金を併用すれば、接触面積を増やし、材料への局部的な負担を抑えられます。
ただし、座金の追加によりねじの有効なかかり長さは変化するため、ねじ長さもあわせて見直しましょう。
電動ドライバーを使う場合、トルクを高く設定しすぎると、ねじ頭の十字穴つぶれやねじ山の破壊につながります。
締付けトルクは、ねじが回らなくなるまで強く締めるのではなく、設計上の適正値で管理する考え方が基本です。
ねじ長さの考え方として、締結する部品の合計厚さに座金の厚さを加え、さらに相手材に必要なねじ込み長さを確保します。
ただし、先端の余分な突出しが許容されるかは別途確認が必要です。
皿頭タッピンねじの寸法と頭部形状
続いては皿頭タッピンねじの寸法と頭部形状を確認していきます。
皿頭が選ばれる理由と外観上の利点
皿頭は、円すい状の頭部を材料側の皿もみ穴へ沈め、取付け面とほぼ面一に仕上げるための形状です。
カバーの表面、引き出し部品、意匠性を求める筐体など、ねじ頭の突出を抑えたい場面で活躍します。
表面が平らになると、部品が手や衣服に引っ掛かりにくくなり、他の部品を重ねる場合にも干渉を避けやすくなります。
皿頭の美しい仕上がりは、ねじ単体ではなく、適正な皿もみ加工によって決まります。
穴の角度や深さが合わないと、頭部が浮いたり、反対に沈みすぎたりして、見た目と締結力の両方に影響が出ます。
皿もみ穴と皿角度の関係
皿頭を使う部品には、頭部の傾斜面に合わせた皿もみ穴を設けます。
皿もみ径が小さすぎると頭部が十分に沈まず、取付け面から突出します。
大きすぎる場合は、ねじ頭の座面が不足し、締結時に材料を押し込んでしまう可能性があります。
また、皿もみの深さを深くしすぎると、薄板では穴の周辺が弱くなります。
皿頭ねじの頭部外径、皿角度、材料厚さを組み合わせて加工条件を決めることが大切です。
皿もみ加工の確認では、実際のねじを試しに組み付け、頭部の浮き、傾き、沈み込み量を確認します。
量産前にサンプルで外観と締付け状態を評価すると、不良の予防に役立ちます。
皿頭の長さ表記と選定時の注意点
皿頭ねじは、なべ頭と長さの考え方が異なる点に注意が必要です。
一般的には、皿頭の頂部から先端までを全長として扱うため、同じ呼び長さでもなべ頭より実際のねじ部長さが短くなる場合があります。
そのため、なべ頭用に選んだ長さをそのまま皿頭へ置き換えると、相手材へのねじ込み量が不足することがあります。
頭部形状を変更する際は、呼び径と呼び長さだけでなく、有効ねじ部の長さを必ず比較しましょう。
皿頭は取付け面との一体感を得やすい反面、皿もみ加工という追加工程が必要です。
組立性と外観品質のどちらを優先するかを整理して選ぶと、部品コストのバランスも取りやすくなります。
下穴径と締付けトルクの管理
続いては下穴径と締付けトルクの管理を確認していきます。
下穴径が締結品質に与える影響
タッピンねじの下穴径は、ねじ込みやすさと保持力を左右する重要な寸法です。
下穴が小さすぎると、ねじ込みトルクが過大になり、ねじの折損、十字穴の損傷、相手材の割れにつながります。
反対に下穴が大きすぎると、形成されるねじ山が浅くなり、引抜き力やゆるみ止め性能が不足しやすくなります。
適正な下穴径は、ねじの種類、呼び径、相手材の硬さ、板厚、樹脂の性質によって変わります。
下穴径は経験だけで決めず、規格表、メーカー資料、実機試験を組み合わせて設定することが安全です。
穴あけ工具の摩耗によって穴径が変化することもあるため、量産では定期的な測定が欠かせません。
材質別に考える下穴の目安
鋼板では、材料の硬さと板厚によって必要な下穴径が変わります。
薄板では、ねじ山がかかる長さが短いため、下穴を極端に小さくして保持力を補おうとすると、材料の変形が起きることがあります。
アルミ材は比較的軟らかく、ねじ込みやすい一方で、過大なトルクにより雌ねじ側がつぶれる場合があります。
樹脂では、熱膨張、クリープ、割れの起きやすさまで考慮する必要があります。
| 相手材 | 下穴検討の重点 | 注意したい不具合 |
|---|---|---|
| 薄鋼板 | 板厚とねじ山のかかり | 変形とねじの空転 |
| アルミ | 締付けトルクの上限 | ねじ山のつぶれ |
| 樹脂 | ボス径と肉厚 | 割れとクリープ |
| 木質材 | 繊維方向と割れ | 割裂と保持力低下 |
設計上の推奨値がない場合は、複数の下穴径で試験片を作り、締付けトルクと引抜き強度のバランスを確認するとよいでしょう。
実際の部品形状で評価することが、もっとも確実な方法です。
締付けトルクと電動工具の設定
締付けトルクとは、ねじを回すために加える力の大きさです。
トルクが不足すると部品が固定しきれず、振動や荷重によってゆるむおそれがあります。
強すぎる場合は、ねじ頭の破損、ねじ部の破断、相手材のねじ山破壊を招きます。
電動ドライバーでは、クラッチ設定やトルクコントローラーを活用し、作業者ごとの差が出にくい状態を作ることが重要です。
締付け品質は最終トルクだけでなく、ねじ込み開始時の傾きやビットの摩耗にも左右されます。
特に十字穴はビットが摩耗すると滑りやすくなり、見た目の不良も増えます。
定期的にビットを交換し、ねじが斜めに入らないよう治具やガイドを整えると安定します。
量産での締結不良を減らすには、下穴径、締付けトルク、ビット、ねじ品番をセットで管理します。
どれか一つだけを変更すると、これまで安定していた締結条件が崩れることがあります。
表面処理と使用環境に応じた選び方
続いては表面処理と使用環境に応じた選び方を確認していきます。
鉄製とステンレス製の違い
タッピンねじの材料には、鉄をベースにしたものやステンレス鋼を使ったものがあります。
鉄製ねじは強度やコストのバランスに優れ、表面処理を施して多くの製品に使用されます。
ステンレス製ねじは耐食性に優れ、湿気の多い場所や屋外設備、水まわりの部品などで選ばれやすい材料です。
ただし、ステンレスは条件によって焼付きが起こることがあり、締付け速度や潤滑性への配慮が必要になります。
耐食性を優先してステンレスを選ぶ場合でも、相手材との組合せによる腐食や焼付きまで確認しましょう。
異なる金属が水分を介して接触する環境では、電食への対策が必要になることがあります。
ユニクロと三価クロメートの特徴
鉄製タッピンねじには、腐食を抑え、外観を整えるためのめっき処理が施されます。
ユニクロは銀白色系の外観を持つ代表的な表面処理で、一般的な室内用途で広く使われます。
三価クロメート処理は、環境への配慮から採用されることが多く、白色系、黒色系、光沢のあるタイプなど、外観の選択肢もあります。
表面処理を比較する際は、色だけではなく、要求される耐食性試験や使用場所の湿度を確認することが大切です。
屋外や結露しやすい場所では、通常の室内用仕様では十分な耐久性を得られない可能性があります。
ゆるみと腐食を防ぐ実務上の工夫
タッピンねじは雌ねじを成形して固定するため、振動、温度変化、繰り返し荷重が大きい場所では、ゆるみへの対策も必要です。
ねじロック剤、座金、適正トルク、部品形状の見直しなどを組み合わせることで、締結の信頼性を高められます。
ただし、ねじロック剤は樹脂部品との相性や、後から分解する必要性を確認して選ばなければなりません。
腐食対策では、ねじの表面処理だけでなく、部品の水抜き構造や結露対策も重要です。
ねじ周辺に水分がたまり続ける構造では、耐食性の高いねじを選んでも十分な効果が得られないことがあります。
ねじの寿命は、材料とめっきだけで決まるものではありません。
水分、塩分、温度差、締結荷重、分解頻度を含めた使用環境全体を見て仕様を決めることが重要です。
タッピンねじ規格のまとめ
タッピンねじは、相手材へ雌ねじを成形しながら固定できる便利な締結部品です。
JIS規格を確認する際は、一種から四種までの種類、呼び径、呼び長さ、頭部形状、表面処理を総合的に見る必要があります。
なべ頭は加工を簡略化しやすく、座面を確保しやすい形状です。
皿頭は取付け面を平らに仕上げやすい一方、皿もみ穴の精度が品質を左右します。
タッピンねじ選びの基本は、規格表の寸法だけでなく、相手材、下穴径、締付けトルク、使用環境を一体で検討することです。
特に薄鋼板や樹脂では、下穴径と締付け条件のわずかな違いが、ねじの空転、割れ、ゆるみにつながることがあります。
図面の指定を守り、必要に応じて実機試験を行えば、組立作業の安定と製品の信頼性向上に役立つでしょう。