レーザー変位センサとは?距離測定の原理と用途を解説!
レーザー変位センサは、対象物までの距離や高さ、段差、厚みなどを非接触で測定する機器です。
製造現場の自動検査、位置決め、品質管理などで広く使われており、対象物に触れずに細かな変化を捉えられる点が大きな特長です。
一方で、測定方式や対象物の材質、表面状態によって精度が変わるため、原理と選定基準を理解しておく必要があります。
この記事では、レーザー変位センサの仕組み、代表的な測定方式、用途、導入時の注意点までわかりやすく解説します。
レーザー変位センサの基本概要
それではまずレーザー変位センサの基本について解説していきます。
非接触で距離を測る測定機器
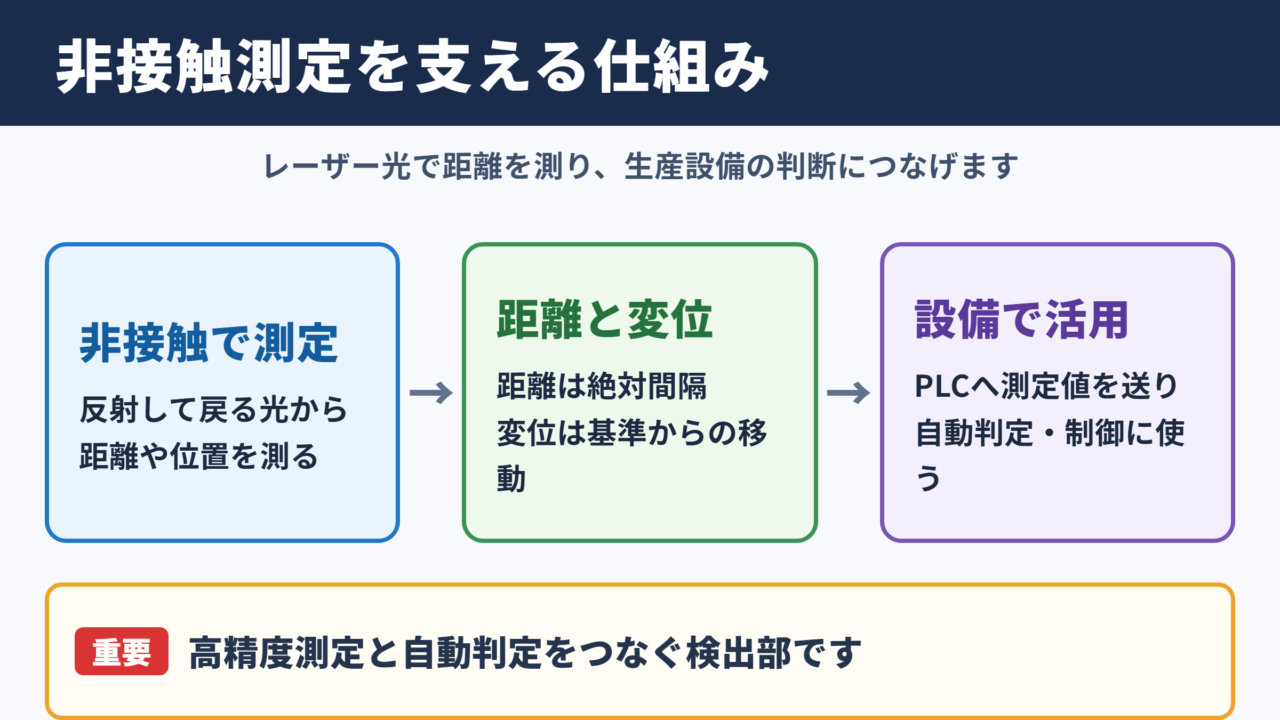
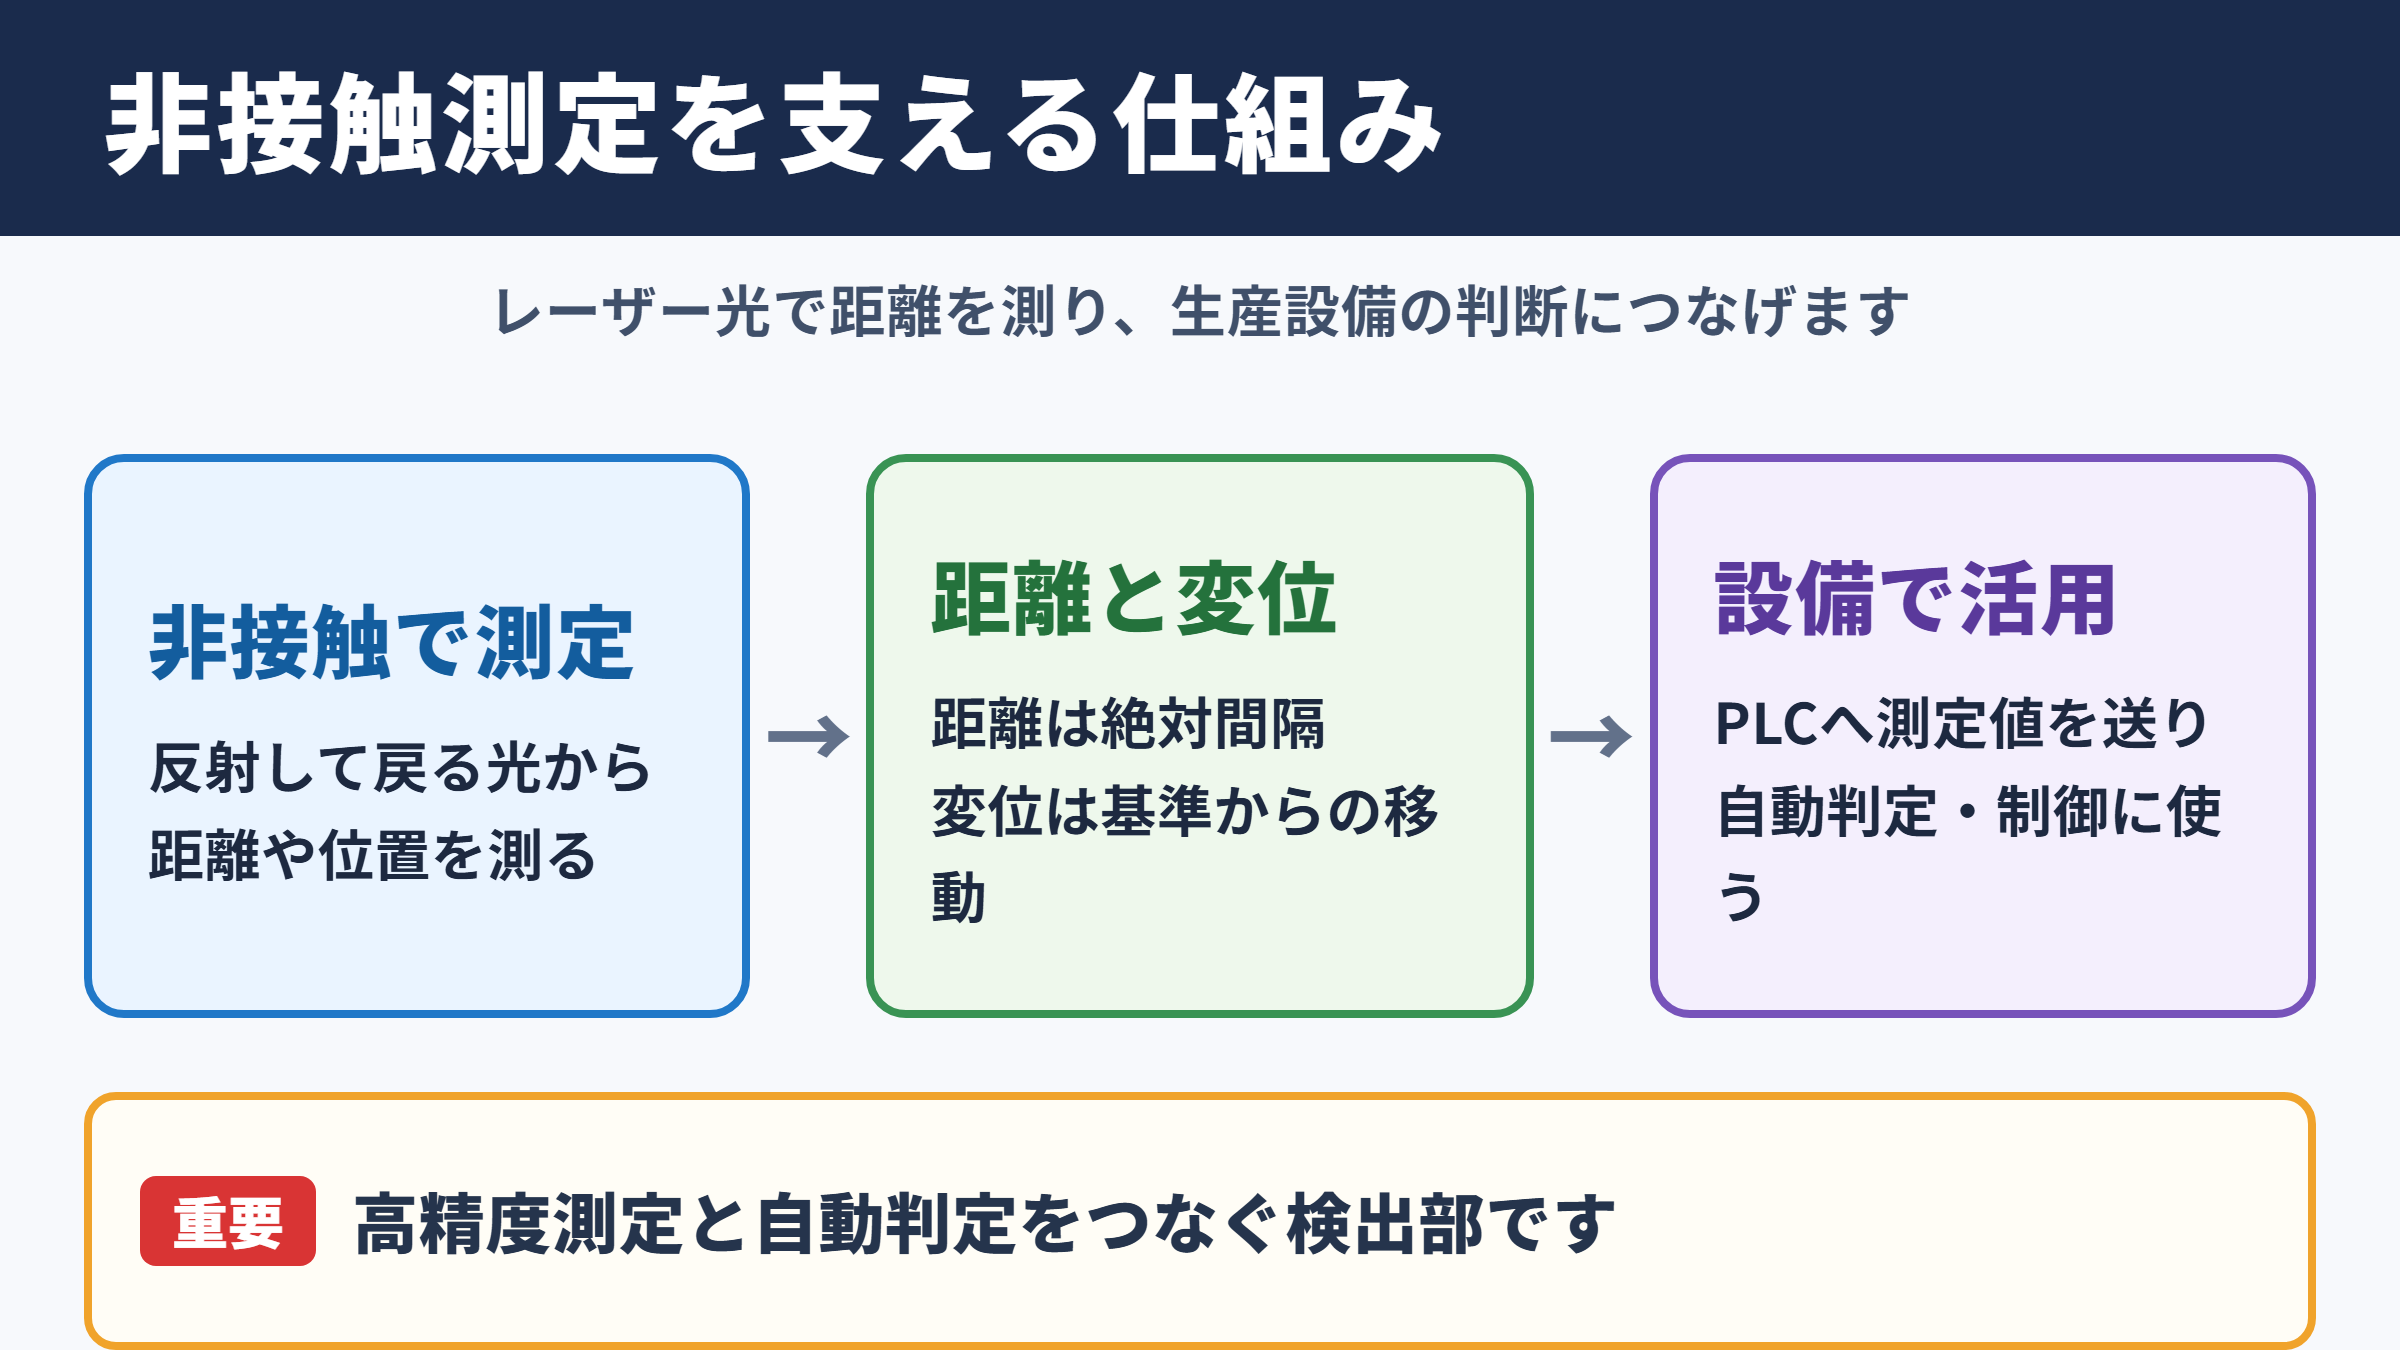
レーザー変位センサとは、レーザー光を対象物へ照射し、反射して戻る光を受光して距離や位置の変化を測定するセンサです。
ノギスや接触式の測定器では難しい、動いているワークや傷付きやすい製品にも対応しやすいことが魅力でしょう。
対象物に力を加えず、短時間で連続測定できることが、工場の自動化で重視される理由です。
測定値はアナログ電圧、電流、Ethernet、IO-LinkなどでPLCや産業用PCへ送られ、設備制御や判定処理に利用されます。
変位と距離の違い
変位は、基準となる位置からどれだけ移動したかを示す値です。
距離は、センサ本体から対象物までの絶対的な間隔を表します。
実際の設備では、基準位置からの高さの変化を監視する用途が多く、距離測定の結果を変位として扱うケースも少なくありません。
たとえば基準距離が100mmで、測定値が99.85mmなら、対象物は基準位置より0.15mmセンサ側へ変位したと判断できます。
仕様書では測定範囲、基準距離、繰り返し精度、直線性などを区別して確認することが大切です。
生産設備で求められる役割
レーザー変位センサは単に数値を表示する装置ではなく、品質を安定させるための検出部として働きます。
部品の有無確認、組み付け高さの判定、たわみの監視、ロール材の位置制御など、用途によって求められる応答速度と精度は異なります。
特に高速ラインでは、測定の速さだけでなく、振動や周囲光の影響を受けにくいことも重要です。
レーザー変位センサは、高精度測定と自動判定をつなぐ装置です。
数値の正確さだけではなく、現場環境で安定して測り続けられるかが導入効果を左右します。
距離測定の代表的な原理
続いては距離測定に使われる代表的な原理を確認していきます。
三角測距方式の仕組み
近距離から中距離の高精度測定で多く採用されるのが、三角測距方式です。
レーザー光を斜め方向から対象物へ照射し、反射光が受光素子のどの位置に結像するかで距離を求めます。
対象物が近づいたり遠ざかったりすると反射光の入射位置が変わるため、そのずれを演算して変位量へ換算します。
微小な段差や厚みの変化を捉えやすい方式であり、金属部品、樹脂成形品、電子部品の検査に向いています。
三角測距方式では、投光部、対象物、受光部の位置関係が三角形になることからこの名称が使われます。
受光位置の変化が大きいほど、一般に細かな距離変化を読み取りやすくなります。
TOF方式の仕組み
TOF方式は、レーザー光を照射してから反射光が戻るまでの時間を利用する測定方法です。
光が進む速度はほぼ一定であるため、往復時間を計測すれば距離を計算できます。
Time of Flightの頭文字からTOFと呼ばれ、比較的長い距離の測定に適しています。
倉庫内の位置検出、搬送物の距離監視、屋外設備の測定では、測定レンジの広さがメリットになります。
ただし、非常に小さな変位を測る用途では、三角測距方式のほうが適することもあります。
共焦点方式の仕組み
共焦点方式は、光学系の焦点位置と反射光の強さを利用して距離を測定する方式です。
透明体、鏡面、曲面など、通常のレーザー変位センサでは安定しにくい対象に対応できる製品があります。
ガラスの厚み、フィルムの表面、ウエハの高さのように、非常に細かな測定が必要な場面で選ばれます。
装置価格や設置条件は慎重に確認する必要がありますが、難しいワークに対する有力な選択肢です。
| 測定方式 | 主な特長 | 適した用途 |
|---|---|---|
| 三角測距方式 | 近距離で高精度 | 段差、厚み、高さ、位置決め |
| TOF方式 | 長距離測定に対応 | 搬送物、設備間距離、屋外監視 |
| 共焦点方式 | 微細形状や透明体に対応しやすい | ガラス、フィルム、半導体部品 |
測定精度を左右する性能指標
続いては測定精度を判断する性能指標を確認していきます。
測定範囲と基準距離
測定範囲は、センサが正しく測定できる距離の幅を指します。
基準距離は、センサから対象物までの標準的な設置距離です。
たとえば基準距離が50mm、測定範囲がプラスマイナス10mmなら、40mmから60mmの範囲で測定できる設計と考えられます。
ワークの揺れ、取り付け公差、段取り替えによる位置差を見込み、余裕のある測定範囲を選ぶことが必要です。
測定範囲を広くしすぎると、求める分解能を得にくくなる場合もあるため、必要以上に大きなレンジを選ばないほうがよいでしょう。
繰り返し精度と直線性
繰り返し精度は、同じ位置にある対象物を何度も測定した際に、値がどれほど安定するかを示す指標です。
検査装置では微小な差を判定するため、繰り返し精度が特に重要になります。
直線性は、実際の距離変化に対して出力値がどれだけ正しく追従するかを表す性能です。
高さ0.50mmの段差を測定する場合、繰り返し精度が数マイクロメートルであれば安定した判定につながりやすくなります。
一方で直線性の誤差が大きいと、測定位置によって表示値がずれる可能性があります。
カタログの数値を見る際は、どの測定条件で得られた性能かも確認してください。
分解能とサンプリング周期
分解能は、センサが読み取れる最小の変化量です。
分解能が高いほど細かな変化を捉えられますが、表面状態や振動の影響まで拾いやすくなることがあります。
サンプリング周期は、どのくらい短い間隔で測定値を取得するかを示します。
高速で流れる製品の高さを測る場合は、対象物が測定点を通過する時間に対し、十分な取得回数を確保する必要があります。
高分解能の機種を選べば必ず良い結果になるわけではありません。
必要な判定幅、ライン速度、ワークの振動を踏まえ、精度と安定性のバランスを取ることが重要です。
レーザー変位センサの主な用途
続いてはレーザー変位センサが使われる主な用途を確認していきます。
高さと段差の検査
代表的な用途は、製品の高さ、段差、部品の浮き、組み付け状態の検査です。
自動車部品では、シール材の塗布高さやコネクタの挿入状態を確認する工程があります。
電子機器の組み立てでは、端子の曲がり、部品の実装高さ、基板上の段差を検出することも可能です。
接触式では製品を押してしまうような柔らかい部材でも、非接触なら形状への影響を抑えられます。
厚みと幅の測定
シート、フィルム、板材、ゴム、紙などの厚み測定にもレーザー変位センサが活用されます。
一般的には対象物の上下にセンサを配置し、両方の測定値から厚みを演算します。
片側のみで測る場合は、基準面の高さが安定していることが前提です。
上下二つのセンサで測る厚みは、センサ間の基準距離から上側と下側の距離を差し引いて求めます。
搬送中のシートが上下に揺れても、両側測定なら揺れの影響を抑えやすくなります。
透明フィルムでは透過光や多重反射の影響が出るため、対象材に対応した光学方式の確認が欠かせません。
位置決めとたわみの監視
ロボットや搬送装置の位置確認では、ワークが所定の位置にあるかを距離で判定できます。
プレス機や治具のたわみを測定し、荷重変化に伴う変位を監視する用途もあります。
また、回転体の振れ、ロールの偏心、ギャップの変化を連続的に記録すれば、設備保全の手がかりにもなるでしょう。
測定データを時系列で蓄積することにより、異常発生前のわずかな傾向変化を見つけやすくなります。
導入時に確認したい選定条件
続いては導入時に確認したい選定条件を確認していきます。
対象物の材質と表面状態
レーザー変位センサの測定結果は、対象物が光をどのように反射するかによって変化します。
黒色のゴム、光沢の強い金属、透明なガラス、粗い鋳肌などは、それぞれ受光量や反射方向が異なります。
鏡面の金属では正反射光が受光部から外れやすく、黒色材料では反射光量が不足することがあります。
実際に測るワークで事前テストを行うことが、選定時の最も確実な方法です。
カタログ上の測定距離だけで機種を決めると、現場で測定値が不安定になるおそれがあります。
色、光沢、傾き、表面粗さ、透明度まで含めて評価してください。
設置角度と周辺環境
対象物へ垂直に照射できるか、斜めからしか設置できないかでも測定の安定性は変わります。
対象物が傾く工程では、距離の変化と角度の変化が混在するため、測定値の意味を事前に整理しておく必要があります。
周囲光、粉じん、油煙、水滴、振動、温度変化も無視できません。
保護カバーやエアパージ、剛性の高い取付治具を用意することで、測定環境を改善できる場合があります。
制御機器との接続方法
センサの出力形式が、既存のPLCやデータ収集システムと合うかを確認しましょう。
単純なしきい値判定ならデジタル出力でも対応できますが、詳細な測定値を管理するならアナログ出力や通信方式が必要です。
通信対応の機種では、測定値だけでなく、受光量、エラー状態、設定値を取得できることがあります。
立ち上げ後の保守性まで考えるなら、設定や診断情報を確認できる構成が便利です。
| 確認項目 | 確認する内容 | 見落とした場合の影響 |
|---|---|---|
| 測定対象 | 色、光沢、透明度、表面粗さ | 反射光不足や測定値のばらつき |
| 測定距離 | 基準距離、変位量、設置余裕 | 測定範囲外によるエラー |
| 必要精度 | 判定幅、繰り返し精度、直線性 | 過剰投資または判定不良 |
| 設置環境 | 振動、粉じん、外乱光、温度 | ノイズや長期的な精度低下 |
| 接続方式 | PLC、通信規格、出力種類 | 制御システムとの連携不足 |
レーザー変位センサのまとめ
レーザー変位センサは、レーザー光の反射を利用して距離、変位、高さ、段差、厚みなどを非接触で測定する装置です。
近距離で微小な変化を測るなら三角測距方式、長い距離を扱うならTOF方式、透明体や微細測定では共焦点方式が候補になります。
用途に合う方式を選ぶだけでなく、対象物の材質、表面状態、設置角度、振動、通信方法まで確認することが重要です。
必要な精度と実際の測定環境を両方満たす機種選定が、安定した自動検査と品質向上につながります。
導入前には実ワークによるテストを行い、測定値の再現性と設備への組み込みやすさを確認するとよいでしょう。