平行キーの入れ方は?はめあいと加工時のポイントを解説!(止めねじ・設計)
軸とハブを確実に結合する平行キーは、小さな部品でありながら回転機械の信頼性を左右します。
キーがきつ過ぎれば組立性や軸の強度に影響し、緩過ぎればがたつき、摩耗、異音につながるでしょう。
正しい入れ方だけでなく、キー溝の公差、はめあい、止めねじの位置、加工後の確認までを一連で考えることが大切です。
この記事では平行キーの基本から設計実務で迷いやすいポイントまで、図面と現場の両方を意識して解説します。
平行キーの入れ方と基本の考え方
それではまず平行キーの入れ方と、組立時に優先したい考え方について解説していきます。
平行キーが伝える力の方向
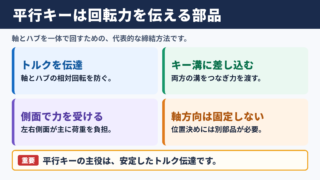
平行キーは、軸に設けたキー溝とハブ側のキー溝の間に入れ、軸の回転トルクをハブへ伝達する機械要素です。
代表例にはプーリ、歯車、カップリング、スプロケットなどがあり、回転部品の位置決めと動力伝達を支えます。
トルクはキーの側面に加わる面圧として伝わるため、キーの幅、長さ、材質だけでなく、キー溝側面の仕上がりも重要になります。
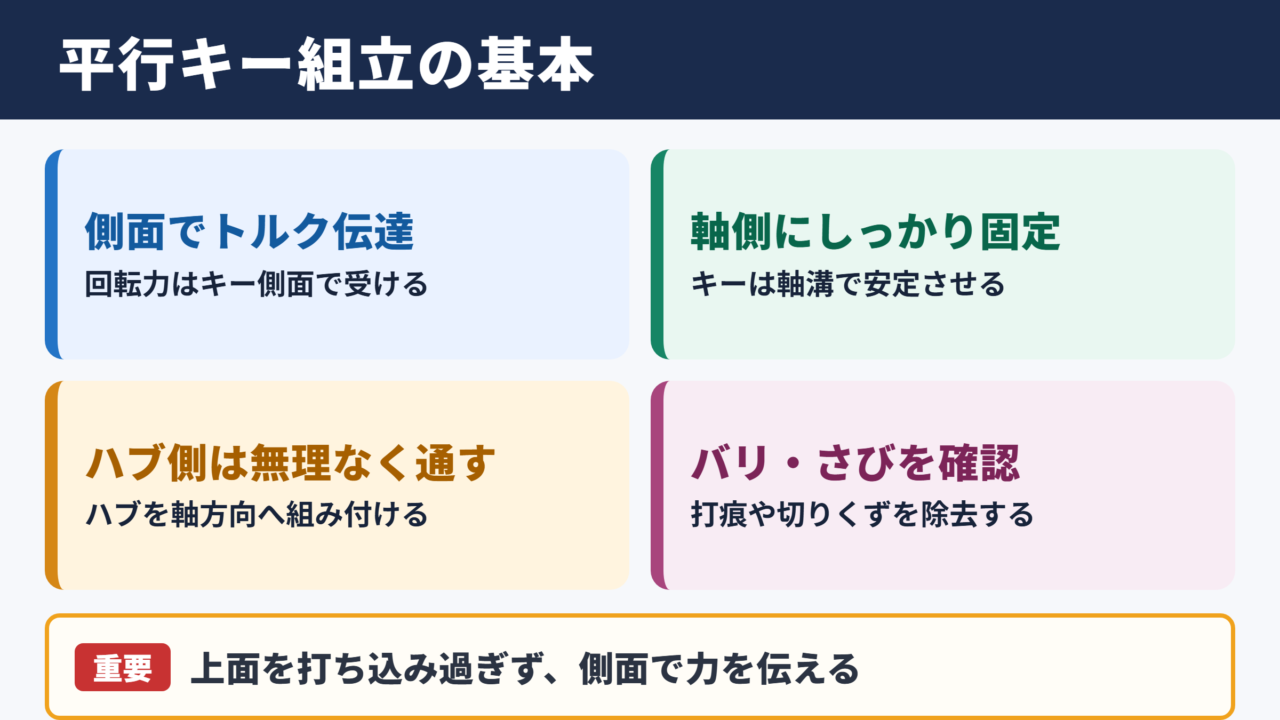
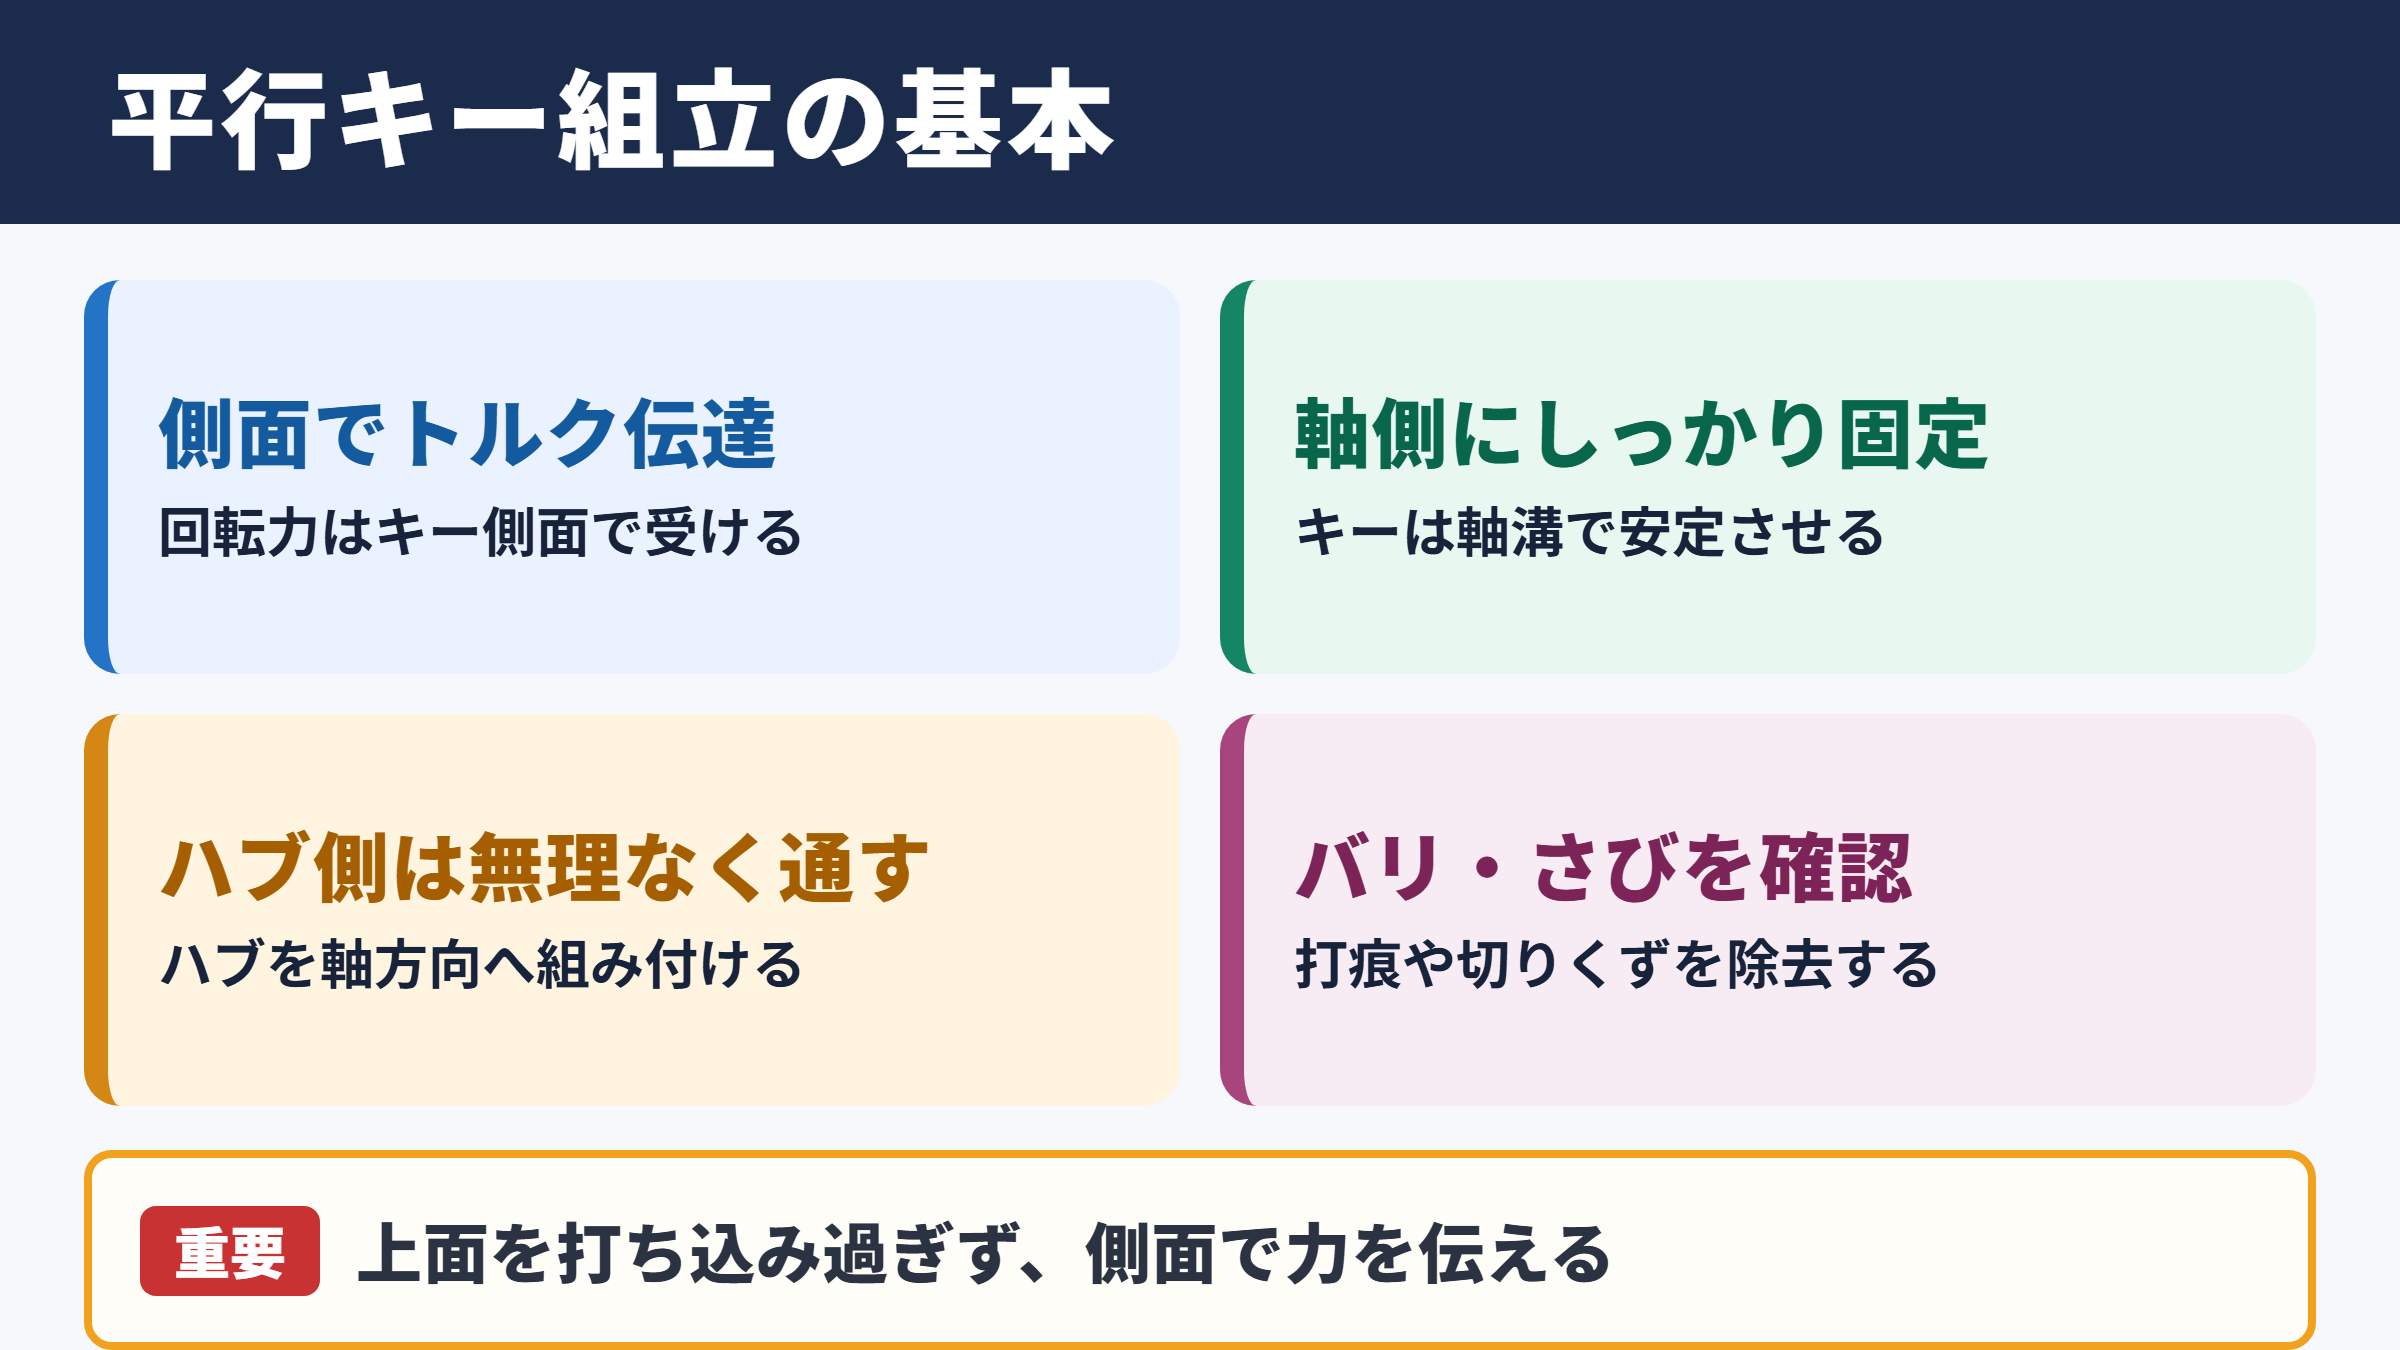
平行キーは上面で強く押さえる部品ではなく、主に側面で回転力を受ける部品です。
この基本を理解すると、上面を無理に密着させようとして打ち込み過ぎる不具合を避けやすくなります。
軸側とハブ側のはめあい
一般的な平行キーでは、キーは軸側のキー溝に比較的しっかり納まり、ハブ側には組み付けられる程度の余裕を持たせます。
組立手順は、まず軸のキー溝にキーをセットし、その後にハブを軸方向へ移動させてキーに通す流れが基本です。
キーが軸溝から浮いた状態でハブを押し込むと、キー先端がハブ溝の入口へ当たり、かじりや変形を起こすおそれがあります。
キーの上面が軸の外径より大きく飛び出している場合も、ハブが正常に通らないため注意が必要でしょう。
軸側で位置を安定させ、ハブ側で無理なく組める状態をつくることが、平行キーの入れ方の基本です。
組立前に確認する部品状態
キーを入れる前には、軸のキー溝、キー本体、ハブのキー溝に打痕、さび、切りくず、バリがないかを確認します。
とくにキー溝の入口に残った小さなバリは、ハブを途中で止める原因になり、無理な打撃につながりやすい箇所です。
洗浄後は、キーを軸溝へ指で置き、手で軽く押したときの座り方を確認するとよいでしょう。
必要に応じてキー上面とハブ内径、軸外径へ薄く潤滑油を塗布しますが、締結条件や使用環境に合わせて選定してください。
ハンマーで強く打ち込まなければ入らない場合は、組立作業を続ける前に寸法、バリ、傾き、キー溝の平行度を確認します。
力で解決しようとすると、キーだけでなく軸、ハブ、軸受へ余計な負荷がかかります。
はめあいと寸法公差の確認
続いてははめあいと寸法公差の確認をしていきます。
キー寸法とキー溝幅
平行キーはJISの規定に基づき、軸径に応じて幅、高さ、長さを選定します。
たとえば軸径が大きくなるほど、伝達できるトルクに見合うようキー幅と高さも大きくなる設計が一般的です。
ただし、キーを大きくすれば常に安全というわけではありません。
キー溝を深く加工すると軸の有効断面が減り、疲労強度に影響するため、軸径と負荷条件に対して適切な規格寸法を選ぶ必要があります。
| 確認箇所 | 主な確認内容 | 不具合の例 |
|---|---|---|
| キー幅 | 規格寸法と実測値 | 側面のがたつき、挿入不能 |
| 軸キー溝幅 | 公差、バリ、溝底の状態 | キーの浮き、偏り |
| ハブキー溝幅 | 組立余裕、入口面取り | かじり、ハブ停止 |
| キー高さ | 軸側とハブ側のかかり量 | 上面干渉、面圧不足 |
| キー長さ | ハブ長さとの関係 | 端面干渉、伝達力不足 |
寸法表だけを見るのではなく、実際に接触する側面と逃がす面を分けて考えることがポイントです。
上面のすきまと側面接触
平行キーの上面には、組み付け後に適度なすきまが必要となる場合があります。
これはキーの上面がハブ溝底へ先に当たり、側面でトルクを伝えるべき状態を妨げることを防ぐためです。
キーが高さ方向に過大であれば、ハブを圧入する際にキー上面が押され、軸側キー溝の底へ異常な荷重が加わります。
一方で高さが不足し過ぎると、接触面積や位置関係が適切でない可能性があるため、単純に削って合わせる判断も避けるべきでしょう。
確認の考え方は、側面でトルクを伝え、上面では不要な干渉を作らないことです。
組立後にハブが所定位置まで入るか、軸方向の位置決め寸法を満たすかも同時に確認します。
公差表示と図面の読み方
図面ではキー本体、軸キー溝、ハブキー溝にそれぞれ寸法公差が指定されます。
製作現場ではキー幅だけをノギスで測るのではなく、キー溝幅をピンゲージ、限界ゲージ、マイクロメータ、測定顕微鏡などで確認する場面もあります。
加工担当者と設計者で認識を合わせるには、キーの呼び寸法、規格、材質、熱処理、表面処理、面取り指示を図面上で明確にすることが有効です。
現物合わせを前提に公差を曖昧にすると、再現性のない組立品質になりやすいため注意してください。
キー溝加工と仕上げの要点
続いてはキー溝加工と仕上げの要点を確認していきます。
軸キー溝の加工方法
軸側のキー溝加工には、フライス盤、エンドミル、キーシーター、ブローチ盤などが用いられます。
量産性、溝の形状、軸径、設備条件によって適した方法は異なります。
エンドミル加工では、工具径、切込み、保持剛性、びびりを考慮し、溝幅と溝底形状を安定させることが大切です。
加工中に軸がたわむと、キー溝の深さや平行度が変わり、組立時の接触状態にも影響します。
加工前には基準面とチャッキング方法を決め、軸の振れを抑える準備が欠かせません。
ハブキー溝の加工方法
ハブ側のキー溝は、ブローチ加工、スロッター加工、ワイヤーカット加工などで製作されます。
内径の奥まで正確な溝を必要とする部品では、加工方法ごとの逃げ形状や工具進入部にも配慮が必要です。
ワイヤーカットは複雑形状や高精度形状に対応しやすい反面、量産性や加工コストとのバランスを考える必要があります。
ブローチ加工は量産に向く方法ですが、専用工具と下穴条件が必要になるため、少量生産では別の方法が選ばれることもあります。
ハブ溝の入口に適切な面取りを設けると、キー先端との干渉を減らし、組立作業を安定させやすくなります。
バリ取りと表面粗さ
キー溝加工後のバリ取りは、見栄えのためだけに行う工程ではありません。
側面に残った返りバリは実質的に溝幅を狭くし、キーを斜めに押し上げたり、局部的なかじりを起こしたりします。
バリ取りでは、重要な側面の寸法を不用意に削り過ぎないよう注意し、面取りの大きさも図面や社内基準に従って管理します。
キー溝の不具合は、目視だけでは見落とされることがあります。
清掃したうえでキーを軽く当て、接触跡、挿入抵抗、傾きを確認する工程を入れると、組立前に問題を見つけやすくなります。
止めねじと軸方向位置決め
続いては止めねじと軸方向位置決めを確認していきます。
止めねじの役割
止めねじは、ハブが軸方向へ動くことを抑えたり、軽い条件での位置保持を補助したりする目的で使用されます。
平行キーが主に担うのは回転方向のトルク伝達であり、止めねじがキーの代わりに大きなトルクを受ける設計ではありません。
止めねじの先端形状には平先、くぼみ先、とがり先などがあり、軸への傷付きや保持力、再組立性を考えて選定します。
止めねじと平行キーは役割を分けて設計すると、締結部全体の意図が明確になります。
止めねじの位置と干渉防止
止めねじ穴をハブへ設ける際は、キー溝との位置関係を必ず確認します。
止めねじ先端がキー上面に当たる配置では、キーを押し下げる力が加わり、ハブの姿勢や接触状態を乱す可能性があります。
意図的にキーを保持する仕様であっても、キーへの局部荷重、組立順序、分解時の取り扱いまで検討したほうがよいでしょう。
通常はキー溝を避けた位置に止めねじを配置し、軸外周へ安定して当てる考え方が扱いやすい設計です。
止めねじの配置を決める際は、ハブ肉厚、ねじの呼び径、工具の作業空間、キー溝との角度関係を同時に確認します。
止めねじの座面が薄いとねじ山強度が不足するため、部品形状そのものの見直しが必要になることもあります。
段付き軸と固定方法の選択
高い軸方向荷重がかかる部位では、止めねじだけに頼らず、軸肩、止め輪、ナット、カラー、フランジなどを組み合わせます。
とくに歯車やベアリングに近い部位では、軸方向の位置ずれが噛み合い、予圧、振動へ影響するため、固定方法を慎重に選ぶ必要があります。
平行キー付きのハブを段付き軸へ取り付ける場合は、ハブ端面が軸肩へ確実に当たるか、キー端部が先に干渉しないかを確認してください。
キー長さはハブ長さよりわずかに短く設定し、端面同士の干渉を避ける設計が一般的です。
設計計算と強度検討
続いては設計計算と強度検討を確認していきます。
せん断応力の考え方
平行キーの強度検討では、キーがせん断されないかを確認します。
伝達トルクから接線方向の力を求め、キーの幅と長さに対してどの程度のせん断応力が生じるかを評価します。
接線力の概算は、伝達トルクを軸半径で割る考え方です。
キーの有効長さや許容応力は、材質、負荷変動、安全率、使用環境に合わせて設定します。
実際の設計では、起動停止を繰り返す装置、正逆転する装置、衝撃荷重を受ける装置では、定常運転時だけの計算で終わらせないことが重要です。
最大トルクだけでなく、頻度、衝撃、疲労、過負荷の発生条件まで含めて評価します。
面圧と有効長さ
キー側面とキー溝側面には面圧が発生します。
キーの長さを長くすれば接触面積を増やせますが、ハブの長さ、軸の段差、加工性、組立性との関係も考えなければなりません。
キーが極端に短い場合は面圧が高まり、溝側面の塑性変形や摩耗につながるおそれがあります。
反対に過度に長いキーは、部品端部の応力集中や加工コストの増加を招く場合もあるでしょう。
材料と使用環境
平行キーには、炭素鋼などが使用され、必要に応じて熱処理や防錆処理が施されます。
湿気、薬品、食品機械、屋外設備などでは、腐食による固着や断面減少も考慮する必要があります。
頻繁に分解する設備では、防錆剤の選定、キー抜き用の構造、交換部品の標準化も保守性に関わります。
キー単体の強度が十分でも、軸キー溝による軸強度低下やハブの割れを見落とすと、締結部全体としての信頼性は確保できません。
設計検討では軸、キー、ハブをひとつの結合部として評価してください。
組立後の点検と不具合対策
続いては組立後の点検と不具合対策を確認していきます。
組立時の手順
組立では、軸とハブの清掃、キーの確認、キーのセット、ハブの挿入、軸方向位置決め、止めねじの締結という順序を基本にします。
圧入や焼きばめを行う場合は、温度管理と作業時間を計画し、キーを入れるタイミングを事前に決めておくことが重要です。
ハブを傾けたまま押し込むと、キー側面やキー溝入口に偏った力がかかります。
必要に応じて治具やプレスを使い、軸心を合わせて均一に組み付けるとよいでしょう。
組立後は、ハブ端面の位置、回転の滑らかさ、異常な接触音を必ず確認します。
がたつきと異音の原因
運転中のがたつきや異音は、キーとキー溝側面の摩耗、はめあい不良、止めねじの緩み、軸方向位置ずれなどで発生します。
分解時にキー側面が光っていたり、叩かれたような痕跡があったりする場合は、繰り返し衝撃を受けていた可能性があります。
キーだけを新品に交換しても、軸溝やハブ溝が広がっていれば根本対策にはなりません。
摩耗した結合部は、部品交換、補修、軸径変更、締結方式の見直しを含めて判断する必要があります。
再組立と保全記録
保全作業で再組立する際は、取り外したキーを再使用してよいかを確認します。
変形、打痕、腐食、側面の摩耗が見られるキーは、規格品へ交換したほうが安全な場合があります。
設備の停止履歴、交換部品、締結状態、異音の有無を記録しておくと、次回点検で変化を把握しやすくなります。
平行キーの不具合は小さな変化から始まるため、定期点検で早めに兆候を拾うことが有効です。
まとめ
平行キーの入れ方では、軸側へ安定して納め、ハブ側を無理なく通すというはめあいの考え方が基本になります。
キーは側面でトルクを伝えるため、上面の不要な干渉、キー溝のバリ、寸法公差の見落としを防ぐことが重要です。
止めねじは軸方向の位置保持を補助する要素として扱い、キー溝との干渉や軸への局部的な負荷に注意してください。
加工では溝幅、深さ、平行度、入口面取りを管理し、組立前後には実測と接触状態の確認を行うと安心でしょう。
設計、加工、組立、保全をつなげて考えることで、平行キー結合のがたつきや早期摩耗を抑えやすくなります。