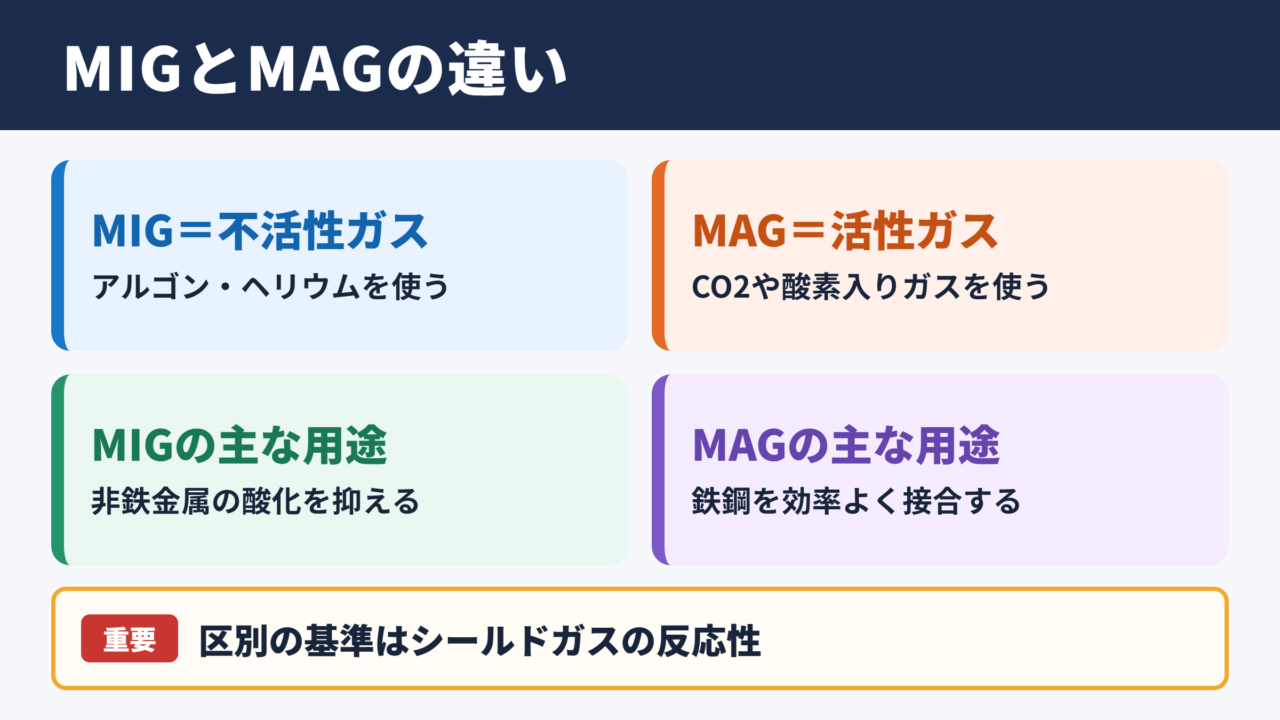
MIG溶接とMAG溶接の違いは?ガスと適した材料を解説!
MIG溶接とMAG溶接は、どちらもワイヤを連続送給しながら母材を接合するアーク溶接です。
見た目の作業はよく似ていますが、使用するシールドガスの性質によって、適した材料、溶け込み、ビードの仕上がり、スパッタ量が変わります。
名称だけで判断せず、ガスと材料の組み合わせを理解することが、安定した溶接品質への近道でしょう。
MIG溶接とMAG溶接の違い
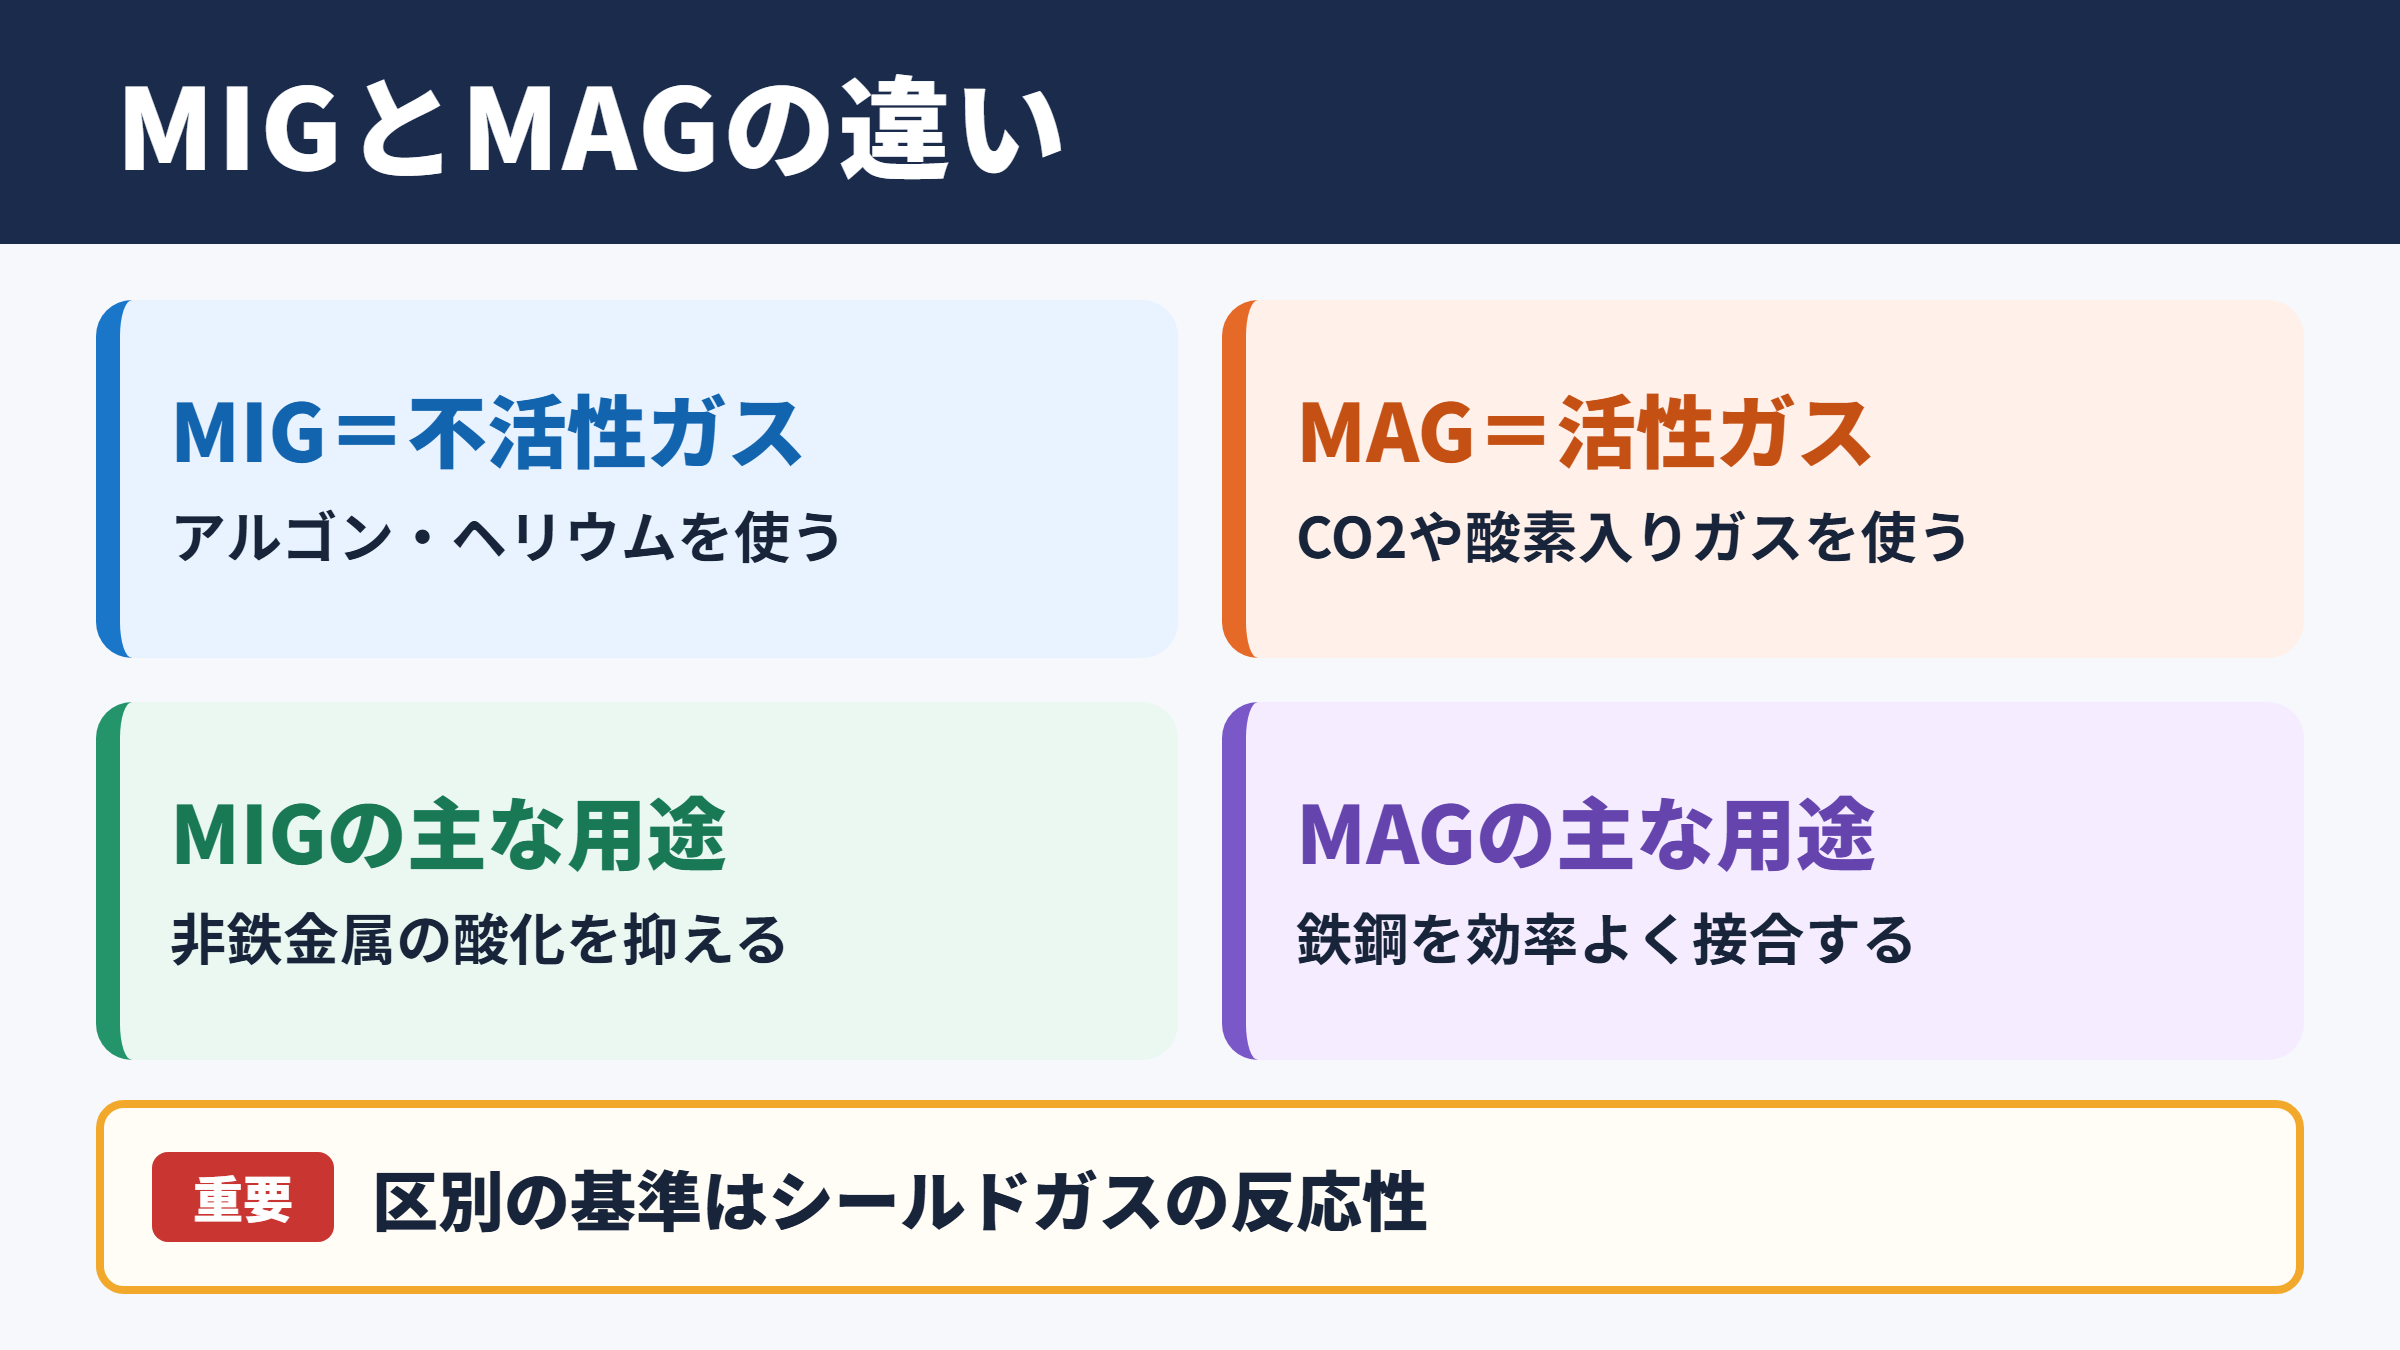
それではまずMIG溶接とMAG溶接の違いについて解説していきます。
MIG溶接の意味と不活性ガス
MIG溶接は、Metal Inert Gasの頭文字を取った呼び方です。
Inertは不活性を意味し、溶融池と化学反応しにくいアルゴンやヘリウムをシールドガスとして使います。
アーク周辺をガスで覆い、大気中の酸素や窒素が溶融金属に入り込むことを防ぐ仕組みです。
MIG溶接の大きな特徴は、母材を酸化させにくい不活性ガスを使う点にあります。
アルミニウム、ステンレス、銅合金など、酸化や変色を抑えたい非鉄金属の溶接で選ばれることが多い方法です。
ワイヤはトーチ先端のコンタクトチップを通じて送られ、ワイヤ自体が電極と溶加材の役割を兼ねます。
そのため被覆アーク溶接のように溶接棒を頻繁に交換する必要がなく、長い溶接線でも作業を続けやすい利点があります。
MAG溶接の意味と活性ガス
MAG溶接は、Metal Active Gasの略称です。
Activeは活性を表し、二酸化炭素や酸素を含む混合ガスのように、溶融池へ一定の化学的作用を与えるガスを用います。
日本の工場で一般にCO2溶接と呼ばれる作業は、MAG溶接の一種として理解できます。
鉄鋼材料では、わずかな酸化作用がアークの安定や溶け込みの確保につながる場合があります。
炭素鋼や低合金鋼を効率よく接合する場面で、MAG溶接が広く使われる理由もここにあります。
ただし活性ガスの影響により、MIG溶接よりスパッタや酸化スケールが発生しやすい条件もあります。
後工程の研磨、塗装、外観品質まで考慮して、ガス配合と溶接条件を決めることが重要です。
名称より重要なガスの反応性
MIGとMAGを区別する基準は、溶接機の種類ではなくシールドガスの反応性です。
同じ半自動溶接機、同じトーチ、同じ送給装置を使用していても、純アルゴンならMIG、炭酸ガスや酸素入り混合ガスならMAGという整理になります。
| 比較項目 | MIG溶接 | MAG溶接 |
|---|---|---|
| シールドガス | アルゴン、ヘリウムなど | 二酸化炭素、アルゴンと二酸化炭素の混合など |
| ガスの性質 | 不活性 | 活性 |
| 主な母材 | アルミニウム、ステンレス、銅合金 | 炭素鋼、低合金鋼 |
| 溶接部の傾向 | 酸化を抑えやすく外観が整いやすい | 溶け込みを得やすく能率に優れる |
| 代表的な用途 | アルミ製品、ステンレス設備、車両部品 | 建築鉄骨、機械フレーム、一般製缶 |
MIG溶接とMAG溶接は、ワイヤ送給式という作業方法では共通しています。
区別の要点は、シールドガスが不活性か活性かという点です。
溶接機の表示や現場の呼び名だけでなく、実際に接続されているガスを確認する習慣を持つと、材料選定のミスを防ぎやすくなります。
シールドガスの種類と役割
続いてはシールドガスの種類と役割を確認していきます。
アルゴンの特性
アルゴンは空気より重く、トーチから流れると溶融池の周囲を覆いやすいガスです。
不活性ガスであるため、アルミニウムやステンレスの表面を過度に酸化させたくない場合に適しています。
純アルゴンはアークの始動性に優れ、比較的穏やかなアークを得やすい点も特徴です。
一方で炭素鋼に用いる場合、条件によっては溶け込み形状が狭くなったり、ビードのなじみが不足したりすることがあります。
用途によっては、アルゴンへ二酸化炭素や酸素を少量加えた混合ガスが選ばれます。
純アルゴンは万能ではなく、母材と要求品質に応じて使い分けるガスです。
二酸化炭素の特性
二酸化炭素は炭素鋼の半自動溶接で広く利用される活性ガスです。
比較的導入しやすく、深い溶け込みを得やすいため、厚板のすみ肉溶接や製缶作業でも活躍します。
反面、アークの挙動は荒れやすく、短絡移行の条件ではスパッタが増えることがあります。
スパッタの付着が多いと、塗装前の清掃や仕上げ作業に時間がかかるでしょう。
量産部品や外観を重視する製品では、ガス単価だけでなく後工程の工数まで含めた判断が欠かせません。
混合ガスの考え方
混合ガスは、アルゴンを主成分にして二酸化炭素や酸素を少量加える構成が代表的です。
アルゴンの安定したアーク特性と、活性成分によるぬれ性や溶け込みを両立させる狙いがあります。
二酸化炭素の混合比が高いほど溶け込みや作業性に影響しやすく、低いほどスパッタ低減や外観改善を期待しやすい傾向です。
炭素鋼の条件例です。
一般的な製缶では二酸化炭素を単独で使う場合があります。
薄板、外観部品、ロボット溶接では、アルゴンを主成分とした混合ガスを検討する場面が増えます。
ただし最適な配合は、板厚、継手形状、ワイヤ径、電流、溶接姿勢によって変化します。
ガス選定は単価比較だけで終わらせず、スパッタ、欠陥、仕上げ時間まで含めて評価することが大切です。
材料別の適した溶接方法
続いては材料別の適した溶接方法を確認していきます。
炭素鋼と低合金鋼
炭素鋼や低合金鋼では、MAG溶接が標準的な選択肢になります。
建築用の鉄骨、架台、配管支持金物、産業機械のフレームなどは、MAG溶接が活用される代表例です。
二酸化炭素単独、またはアルゴンと二酸化炭素の混合ガスを使い、求める能率と外観のバランスを取ります。
板厚が増えるほど、開先形状やパス間温度、予熱の要否も品質に影響します。
材料の強度が高い場合は、ワイヤの強度区分や水素量も確認する必要があります。
炭素鋼だから常に同じワイヤとガスでよいわけではなく、強度と板厚に合わせた条件管理が必要です。
ステンレス鋼
ステンレス鋼は耐食性と外観を保つため、MIG溶接または低活性の混合ガスを使った溶接が検討されます。
高温部が酸化すると、溶接焼けや耐食性低下につながる場合があります。
母材の鋼種に合うステンレス用ワイヤを選び、裏波が必要な配管ではバックシールドも検討します。
フェライト系、オーステナイト系、二相系では、適正な入熱や溶加材の考え方も異なります。
見た目がきれいでも、熱影響部の処理が不十分なら、使用環境で腐食が起こる可能性があります。
アルミニウムと非鉄金属
アルミニウムの溶接では、一般に純アルゴンを用いたMIG溶接が多く採用されます。
アルミニウムは熱伝導率が高く、表面には融点の高い酸化皮膜が形成されます。
そのため、母材の清掃、ワイヤ送給の安定、適切な電流設定が特に重要です。
ワイヤは軟らかく送給時に変形しやすいため、専用ライナやプッシュプル式トーチが有効な場合もあります。
アルミニウムでは、母材表面の油分、酸化皮膜、水分を事前に除去します。
清掃不足はブローホールや融合不良の原因になりやすいため、溶接前工程も品質管理の一部です。
材料名だけでなく、表面状態、板厚、接合部の用途まで確認して溶接方法を決めることが、欠陥の予防につながります。
溶接品質を左右する条件
続いては溶接品質を左右する条件を確認していきます。
電流と電圧の設定
ワイヤ送給速度は主に溶接電流へ影響し、電圧はアーク長やビード幅に関係します。
電流が不足すると溶け込み不足や融合不良が起こりやすく、過大になると焼け落ちや過度な余盛りにつながることがあります。
電圧が低すぎる場合はアークが不安定になり、高すぎる場合はビードが広がりすぎたり、アンダーカットが生じたりすることがあります。
適正値は溶接機の推奨条件表を出発点にし、実際の継手で試験片を作って調整する方法が確実です。
条件確認の基本例です。
板厚、ワイヤ径、溶接姿勢、ガス種類を決めた後に、送給速度と電圧を設定します。
試験溶接後は、ビード幅、余盛り、溶け込み、スパッタ量を確認して微調整します。
数値だけを合わせるのではなく、実際のビード形状と内部品質を確認することが欠かせません。
ワイヤと極性の選定
MIG溶接とMAG溶接では、一般に直流逆極性が用いられます。
トーチ側をプラス、母材側をマイナスに接続する構成です。
極性を誤るとアークが不安定になり、溶け込みやワイヤの溶融状態が想定と異なることがあります。
ワイヤは母材の材質に合わせて選びます。
炭素鋼用ソリッドワイヤ、ステンレス用ワイヤ、アルミニウム用ワイヤでは成分も送給上の注意点も異なります。
保管中にワイヤへ湿気や粉じんが付くと、送給不良や気孔の原因になるため、開封後の管理も大切でしょう。
ガス流量と周辺環境
シールドガスの流量が少なすぎると、大気を十分に遮断できず、ブローホールや酸化が発生しやすくなります。
反対に流量を増やしすぎても、乱流によって外気を巻き込み、保護効果が下がることがあります。
屋外や風の当たる場所では、ガスが流されてしまうため、防風対策が必要です。
| 不具合 | 主な原因 | 確認したい項目 |
|---|---|---|
| ブローホール | ガス不足、風、油分、水分 | 流量、ホース漏れ、母材清掃、防風 |
| スパッタ増加 | 電圧不適正、送給不安定、ガス不適合 | 条件表、チップ摩耗、ワイヤ、ガス種 |
| 融合不良 | 電流不足、速度過大、開先不良 | 電流、運棒速度、継手形状 |
| ビードの酸化 | シールド不良、ガス配合不適合 | 流量、ノズル詰まり、風、ガス品質 |
ノズルに付着したスパッタもガスの流れを乱すため、日常的な清掃が重要です。
用途別の選び方と安全管理
続いては用途別の選び方と安全管理を確認していきます。
製缶と建築部材
製缶品や建築部材では、炭素鋼を対象にしたMAG溶接が多く使われます。
長いすみ肉溶接、厚板の接合、繰り返し生産では、溶着量と作業速度が重要な評価項目です。
二酸化炭素単独はコスト面で有利な場合がありますが、後処理が多い製品では混合ガスの効果も比較したいところです。
溶接姿勢が変わる場合は、下向きで良好だった条件が立向きや上向きでそのまま使えるとは限りません。
施工要領書や社内標準を整え、作業者ごとの差を抑える取り組みが品質の安定に役立ちます。
薄板と自動車部品
薄板では、焼け落ち、ひずみ、スパッタ付着への対策が重要になります。
ロボット溶接では、トーチ角度、ワイヤ突出し長さ、治具精度、シームトラッキングも結果を左右します。
混合ガスを用いてアークを安定させ、仕上げ工数を抑える考え方が採用されることもあります。
亜鉛めっき鋼板では、めっき層の蒸発による気孔やヒュームにも注意が必要です。
薄板ほど熱入力の管理が重要であり、短時間で必要な溶け込みを得る条件設定が求められます。
保護具とヒューム対策
アーク光には強い紫外線と赤外線が含まれるため、遮光面、保護手袋、難燃性の作業着を適切に使用します。
溶接ヒュームは健康へ影響するおそれがあるため、局所排気装置や全体換気を整える必要があります。
特に狭い場所では、酸素濃度の低下やガス滞留の危険も考えなければなりません。
作業開始前の確認例です。
ガスボンベの転倒防止、ホースの損傷、アース接続、換気設備、遮光カーテンを点検します。
周囲の可燃物を除去し、火花が届く範囲に人や危険物がないかも確認します。
溶接品質と安全は別々の課題ではありません。
安定したガス供給、整った作業環境、適切な保護具は、欠陥防止と作業者保護の両方に役立ちます。
ガスボンベは高圧容器であるため、必ず固定し、熱源や衝撃から保護することも基本です。
MIG溶接とMAG溶接のまとめ
MIG溶接とMAG溶接の違いをまとめていきます。
MIG溶接はアルゴンやヘリウムなどの不活性ガスを使用し、アルミニウム、ステンレス、銅合金などの溶接に適しています。
MAG溶接は二酸化炭素や酸素を含む活性ガスを使用し、炭素鋼や低合金鋼の製缶、鉄骨、機械部品で広く活用されます。
両者を分ける最も重要な基準は、シールドガスの反応性です。
材料に合わないガスを選ぶと、酸化、気孔、スパッタ、溶け込み不足などの問題につながる可能性があります。
母材の種類、板厚、継手、必要な外観、後工程、安全対策をまとめて確認し、最適なワイヤとガスを選定しましょう。