MIG溶接機とは?基本構成と半自動溶接との違いを解説!
MIG溶接機は、金属加工や製造現場で広く使われるアーク溶接機の一種です。
ワイヤーを自動送給しながらシールドガスで溶融部を守るため、作業効率と仕上がりの安定性を両立しやすい点が特徴となります。
しかし、MIG溶接と半自動溶接を同じ意味として捉えていたり、MAG溶接との違いが分かりにくかったりする方も多いでしょう。
この記事では、MIG溶接機の仕組み、基本構成、半自動溶接との関係、選定時の確認事項までを分かりやすく紹介します。
MIG溶接機の特徴
それではまずMIG溶接機の特徴について解説していきます。
MIG溶接の基本的な仕組み
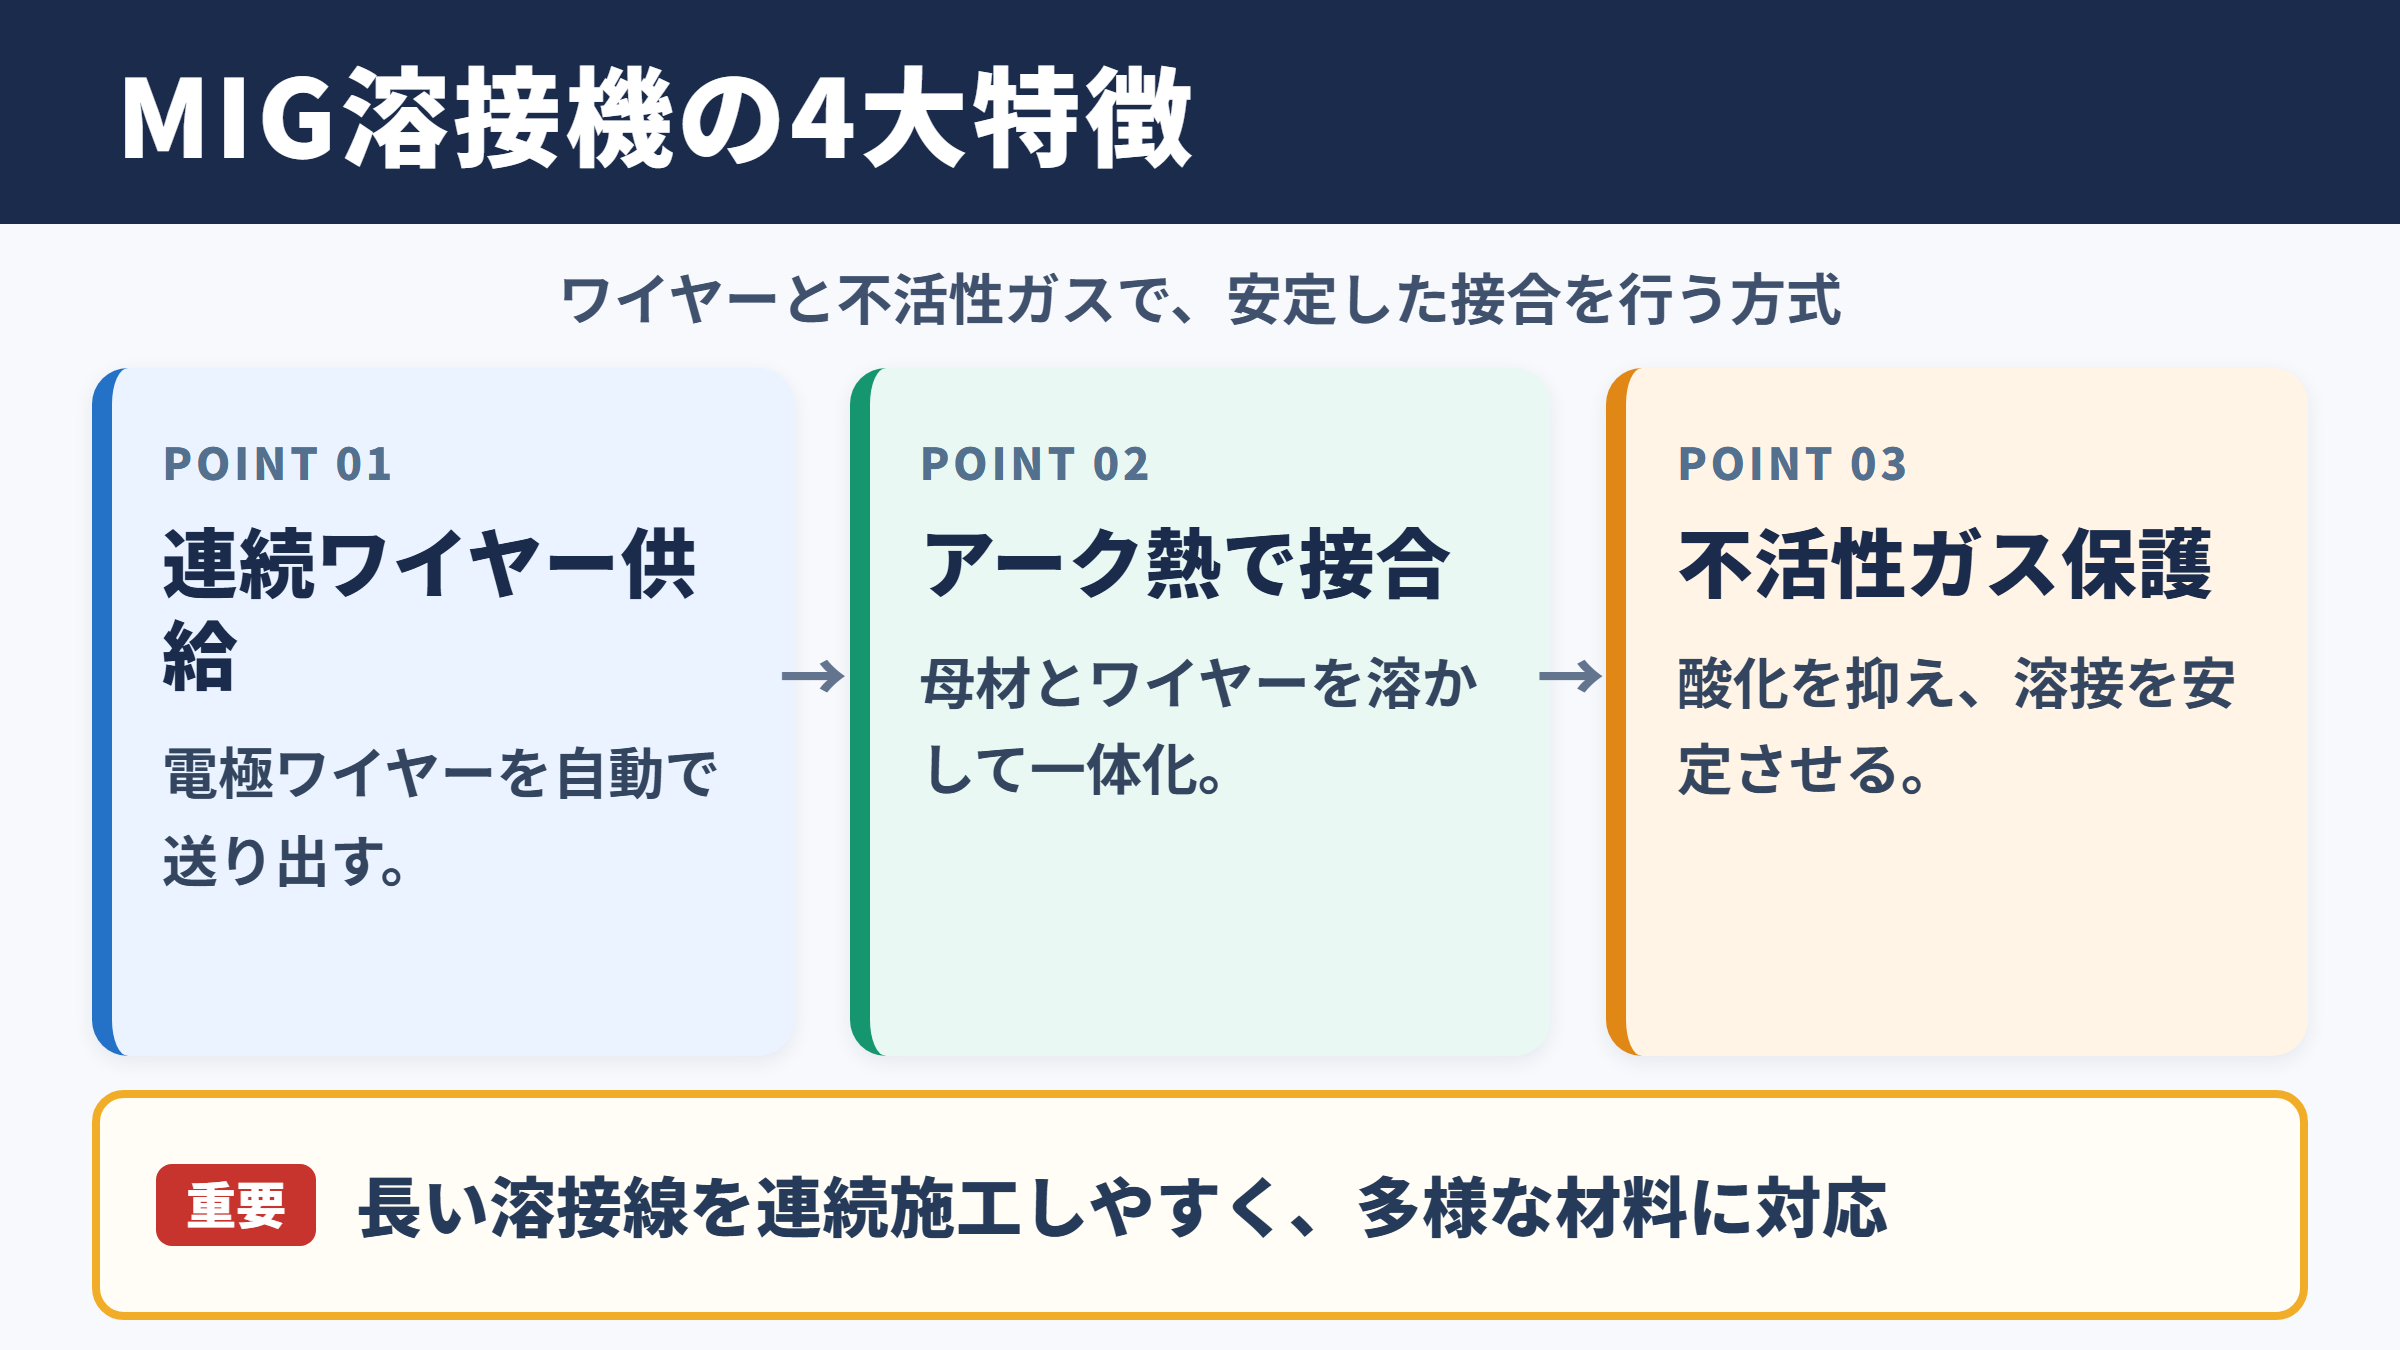
MIG溶接は、金属製の溶接ワイヤーを電極として用いるアーク溶接方法です。
トーチの先端からワイヤーを連続的に送り出し、母材とワイヤーの間に発生したアーク熱で金属を溶かして接合します。
名称のMIGは、Metal Inert Gasの頭文字を取った呼び方です。
不活性ガスを使って溶融池を大気から遮断することが基本であり、一般的にはアルゴンやヘリウムがシールドガスとして用いられます。
溶融した金属は酸素や窒素の影響を受けやすく、そのまま空気に触れると気孔、酸化、割れ、強度低下につながるおそれがあります。
そこでトーチノズルからガスを流し、アーク周辺を覆うことで安定した溶接を行います。
ワイヤーが自動で供給されるため、被覆アーク溶接よりも長い溶接線を連続して施工しやすいことが大きな利点です。
薄板から比較的厚い材料まで対応範囲が広く、製缶、板金、自動車関連、設備製作、建築金物など、多様な現場で活用されています。
MIG溶接では、電源から供給された電流がトーチ、コンタクトチップ、ワイヤーを通って母材へ流れます。
ワイヤー先端と母材の間にアークが生じ、その熱でワイヤーと母材の表面が溶融し、一体化した溶接金属が形成されます。
アルミニウムやステンレスとの相性
MIG溶接は、アルミニウム、ステンレス鋼、銅合金など、非鉄金属を含む材料の溶接で特に知られています。
これらの材料では、アルゴンを中心とした不活性ガスを使うことで、溶接部の酸化を抑えやすくなります。
たとえばアルミニウムは表面に強固な酸化皮膜をつくりやすく、熱伝導率も高いため、安定したアークと適切なガスシールドが欠かせません。
ステンレス鋼でも、耐食性を維持するには溶接部の焼けや酸化を抑える配慮が必要になります。
材料に合ったワイヤー径、ワイヤー材質、シールドガスを組み合わせることが、外観と強度の両方を整える近道です。
一方で、材料表面の油分、塗膜、水分、さびが残っていると、ガスシールドを行っていてもブローホールやスパッタが発生しやすくなります。
溶接前の清掃は地味に見えても、品質を左右する重要な工程でしょう。
作業効率と品質の両立
MIG溶接機が現場で選ばれる理由には、作業速度の高さがあります。
溶接棒を短い間隔で交換する必要がなく、トーチ操作に集中しやすいため、長いすみ肉溶接や連続溶接にも向いています。
ワイヤー送給速度と電圧を適切に設定すれば、ビード幅や溶込みを比較的均一に保ちやすい点も魅力です。
ただし、機械任せで常に高品質になるわけではありません。
トーチ角度、母材との距離、移動速度、ノズル周辺の清掃状態によって、溶接ビードの形状は変化します。
安定した溶接には、機械の設定と作業者の手元操作の両方が必要になります。
はじめて扱う場合は、端材を使って電流、電圧、ワイヤー送給速度を試し、本番の板厚や継手形状に合う条件を探ることが大切です。
MIG溶接機の基本構成
続いてはMIG溶接機を構成する主な部品と役割を確認していきます。
溶接電源と制御機能
溶接電源は、アークを発生させるための電気を供給する中心部です。
MIG溶接では一般に直流電源を用い、ワイヤーをプラス極、母材をマイナス極とする極性がよく使われます。
電源の出力電流が不足すると十分な溶込みを得にくくなり、反対に大きすぎると薄板に穴が開いたり、ビードが荒れたりする可能性があります。
電圧は主にアーク長とビードの広がりに影響し、ワイヤー送給速度は溶着量や溶接電流と深く関係します。
近年のインバータ式溶接機では、細かな出力制御が可能な製品も増えています。
パルス制御機能を備えた機種なら、入熱を抑えながらスパッタ低減を目指せる場合があります。
| 設定項目 | 主な影響 | 設定が低すぎる場合 | 設定が高すぎる場合 |
|---|---|---|---|
| 溶接電流 | 溶込みと溶着量 | 融合不良やビード不足 | 焼け落ちや過大な入熱 |
| 溶接電圧 | アーク長とビード幅 | アークが不安定になりやすい | ビードが広がりスパッタが増える |
| 送給速度 | ワイヤー供給量 | アーク切れや肉盛り不足 | ワイヤーの突っ込みや不安定化 |
| 溶接速度 | 入熱とビード形状 | 過熱や余盛り過多 | 溶込み不足やビード切れ |
ワイヤー送給装置とトーチ
ワイヤー送給装置は、リールに巻かれた溶接ワイヤーを一定速度でトーチへ送る装置です。
送給ローラーの溝形状はワイヤー径や材質に合っている必要があり、押さえ圧も重要になります。
締め付けが弱すぎるとワイヤーが滑り、強すぎると柔らかいアルミワイヤーが変形することがあります。
トーチ内部にはライナーが通っており、ワイヤーを滑らかに案内します。
ライナー内に金属粉や汚れがたまると送給抵抗が増え、アークの不安定化につながります。
送給不良は溶接条件の問題に見えて、消耗品の摩耗や汚れが原因であることも少なくありません。
コンタクトチップは通電とワイヤー案内を担う部品で、穴径が摩耗すると通電が不安定になりやすいため、定期的な点検と交換が必要です。
ガスボンベとシールドガス経路
シールドガスは、ガスボンベ、レギュレーター、流量計、ホース、トーチを通って溶接部へ供給されます。
流量が少なすぎると外気を十分に遮断できず、多すぎても乱流によって周囲の空気を巻き込みやすくなります。
屋外や風のある場所ではガスが流されやすいため、風防を設ける、作業場所を変えるなどの対策が求められます。
ノズルにスパッタが付着してガスの流れが乱れるケースもあるため、清掃やスパッタ付着防止剤の活用が有効です。
ガス不足による気孔は、外観だけでは見落としやすい不具合です。
ボンベ残量、ホースの亀裂、接続部のゆるみ、ノズル詰まり、風の影響を順番に確認すると原因を絞り込みやすくなります。
半自動溶接との関係
続いてはMIG溶接と半自動溶接の違いを確認していきます。
半自動溶接という呼び方
半自動溶接は、特定の溶接方法だけを指す専門用語というより、ワイヤー送給が自動で行われる溶接方式を表す広い呼び方です。
作業者はトーチを持って溶接線に沿って動かしますが、ワイヤーの供給は装置が担います。
そのため、すべての動作を人が行う手溶接と、ロボットが施工する完全自動溶接の中間に位置する名称として使われています。
MIG溶接機もワイヤーを自動送給するため、半自動溶接機の一種と考えられます。
ただし、半自動溶接機という商品名や現場用語には、MIGだけでなくMAG溶接、炭酸ガスアーク溶接などが含まれることがあります。
MIG溶接は半自動溶接に含まれますが、半自動溶接のすべてがMIG溶接ではありません。
MIG溶接とMAG溶接の違い
MIG溶接とMAG溶接の大きな違いは、主に使用するシールドガスにあります。
MIG溶接ではアルゴンやヘリウムなどの不活性ガスを使用します。
MAG溶接では、二酸化炭素や酸素を含む混合ガスなど、アークに作用する活性ガスを用います。
一般的な軟鋼の溶接では、コストや溶込みの面からMAG溶接や炭酸ガスアーク溶接が使われる場面が多くあります。
一方、アルミニウムやステンレス鋼では、材料特性や仕上がりを考慮してMIG溶接が選ばれやすい傾向です。
| 項目 | MIG溶接 | MAG溶接 | 炭酸ガスアーク溶接 |
|---|---|---|---|
| 主なガス | アルゴン、ヘリウム | 混合ガス、二酸化炭素を含むガス | 二酸化炭素 |
| ガスの性質 | 不活性 | 活性 | 活性 |
| 主な対象材料 | アルミ、ステンレス、非鉄金属 | 軟鋼、構造用鋼 | 軟鋼、鉄骨、製缶品 |
| 特徴 | 酸化を抑えやすく外観を整えやすい | 作業性と溶込みのバランス | 比較的低コストで力強い溶込み |
ノンガス半自動溶接との比較
家庭用や屋外作業では、フラックス入りワイヤーを使うノンガス半自動溶接が選択肢になることがあります。
ノンガス方式では、ワイヤー内部のフラックスが燃焼して発生するガスやスラグにより、溶融部を保護します。
ボンベを持ち運ばなくてよいので取り回しに優れ、風の影響も受けにくい点が利点です。
ただし、スラグ除去が必要であり、スパッタやヒュームが多くなりやすい場合があります。
薄板の見た目を重視する作業や、アルミニウムの施工では、ガスを使うMIG溶接のほうが適していることもあります。
用途、材料、作業環境、仕上げの基準を踏まえて選ぶことが重要でしょう。
屋内でアルミ製の部品をきれいに接合したい場合は、アルゴンガスを使うMIG溶接が候補になります。
屋外で鉄製の架台を補修し、ガスボンベを運びにくい場合は、ノンガス半自動溶接が扱いやすいことがあります。
溶接条件と操作の要点
続いてはMIG溶接機を安定して使うための条件設定と操作の要点を確認していきます。
板厚に応じた電流とワイヤー径
溶接条件は、母材の板厚、継手形状、姿勢、材料種類によって変わります。
薄板に太いワイヤーと大電流を組み合わせると、熱が集中して焼け落ちが起きやすくなります。
反対に厚板に対して細いワイヤーと低電流だけで施工すると、表面上はつながって見えても内部の溶込みが不足する可能性があります。
ワイヤー径は、一般的な軽作業では細めのものが扱いやすく、厚板や高い溶着量が必要な作業では太めのものが検討されます。
メーカーの条件表は有用ですが、実際の母材状態や姿勢によって調整が必要です。
本溶接の前に試験片でビードを作り、裏波、溶込み、スパッタ量を確かめる習慣を持つと失敗を減らせます。
トーチ角度と運棒速度
トーチの角度は、ビードの形状とガスシールドの安定性に影響します。
一般に、進行方向へトーチを少し傾ける前進法と、反対方向へ傾ける後退法があり、求める溶込みや作業姿勢に応じて使い分けます。
トーチ先端と母材の距離が長すぎると、ワイヤーの突出し長さが増えてアークが不安定になりやすくなります。
近すぎる場合には、ノズルが溶融池に近づきすぎたり、視認性が悪くなったりすることがあります。
運棒速度が遅すぎれば熱が入りすぎ、速すぎればビードが細くなり融合不足を招くおそれがあります。
一定の速度で移動し、溶融池の前縁を観察することが、整ったビードをつくる基本です。
スパッタとブローホールの対策
スパッタは、溶接中に飛散する細かな溶融金属です。
電圧と送給速度のバランスが崩れている場合、チップの摩耗、母材の汚れ、アース不良などが原因になります。
ブローホールは溶接金属内部や表面に生じる気孔で、水分、油分、さび、塗料、ガス不足などが代表的な要因です。
不良が発生したときは、設定値だけでなく材料の前処理とガス経路を同時に点検することが大切になります。
アースクランプの接触面に塗装やさびがあると通電不良を起こすため、金属面へ確実に取り付けます。
スパッタが増えた際は、電圧、送給速度、突出し長さ、チップの摩耗、アース接続の順に確認すると効率的です。
ブローホールが見られる場合は、母材の清掃、ガス流量、ノズル詰まり、風の有無を優先して見直します。
MIG溶接機の選び方
続いては用途に合ったMIG溶接機を選ぶための確認項目を見ていきます。
電源方式と定格出力
MIG溶接機を選ぶ際は、まず使用できる電源を確認します。
家庭や小規模な作業場では単相電源に対応した機種が候補になり、工場設備では三相電源を使う高出力機が選ばれることがあります。
必要な出力は、主に溶接したい板厚と連続作業時間によって決まります。
厚い材料を接合する用途では、最大電流だけでなく、実用的な電流域でどれだけ連続使用できるかを見る必要があります。
定格使用率は、一定時間内に使用できる割合を示す目安です。
たとえば高い電流で長時間作業するなら、定格使用率に余裕がある機種が安心につながります。
対応ワイヤーとガスの種類
ワイヤー径やリールの大きさに対応しているかも重要な確認点です。
小型機は扱いやすい反面、大径リールや太いワイヤーに対応しない場合があります。
アルミニウムを溶接する予定があるなら、アルミワイヤーの送給に対応したローラーやライナーを用意できるか確認しましょう。
ステンレス鋼では、母材に適したステンレス用ワイヤーとシールドガスを選定します。
本体価格だけでなく、ワイヤー、ガス、チップ、ノズル、ライナーなどの継続費用も含めて考えると、導入後の負担を把握しやすくなります。
| 確認項目 | 小規模な補修作業 | 工場での連続生産 |
|---|---|---|
| 電源 | 設置場所のコンセント容量を確認 | 三相電源と専用回路を確認 |
| 出力 | 薄板や小物に適した範囲 | 板厚と施工量に余裕のある範囲 |
| 送給装置 | 標準的なワイヤーへの対応 | 長時間の安定送給と交換性 |
| 冷却方式 | 空冷式が中心 | 高負荷では水冷式も検討 |
| 保守性 | 消耗品の入手しやすさ | 部品供給と点検体制 |
安全装備と作業環境
アーク溶接では、強い光、紫外線、赤外線、火花、ヒューム、高温の母材に注意が必要です。
自動遮光式の溶接面、革手袋、難燃性の作業着、安全靴などを用意し、肌の露出を避けます。
アーク光を直接見ると目を傷める危険があるため、周囲の人にも遮光カーテンなどで配慮しましょう。
ヒューム対策としては、局所排気装置や全体換気を整え、顔を発生源に近づけすぎない姿勢を保ちます。
可燃物の近くでは火花が火災につながるため、作業前に周辺を整理し、消火器を準備することも欠かせません。
MIG溶接機は便利な設備ですが、電気、ガス、高温、強い光を同時に扱う機械です。
保護具、換気、火気管理、ボンベの転倒防止を作業前の基本確認に組み込みましょう。
メンテナンスと不具合の確認
続いてはMIG溶接機の性能を維持するためのメンテナンスと不具合確認について解説していきます。
消耗品の点検と交換
コンタクトチップ、ノズル、ディフューザー、ライナー、送給ローラーは、使用に伴って摩耗や汚れが進む部品です。
チップの穴が広がると、ワイヤーが安定して保持されず、通電のばらつきやアーク不安定が起きやすくなります。
ノズル内のスパッタ堆積はガスの流れを妨げ、シールド不良の原因になります。
ライナーはワイヤー粉や金属粉がたまりやすいため、定期的にエアブローや交換を行うことが大切です。
消耗品の交換時期を待ちすぎないことが、溶接不良の予防と作業時間の短縮につながります。
ワイヤー送給不良の切り分け
ワイヤーが出ない、途中で止まる、脈動する場合は、送給経路を上流から下流へ順番に確認します。
まずワイヤーリールが正しく装着され、ブレーキが強くかかりすぎていないかを見ます。
次に送給ローラーのサイズ、溝の向き、押さえ圧を確認します。
その後、ライナーの詰まり、トーチケーブルの折れ、コンタクトチップの詰まりを確認すると原因を見つけやすくなります。
アルミワイヤーのように柔らかい材料では、ライナーの状態やトーチケーブルの曲がりが特に影響しやすい点に注意が必要です。
ワイヤー送給不良が起きた場合は、トーチをできるだけまっすぐに伸ばして送給を試します。
改善する場合は、ケーブルの曲がりやライナー内部の抵抗が原因として考えられます。
日常点検と保管方法
日常点検では、電源ケーブル、アースケーブル、ガスホースに傷や亀裂がないかを確認します。
接続端子のゆるみ、冷却ファンの異音、送給装置周辺の金属粉も見逃せません。
ワイヤーは湿気やほこりを避けて保管し、使用しない期間が長い場合は表面のさびに注意します。
ガスボンベは必ず立てて固定し、高温になる場所や直射日光が強い場所を避けます。
定期的な清掃と記録を続ければ、突然の停止や品質不良を減らし、設備を長く使いやすくなるでしょう。
まとめ
MIG溶接機は、ワイヤーを連続送給し、不活性ガスで溶融部を保護しながら金属を接合する半自動溶接機です。
アルミニウムやステンレス鋼などの溶接で活用されやすく、作業効率と安定した品質を目指せる点が魅力となります。
半自動溶接は広い分類であり、MIG溶接のほか、MAG溶接や炭酸ガスアーク溶接、ノンガス方式も含まれます。
導入時には、対象材料、板厚、電源、定格使用率、対応ワイヤー、ガスの種類、作業環境を総合的に確認しましょう。
適切な条件設定、消耗品の管理、安全対策を継続することで、MIG溶接機の性能を十分に引き出せます。