切削加工の種類とは?旋盤加工・フライス加工・研削加工との違いを解説!
切削加工は、金属や樹脂などの材料を削り、必要な形状や寸法に仕上げる加工方法です。
製造現場では旋盤加工、フライス加工、研削加工などが使い分けられていますが、工具の動きや得意な形状は同じではありません。
たとえば円柱状のシャフトを作る場合と、平らなプレートに溝を作る場合では、選ぶ機械や工具が変わります。
加工方法の特徴を知らずに選ぶと、加工時間やコストが増えたり、求める精度に届かなかったりすることもあります。
この記事では、切削加工の基本と代表的な種類、それぞれの違い、加工方法を選ぶ際の考え方をわかりやすく解説します。
切削加工の意味と代表的な種類
それではまず切削加工の意味と代表的な種類について解説していきます。
材料を削って形を作る加工原理
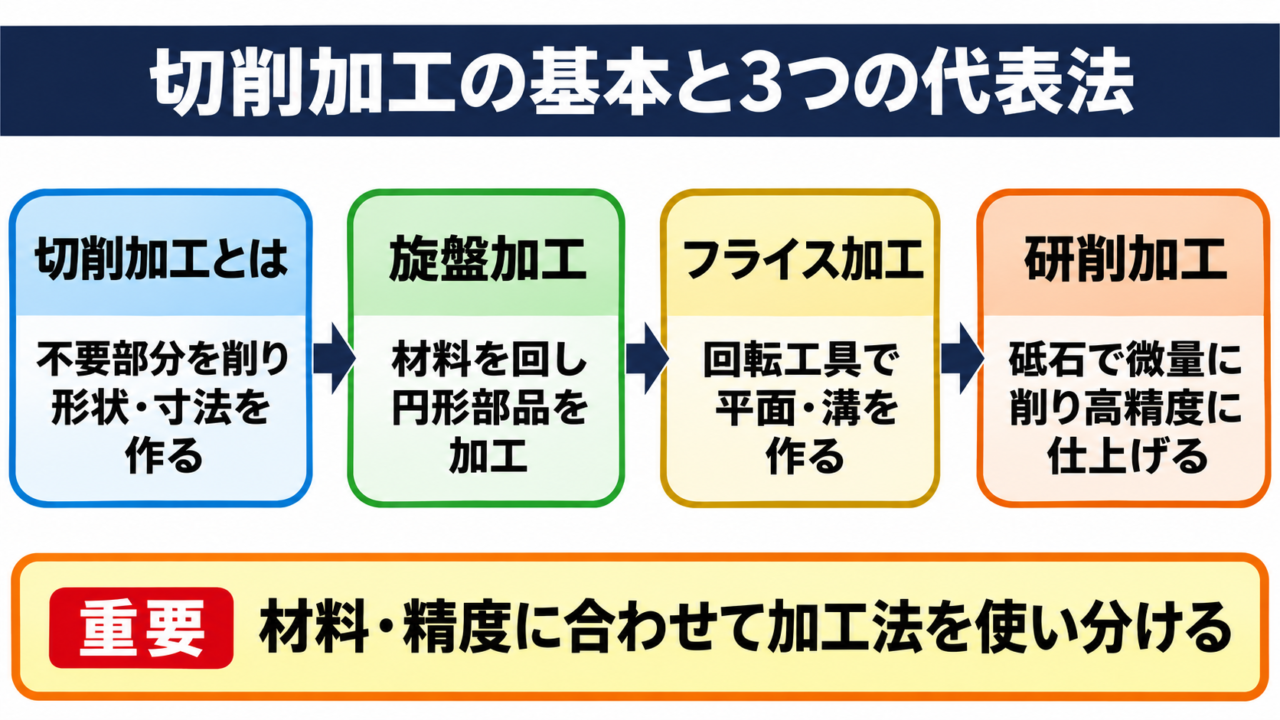
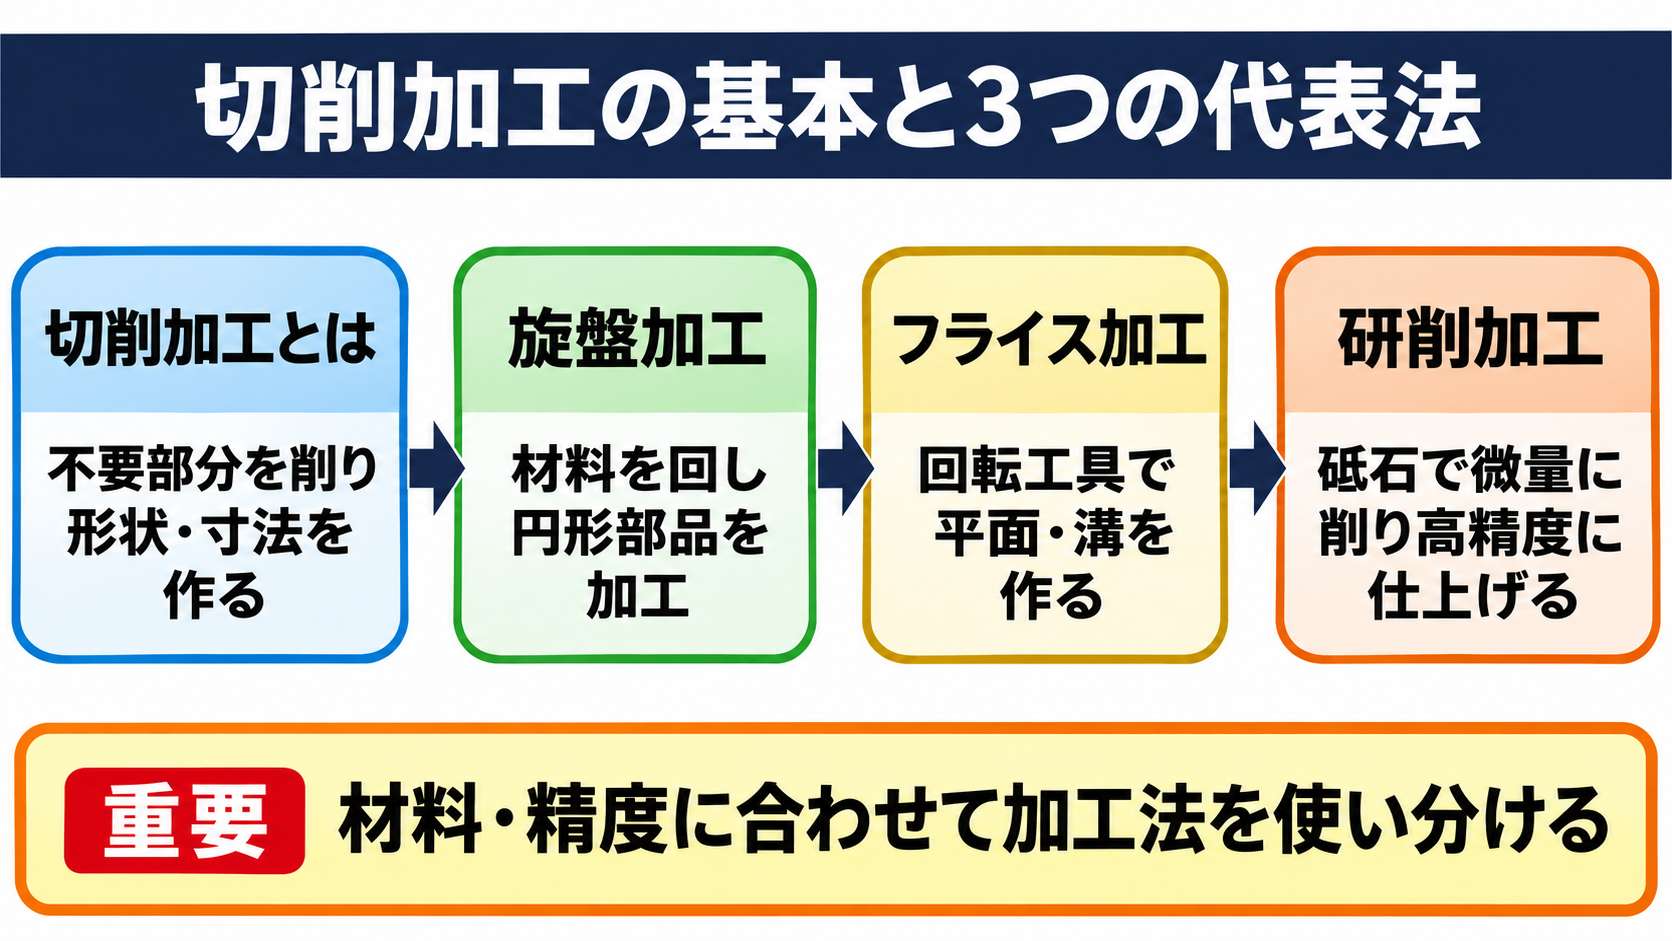
切削加工とは、工具で材料の不要な部分を削り取り、目的の形状や寸法を作る加工方法です。
材料から削り出すため、穴、溝、ねじ、曲面など、図面で指定された形に近づけながら製品を作れます。
金属加工でよく使われる材料には、鉄、アルミニウム、ステンレス、真ちゅう、銅などがあります。
樹脂や木材も切削できますが、材料によって熱への強さ、削りくずの出方、使う工具の材質は異なります。
切削では、工具の刃先が材料に食い込み、薄い層を削りくずとして取り除きます。削る量が多すぎると工具に負担がかかり、仕上がりが荒れる原因になります。
一方で、削る量が少なすぎると加工時間が長くなり、製造効率が下がるでしょう。
たとえば自動車の軸部品では、材料を大まかに削る荒加工を行った後、寸法を整える仕上げ加工を行うことがあります。
このように工程を分けることで、加工時間と精度のバランスを取りやすくなります。
同じ部品でも、求める精度によって旋盤、フライス盤、研削盤などの役割が変わります。
旋盤加工とフライス加工と研削加工の位置付け
切削加工には多くの方法がありますが、代表例として旋盤加工、フライス加工、研削加工が挙げられます。
旋盤加工は、主に材料側を回転させ、固定された切削工具を当てて加工する方法です。
フライス加工は、主に回転する工具を材料に当て、平面、段差、溝、複雑な輪郭を作ります。
研削加工は、砥石と呼ばれる粒状の刃を持つ工具を回転させ、非常に小さな量を削って寸法や表面を整える方法です。
旋盤加工は円形の部品、フライス加工は平面や溝、研削加工は高精度な仕上げに向くという違いがあります。
ただし、この分け方は絶対ではありません。
たとえば旋盤に回転工具を備えた複合加工機では、旋削とフライス加工に近い作業を一台で行える場合があります。
それでも、加工方法ごとの基本的な得意分野を理解しておくと、図面を見たときに適した工程を想像しやすくなります。
加工精度を左右する要素
切削加工の精度は、機械の性能だけで決まるものではありません。
工具の摩耗、材料の硬さ、材料を固定する方法、切削条件、加工中の熱などが結果に影響します。
工具が摩耗すると刃先の切れ味が落ち、寸法がわずかに変化したり、表面に細かな傷が残ったりします。
加工時の熱で材料が膨張することもあるため、厳しい寸法公差が必要な部品では温度管理も重要です。
たとえば金属製の長いシャフトを加工する場合、片側だけを固定すると振動やたわみが生じやすくなります。必要に応じて支持具を使い、材料を安定させます。
加工後の測定も工程の一部です。
ノギス、マイクロメータ、ダイヤルゲージ、三次元測定機などを用い、図面どおりの寸法かを確認します。
寸法が指定値と公差内に収まっているか
穴径やねじの大きさが合っているか
表面に傷、むしれ、バリが残っていないか
必要な場合に真円度、平面度、同軸度などを満たしているか
旋盤加工とフライス加工と研削加工の比較
続いては旋盤加工とフライス加工と研削加工の違いを確認していきます。
工具と材料の動きによる違い
3つの加工方法の最も大きな違いは、材料と工具のどちらを主に回転させるか、そして何を削る刃として使うかです。
旋盤では、チャックで固定した材料を回転させ、バイトと呼ばれる工具を移動させます。
フライス盤では、エンドミルや正面フライスなどの工具が回転し、材料または工具を移動させながら削ります。
研削盤では、無数の砥粒でできた砥石を回転させ、表面を少しずつ削ります。
砥石の砥粒は非常に小さな刃として働くため、研削は一般的な切削工具とは異なる細かな仕上げが可能です。
加工する対象の形状を見ると、選択の目安がつかめます。
丸棒の外径を細くするなら旋盤、角材の上面を平らにするならフライス、硬い部品を高精度に仕上げるなら研削が候補になるでしょう。
| 比較項目 | 旋盤加工 | フライス加工 | 研削加工 |
|---|---|---|---|
| 主な回転部分 | 材料 | 工具 | 砥石 |
| 主な工具 | バイト、ドリル | エンドミル、正面フライス | 砥石 |
| 得意な形状 | 円筒、円すい、ねじ | 平面、溝、段差、輪郭 | 高精度な平面、円筒面 |
| 主な目的 | 回転体の形状作り | 多面加工、複雑形状の加工 | 精密仕上げ、表面仕上げ |
| 削る量の傾向 | 荒加工から仕上げまで対応 | 荒加工から仕上げまで対応 | 少量を削る仕上げが中心 |
| 代表的な部品 | シャフト、カラー、軸受部品 | 金型部品、ブラケット、プレート | ゲージ、精密軸、金型の仕上げ面 |
表は基本的な傾向を示したものであり、実際の現場では複数の加工方法を順番に使うことが珍しくありません。
形状と精度による使い分け
旋盤加工は、材料の中心を基準にして円形の形状を作る作業に適しています。
外径削り、内径削り、端面削り、ねじ切りなどを組み合わせることで、段付きの軸や筒状の部品を加工できます。
フライス加工は、直線的な面や角部、ポケットと呼ばれるくぼみ、複数方向の穴加工に強みがあります。
機械の制御軸数が多いマシニングセンタでは、曲面を持つ部品や複雑な立体形状も加工可能です。
研削加工は、切削加工後に残るわずかな誤差を整えたり、硬化処理後の硬い材料を仕上げたりする場面で使われます。
形を大きく作る工程では旋盤加工やフライス加工を選び、最終的な精度や面粗さを整える工程では研削加工を選ぶことが多いでしょう。
たとえば精密なモーター軸では、旋盤で基本形状を作った後、外径を研削して軸受け部分の精度を仕上げることがあります。
工程全体で考えると、一つの加工方法だけで完成させるよりも、各方法の長所をつなぐ方が合理的な場合があります。
図面に厳しい精度や粗さの指定がある部分は、仕上げ工程を別に設ける考え方が役立ちます。
加工時間とコストの考え方
加工時間は、材料を削る量、工具の送り速度、段取り、測定、工具交換などによって決まります。
旋盤加工は回転体の連続加工に向き、同じような軸部品を多く作る場合に効率を高めやすい方法です。
フライス加工は多様な形状に対応できますが、複数の面を加工するほど工具交換や位置決めが増えることがあります。
研削加工は高精度な仕上げに有効な一方、削る量が少なく、砥石の管理や測定にも時間を要するため、粗加工の代わりとして使うとは限りません。
加工費を考える際は、機械の稼働時間だけでなく、材料の準備、治具の製作、検査、手直しの可能性も見ます。
少量生産では、専用の治具を作り込む費用が大きくなることがあります。反対に量産では、段取り時間を短縮できる治具が全体のコストを下げる場合があります。
見積もりを依頼するときは、数量、材質、図面、公差、表面処理の有無を明確に伝えることが重要です。
旋盤加工でできる形状と工程
続いては旋盤加工でできる形状と工程を確認していきます。
円筒部品に適した旋削の特徴
旋盤加工は、回転する材料の外側や内側を削り、円筒形を基準とした部品を作る加工です。
代表的な対象は、シャフト、ピン、カラー、ブッシュ、ボルトの軸部、プーリーのような回転部品です。
外径削りでは、丸棒の直径を指定寸法まで小さくします。
端面削りでは、部品の端を平らに整え、長さの基準となる面を作ります。
穴あけや中ぐりを組み合わせれば、材料の中心に穴を設けたり、穴の内径を広げたりできます。
たとえば外径が異なる段を持つシャフトは、太い部分と細い部分を順番に削ることで作られます。中心軸を基準に加工するため、同軸性を確保しやすい点も特徴です。
ねじ切りでは、材料の回転と工具の送りを同期させ、ねじ山を作ります。
ただし、細長い材料や薄い材料は変形しやすいため、固定方法や切削条件の検討が欠かせません。
外径削りは丸棒の直径を整える作業
端面削りは部品の端面と全長を整える作業
中ぐりは穴の内径を広げて精度を出す作業
ねじ切りは回転と送りを同期させてねじ山を作る作業
普通旋盤とNC旋盤の役割
普通旋盤は、作業者がハンドルを操作しながら工具を移動させる機械です。
単品加工、試作、簡単な修正などで使われることがあり、作業者の経験によって仕上がりや作業時間に差が出やすい面があります。
NC旋盤は、数値制御によって工具の移動や主軸の回転を指令し、同じ形状を繰り返し加工しやすい機械です。
プログラムを作成する準備は必要ですが、複数個の部品を安定して生産したい場合に役立ちます。
複合加工機では、旋削に加えて回転工具による穴あけや側面加工を行えるものもあります。
加工数量が多く、寸法のばらつきを抑えたい場合には、NC制御による旋盤加工が特に有効です。
ただし、NC旋盤であっても、材料の取り付け位置がずれていれば正しい部品にはなりません。
加工前に材料の振れを確認し、工具の原点や補正値を適切に設定することが品質の土台になります。
旋盤加工で起こりやすい注意点
旋盤加工では、材料が高速で回転するため、安全面への配慮が重要です。
手袋や衣服の袖が回転物に巻き込まれるおそれがあるため、作業時の服装や保護具は現場のルールに従う必要があります。
加工面にびびりと呼ばれる細かな波模様が出る場合は、材料の固定が弱い、工具の突き出しが長い、切削条件が合っていないなどの原因が考えられます。
工具の刃先が欠けると、寸法不良だけでなく、材料表面の傷や異常な音につながることもあります。
加工中の音、切りくずの形、表面の状態を確認する習慣が重要です。
たとえば切りくずが長くつながる材料では、絡まりを防ぐために適切なチップブレーカを選ぶことがあります。切りくずを手で直接取ろうとせず、停止後に専用の道具で処理します。
測定は、加工直後の熱い材料ではなく、温度が落ち着いた状態で行うこともあります。
フライス加工と研削加工の活用場面
続いてはフライス加工と研削加工の活用場面を確認していきます。
平面と溝を作るフライス加工
フライス加工は、回転する工具の側面や先端の刃を使い、材料の表面を削る加工方法です。
エンドミルは穴、溝、側面、輪郭などに使われ、正面フライスは広い平面を効率よく削る用途に向いています。
角形の金属ブロックから部品を作る場合、まずフライス盤で基準面を作り、そこから高さや幅を決めていく工程がよく行われます。
フライス加工の強みは、円形に限られない多様な形状を、複数の方向から加工できることです。
たとえば装置用のブラケットでは、平らな取付面、ボルト用の穴、配線を逃がす溝、側面の段差を一つの部品に設けることがあります。
このような部品は、旋盤加工よりもフライス加工やマシニングセンタの方が対応しやすいでしょう。
ただし、深い溝を細い工具で加工すると、工具がたわみやすくなります。
工具径、突き出し長さ、切込み量を適切に選び、必要なら複数回に分けて削ることが求められます。
基準となる平面を削る
材料の高さと幅を図面寸法に近づける
穴やねじ穴の位置を決めて加工する
溝、ポケット、外形を加工する
必要に応じて面取りとバリ取りを行う
高精度な仕上げを行う研削加工
研削加工は、砥石を使って材料表面を少しずつ削る方法です。
砥石には多数の砥粒が含まれ、それぞれが微小な切れ刃として働きます。
平面研削盤は平らな面を高精度に仕上げる用途に使われ、円筒研削盤は軸や穴の円筒面を仕上げる用途に使われます。
焼入れ後の鋼材のように硬い材料は、一般的な切削工具で加工しにくいことがあります。
そのような場合でも、材料と目的に合う砥石を選べば、研削による仕上げが可能です。
研削加工は、寸法のわずかな差を整え、なめらかな表面を得たい工程で力を発揮します。
一方で、砥石の選定やドレッシングと呼ばれる砥石の整形が不適切だと、焼け、目詰まり、表面不良が起こることがあります。
研削液を使う加工では、冷却、潤滑、切りくずの排出という役割も考慮しなければなりません。
図面から考える加工方法の選択
加工方法を選ぶときは、部品の見た目だけでなく、図面に示された要求を順番に読み取ります。
最初に確認したいのは材料と外形です。
丸棒から作る回転体なら旋盤加工が候補になり、角材から複数の面や溝を作るならフライス加工が候補になります。
次に、寸法公差、表面粗さ、幾何公差、熱処理の有無を確認します。
熱処理後に高い精度が必要な面には、研削加工を組み込むことがあります。
| 図面上の条件 | 検討しやすい加工方法 | 確認したい点 |
|---|---|---|
| 丸棒の外径、段付き形状 | 旋盤加工 | 同軸度、ねじ、材料の長さ |
| 平面、角穴、溝、ポケット | フライス加工 | 工具の進入経路、深さ、角部の半径 |
| 厳しい寸法公差、滑らかな表面 | 研削加工 | 熱処理の有無、砥石の選定 |
| 円筒と側面加工が混在 | 旋盤加工、フライス加工 | 工程集約、保持方法 |
| 複雑な立体形状 | マシニングセンタ | 工具干渉、加工方向、治具 |
加工方法は一つに固定するのではなく、品質、納期、数量、設備条件を踏まえて組み合わせます。
機能上重要な面を見極め、その面に必要な加工と検査を重点的に配分することが、適切な工程設計につながります。
切削加工の種類と使い分けのまとめ
切削加工は、材料を削って形状と寸法を作る方法であり、旋盤加工、フライス加工、研削加工はそれぞれ異なる役割を持ちます。
旋盤加工は、シャフトやカラーのような円筒形の回転部品に適しています。
フライス加工は、平面、穴、溝、段差などを持つ角形部品や複雑な形状で活用されます。
研削加工は、硬い材料や精度が求められる面を、少しずつ整える仕上げ工程として重要です。
加工方法を選ぶ際は、部品の外形だけでなく、材質、数量、寸法公差、表面粗さ、熱処理の有無まで確認しましょう。
一つの部品に複数の加工方法を組み合わせることで、効率と品質の両方を満たせる場合があります。
図面を見るときは、どの面が機能上重要なのかを意識すると、必要な加工工程を考えやすくなります。
まずは身近な機械部品の形状を観察し、どの加工方法で作られているか想像するところから始めてみてください。