ファイバーレーザーとは?発振の仕組みと加工に使われる原理を解説!
ファイバーレーザーは、金属加工の切断機や溶接機、マーキング装置などで広く使われているレーザー光源です。
小さな光ファイバーの中で光を増幅する仕組みを持ち、電力を効率よく強いレーザー光へ変換できる点が特徴です。
ただし、レーザーがどのように発振し、なぜ金属を切断や溶接できるほどの熱を生むのかは、言葉だけでは想像しにくいかもしれません。
この記事では、ファイバーレーザーの基本構造、発振原理、加工時の作用、用途ごとの使い分けを順に解説します。
ファイバーレーザーの意味と基本構造
それではまずファイバーレーザーの意味と基本構造について解説していきます。
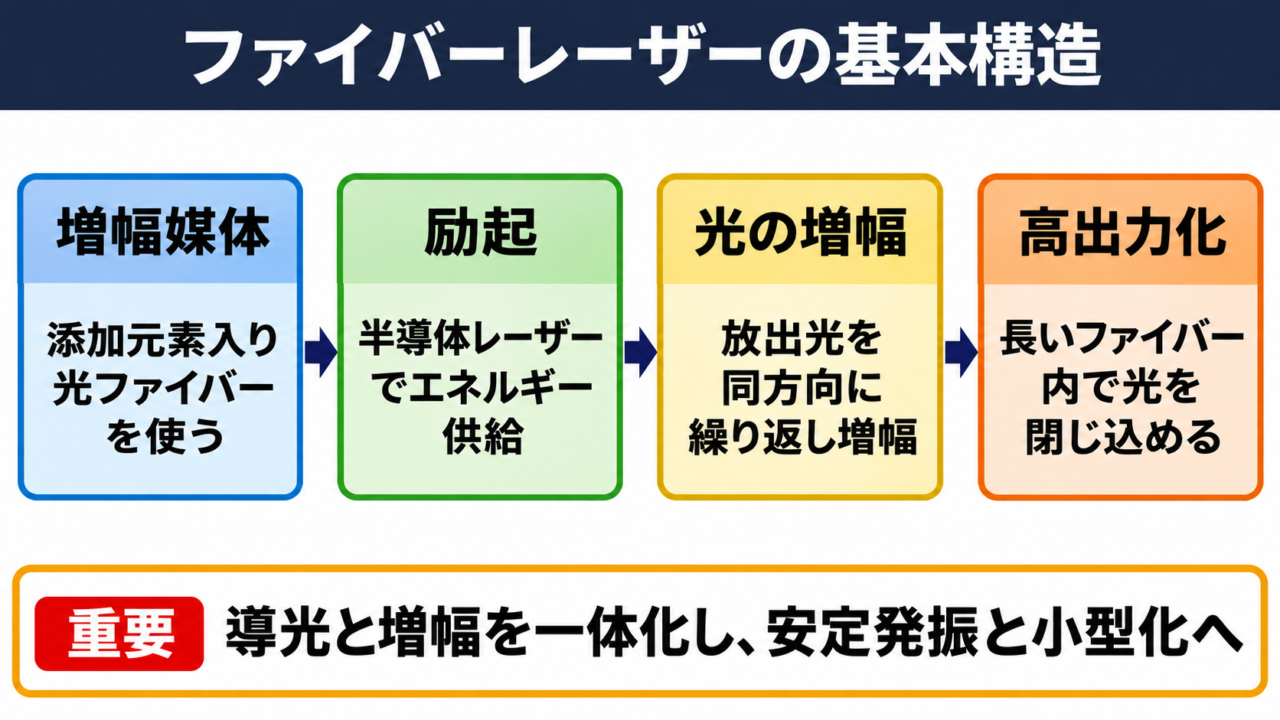
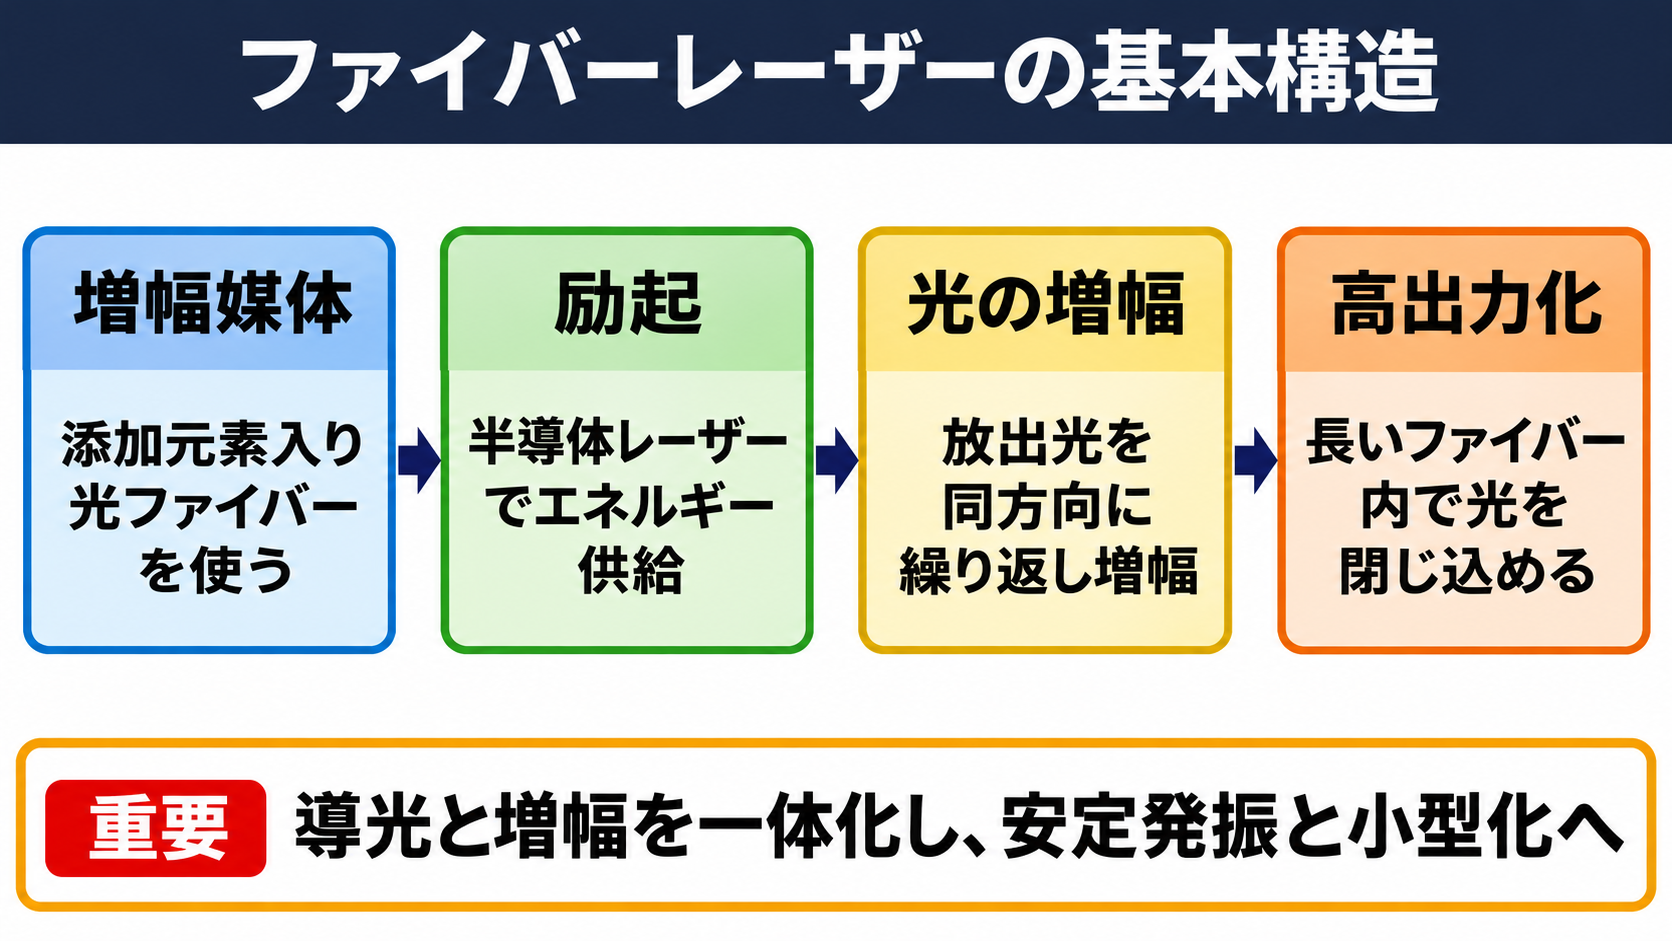
光ファイバーを増幅媒体に使うレーザー光源
ファイバーレーザーとは、希土類元素を添加した光ファイバーの内部で光を増幅し、レーザーとして取り出す装置です。
一般的なレーザーでは、光を増幅する材料を増幅媒体と呼びます。
ファイバーレーザーでは、通信にも使われる細い光ファイバーの中心部に、イッテルビウムなどの元素を添加した部分を増幅媒体として利用します。
外部から励起光を入れると、添加元素の原子やイオンがエネルギーを受け取り、高いエネルギー状態へ移ります。そこから元の状態へ戻る際に、特定の波長を持つ光を放出します。
この放出光を同じ方向へそろえながら繰り返し増幅することで、加工に利用できる高出力のレーザー光が生まれます。
光がファイバーの内部に閉じ込められて進むため、増幅する距離を長く確保しやすい点も重要です。
たとえば細いガラス管の中を光が何mも進む構造を考えると、短い装置でも光と増幅媒体を十分に作用させられる理由が理解しやすいでしょう。
この構造により、光軸の調整が必要な部品を減らし、安定した発振と小型化につなげています。
発振器の大きさだけで加工能力が決まるわけではありません。
出力、ビーム品質、加工ヘッド、レンズ、アシストガス、材料の性質を組み合わせて、実際の切断や溶接の結果が決まります。
発振器を構成する主要部品
ファイバーレーザー発振器は、励起光源、増幅用ファイバー、反射構造、出力端などから構成されます。
それぞれの部品が役割を分担することで、電気エネルギーを加工用のレーザー光へ変換します。
励起光源として多く用いられるのは、半導体レーザーです。
半導体レーザーが出す光は直接加工に使う主光線ではなく、ファイバー内の添加元素を励起するためのエネルギー源として働きます。
増幅用ファイバーには、中心のコアとその周囲のクラッドがあります。
加工用のレーザー光は主にコアを伝わり、励起用の光はクラッド側から取り込まれる構成が代表的です。
ファイバーの両端には、特定の波長を選んで反射するファイバーブラッググレーティングが設けられることがあります。
これはファイバー内部に作られた周期的な屈折率構造で、レーザー光を往復させて発振波長を整える役目を担います。
| 構成要素 | 主な役割 | 加工性能への関係 |
|---|---|---|
| 半導体レーザー | 増幅媒体へ励起光を供給 | 電力変換効率、出力安定性 |
| 添加ファイバー | 光を増幅 | 出力、波長、ビーム品質 |
| ファイバーブラッググレーティング | 必要な波長を選択して反射 | 発振波長、スペクトルの安定性 |
| 出力ファイバー | 加工ヘッドへ光を伝送 | 設置自由度、取り回し |
| 冷却装置 | 発熱部を冷却 | 連続運転時の信頼性 |
部品ごとの働きを分けて考えると、発振器そのものと加工機全体を混同しにくくなります。
加工機のテーブルやノズルはレーザーを加工点へ届ける設備であり、レーザー光を作る中心部は発振器です。
代表的な波長とビーム品質
金属加工用のファイバーレーザーでは、約1μm付近の近赤外光がよく使われます。
イッテルビウムを用いる方式では、一般に約1.03μmから1.09μm程度の波長帯の光が得られます。
この波長は金属表面で反射されることもありますが、集光して十分なエネルギー密度を与えると、表面を急速に加熱できます。
ファイバーレーザーの加工性を左右する大きな要素は、出力だけでなく、光を小さく集めやすいビーム品質です。
ビーム品質が良い光は、レンズによって小さなスポットへ集光しやすくなります。
同じ出力でもスポット径が小さければ、単位面積あたりのエネルギーは高くなり、細い切断溝や深い溶け込みを得やすくなります。
出力密度 = レーザー出力 ÷ 照射面積
照射面積 = π × スポット半径 × スポット半径
出力の単位はW、面積の単位はmm²またはcm²を用います。
たとえば1000Wを直径0.1mmの円へ照射する場合、半径は0.05mmです。
面積は約0.00785mm²となり、出力密度は約127000W/mm²です。
実際には焦点位置、材料表面の状態、パルス条件によってエネルギーの入り方が変わります。
数値だけで加工条件を決めず、材料と板厚に応じた試し加工で確認することが欠かせません。
レーザー発振を生む仕組み
続いてはレーザー発振を生む仕組みを確認していきます。
励起と誘導放出による光の増幅
レーザー発振の出発点は、励起と呼ばれるエネルギー供給です。
半導体レーザーから入った励起光を吸収すると、ファイバーに添加されたイッテルビウムイオンは高いエネルギー状態になります。
この状態は永久には続かず、イオンは低いエネルギー状態へ戻ろうとします。
戻る過程で光を放出する現象が自然放出です。
しかし、すでに同じ波長と位相を持つ光が近くを通ると、その光に合わせて新しい光を放出することがあります。これが誘導放出です。
誘導放出で増えた光は、進む向き、波長、位相がそろいやすいため、通常の光よりも指向性の高い光束になります。
ファイバーレーザーは、誘導放出を繰り返して同じ性質の光を増やすことで、高密度のレーザー光を作ります。
加工用途では、単に明るい光を得ることが目的ではありません。
狭い領域へエネルギーを集中させ、材料の温度を短時間で変化させることが目的です。
誘導放出は、先に進む光の性質にそろった光を増やす現象であり、レーザーらしいまとまりを生む基礎になります。
共振器としきい値の働き
光を増幅するだけでは、安定したレーザー発振にはなりません。
増幅された光を往復させ、特定の波長だけを選びながら増やす仕組みが共振器です。
ファイバーレーザーでは、ファイバーブラッググレーティングなどが反射鏡に近い働きをします。
一方の反射部では光を強く戻し、もう一方では一部を外へ取り出せるようにすることで、発振光を出力します。
発振には、増幅によって得られる利得が、ファイバー内の損失や出力として取り出される量を上回る必要があります。
この条件を満たすために必要な励起の大きさを、発振しきい値と考えることができます。
励起が不足すると、光は多少増えても、連続したレーザー発振として十分に成長しません。
反対に必要以上の条件を与えると、熱の増加や非線形現象、光学部品への負担を考慮する必要が出てきます。
増幅による利得 > ファイバー、接続部、出力結合による損失
この関係が成立すると、共振器内を往復する光が増え、安定した発振へ近づきます。
利得と損失は、材料、ファイバー長、励起量、反射率、温度などの影響を受けます。
加工現場では発振器内部を調整する機会は多くありません。
それでも、出力低下や不安定な加工が起きた際に、冷却や接続状態、保護窓の汚れなどが光の損失に関係することを知っておくと、点検の意味を理解しやすくなります。
連続発振とパルス発振の使い分け
ファイバーレーザーは、光を連続して出し続ける連続発振と、短い時間だけ繰り返し出すパルス発振に分けて考えられます。
連続発振はCWとも呼ばれ、厚板の切断や溶接のように、一定量の熱を継続して与えたい加工に向きます。
一方のパルス発振では、短時間にエネルギーを集中させ、熱が広がる前に材料表面へ作用させることができます。
マーキング、薄板加工、洗浄、微細穴あけなどでは、パルス条件を調整する価値が大きくなります。
同じ平均出力でも、連続発振かパルス発振かによって、材料に加わる瞬間的な熱の強さは変わります。
パルス加工では、平均出力だけでなく、パルス幅、繰り返し周波数、1パルスあたりのエネルギーを確認します。
短いパルスほど熱影響を抑えやすい傾向がありますが、材料の除去量や処理速度との両立が課題になります。
| 発振方式 | 光の出し方 | 適した加工例 | 主な着眼点 |
|---|---|---|---|
| 連続発振 | 一定時間連続して照射 | 切断、深溶け込み溶接 | 出力、送り速度、焦点位置 |
| ミリ秒パルス | 比較的長いパルスを繰り返す | スポット溶接、成形補修 | パルス幅、重なり率 |
| ナノ秒パルス | 短い高ピーク光を繰り返す | マーキング、塗膜除去 | 周波数、走査速度 |
| 超短パルス | 極めて短い時間に照射 | 微細加工、熱影響低減 | ピーク出力、加工精度 |
方式の名称だけで優劣を決めるのではなく、材料に必要な熱量と許容できる熱影響から選ぶことが大切です。
加工に使われる熱作用と光学原理
続いては加工に使われる熱作用と光学原理を確認していきます。
吸収から溶融までのエネルギー変換
レーザー光が材料表面へ届くと、光の一部は反射し、一部は材料に吸収されます。
吸収された光エネルギーは熱へ変わり、表面温度を上昇させます。
金属では、温度が融点に達すると溶融が始まり、さらにエネルギーを加えると蒸発やプラズマの発生を伴うこともあります。
切断では、溶けた材料や蒸発した材料をアシストガスで排出し、細い溝を連続して作ります。
溶接では、接合部を局所的に溶かし、冷え固まる過程で材料同士を一体化させます。
加工の基本原理は、集光したレーザー光を材料が吸収し、そのエネルギーを短時間で熱へ変えることです。
鏡面に近い金属は、加工開始時に光を反射しやすい場合があります。
アルミニウム、銅、真鍮などを扱う際は、材料の反射特性だけでなく、加工開始条件や反射光への保護設計も重要になります。
熱量 = 質量 × 比熱 × 温度変化
熱量の単位はJ、質量はkg、比熱はJ/kg・K、温度変化はKまたは℃で表します。
実際のレーザー加工では、これに溶融熱、蒸発熱、反射損失、周囲への熱伝導なども加わります。
そのため、単純な熱量計算だけで必要出力を正確に決めることはできません。
加工面の酸化膜、油分、めっき、表面粗さも吸収率に影響します。
同じ材質名でもロットや表面状態で結果が変わるため、量産前には実材で条件を確認する必要があります。
集光レンズと焦点位置の関係
発振器から出たレーザー光は、加工ヘッド内のコリメートレンズや集光レンズを通り、加工点へ導かれます。
レンズが光を集める最も細い位置が焦点付近です。
焦点ではスポット径が小さくなり、エネルギー密度が高まります。
切断では焦点を板厚のどこに置くかによって、上面と下面の切断幅、ドロスの付き方、切断速度が変わります。
薄板では表面近くに焦点を置く条件が使われることがありますが、最適位置は材質やノズル、ガス圧によって一律ではありません。
厚板では、加工中に焦点位置を変化させる制御が用いられる場合もあります。
焦点を外しすぎると、スポットが広がって出力密度が低下します。
反対に焦点を一点へ集めすぎるだけでも、溶融金属の排出や加工幅の安定性に不利になることがあります。
材料の厚み方向へどのように熱を入れ、溶融物をどのように排出するかを決める加工条件の一つです。
保護窓やレンズに汚れが付着すると、透過する光が減るだけでなく、局所的な発熱で光学部品を傷めるおそれがあります。
加工品質が急に変化したときは、プログラムだけでなく光学系の清掃状態も確認しましょう。
アシストガスと溶融物排出の役割
レーザー切断では、ノズルから吹き出すアシストガスが重要な役割を果たします。
ガスは切断溝から溶融物を吹き飛ばし、レーザー光が加工点へ届く経路を保ちます。
窒素は材料との反応を抑えやすく、ステンレス鋼やアルミニウムの切断で、酸化を抑えた切断面を求める場合に使われます。
酸素は鉄系材料との酸化反応による発熱を利用できるため、条件によっては切断能力を補助します。
ただし酸素を使うと、切断面に酸化層ができ、後工程の塗装や溶接に影響することがあります。
空気を利用する加工は、ガスコストを抑えられる可能性がありますが、品質や材料への影響を確認しなければなりません。
| ガスの種類 | 主な働き | 使われやすい材料 | 注意点 |
|---|---|---|---|
| 窒素 | 溶融物排出、酸化抑制 | ステンレス鋼、アルミニウム | 高圧供給時のコスト |
| 酸素 | 排出、酸化反応による補助加熱 | 炭素鋼 | 切断面の酸化 |
| 圧縮空気 | 排出、コスト低減 | 薄板の一部加工 | 水分、油分、品質変動 |
ガスの選択は発振器の種類ではなく、材料、板厚、求める切断面、後工程まで含めて決めます。
加工方式ごとの利用場面
続いては加工方式ごとの利用場面を確認していきます。
切断加工における速度と品質
ファイバーレーザー切断は、板金部品、筐体、建設機械部品、厨房機器などの製造で利用されています。
非接触で加工できるため、刃物の摩耗を前提とする機械加工とは異なる管理が可能です。
切断品質は、出力、送り速度、焦点位置、ノズル高さ、ガス条件の組み合わせで決まります。
送り速度が遅すぎると、入熱過多による焼け、切断幅の拡大、下面へのドロス付着が起こることがあります。
速すぎる場合は、切断が途中でつながらなかったり、筋状の荒れが目立ったりします。
薄板であっても、穴径が小さい部分や鋭い角部では熱が集中しやすいため、外形と同じ条件で安定するとは限りません。
製品形状に応じて、穴加工、リードイン、微細部、外形の順序を工夫することも品質の一部です。
切断直後の部品は熱を持っている場合があり、反りや変色を含めて検査します。
加工速度だけを追うのではなく、後工程でのバリ取り時間や歩留まりまで評価することが合理的です。
溶接加工における熱入力と接合部
ファイバーレーザー溶接は、狭い範囲へ熱を集中できるため、ひずみを抑えたい薄板部品や精密部品で活用されています。
レーザー光を接合部に沿って走査し、母材の一部を溶融させて接合します。
出力密度が高い条件では、材料内部へ深く伸びるキーホールと呼ばれる蒸気の空間が形成され、深い溶け込みが得られることがあります。
一方で、隙間が大きい継手や位置ずれの大きい部品では、レーザーだけで安定した接合を得にくい場合があります。
そのため、治具精度、部品の清浄度、ギャップ管理は溶接品質に直結します。
フィラーワイヤーを併用して、隙間への対応や成分調整を行う方式もあります。
レーザー溶接では、光の条件だけでなく、部品同士の位置関係と治具の再現性が接合品質を左右します。
溶接ビードの外観が良く見えても、内部の溶け込み不足や気孔がないとは限りません。
要求品質に応じて、断面観察、引張試験、気密試験、非破壊検査などを組み合わせることが必要です。
マーキングと表面処理における条件調整
ファイバーレーザーは、製品番号、二次元コード、ロゴ、目盛りなどを刻印するマーキングにも使われます。
インクを使わないため、摩耗や薬品に強い表示を求める部品で有効です。
金属表面へのマーキングでは、表面をわずかに除去する彫刻、熱で変色させる焼きなまし、表面を発泡させる樹脂マーキングなど、材料ごとに異なる現象を利用します。
ステンレス鋼では、条件によって黒色に近い発色や白色に近い表示を得られることがあります。
ただし、外観だけを基準に高出力を選ぶと、深すぎる掘り込みや変形、耐食性への影響につながる場合があります。
平均出力、パルス幅、繰り返し周波数、走査速度、ハッチ間隔、焦点位置を確認します。
同じ文字サイズでも、走査速度を下げたり重ね打ち回数を増やしたりすると、入熱量は増えます。
量産では、読み取り機によるコード評価と外観確認を組み合わせると安心です。
表面の酸化膜、めっき、塗膜を除去するレーザークリーニングでも、パルス条件の選択が重要になります。
母材まで削らないよう、試験片で除去対象と基材の反応差を見極める必要があります。
導入時に確認したい安全性と運用条件
続いては導入時に確認したい安全性と運用条件を確認していきます。
レーザー安全管理と反射光への対策
高出力のファイバーレーザーは、直接光だけでなく反射光によっても目や皮膚、設備へ危険を及ぼす可能性があります。
近赤外光は肉眼で見えにくいことがあり、見えていないから安全とは判断できません。
ファイバーレーザーの運用では、加工品質と同じくらい、レーザー光を外部へ漏らさない安全設計が重要です。
加工機は通常、遮光された保護囲い、インターロック、非常停止装置などを備えています。
扉やカバーを無効化した状態で加工を行うことは、反射光への暴露や火災の危険を高めます。
特に銅やアルミニウムなど反射率が高い材料では、想定外の方向へ反射光が生じる可能性を考慮します。
保護めがねは、対象となる波長と出力条件に適合したものを選ばなければなりません。
単に色付きのめがねを着用するだけでは、必要な保護性能を得られない場合があります。
煙やヒュームも発生するため、局所排気、フィルター保守、火花への対策を含めた作業環境を整えましょう。
保守点検と加工品質の安定化
安定した加工を続けるには、発振器の定格出力だけでなく、日常的な保守が欠かせません。
保護窓、ノズル、レンズ、ガス供給系、冷却装置は、加工品質に影響しやすい代表的な点検箇所です。
保護窓に付着したスパッタやヒュームは、光を吸収して局所発熱を起こすことがあります。
そのまま使用を続けると透過率の低下だけでなく、光学部品の破損につながるおそれがあります。
ノズルの芯ずれは、レーザー光とガス流の中心をずらし、切断面の片側だけにドロスが付きやすくなる原因になります。
冷却水の温度や流量に異常があると、発振器や加工ヘッドの安定性に影響する場合があります。
不良の原因を一つの加工条件に決めつけず、光学系、ガス系、機械系、材料の順に切り分けることが保守の基本です。
点検結果と加工条件を記録しておくと、品質変化が起きた際に以前の正常状態と比較できます。
消耗品の交換時期を経験だけに頼らず、加工時間、品種、汚れの状態と結び付けて管理すると再現性が高まります。
ファイバーレーザーの仕組みと加工原理のまとめ
ファイバーレーザーは、希土類元素を添加した光ファイバー内で励起光を増幅し、指向性の高いレーザー光を取り出す技術です。
発振では、励起、誘導放出、共振器による波長選択が連続して働きます。
加工では、集光したレーザー光が材料に吸収され、熱へ変換されることで切断、溶接、マーキングが行われます。
出力が大きいほど加工能力は高まりやすいものの、ビーム品質、焦点位置、送り速度、アシストガスも同じく重要です。
連続発振とパルス発振は、必要な熱入力や熱影響の許容範囲によって使い分けます。
切断では溶融物の排出、溶接では継手精度、マーキングでは熱の与え方が品質を左右します。
安全面では、見えにくい近赤外光や反射光への対策、保護囲いとインターロックの維持が欠かせません。
まずは扱う材料と加工目的を整理し、試し加工の結果を基に適した条件を探してみてください。