MTBFとは?平均故障間隔の意味と計算方法を解説!
製造設備やサーバー、家電製品などを選ぶとき、故障しにくさを示す指標としてMTBFを見かけることがあります。
しかし、数値が大きければ絶対に壊れないのか、どのように計算するのかまで理解している人は多くありません。
MTBFは、保全計画や部品交換の時期、製品の信頼性を考えるうえで役立つ基本的な指標です。
この記事では、MTBFの意味、計算方法、関連指標との違い、実務で確認したい注意点をわかりやすく解説します。
MTBFの意味と平均故障間隔の基本
それではまずMTBFの意味と平均故障間隔について解説していきます。
故障から次の故障までの平均時間
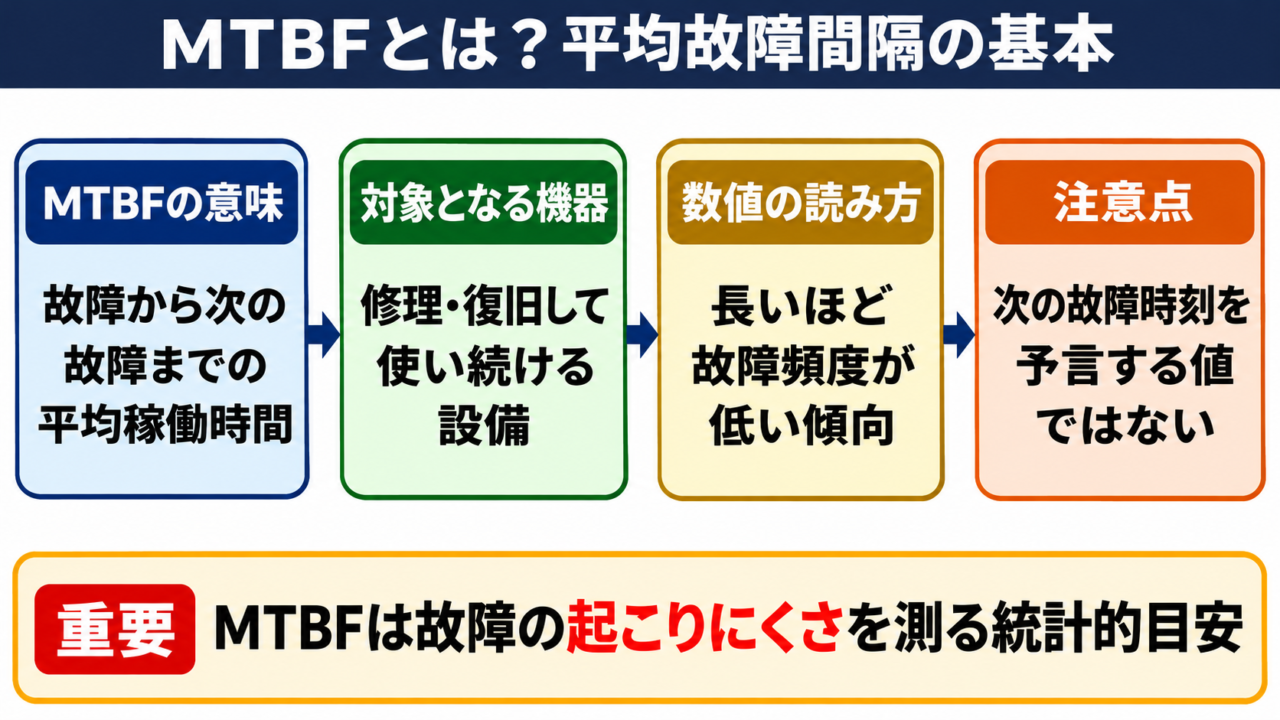
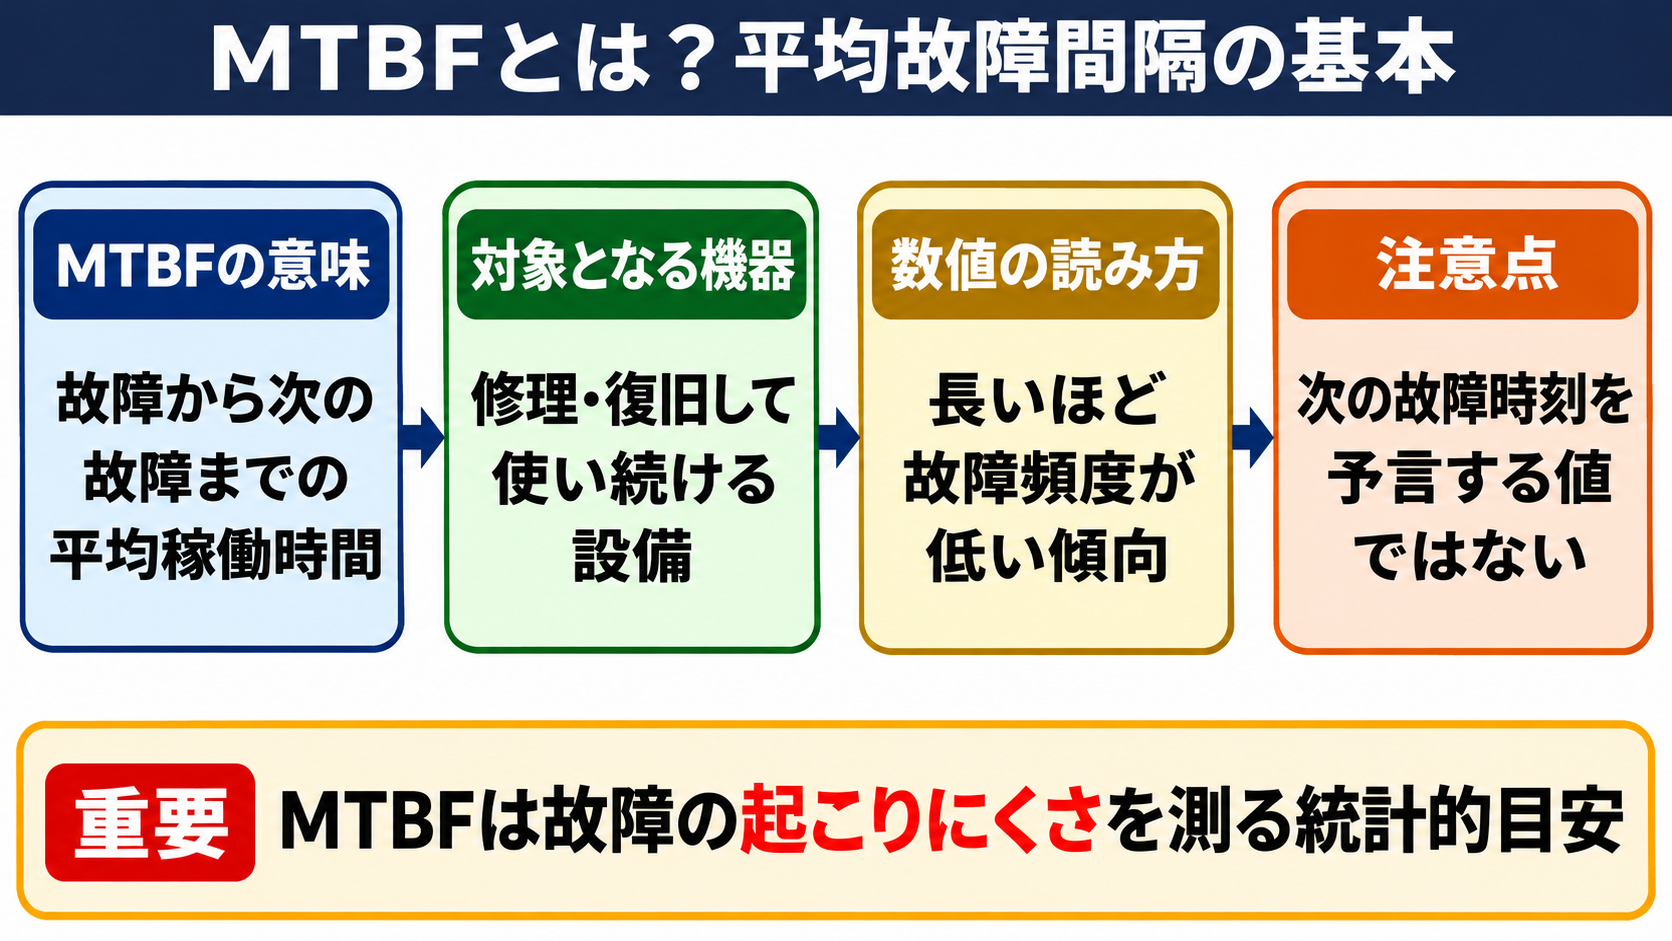
MTBFとは、修理して再び使える機器が、故障から次の故障までに平均して稼働できる時間を示す指標です。
MTBFはMean Time Between Failuresの頭文字を取った略語で、日本語では平均故障間隔と呼ばれます。
対象となるのは、故障後に修理、部品交換、再起動などを行って運用を続けられる設備や機器です。
たとえば工場の搬送装置が故障し、修理後に再稼働してから次に故障するまでの時間を複数回分集計すると、平均的な故障間隔を求められます。
この平均値が長いほど、一般には故障の発生頻度が低く、安定して稼働しやすいと判断できます。
ただし、MTBFは次回の故障時刻を正確に予言する数字ではありません。
同じMTBFが1,000時間の機器でも、500時間で故障する場合もあれば、2,000時間以上問題なく動く場合もあります。
数値は多数の運転実績から見た平均的な傾向であり、個々の製品に対する保証時間とは別の考え方です。
MTBFは耐久年数ではなく、故障の起こりにくさを比較するための統計的な目安です。
使用環境、負荷、温度、湿度、保守状態によって実際の故障間隔は変わります。
故障しても復旧させながら使う設備の信頼性を考えるときに役立ちます。
購入から廃棄まで一度も故障しないことを保証する数値ではありません。
信頼性指標としての役割
MTBFは、設備や情報システムを止めずに使いたい場面で、信頼性を評価する基礎データになります。
製造現場では、装置停止が生産量や納期に影響するため、故障の頻度を把握することが重要です。
サーバー運用では、ストレージ、電源装置、ネットワーク機器などのMTBFを参考にして、予備機や冗長構成を検討します。
家庭用製品であっても、長時間連続運転する空気清浄機や給湯設備などでは、故障しにくさが使い勝手に関わります。
ただし、メーカーが示すMTBFだけで製品全体の品質を決めることはできません。
部品単体の数値なのか、装置全体の数値なのかによって、同じ時間でも意味が変わるためです。
複数部品で構成される装置では、どれか一つの重要部品が故障すると停止する構造もあります。
そのため、部品ごとの信頼性だけでなく、システム全体の構成や故障時の影響も確認する必要があります。
MTBFを使う目的は、故障をゼロと考えることではなく、停止リスクを見える化することにあります。
数値を保全記録や停止時間と組み合わせると、優先して改善すべき設備が見つけやすくなるでしょう。
対象となる故障と稼働時間
MTBFを正しく使うには、何を故障として数えるかをあらかじめ決めておく必要があります。
完全停止だけを故障とするのか、性能低下や警報発生も含めるのかで、算出結果は変化します。
たとえば生産ラインで一時的なセンサー異常が起きても、すぐ自動復帰して製造を継続できた場合があります。
この出来事を故障件数に含めるかどうかは、現場の運用目的によって判断します。
稼働時間についても、電源が入っている時間を使うのか、実際に生産している時間だけを使うのかを統一しなければなりません。
休日や計画停止の時間まで含めると、設備の本来の信頼性とは異なる数値になりやすいためです。
同じ基準で故障件数と稼働時間を記録し続けることが、比較できるMTBFにつながります。
担当者や月ごとに記録方法が変わると、改善の効果を正しく比べられません。
稼働時間 実際に設備を運転して製品を作った時間
故障件数 停止を伴い、復旧作業が必要になった事象
除外時間 計画保全、休日、仕様変更のための停止時間
集計前に対象範囲を文書化しておくと、担当者が変わっても基準を保てます。
MTBFの計算方法と具体例
続いてはMTBFの計算方法を確認していきます。
基本式と記号の意味
MTBFは、合計稼働時間を故障件数で割って求めます。
基本式は、MTBF=合計稼働時間÷故障件数です。
合計稼働時間の単位は時間を使うことが一般的で、計算結果も時間で表します。
故障件数は、定めた集計基準を満たす故障の回数です。
たとえば複数台の同型機器を使う場合は、全機器の稼働時間を合計してから、全体の故障件数で割る方法があります。
この方法では、1台だけの偶然の故障に結果が大きく左右されにくくなります。
一方で、機種や使用条件が異なる機器を無理に一つの集計へ混ぜると、改善すべき原因を見失うおそれがあります。
機器の型式、設置場所、負荷条件などを分けて記録すると、数字の意味を読み取りやすくなります。
T 合計稼働時間 単位は時間
N 故障件数 単位は件
MTBF 平均故障間隔 単位は時間
故障件数が0件の期間は、式だけで有限のMTBFを求められません。
数値を用いた計算例
ある包装機が3か月間に合計2,400時間稼働し、その期間に基準に該当する故障が4件発生したとします。
この場合、2,400時間を4件で割るため、MTBFは600時間です。
つまり、この記録に基づくと、平均して600時間稼働するごとに1件の故障が発生していたと読み取れます。
600時間は故障まで必ず使える時間ではなく、今後の保全を考えるための平均値です。
たとえば500時間前後で部品の摩耗傾向が見られるなら、600時間を待たずに点検や交換を計画するほうが安全な場合があります。
反対に、4件のうち2件が操作ミスや外部要因だったなら、部品の寿命だけを原因と決めつけるべきではありません。
計算結果を活用するときは、故障件数の内訳まで確認することが欠かせません。
故障の種類を分類しておくと、設計上の問題、消耗品の劣化、運用手順の問題を分けて改善できます。
合計稼働時間 2,400時間
故障件数 4件
MTBF=2,400時間÷4件=600時間
この設備の記録上の平均故障間隔は600時間です。
複数台を使う場合の集計
同じ条件で使う機器が複数台ある場合は、各機器の稼働時間を合計してMTBFを求められます。
たとえば10台の端末をそれぞれ100時間使用し、全体で2件の故障が発生したなら、合計稼働時間は1,000時間です。
この場合のMTBFは1,000時間を2件で割った500時間になります。
台数を増やすと短期間でもデータが集まりやすく、傾向をつかみやすい点が利点です。
ただし、設置場所によって粉じん量や温度が大きく違う場合は、同じ製品でも故障率が異なることがあります。
高温の場所にある端末だけ故障が多いなら、全体平均だけでは環境要因が隠れてしまいます。
そのため、最初は全体値を確認し、異常が見えたら場所や用途別に分解して確認する流れが実用的です。
MTBFは集計単位をそろえるほど、改善行動に結びつく数字になります。
設備番号、発生日、停止時間、故障内容を残しておくと、後から条件別の分析が可能になります。
関連指標との違いと比較
続いてはMTBFと混同されやすい関連指標を確認していきます。
MTTRと可用性の考え方
MTBFと一緒に使われる代表的な指標が、MTTRです。
MTTRはMean Time To Repairの略で、故障が起きてから修理し、運用へ復帰するまでの平均修復時間を表します。
MTBFが故障の起こりにくさを見る数字なのに対し、MTTRは故障後の復旧の速さを見る数字です。
たとえばMTBFが長くても、修理に何日もかかれば、利用者にとっては不便なシステムになることがあります。
反対に、故障が比較的多くても、予備部品や代替機があり数分で復旧できるなら、業務への影響を小さく抑えられます。
この二つを使うと、設備が必要なときに使える割合である可用性を考えやすくなります。
安定した運用には、故障を減らすMTBFと、復旧を早めるMTTRの両方が必要です。
重要な設備では、故障原因の改善と保守手順の短縮を並行して進めることが求められます。
MTTRが短いほど故障後の停止時間を減らせます。
利用停止を抑えたい場合は、二つの数値を別々に追うことが大切です。
MTTFとMTBFの使い分け
MTTFはMean Time To Failureの略で、平均故障時間を意味します。
一般にMTTFは、故障後に修理せず交換や廃棄をする製品、部品に使われます。
たとえば使い切りの照明部品や、修理を前提としない電子部品の寿命評価では、MTTFが用いられることがあります。
一方、工場設備、ネットワーク機器、サーバーのように、修理して再利用するものにはMTBFが適しています。
両者は平均的な故障に関する時間を扱うため似ていますが、故障後に復旧して使い続けるかどうかが大きな違いです。
部品単体の資料にMTTFが示されていても、修理可能な装置全体のMTBFと同じ意味で比較してはいけません。
| 指標 | 主な意味 | 主な対象 | 確認したい内容 |
|---|---|---|---|
| MTBF | 故障間の平均稼働時間 | 修理して使う設備、機器 | 故障の起こりにくさ |
| MTTR | 平均修復時間 | 保守対象の設備、機器 | 復旧の速さ |
| MTTF | 故障までの平均時間 | 交換、廃棄する部品 | 寿命の目安 |
| 可用性 | 利用可能な割合 | 継続運用するシステム | 止まりにくさと復旧性 |
指標の名称が似ていても、対象の保守方法に合わせて選ぶ必要があります。
製品仕様書を見る際は、数値の大きさだけでなく、その数値が何を対象に算出されたかを確認しましょう。
MTBFを活用する際の注意点
続いてはMTBFを実務で活用する際の注意点を確認していきます。
数値だけで判断しない視点
MTBFが高い製品でも、実際の業務に必ず適しているとは限りません。
故障したときの影響が非常に大きい装置では、MTBFだけでなく、故障時に安全に停止できるかも重要です。
たとえば医療、交通、決済、製造ラインの重要工程では、短時間の停止でも大きな損失につながることがあります。
このような場面では、予備機を用意する、二重化する、代替手順を決めるといった対策が必要です。
また、メーカー公表値は特定の試験条件や想定条件に基づく場合があります。
粉じんが多い場所、高温環境、振動が大きい場所で使うと、公表値どおりの結果にならない可能性があります。
MTBFは製品選定の一材料であり、使用環境と停止時の影響を合わせて評価することが重要です。
現場で起きた故障履歴を蓄積すれば、自社の条件に合った保全判断をしやすくなります。
保全計画と交換時期の考え方
MTBFを保全計画に使う場合、平均値をそのまま交換周期に設定しないよう注意が必要です。
MTBFが1,000時間だからといって、1,000時間ごとに必ず部品を交換すればよいとは限りません。
部品の劣化傾向、交換費用、停止による損失、点検時に確認できる兆候を考慮する必要があります。
たとえばベルトのひび割れ、軸受の異音、冷却ファンの回転数低下など、故障前に兆候を確認できる部品もあります。
この場合は、時間だけで一律に交換するより、点検結果に応じて対応する方法が有効なことがあります。
反対に、突然故障しやすく、停止の影響が大きい部品は、余裕を持った予防交換が向いています。
故障の前兆、部品価格、停止損失、交換作業の難しさを組み合わせて判断します。
重要設備では、予防保全と予備品の準備をセットで考えることが実践的です。
| 確認項目 | 確認する内容 | 活用の例 |
|---|---|---|
| 故障内容 | 部品劣化、操作ミス、外部要因 | 原因別に対策を分ける |
| 停止時間 | 復旧に要した時間 | MTTR短縮の課題を探す |
| 使用環境 | 温度、湿度、粉じん、振動 | 設置条件を改善する |
| 前兆の有無 | 異音、発熱、警報、性能低下 | 点検項目を設定する |
| 業務影響 | 停止時の損失、代替可否 | 予備機や冗長化を検討する |
MTBFの意味と計算方法のまとめ
MTBFは、修理して使い続ける設備や機器について、故障から次の故障までの平均稼働時間を示す指標です。
計算式は、合計稼働時間を故障件数で割る方法で、結果は一般に時間で表します。
数値が長いほど故障頻度が低い傾向を示しますが、個別の製品寿命や次回の故障時刻を保証するものではありません。
実務では、故障の定義と稼働時間の範囲をそろえ、継続して同じ基準で記録することが大切です。
また、故障後の復旧時間を見るMTTRや、修理しない部品に用いるMTTFとは、目的と対象が異なります。
MTBFだけで判断せず、使用環境、停止時の影響、故障原因、予備品の有無も確認しましょう。
まずは設備や機器の故障記録を整理し、現在の運用に合ったMTBFを算出するところから始めてみてください。