M5のピッチとは?ねじ山の間隔とサイズの見方を解説!
M5のねじを購入したり、部品の図面を確認したりするときに、ピッチという表示を見かけることがあります。
M5はねじの太さを表す記号ですが、同じM5でもピッチが異なる製品では互換性がないため注意が必要です。
見た目が似ていても無理に締め込むと、ねじ山や相手側の穴を傷めるおそれがあります。
この記事では、M5のピッチの意味、標準サイズ、測り方、選び方までをわかりやすく解説します。
M5のピッチ1.0mmとねじ山間隔の基本
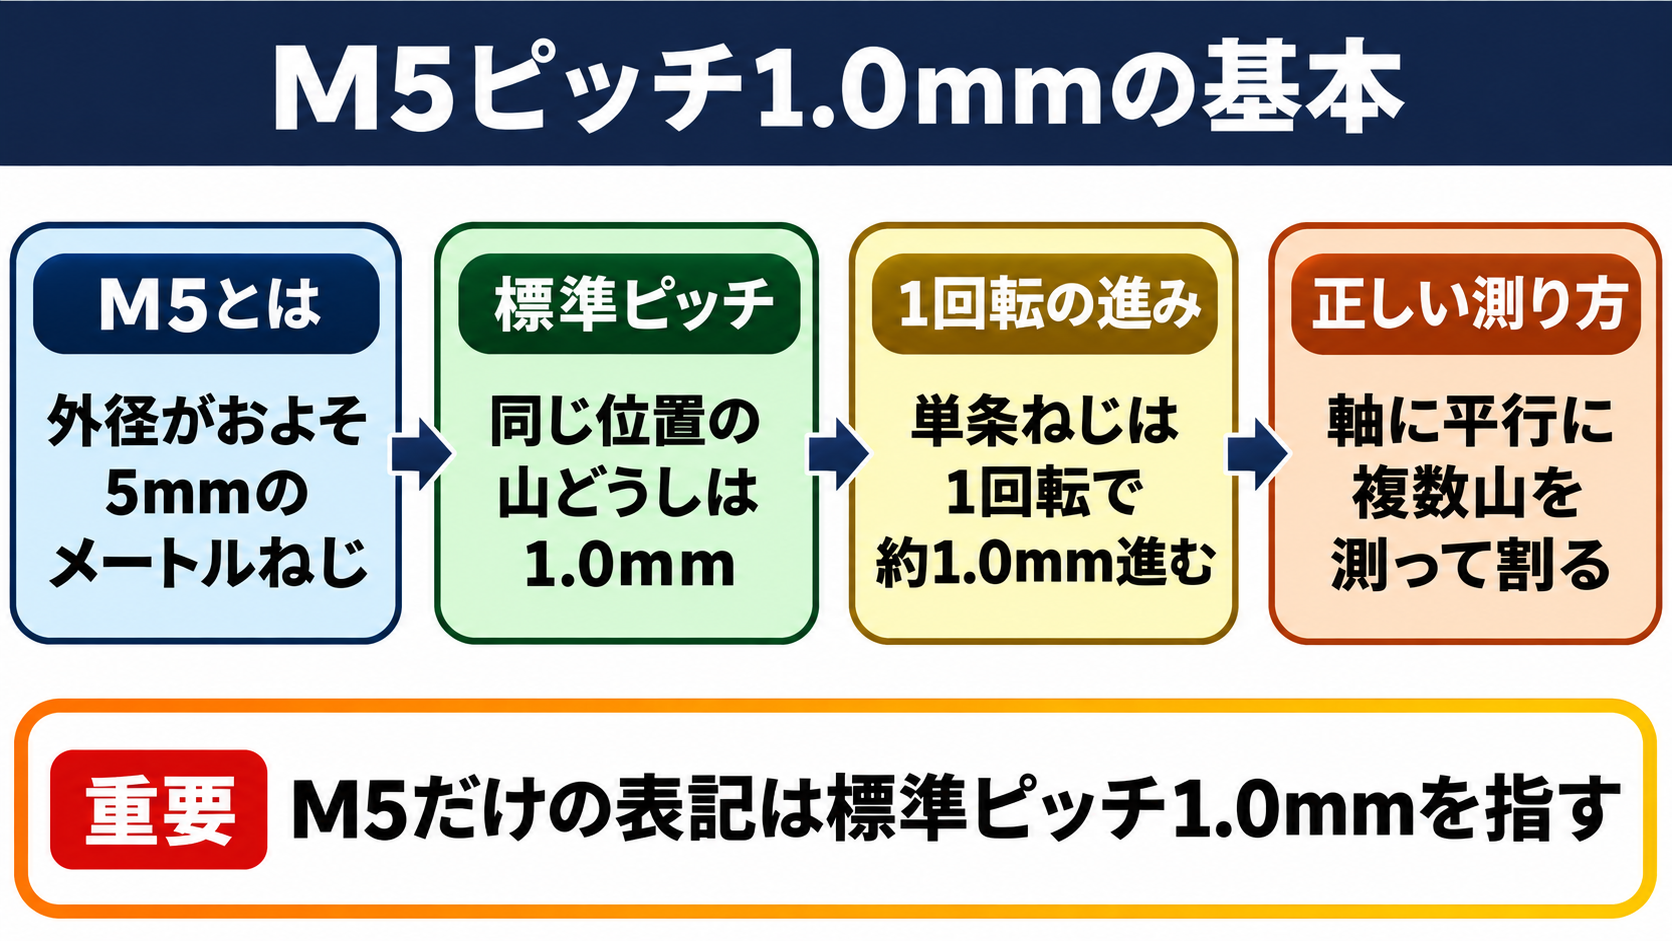
それではまずM5のピッチについて解説していきます。
M5の標準ピッチ1.0mmの意味
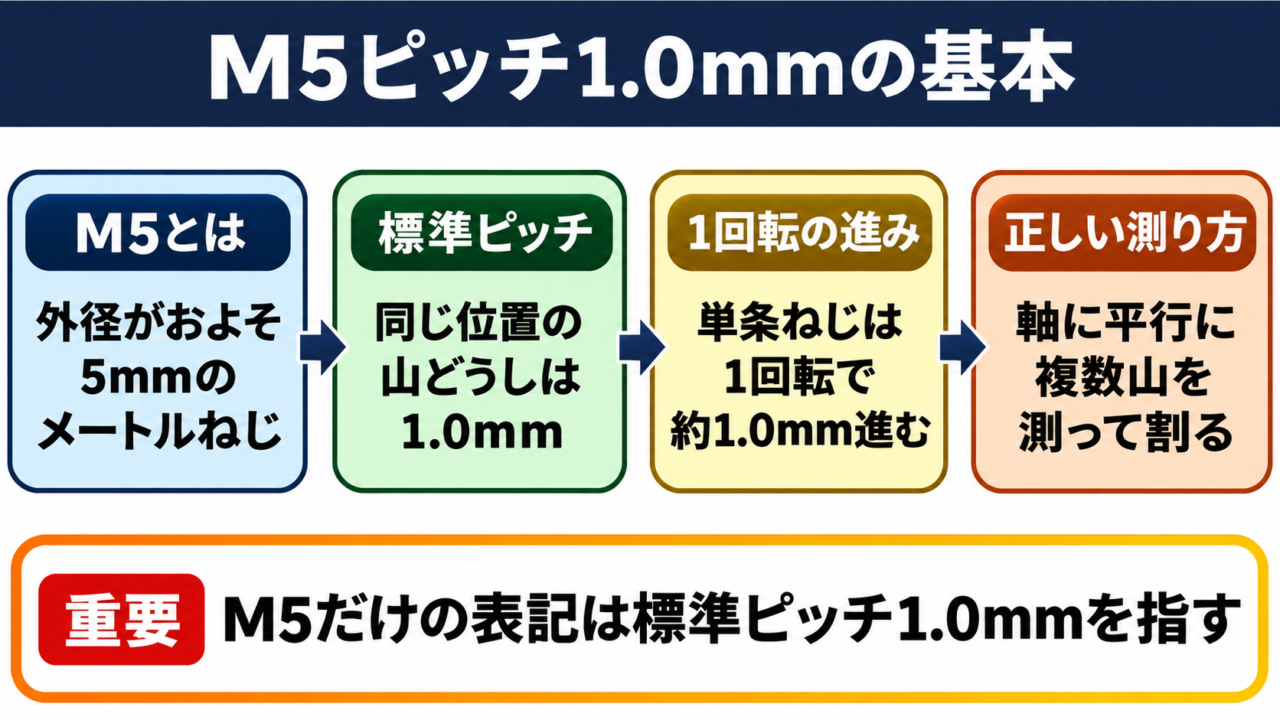
一般的なM5ねじの標準ピッチは1.0mmで、隣り合うねじ山の同じ位置どうしの間隔を表します。
Mはメートルねじを示す記号で、後ろの5はねじ山の外側を測った直径がおよそ5mmであることを意味します。
ピッチはねじの太さではなく、ねじ山がどれくらい細かく並んでいるかを示す寸法です。
M5の標準的な並目ねじでは、山から次の山までの距離が1.0mmになります。
つまり、ねじを1回転させると、理論上は軸方向へ1.0mm進む仕組みです。単条ねじである一般的なボルトや小ねじでは、リードもピッチと同じ値になります。
たとえば厚さ3mmの板を通してナットを締める場合、3回転ほどでねじが約3mm進むと考えるとイメージしやすいでしょう。
ピッチが小さいほどねじ山は細かくなり、同じ長さの軸に刻まれる山の数は増えます。
反対にピッチが大きいねじは、少ない回転数で大きく進む特徴があります。
M5×0.8のように細目ねじを使う場合は、ピッチの数値まで明記する必要があります。
ねじ山の頂点ではなく同位置間を測る考え方
ピッチを測るときは、単純に見える山と山のすき間を測るのではなく、同じ形状の位置どうしの距離を確認します。
ねじ山の頂点から次の頂点まで、または谷から次の谷までの軸方向距離がピッチです。
ねじ山は斜めに傾いた形をしているため、斜面に沿って定規を当てると正しい値になりません。
測定する方向は、ねじの軸に平行な方向です。
1山だけをノギスで測ろうとすると、測定箇所のずれや工具の当て方の影響を受けやすくなります。複数の山にまたがって測定し、山数で割る方法のほうが誤差を抑えやすいでしょう。
たとえば10個分の山頂間距離が10mmなら、間隔は10区間あるためピッチは1.0mmです。
ここで山の数と間隔の数を混同しないことが大切になります。
11個の山頂を含む長さを測れば、その間には10個の間隔があります。
ピッチは山の個数ではなく、山と山の間隔の数で割って求める点が測定時の要点です。
並目ねじと細目ねじの使われ方
M5で最も広く使われる1.0mmピッチは、組み立て作業や一般的な機械部品に向く並目ねじです。
並目ねじはねじ山が比較的大きく、汚れや軽い傷があっても締め付けやすいため、幅広い用途で採用されています。
一方、M5には0.8mmピッチの細目ねじもあります。
細目ねじは1回転あたりの進み量が小さく、同じ締め付け量を得るためにはより多く回す必要があります。
そのぶん、細かな調整をしたい箇所や、薄肉部品でねじ山のかみ合い長さを確保したい場面で検討されます。
ただし、M5×1.0のナットにM5×0.8のボルトを組み合わせることはできません。外径が同じでも山の間隔が違うため、途中で固くなったり、ねじ山がつぶれたりします。
工具箱にあるM5のボルトを使う前には、相手が標準ピッチか細目ピッチかを確認すると安心です。
M5 標準ピッチ1.0mmのM5ねじ
M5×1.0 外径5mm、ピッチ1.0mm
M5×0.8 外径5mm、ピッチ0.8mmの細目ねじ
表記中の数値の単位はいずれもmmです。
M5表記とサイズ寸法の読み取り方
続いてはM5のサイズ表記を確認していきます。
M5とM5×長さの表記ルール
M5×20は、呼び径5mmで長さ20mmのねじを表す基本的な表記です。
ねじの販売ページや部品表では、M5×20、M5×30のように、太さと長さを並べた表記がよく使われます。
この場合、ピッチが省略されていれば、通常は標準ピッチ1.0mmとして扱われます。
長さの測り方はねじの頭の形状によって変わります。
なべ小ねじ、六角ボルト、トラス小ねじなどは、一般に頭の下から先端までを長さとして数えます。
皿小ねじは頭部が材料に沈み込む形なので、頭の上面から先端までを全長として扱うのが基本です。
同じM5×20でも、なべ頭と皿頭では取り付け後に見える部分や必要な穴加工が異なります。
部品の交換では直径と長さだけでなく、頭部形状、ねじの種類、材質も合わせて確認しましょう。
たとえば機械のカバーを留めるねじなら、既存品の頭の幅や高さまで比べると、工具が入らないといった問題を避けやすくなります。
呼び径と実測外径の関係
M5の呼び径は5mmですが、ノギスでねじ山の外側を測った値が常にちょうど5.00mmになるとは限りません。
ねじには製造公差があり、実際の外径は規格で許容される範囲内に収まるようにつくられています。
また、亜鉛めっきや塗装などの表面処理、摩耗、測定位置によっても数値は少し変わります。
そのため、4.9mm台という測定結果だけでM4と判断するのは早計です。
M4の標準ピッチは0.7mmであり、M5の1.0mmとは山の間隔にも明確な違いがあります。
外径とピッチの両方を確認すると、サイズの取り違えを減らせます。
特に古い機械や海外製品では、メートルねじ以外の規格が使われている場合もあります。外径が近いからといって、似たサイズのねじを代用するのは避けるべきです。
呼び径はサイズを識別するための基準値であり、実測値の小数点以下までを示す表示ではありません。
| ねじの呼び | 標準ピッチ | 呼び径 | 主な用途例 |
|---|---|---|---|
| M3 | 0.5mm | 3mm | 電子機器、小型部品 |
| M4 | 0.7mm | 4mm | 金具、筐体部品 |
| M5 | 1.0mm | 5mm | 機械部品、家具、取付金具 |
| M6 | 1.0mm | 6mm | 設備部品、ブラケット |
| M8 | 1.25mm | 8mm | 構造部品、架台 |
M5とM6は標準ピッチがどちらも1.0mmですが、外径が異なるため相互に組み合わせることはできません。
サイズ判定では、ピッチが一致するかだけでなく、必ず呼び径も照合してください。
ねじの長さと有効ねじ部の見分け方
ねじを選ぶ際に20mmや30mmという長さだけを見ていると、十分に固定できないことがあります。
重要なのは、締結する部材の厚みと、ナットまたは雌ねじに実際にかみ合う有効ねじ部の長さです。
全ねじタイプは軸のほぼ全体にねじ山がありますが、六角ボルトなどには途中まで軸が滑らかな半ねじタイプもあります。
半ねじタイプでは、表記上の全長が同じでも、ねじ山が始まる位置によって使用感が変わります。
たとえば板材を重ねてナットで固定するなら、板の合計厚み、座金の厚み、ナットの高さを足して必要な長さを考えます。
締結後に先端が少し出る程度なら、ナットとのかみ合いを確認しやすくなります。
一方で、機器内部の狭い場所では、長すぎるねじの先端が基板や配線に接触する危険があります。
必要な長さ = 固定する部材の厚み + 座金の厚み + ナットの高さ + 先端の余裕
例として板材8mm、座金1mm、M5ナット4mm、余裕2mmなら
8mm + 1mm + 4mm + 2mm = 15mm
この場合はM5×16前後を候補にします。
M5のピッチを確認する測定方法
続いてはM5のピッチを確認する方法を確認していきます。
ピッチゲージによる確実な確認
M5のピッチ確認には、ねじ山に当てて一致を見るピッチゲージが最も手軽で確実です。
ピッチゲージは、さまざまな間隔の刃が扇形にまとまった測定工具です。
候補となる1.0mmや0.8mmの刃をねじ山へ軽く当て、山と谷が隙間なく重なるものを探します。
正しく一致した刃は、ねじ山の複数箇所に自然に沿います。
一部だけ合っているように見えても、数山先で隙間が見えるなら別のピッチです。
M5と判断しているねじであれば、まず1.0mmを試し、合わなければ0.8mmなどを確認する流れが効率的でしょう。
測定前には、ねじ山に付いた油、さび、切粉を軽く取り除いてください。
汚れが山の谷に詰まっていると、ゲージが浮いて正しい判断がしにくくなります。
山形が自然に重なるかを目で確認し、抵抗がある場合は無理に曲げないことが大切です。
ノギスを使った複数山の測定
ピッチゲージが手元にない場合は、ノギスで複数のねじ山にまたがる距離を測って概算できます。
M5の標準ピッチを確認したいなら、10個の間隔分を測る方法がわかりやすいでしょう。
山頂を11個数え、その最初と最後の山頂の間を測ると、間隔は10個分になります。
測定値が10mm付近なら、ピッチは1.0mmと考えられます。
測定値が8mm付近なら、10間隔分で0.8mmとなり、細目ねじの可能性があります。
ただし、ねじ先端の不完全な山や、摩耗した部分を基準にすると誤差が大きくなります。先端から少し離れた、形が整ったねじ山を選んで測りましょう。
ノギスの測定面はねじ軸と平行に保ち、斜めから挟まないことも重要です。
11個の山頂にまたがる距離が10.0mmの場合
間隔数 = 11個の山頂 - 1 = 10
ピッチ = 10.0mm ÷ 10 = 1.0mm
測定距離の単位はmmで、求めるピッチの単位もmmです。
相手側の雌ねじを調べる際の注意点
ボルトではなく、部品側にある雌ねじのサイズを調べたい場面もあります。
雌ねじは内側にねじ山があるため、ノギスだけでピッチを直接測るのは簡単ではありません。
対応する既知サイズのボルトを用意し、抵抗なく数回転手で入るかを確認する方法があります。
このとき、最初から工具を使って締め込んではいけません。
サイズが違うねじでも、最初の数山だけは入ってしまう場合があり、工具で力をかけると雌ねじを傷めるからです。
ねじが斜めに入る状態は、サイズ不一致だけでなく、ねじのかじりや斜めねじ込みの兆候でもあります。
可能であれば、ねじプラグゲージや規格が明記されたボルトで確認すると精度が上がります。
雌ねじへの確認は、指でまっすぐ入るかを確かめ、少しでも異常な抵抗があれば中止するのが安全です。
M5ねじの種類と用途別の選び方
続いてはM5ねじの種類と用途別の選び方を確認していきます。
頭部形状による取り付け後の違い
M5ねじはピッチや長さが同じでも、頭部の形によって使い勝手が大きく変わります。
なべ小ねじは丸みのある頭が表面に出る形で、一般的な機器カバーや金具の固定に使われます。
皿小ねじは頭部を材料に沈められるため、出っ張りを減らしたい扉、プレート、スライド部品などに向きます。
六角穴付きボルトは、六角レンチで締め付ける構造で、狭い場所でも比較的大きな締結力を得やすい種類です。
蝶ボルトは手で回せるつまみ形状を持ち、頻繁に取り外すカバーや治具に便利です。
ただし、頭部の直径や高さが異なるため、既存の座ぐり穴や皿穴にそのまま代用できるとは限りません。
たとえば皿穴に通常のなべ小ねじを使うと、頭が大きく飛び出して周辺部品と干渉する可能性があります。
ねじを選ぶときはM5という径だけでなく、頭部が取り付け面にどう収まるかまで確認する必要があります。
| ねじの種類 | 頭部の特徴 | 向く場面 | 選定時の注意点 |
|---|---|---|---|
| なべ小ねじ | 丸みがあり頭部が出る | カバー、薄板金具 | 頭部の出っ張り |
| 皿小ねじ | 頭部を面一にしやすい | プレート、扉 | 皿穴の角度と寸法 |
| 六角穴付きボルト | 円筒形の頭部 | 機械部品、治具 | レンチの作業空間 |
| 六角ボルト | 外側に六角頭部 | 架台、ブラケット | スパナの振り幅 |
| 蝶ボルト | 手回し用のつまみ | 点検カバー、仮固定 | 強い締結には不向き |
用途に合う頭部を選べば、締め付け作業のしやすさと完成後の安全性を両立できます。
材質と表面処理による耐久性
M5ねじには鉄、ステンレス、真ちゅう、樹脂など、用途に応じたさまざまな材質があります。
一般的な鉄製ねじは強度を確保しやすく、亜鉛めっきなどの表面処理を施した製品が広く流通しています。
屋外、水回り、結露しやすい場所では、耐食性を考えてステンレス製を選ぶ場面が増えます。
ステンレスはさびにくい利点がありますが、同じステンレスどうしを強く締めると、ねじ山が焼き付くかじりが起こることがあります。
締め付け前に汚れを除去し、必要に応じて用途に適した潤滑剤や焼付き防止剤を使うと、トラブルの予防につながります。
真ちゅう製は電気部品や装飾部品で使われることがあり、鉄よりも柔らかいため締め付け過ぎには注意が必要です。
樹脂ねじは絶縁性や軽量性が求められる箇所に使われますが、熱や荷重に対する性質は金属ねじと異なります。
ただし、許容できる締め付け力や耐食性は材質ごとに違うため、サイズ一致だけで代替を決めないようにしましょう。
締結方法と締め付け時の注意点
M5ねじを正しく使うには、ピッチが合う部品を選んだあと、まっすぐにねじ込むことが重要です。
最初の数山は必ず手で回し、軽く入ることを確認してからドライバーやレンチを使います。
工具を使い始めた直後から強い抵抗がある場合は、ねじの斜め入り、異物の混入、サイズ違いが疑われます。
そのまま締め込むと、雄ねじと雌ねじの両方を傷め、部品交換が必要になることもあります。
振動を受ける機械や車両周辺では、ばね座金、ゆるみ止めナット、ねじロック剤などを用途に応じて検討します。
一方で、ねじロック剤を使うと分解時に加熱や大きな力が必要になる製品もあるため、頻繁に外す箇所には適さない場合があります。
締め付けトルクは、ねじの強度区分、材質、潤滑状態、相手材によって変化します。
M5ねじは強く締めるほどよいわけではなく、部品ごとに定められた締め付け条件を守ることが長持ちにつながります。
| 確認項目 | 見るポイント | よくある不具合 |
|---|---|---|
| 呼び径 | M5であるか | M4やM6との取り違え |
| ピッチ | 1.0mmか0.8mmか | 途中で固くなる |
| 長さ | かみ合い量と干渉 | 短すぎる、先端が当たる |
| 頭部形状 | 穴加工と工具の相性 | 頭部が浮く、工具が入らない |
| 材質 | 腐食、強度、絶縁性 | さび、かじり、破損 |
M5のピッチとサイズ確認のまとめ
M5の標準ピッチは1.0mmで、ねじ山の同じ位置どうしの間隔を表す寸法です。
M5の5は呼び径を示しており、ピッチとは別の情報として理解する必要があります。
標準ピッチが省略されたM5ねじは、通常はM5×1.0として扱われます。
細目のM5×0.8もあるため、相手側のねじが不明な場合は外径だけで判断してはいけません。
確認にはピッチゲージが便利ですが、ノギスで複数のねじ山にまたがる距離を測る方法も役立ちます。
ねじを購入するときは、ピッチに加えて長さ、頭部形状、材質、取り付ける部材の厚みも確認しましょう。
特に雌ねじへ取り付ける際は、最初に手でまっすぐ回し、異常な抵抗がないかを確かめることが大切です。
手元のM5ねじを交換する前に、刻印や既存部品の寸法を一度確認してから、用途に合う製品を選んでみてください。