M8ボルトの寸法は?ねじ径・ピッチ・下穴の基本を解説!
M8ボルトは、機械の組み立て、金具の固定、DIYの治具づくりなどでよく使われる代表的なねじです。
ただし、M8という表示だけでは、ボルトの長さや頭部の大きさ、必要な下穴径まで決まるわけではありません。
ねじ径、ピッチ、ねじ穴を加工するための下穴は、それぞれ別の意味を持つため、混同すると部品が入らなかったり、ねじ山を傷めたりします。
この記事では、M8ボルトの基本寸法から標準ピッチ、タップ加工の下穴、ボルト長さの選び方までを順に解説します。
M8ボルトのねじ径と基本寸法
それではまずM8ボルトのねじ径と基本寸法について解説していきます。
M8におけるねじ径8mmの意味
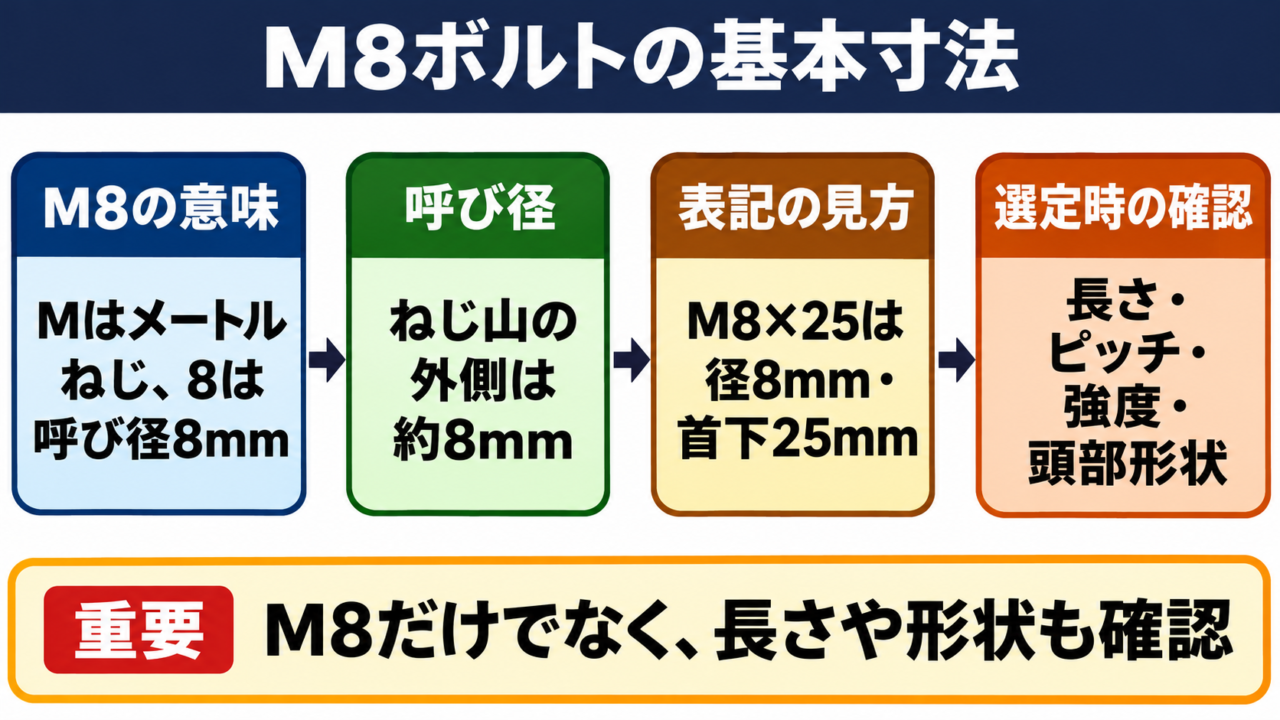
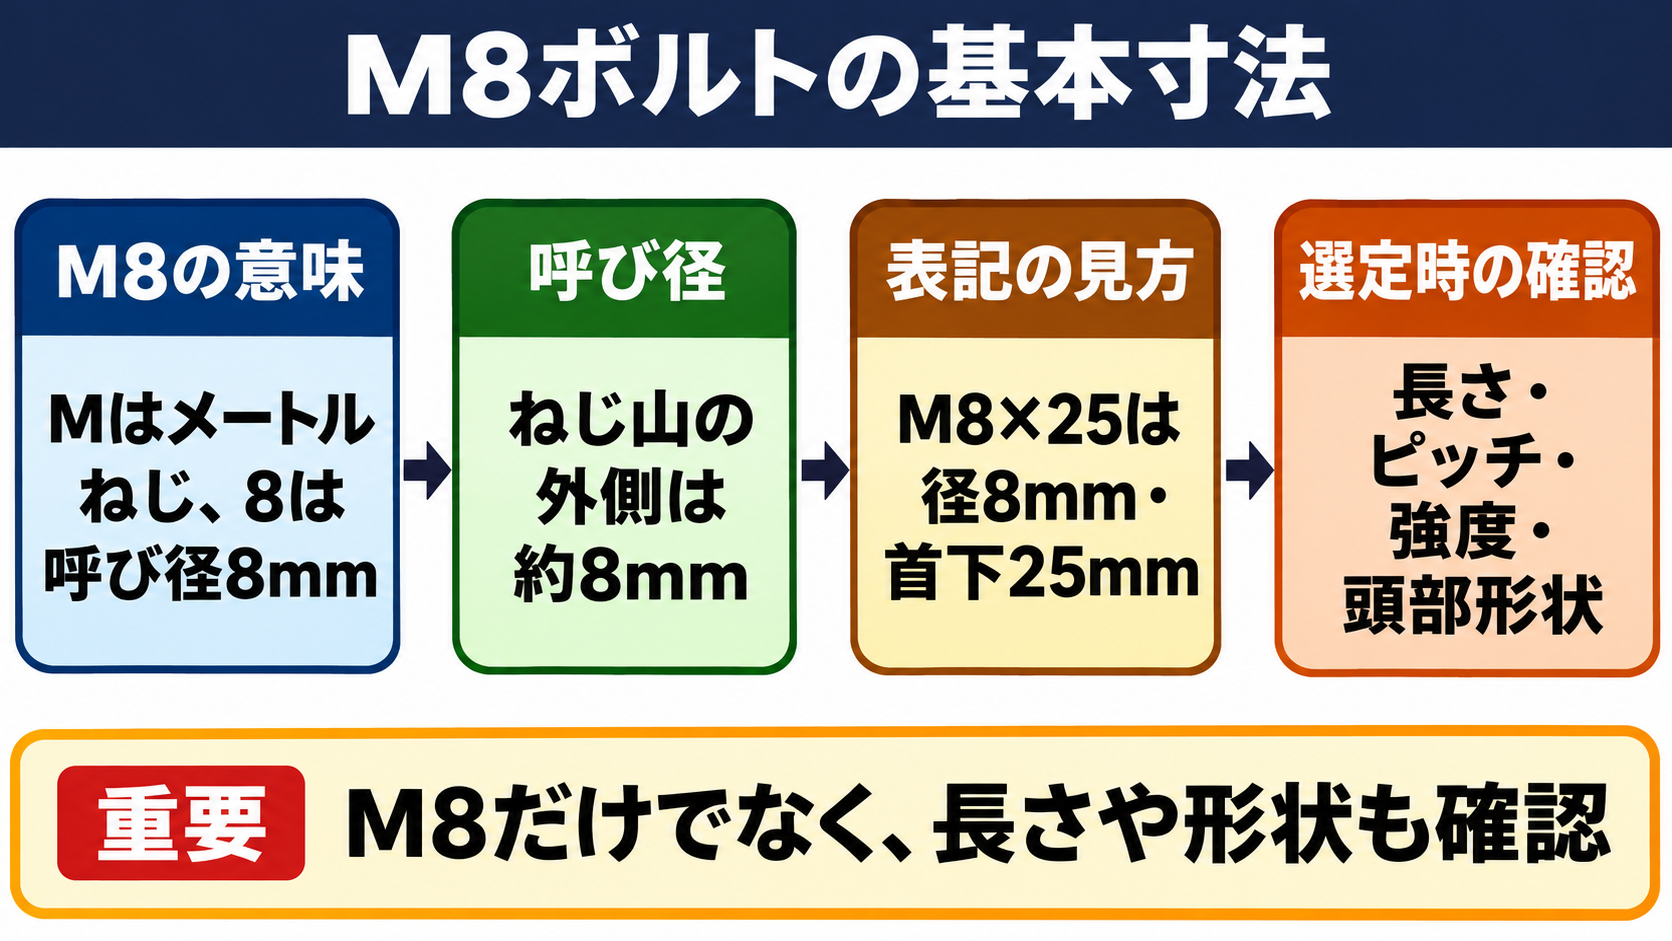
M8ボルトのMはメートルねじを表し、8はねじ部の呼び径が8mmであることを示します。
呼び径とは、ねじ山のいちばん外側にある直径のおおよその基準値です。
M8の雄ねじをノギスで測ると、ねじ山の頂点付近は約8mmになります。
ただし、製造上の公差や表面処理の厚みがあるため、実測値が常にぴったり8.00mmになるとは限りません。
M8という表記は、ねじの太さを示す基本情報であり、首下長さや頭部形状まで示す記号ではありません。
たとえばM8×25と書かれた六角ボルトでは、M8がねじ径、25が首下長さを表します。
首下長さは、ボルト頭の座面から先端までの長さです。皿ボルトのように頭部が部材に沈み込む形状では、全長の扱いが異なる場合があります。
M8はM6より太く、M10より細いサイズであり、一般的な金具、架台、小型機械の固定に使われやすい寸法です。
細いねじでは不足しそうだが、M10ほど大きな穴を開けたくない場面で選ばれることも多いでしょう。
ボルトを注文するときは、M8だけで判断せず、長さ、ピッチ、強度区分、頭部形状も確認します。
ボルト長さと頭部形状の見分け方
M8ボルトを選ぶ際は、ねじ径に加えて、部材を貫通する長さが足りるかを確認する必要があります。
ボルト長さが短すぎると、ナットに十分なねじ山がかからず、締結強度を確保しにくくなります。
反対に長すぎる場合は、先端が飛び出して周辺部品と干渉したり、けがの原因になったりします。
一般的な六角ボルトでは、部材の厚み、座金の厚み、ナットの厚みを合計し、ナットからねじ山が少し出る長さを目安にします。
たとえば厚み10mmの部材2枚を、平座金とナットで締結するなら、M8×30やM8×35が候補になります。実際には座金やナットの種類を含めて寸法を確認しましょう。
頭部形状も作業性に関わる要素です。
六角ボルトはスパナやレンチで締めやすく、六角穴付きボルトは狭い場所でも使いやすい特徴があります。
皿ボルトは頭を沈めて表面を平らにしたい場合に便利ですが、部材側に皿もみ加工が必要です。
同じM8でも、頭部形状が違えば必要な工具と取付部の加工形状が変わります。
購入前には、図面や現物で頭部の外径、高さ、工具を回すための空間を確認することが大切です。
代表的なM8部品の寸法目安
M8まわりの寸法は、ボルト単体だけでなく、ナット、座金、通し穴をまとめて考えると作業しやすくなります。
特に既製の金具へ取り付ける場合は、ボルト径と穴径を同じ8mmと考えないことが重要です。
通し穴には組み付けの余裕が必要なため、M8ボルトより少し大きな穴径が使われます。
ナットの二面幅は、スパナを選ぶための寸法です。
一般的なM8六角ナットでは二面幅13mmがよく用いられるため、13mmのスパナやソケットが基本になります。
| 部品や項目 | 代表的な寸法の目安 | 確認するポイント |
|---|---|---|
| M8雄ねじの呼び径 | 8mm | ねじ山の外径基準 |
| 標準ピッチ | 1.25mm | 並目ねじの一般的な値 |
| 六角ナットの二面幅 | 13mm | 使用する工具の大きさ |
| 通常の通し穴 | 約9mm | 組み付け時の余裕 |
| タップ用下穴 | 6.8mm | M8標準ピッチの場合 |
表の値は一般的な目安であり、製品規格、用途、穴の精度要求によって異なる場合があります。
図面に穴径やねじの注記がある場合は、一般的な目安よりも図面の指定を優先します。
加工済みの部品に無理にM8を通そうとすると、穴縁を傷めたり、ボルトが斜めに入ったりするため注意が必要です。
M8のピッチとねじ表記の基礎
続いてはM8のピッチとねじ表記を確認していきます。
標準ピッチ1.25mmの仕組み
M8の標準的な並目ねじのピッチは1.25mmです。
ピッチとは、ねじ山が1回転して進む距離、または隣り合うねじ山の同じ位置どうしの間隔を指します。
一般にM8とだけ表記されている場合は、M8×1.25の並目ねじを指すことが基本です。
ボルトを1回転させると、理論上は軸方向に1.25mm進みます。
この進み量は、ねじ山が1条の一般的なボルトで成り立つ考え方です。
ピッチが合わないナットやタップ穴には、同じ直径に見えても正しく締め込めません。
M8のボルトをナットに当てたとき、最初から重く感じたり、数回転で止まったりする場合は、ピッチ違い、傷、異物の付着を疑います。
力を入れて回すと、ねじ山同士がかじったり、変形したりするおそれがあります。
M8×1.25
Mはメートルねじを示します。
8は呼び径で単位はmmです。
1.25はピッチで単位はmmです。
一般的な1条ねじでは、1回転あたりの進みも1.25mmです。
ピッチは見た目だけで判断しにくいため、ピッチゲージ、現物のナット、図面を使って確かめる方法が確実です。
細目ねじとの違いと使い分け
M8には標準的な並目ねじのほか、ピッチが細かい細目ねじがあります。
細目ねじでは、M8×1やM8×0.75などの表記が使われることがあります。
並目ねじよりも細かいピッチを持つため、同じ長さでもねじ山の数が多くなる点が特徴です。
細目ねじは、振動による緩みへの配慮、微調整、薄い肉厚の部品へのねじ立てなどで使われる場合があります。
ただし、M8細目は並目ほど汎用品ではないため、ボルト、ナット、タップ、ダイスをすべて同じピッチでそろえる必要があります。
たとえばM8×1のボルトを、M8×1.25のナットへ入れることはできません。呼び径が同じでも、ねじ山の間隔が異なるからです。
| 種類 | 代表的な表記 | ピッチ | 使われやすい場面 |
|---|---|---|---|
| 並目ねじ | M8 | 1.25mm | 一般的な機械組み立て、金具固定 |
| 細目ねじ | M8×1 | 1.0mm | 部品指定がある機械、調整部 |
| 細目ねじ | M8×0.75 | 0.75mm | 特殊な用途、指定部品 |
細目ねじを使うかどうかは、強度が高そうという印象だけで決めるものではありません。
既存設備の補修では、取り外したボルトのピッチを確認してから同じ規格の部品を用意することが基本です。
ピッチ違いを防ぐ確認方法
ピッチ違いは、ねじ径が同じであるために起こりやすい失敗です。
M8のボルトとナットを手で合わせ、抵抗なく数回転入るかを見る方法は、初期確認として役立ちます。
ただし、手で回るからといって規格が完全に一致しているとは限りません。
ねじ山が傷んでいる場合や、めっき厚の影響がある場合も、回転時の感触は変化します。
最も確実なのは、ピッチゲージをねじ山に当て、隙間なく合う刃の表示を読む方法です。
図面ではM8×1.25のようにピッチが書かれている場合もあれば、M8だけで並目を示している場合もあります。
既製品の袋やボルト箱にM8 P1.25と表示されていれば、Pはピッチを意味します。
現物が不明なときは、ボルトを無理にナットへねじ込まず、ピッチゲージやメーカー資料で確認するのが安全です。
ねじの途中で急に重くなる状態を、工具で押し切るように締めると、再利用できないほどねじ山を傷めることがあります。
M8タップ加工に必要な下穴径
続いてはM8タップ加工に必要な下穴径を確認していきます。
標準ピッチ用下穴6.8mmの基本
M8×1.25の雌ねじをタップで加工する場合、代表的な下穴径は6.8mmです。
M8標準ピッチのタップ下穴は、一般に6.8mmを基準に考えます。
下穴は、雄ねじを通すための穴ではなく、雌ねじのねじ山を切る前に開ける穴です。
穴が小さすぎると、タップが切削する量が増え、折損や焼き付きの危険が高まります。
穴が大きすぎると、雌ねじの山が浅くなり、必要な保持力を得にくくなるおそれがあります。
簡易的には、呼び径からピッチを引く考え方で、おおよその下穴径を見積もれます。
M8×1.25なら、8から1.25を引いて6.75mmとなり、市販ドリルでは近い6.8mmを選ぶのが一般的です。
下穴径の概算 = 呼び径 - ピッチ
8mm - 1.25mm = 6.75mm
実用上の代表的なドリル径は6.8mmです。
呼び径とピッチの単位はmmです。
この式は加工の目安であり、材質、ねじ山の高さ、規格、公差まで決める設計式ではありません。
精度や強度に厳しい部品では、図面、社内基準、使用するタップの推奨値に従います。
細目ねじの下穴と寸法確認
M8細目ねじでは、標準ピッチとは異なる下穴径が必要になります。
たとえばM8×1の下穴径は、概算で7.0mm付近となります。
M8×0.75なら、概算では7.25mm付近が目安になります。
ピッチが細かくなるほど、呼び径から引く値が小さくなるため、下穴径は大きくなる方向です。
この関係を知らずに、M8ならすべて6.8mmと決めつけると、細目タップで適正なねじ山が得られないことがあります。
| ねじの表記 | ピッチ | 下穴径の概算 | 代表的な下穴の目安 |
|---|---|---|---|
| M8×1.25 | 1.25mm | 6.75mm | 6.8mm |
| M8×1 | 1.0mm | 7.0mm | 7.0mm付近 |
| M8×0.75 | 0.75mm | 7.25mm | 7.2mmから7.3mm付近 |
表の数値は基本的な目安なので、最終的にはタップメーカーのカタログ値や加工指示を確認します。
細目ねじでは、ボルト、ナット、タップ、下穴径を同じピッチの組み合わせとして管理することが欠かせません。
特に補修作業では、穴に合うタップを先に確認し、後からボルトを選ぶ手順にすると取り違えを減らせます。
下穴加工とタップ作業の注意点
下穴を開けるときは、ドリルが部材に対して垂直に入るよう意識します。
穴が斜めになると、タップも傾きやすくなり、ボルトを締めたときに部品同士が正しく密着しません。
穴あけ後は、入口のバリを軽く取ると、タップがねじ山に入りやすくなります。
タップ作業では、切削油を使い、少し回しては切りくずを逃がす操作が基本です。
硬い鋼材や粘りのある材料では、切りくずが詰まりやすいため、特に無理な連続回転を避けます。
切削油を使いながら切りくずを排出し、垂直を保って少しずつ加工します。
止まり穴では、穴の深さだけでなく、タップ先端の不完全ねじ部にも注意が必要です。
必要な有効ねじ長さを確保するには、ボルトが入る深さより余裕を持った下穴深さを設定します。
通り穴と止まり穴では加工条件が異なるため、穴の深さとタップの種類を作業前に確認しましょう。
M8ボルト用の通し穴と締結方法
続いてはM8ボルト用の通し穴と締結方法を確認していきます。
通し穴9mm前後の考え方
M8ボルトを部材に通してナットで締結する場合、穴径は8mmより少し大きく設定します。
一般的な組み付けでは、M8に対して約9mmの通し穴が使われることが多いでしょう。
通し穴はねじを切る穴ではなく、ボルト軸を通して位置を合わせるための穴です。
穴径を8mmぴったりにすると、ボルトの実寸、めっき、穴の加工誤差によって通りにくくなる場合があります。
少しの余裕があることで、複数の穴を合わせる作業や、部材のわずかな寸法差を吸収できます。
一方で、穴を必要以上に大きくすると、部材がずれやすくなったり、座金が穴へ落ち込んだりすることがあります。
位置決めの精度が必要な箇所では、ボルトの締結だけに頼らず、位置決めピンやカラーを併用する設計もあります。
通し穴の大きさは、組み立てやすさと位置精度のバランスで決めるものです。
ボルトが穴の中で動くことを避けたい場合は、設計図の穴公差を確認し、勝手に穴を広げないようにします。
座金とナットによる荷重の分散
M8ボルトを締めるとき、座金は単なる付属品ではありません。
座金を使うと、ボルト頭やナットの締付力が部材の広い面積へ分散されます。
薄い板金、アルミ材、木材のように表面へ食い込みやすい材料では、座金の有無が締結状態に影響します。
平座金は、部材表面の保護や荷重分散を目的として使われます。
ばね座金は緩み対策として使われることがありますが、使用可否は締結条件や設計基準により異なります。
部材の合計厚み 20mm
平座金の合計厚み 3mm
M8ナットの厚み 約6.5mm
必要な長さの目安は、20mmに3mmと6.5mmを加え、ねじ山が少し出る余裕を見込みます。
候補となるボルト長さはM8×30やM8×35です。
座金の内径がM8ボルトに合っていることも確認が必要です。
部材が柔らかいほど、座金の外径や厚みを含めて、締付力をどう受けるかを考える必要があります。
締付け時のトラブルと予防
ボルトを締め付ける際に起こりやすい問題には、ねじのかじり、斜め締め、締め過ぎ、緩みがあります。
かじりは、ねじ面の摩擦や熱によってボルトとナットが固着する現象です。
ステンレス製のボルトとナットの組み合わせでは、かじりが起こりやすいことがあるため、適切な潤滑や締付け方法が必要になります。
斜め締めは、ボルトが部材に対して傾いた状態で締まることで、ねじ山の損傷や締結力の不足につながります。
最初は工具を使わず、手でまっすぐ入ることを確認してから締めると失敗を減らせます。
締付けトルクは、強度区分、材質、潤滑状態、座面条件で変化します。
そのため、一般的な数値だけを見てすべてのM8ボルトに同じ力を加えるのは適切ではありません。
強度区分、材質、表面処理、潤滑の有無を確認し、指定値がある場合は必ず従います。
M8ボルト選定と作業前の確認項目
続いてはM8ボルト選定と作業前の確認項目を確認していきます。
材質と強度区分の確認
M8ボルトを選ぶときは、寸法が合うだけでは十分ではありません。
屋内の一般的な組み立て、屋外設備、湿気の多い場所、高温部の近くでは、求められる材質が変わります。
鉄に亜鉛めっきを施したボルトは広く使われますが、濡れやすい環境では防錆性を考慮する必要があります。
ステンレスボルトは耐食性を期待できる一方で、相手材や締結条件によってはかじりへの対策が必要です。
強度区分が指定されている設備では、見た目や寸法だけで別のボルトへ交換してはいけません。
たとえば強度区分8.8のボルトが使われている箇所では、必要な引張強さや締結条件を考慮して選定されている可能性があります。
既存ボルトを交換する場合は、ねじ径、長さ、ピッチに加えて、材質と強度区分の表示も確認します。
装飾用の金具と、安全性に関わる機械部品では、同じM8でも部品選びの重みが異なります。
迷う場合は、設備メーカーの指定部品や図面を優先するのが安心です。
購入前にそろえる情報
ホームセンターや通販でM8ボルトを探す前に、必要な情報をメモしておくと購入ミスを防げます。
最低限確認したいのは、ねじ径、ピッチ、首下長さ、頭部形状、材質、必要本数です。
ナットを使うのか、すでに開いている雌ねじ穴へ入れるのかでも、確認内容が変わります。
雌ねじ穴へ入れるなら、穴側がM8並目なのかM8細目なのかを把握しなければなりません。
通し穴とナットで固定するなら、ナット、平座金、必要に応じて緩み止め部品も一緒に用意します。
| 確認項目 | 確認内容 | 見落とした場合の問題 |
|---|---|---|
| ねじ径 | M8であるか | 穴やナットに入らない |
| ピッチ | 1.25mmか細目か | ねじ山を傷める |
| 首下長さ | 部材厚みに合うか | 締結不足、干渉 |
| 頭部形状 | 六角、六角穴、皿など | 工具や座面が合わない |
| 材質と強度 | 環境、指定に適合するか | 腐食、破損、かじり |
現物を持参できる場合は、古いボルト、ナット、写真、採寸メモを販売店で見せると判断材料になります。
M8という情報だけで購入せず、少なくとも長さとピッチをセットで確認する習慣を付けましょう。
加工と組み立て前の最終確認
タップ加工や組み立てを始める前には、部材、工具、ねじ部品を並べて照合します。
ドリル径が6.8mmであること、タップがM8×1.25であること、ボルトも同じピッチであることを確認します。
通し穴方式なら、穴径、座金の外径、ナットを回す工具のスペースも確認対象です。
特に箱から取り出した部品は、M6、M8、M10が混在しやすいため、刻印やノギスで再確認すると安心です。
ボルトのねじ山に変形、さび、塗料、切りくずが付いている場合は、そのまま締め込まないようにします。
ねじ込み開始時に引っかかる感触があれば、いったん戻して原因を確認します。
作業の最初に寸法とピッチを照合する数分が、部品の破損や手戻りを防ぐ大切な工程になります。
安全に関わる箇所、高荷重がかかる箇所、振動が大きい箇所は、自己判断で加工や部品変更を行わず、設計者や専門業者へ確認することが必要です。
M8ボルトの寸法と下穴のまとめ
M8ボルトは、呼び径8mmのメートルねじであり、標準的な並目ねじのピッチは1.25mmです。
M8だけでは長さや頭部形状は決まらないため、M8×25のような表記から首下長さまで確認します。
M8×1.25のタップ加工では、下穴径は一般に6.8mmが目安です。
細目ねじではピッチに応じて下穴径も変わるため、すべてのM8に6.8mmを使うことはできません。
通し穴は約9mmがよく使われますが、穴径は組み付けの余裕や位置精度を考えて決めます。
ボルトを選ぶ際は、ねじ径、ピッチ、長さ、頭部形状、材質、強度区分をまとめて確認することが重要です。
締め付けでは無理に回さず、ねじ山の状態、垂直、指定トルクを意識しましょう。
手元の部品や図面を確認しながら、用途に合ったM8ボルトと加工寸法を選んでみてください。