切削加工で樹脂・プラスチックを加工する方法は?材料特性と加工時のポイントを解説(エンプラ・熱硬化性樹脂・フッ素樹脂・ポリカーボネート・POM・PEEK・精度・表面粗さ)
樹脂・プラスチックの切削加工は、金属加工と似た設備を使えても、熱による変形、切りくずの絡み、吸湿、ばりなどに注意が必要です。
材料ごとに硬さ、耐熱性、摩擦特性、薬品への強さが異なるため、同じ条件で加工すると寸法精度や表面粗さに差が出ます。
エンプラやフッ素樹脂、熱硬化性樹脂は、それぞれ適した工具形状と切削条件を選ぶことが大切です。
この記事では、代表的な材料の特性から、旋盤・フライス盤・マシニングセンタでの加工ポイント、精度を安定させる方法まで解説します。
樹脂・プラスチック切削加工の基本原理と加工条件
それではまず樹脂・プラスチックを切削加工する方法について解説していきます。
熱と変形を抑える切削条件
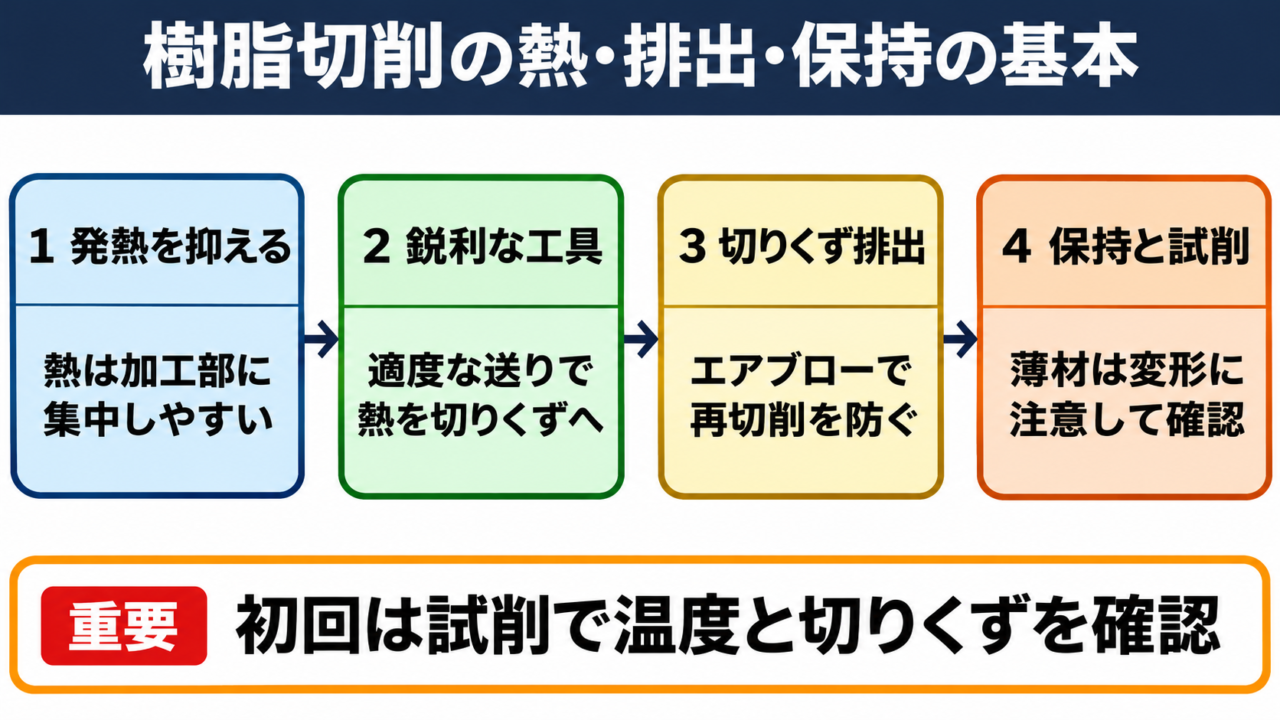
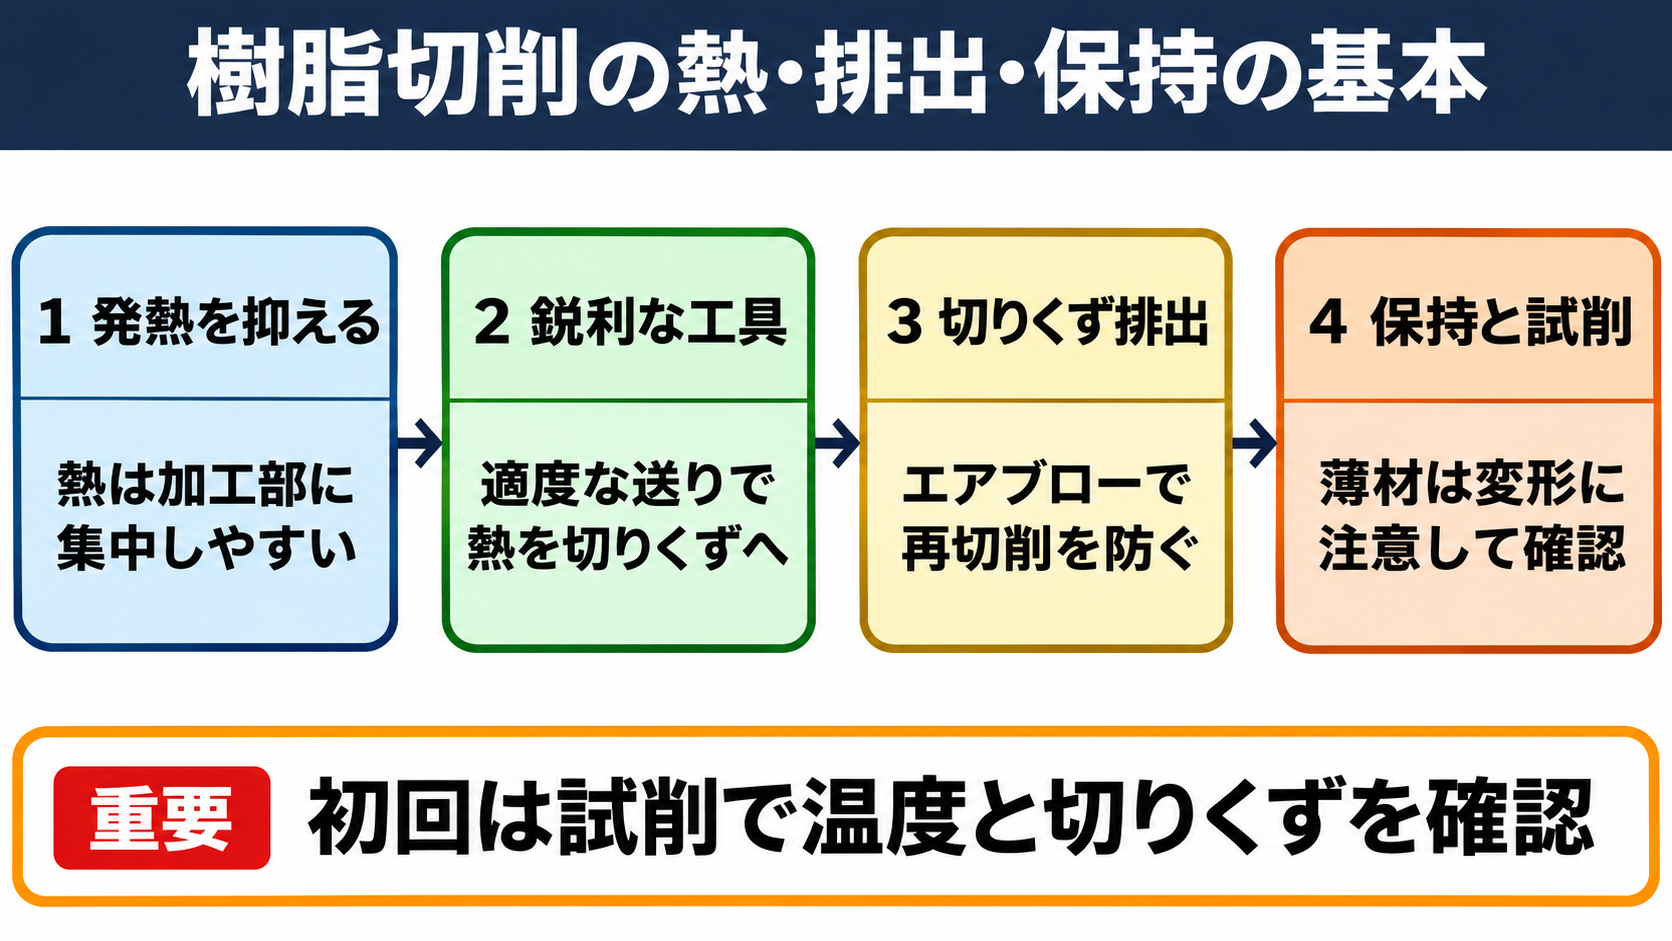
樹脂・プラスチックの切削加工では、発熱を抑えながら切りくずを確実に排出することが基本です。
樹脂は金属より熱伝導率が低いため、切削時に生じた熱が材料内部へ逃げにくく、加工部分に集中しやすい特徴があります。
熱がたまると、軟化による溶着、穴径の縮小、反り、白化、表面のむしれなどが起こる場合があります。
切削速度を過度に上げるよりも、工具を鋭利に保ち、適度な送りを与えて切りくずとして熱を持ち出す考え方が有効です。細かすぎる送りで工具がこする状態になると、切るよりも摩擦する割合が増えてしまいます。
特に薄板や細い棒材は剛性が低く、クランプの力や加工熱だけでも形状が変わることがあります。
加工中は必要に応じてエアブローを使い、切りくずを工具の先端から除去します。切りくずが溝に詰まると再切削が起こり、表面粗さと寸法の両方に悪影響が出ます。
Vc = π × D × n ÷ 1000
Vcは切削速度で単位はm毎分です。
Dは工具またはワークの直径で単位はmmです。
nは主軸回転数で単位はminのマイナス1乗です。
直径10mmの工具を3000minのマイナス1乗で回す場合、Vcは約94m毎分になります。
加工条件は機械、工具径、材料形状、必要精度によって変わるため、初回から高能率を狙わず、試削で温度と切りくずの状態を確認するのが安全です。
工具形状と保持方法の選定
樹脂加工用の工具は、切れ味のよい刃先と十分な逃げ角を備えたものが向いています。
鈍った工具や摩耗した刃先では、材料をきれいにせん断できず、押しつぶしや引きちぎりが起こりやすくなります。
エンドミルでは切りくずを排出しやすい溝形状を選び、穴加工では樹脂用ドリルや先端角を調整したドリルを使うと、出口側の欠けを抑えやすくなります。
薄肉部品を加工する場合は、強く締め付けるだけでは変形を防げません。やわらかい当て板、治具、真空チャック、両面テープなどを使い、支持面積を増やす工夫が必要です。
旋盤で長い丸棒を加工するときは、チャックの把握圧が高すぎると、加工後に把握部が戻って真円度へ影響することがあります。
加工基準面を安定して支持し、切削抵抗が一方向に偏らないように工程を組むことも重要です。
樹脂の加工不良は、条件表の数値だけではなく、工具とワークの剛性の組み合わせで判断することがポイントです。
仕上げ加工では、荒加工で残した取り代を均一にし、同じ方向から最終切込みを入れると、寸法のばらつきを抑えやすくなります。
冷却と切りくず処理の考え方
冷却方法は材料の耐薬品性と吸湿性を考慮し、乾式加工、エアブロー、切削油剤を使い分けます。
多くの樹脂ではエアブローが使いやすく、熱を下げながら切りくずの巻き込みを防げます。
ただし、静電気によって軽い切りくずが機械や製品に付着しやすいため、集じん設備や帯電防止対策を併用すると清掃性が高まります。
水溶性の切削液は冷却に役立つ一方、材料によっては吸湿や膨潤の原因になることがあります。加工直後には問題がなくても、乾燥後に寸法が変化する例もあるため注意が必要です。
油性の切削油剤についても、樹脂の種類によっては表面割れや変色を招く可能性があります。
加工液を使う場合は、端材で外観変化を確認し、洗浄工程や乾燥工程まで含めて評価しましょう。
端材に候補の加工液を付着させます。
想定する加工時間と同程度の時間を置きます。
洗浄と乾燥の後に、変色、ひび、膨潤、寸法変化を確認します。
量産前には実加工品でも同じ確認を行います。
切りくずが長く連続する材料では、工具溝への巻き付きによる傷を防ぐため、切込みや送りを見直して短い切りくずになる条件を探ることが大切です。
代表的な樹脂材料の特性と使い分け
続いては材料ごとの特性と加工上の注意点を確認していきます。
エンプラと汎用樹脂の加工特性
エンプラは耐熱性や機械的強度に優れますが、材料ごとの吸湿性や結晶性を踏まえて加工する必要があります。
エンジニアリングプラスチックには、POM、ポリアミド、ポリカーボネート、PETなどがあり、機械部品、治具、絶縁部品、搬送部品に広く使われています。
POMは摺動性と切削性のバランスがよく、ギヤ、ローラー、ブッシュなどの形状を加工しやすい材料です。
一方で、薄肉形状では切削熱による反りが生じることがあるため、荒加工と仕上げ加工の間に時間を置く方法も検討します。
ポリカーボネートは透明性と耐衝撃性が特徴ですが、工具の傷や熱の影響が外観として目立ちやすい材料です。透明カバーや観察窓では、仕上げ条件だけでなく保護フィルムや洗浄方法も品質に関わります。
ポリアミドは強度を得やすい反面、吸湿によって寸法や性質が変わりやすい傾向があります。
加工前後の保管環境が異なる場合は、寸法保証の基準となる状態を事前に決めておくと、測定結果の解釈で迷いにくくなります。
| 材料 | 主な特性 | 加工時の着眼点 |
|---|---|---|
| POM | 摺動性、切削性、耐摩耗性 | 熱による反り、ばり、薄肉部の支持 |
| ポリカーボネート | 透明性、耐衝撃性 | 傷、溶着、白化、保護フィルム |
| ポリアミド | 強度、耐摩耗性、吸湿性 | 含水状態、寸法変化、保管条件 |
| PET | 剛性、耐薬品性、電気特性 | 熱影響、切りくず排出、残留応力 |
材料名だけで条件を決めず、グレード、充填材、板材か丸棒かといった供給形態まで確認することが実務的です。
PEEKと高機能エンプラの対応
PEEKは高い耐熱性と耐薬品性を持つ高機能樹脂であり、加工熱を抑えた安定した切削が求められます。
PEEKは半導体関連、医療機器、航空宇宙、化学装置など、強度と耐環境性が求められる部品に使用されます。
耐熱性が高いからといって、切削時の温度を気にしなくてよいわけではありません。局所的な熱は、表面状態や残留応力、寸法の安定性に影響します。
PEEKのように単価が高い材料では、試削不足による不良は損失が大きくなります。
荒加工では余裕を持って取り代を残し、材料を室温に戻してから仕上げる工程にすると、熱膨張の影響を小さくできる場合があります。
ガラス繊維や炭素繊維を含むグレードは剛性を高められますが、工具摩耗が早まりやすい点に注意が必要です。
工具の寿命管理では、加工個数だけでなく、表面粗さ、穴径、切削音、切りくずの変化も確認項目に加えると、交換時期を判断しやすくなります。
短時間で削れる条件でも、仕上げ面の再現性が低い場合は、量産工程として適さないことがあります。
最終用途で真空、高温、薬液、繰り返し荷重にさらされる場合は、加工後の部品で性能試験を行うことも重要です。
熱硬化性樹脂とフッ素樹脂の注意点
熱硬化性樹脂とフッ素樹脂は性質が大きく異なるため、同じ樹脂という分類だけで加工条件を流用できません。
熱硬化性樹脂は硬化後に再加熱しても軟化しにくく、フェノール樹脂やエポキシ樹脂を母材とする積層板などが代表例です。
硬さや充填材の影響で、切削時に粉状の切りくずが発生しやすく、粉じん対策と工具摩耗への配慮が欠かせません。
ガラス布入りの積層板では、繊維の切断面が粗くなったり、層間ではがれが生じたりする場合があります。入口側だけでなく、穴出口側を支える当て板も有効です。
フッ素樹脂は摩擦が小さく耐薬品性に優れますが、一般に軟らかく、熱膨張が大きいものがあります。
PTFEのような材料は弾性回復しやすいため、狙った寸法まで一度に削るより、測定と仕上げを分けたほうが安定することがあります。
細い穴やねじ部では、加工直後の寸法だけで合否を判断せず、一定時間後の状態も確認すると安心です。
| 材料区分 | 代表的な特徴 | 主な加工上の課題 |
|---|---|---|
| 熱硬化性樹脂 | 耐熱性、硬さ、再成形しにくさ | 粉じん、層間はがれ、工具摩耗 |
| ガラス繊維入り樹脂 | 高剛性、低い熱膨張 | 刃先摩耗、繊維の毛羽立ち |
| フッ素樹脂 | 耐薬品性、低摩擦、電気特性 | 変形、弾性回復、熱膨張 |
| PTFE | 非常に低い摩擦、耐薬品性 | ばり、寸法の戻り、固定方法 |
材料の安全データと加工メーカーの推奨事項を確認し、粉じんやガスへの対策を工程に組み込みましょう。
寸法精度を安定させる工程設計
続いては樹脂部品の精度を確保するための工程設計を確認していきます。
熱膨張と吸湿を見込んだ寸法管理
樹脂部品の寸法精度は、加工時の測定値だけでなく、温度と湿度が変わった後の状態まで見込んで管理します。
金属より線膨張係数が大きい樹脂では、加工室と検査室の温度差が測定値の差につながることがあります。
たとえば長さのあるガイド部品では、わずかな温度変化でも、組立時にすき間や締まり具合の差として現れる可能性があります。
吸湿性のある材料では、保管中の湿度によって寸法と質量が変わることがあります。加工前に材料を一定の環境へ置き、基準状態をそろえることが有効です。
公差を設定するときは、図面上の寸法だけでなく、相手部品、使用温度、組立方式、測定方法を合わせて検討します。
穴と軸がはまる部品では、片方だけを高精度にしても、相手材の寸法変化が大きければ狙いどおりのはめあいになりません。
加工前に材料の保管環境を記録します。
荒加工後に温度が落ち着く時間を確保します。
仕上げ加工後は、図面で定めた基準温度に近い環境で測定します。
必要に応じて、時間経過後の再測定値も記録します。
量産品では、測定するタイミングを統一し、加工直後の値と出荷時の値を混同しないことが重要です。
荒加工と仕上げ加工の分離
高い寸法精度が必要な樹脂部品では、荒加工と仕上げ加工を分け、材料が落ち着いた状態で最終寸法を出します。
荒加工では大きな切込みで形状を作り、仕上げ加工では少ない取り代を均一に削ることで、工具負荷と熱の変動を小さくできます。
一方向からだけ仕上げると、工具のたわみや切削抵抗の影響が一定になり、輪郭精度を管理しやすくなります。
ポケット加工では、底面だけを最後に仕上げるのではなく、側面と底面の加工順序を部品形状に合わせて決める必要があります。
薄肉の箱形状では、内側を先に大きく削ると外壁の剛性が下がり、後工程で変形しやすくなります。支持用のリブや捨て代を残しておき、最後に除去する方法もあります。
穴加工では、下穴、リーマ仕上げ、ねじ加工と工程を分けると、穴位置と穴径を調整しやすくなります。
ただし、弾性回復の大きい材料では、金属と同じ感覚でリーマ径を選ぶと穴径が安定しないことがあります。
加工中の温度、工具負荷、材料の支持状態をそろえ、同じ結果を繰り返せる条件にすることが本質です。
試作品で良好な結果が出た工程は、回転数、送り、工具、固定方法、測定条件まで記録し、再現可能な標準として残しましょう。
表面粗さと外観品質を整える方法
続いては表面粗さと外観を安定させる加工方法を確認していきます。
表面粗さを左右する要素
樹脂の表面粗さは、工具の切れ味、送り、切込み、振動、切りくずの再付着によって大きく変わります。
理論上は送りを小さくすると工具目は細かくなりますが、送りを下げすぎると刃先が材料を押しならし、光沢むらや発熱を招くことがあります。
そのため、求める外観に合わせて、工具径と刃数、回転数、送りを一体で調整することが必要です。
透明なポリカーボネートでは、わずかな傷でも目立つため、加工後の取り扱いによる擦り傷にも注意します。
白色や黒色の樹脂では、工具の摩擦熱による変色、切りくずの付着、表面の白化が外観不良になりやすい傾向があります。
エアブローは切りくず排出に有効ですが、強すぎると細かな切りくずが製品表面を傷つけることもあります。ノズルの方向を調整し、工具と加工面の間に切りくずを残さない位置を探します。
仕上げ面を改善したい場合は、まず工具の摩耗と保持剛性を確認し、その後に条件を微調整する順序が効率的です。
| 外観不良 | 主な原因 | 見直しの方向 |
|---|---|---|
| むしれ | 刃先摩耗、送り不足、材料の押しつぶし | 工具交換、送り調整、切れ味の改善 |
| 溶着 | 発熱、切りくず詰まり、回転数過多 | エアブロー、条件調整、溝形状の変更 |
| 白化 | 局所的な応力、摩擦熱、強い固定 | 支持方法、切込み、工具状態の確認 |
| ばり | 出口側の支持不足、工具摩耗 | 当て板、加工方向、面取り工程 |
目視だけでは判断しにくい場合は、粗さ測定、拡大観察、基準見本との比較を併用すると、改善の方向を絞り込みやすくなります。
ばりと欠けを防ぐ仕上げ工程
ばりや欠けを防ぐには、切削の出口側を支え、加工方向と面取りの順序を部品形状に合わせます。
穴あけでは、ドリルが貫通する瞬間に材料が押し出され、出口側にばりや欠けが生じやすくなります。
当て板を密着させる、裏面から仕上げる、貫通前に送りを調整するなどの方法で、出口側の損傷を小さくできます。
角部の面取りは、ばり取りだけを目的に大きく削ると、寸法や外観の印象を変えてしまうことがあります。
図面に面取り指示がない場合でも、機能上必要な最小限の処理か、外観上の仕上げかを区別しておくと、検査基準が明確になります。
手作業でのばり取りは柔軟に対応できる反面、作業者による差が出やすい工程です。量産では、専用工具、治具、加工プログラムによる面取りを活用すると品質をそろえやすくなります。
フッ素樹脂のように軟らかい材料では、研磨材で強くこすると表面を荒らすこともあるため、切削だけで仕上げ面を作る発想が有効です。
完成品を組み立てる前に、指触確認、外観確認、寸法確認を分けて行うと、ばりによるけがや組立不良を防げます。
樹脂・プラスチック切削加工のポイントまとめ
樹脂・プラスチックの切削加工では、材料の特性に合わせて熱、固定、工具、切りくずを管理することが重要です。
エンプラは強度や耐熱性に優れる一方で、POMの反り、ポリカーボネートの傷、ポリアミドの吸湿など、材料別の注意点があります。
PEEKは高機能な材料ですが、工具摩耗や工程の再現性まで含めた管理が求められます。
熱硬化性樹脂は粉じんや層間の損傷に注意し、フッ素樹脂は弾性回復や熱膨張を見込んで仕上げることが必要です。
寸法精度を安定させるには、荒加工と仕上げ加工を分け、温度と湿度を考慮した測定基準を定めましょう。
表面粗さや外観は、送りを小さくするだけでは改善せず、工具の切れ味、切りくず排出、固定方法の総合的な見直しが効果的です。
まずは端材で試削を行い、切りくず、温度、寸法、表面状態を記録しながら、自社の設備と材料に合う条件を見つけてみてください。