切削加工とは?読み方・仕組み・原理・特徴・主な用途をわかりやすく解説(基礎・工具・工程)
切削加工は、金属や樹脂などの材料を削り、必要な形や寸法へ仕上げる加工方法です。
工場の設備部品から自動車、スマートフォンの部品まで、身近な製品の多くに利用されています。
一方で、切る、削る、研ぐといった作業との違いや、旋盤とフライス盤の役割を混同しやすい分野でもあります。
この記事では、切削加工の読み方、基本原理、工具、代表的な工程、用途と注意点を順に解説します。
切削加工の意味と基本原理
それではまず切削加工の意味と基本原理について解説していきます。
材料を削って形を作る加工方法
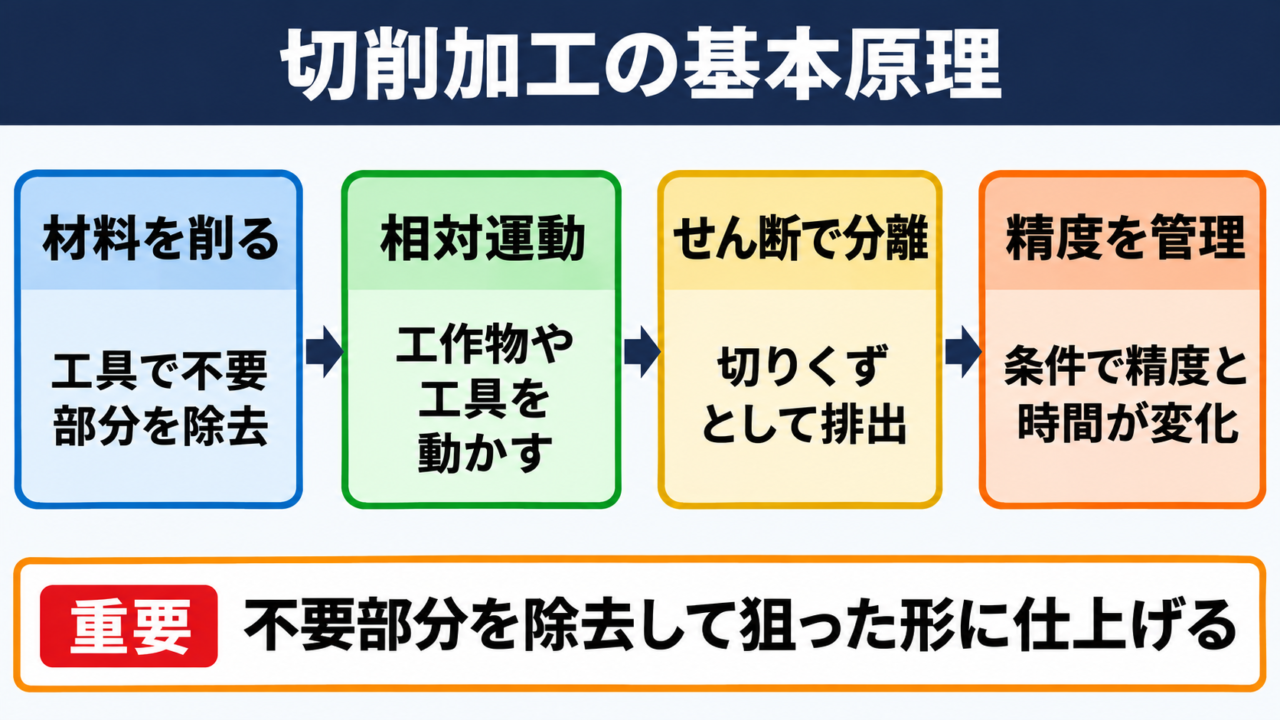
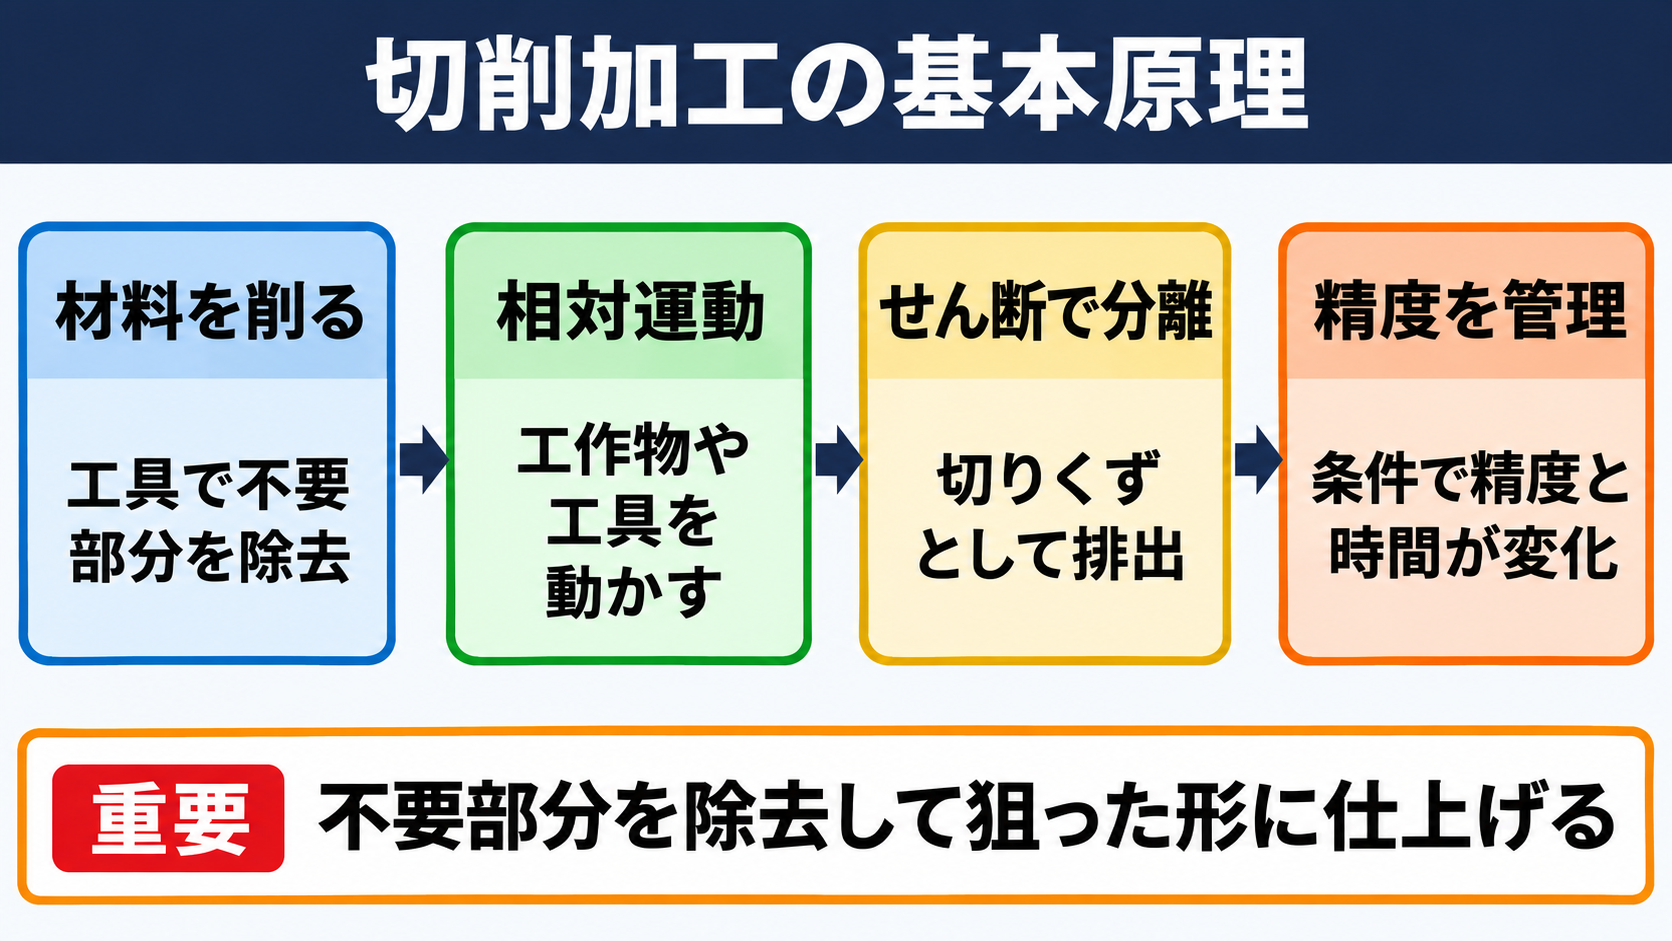
切削加工とは、工具で材料の一部を切り取り、狙った形状や寸法に仕上げる加工方法です。
読み方は「せっさくかこう」です。
加工する材料を工作物、削る側を工具と呼び、工作物を回転させたり工具を動かしたりして加工します。
削り取られた部分は切りくずとなり、製品本体には残りません。
たとえば丸い金属棒からねじの軸を作る場合、余分な外周を少しずつ削り、必要な直径へ近づけます。
粘土を押し固める成形加工とは異なり、不要な部分を除去して形を得る点が大きな特徴です。材料を足して形を作る積層造形とも、基本的な考え方が異なります。
切削加工は、寸法精度や表面の滑らかさを細かく管理しやすい方法です。
材料の除去量、削る順番、工具の選択によって、精度と加工時間が変わります。
ただし、削った分だけ材料が減るため、高価な材料では歩留まりも検討が必要です。
設計図に示された寸法だけでなく、穴の位置、面の平行度、ねじの形状などを実現する場面で活躍します。
せん断と塑性変形による切りくずの発生
切削加工の原理は、工具の刃先が材料へ力を加え、せん断によって切りくずを分離することです。
工具の刃先が材料へ食い込むと、材料内部には強い力が集中します。
材料はまず押しつぶされるように変形し、その後に一定の面に沿ってずれて切り離されます。
この切り離される境目は、せん断面と考えると理解しやすいでしょう。
アルミニウムのように延びやすい材料では、長く連続した切りくずが出やすくなります。鋳鉄のように比較的もろい材料では、細かく途切れた切りくずになりやすい傾向があります。
切りくずの形は、材料の性質だけで決まりません。
工具の角度、削る速さ、1回で削る深さ、冷却液の使い方によっても変化します。
切削速度は工具と工作物が接触面で相対的に動く速さです。
送りは工具または工作物を1回転や1往復ごとに進める量です。
切込みは1回の加工で削る深さです。
条件を大きくしすぎると加工時間は短くなりますが、工具への負担や発熱が増えます。
反対に条件を小さくしすぎると、加工面の改善につながる場合がある一方、生産性が下がることがあります。
精度と表面粗さを左右する要素
切削加工の仕上がりは、機械、工具、材料固定、加工条件を組み合わせて決まります。
図面どおりの寸法に加工できても、表面に細かな凹凸が残れば、部品としての性能に影響することがあります。
たとえば軸と穴がはまり合う部品では、わずかな寸法差が、がたつきや組み立てにくさにつながります。
表面粗さは、加工面の細かな凹凸の程度を示す目安です。
送り量を大きくすると工具が通った跡が目立ちやすく、一般に表面は粗くなりやすい傾向があります。仕上げ工程では送りを抑え、切れ味のよい工具を使うことが重要です。
工作物をしっかり固定することも欠かせません。
固定が弱いと加工中に振動し、寸法のばらつき、びびり跡、工具の欠けを招くことがあります。
測定にはノギス、マイクロメータ、ダイヤルゲージなどを使い、工程の途中でも寸法を確認します。
設計上の公差を満たすためには、加工後だけでなく、加工途中の測定と補正が必要です。
切削加工に使う工作機械と工具
続いては工作機械と工具の種類を確認していきます。
旋盤加工と回転する工作物
旋盤加工は、工作物を回転させ、固定した工具を当てて円筒形状を作る代表的な方法です。
旋盤では、材料をチャックと呼ばれるつかみ具で保持します。
回転する棒材の外側を削れば外径加工となり、中心に工具を入れて削れば内径加工になります。
段差のある軸、円すい形状、ねじ、溝なども、工具の移動を制御して加工できます。
たとえばモーターの回転軸は、軸受けが取り付く部分だけを所定の直径に削ることがあります。部位ごとに必要な寸法が異なるため、段差を正確に作る技術が求められます。
旋盤で重要なのは、回転中の工作物に衣服や手袋を近づけないことです。
長い棒材が機械の後方へ突き出す場合は、回転時の振れや接触にも注意が必要になります。
軸、カラー、ピン、ねじ部品の加工では、外径と内径を連続して管理しやすい設備です。
旋盤加工を選ぶ際は、材料の長さ、直径、必要な同軸度、ねじの有無を事前に整理するとよいでしょう。
フライス加工と回転する工具
フライス加工は、刃が複数付いた工具を回転させ、平面、溝、段差、立体形状を削る方法です。
旋盤とは異なり、フライス加工では工具側が主に回転します。
エンドミルと呼ばれる工具を使えば、材料の上面を平らにしたり、側面を削ったり、ポケット形状を掘り込んだりできます。
金型部品や装置のベース板にある四角い穴は、フライス加工で作られることが多い形状です。
数値制御装置を備えたマシニングセンタでは、プログラムに従って工具位置を動かします。複雑な輪郭や複数の穴を連続加工できるため、多品種の部品製作にも用いられます。
ただし、細く長い工具を深い場所へ入れると、たわみや振動が起こりやすくなります。
深い溝や狭い角部では、工具径、突出し長さ、加工順序を慎重に選ばなければなりません。
加工形状に対して大きすぎる工具を選ぶと、内側の小さな角まで削れない場合があります。
ドリルとバイトとエンドミルの役割
切削工具は、作りたい形状に応じて使い分けることが、精度と能率を両立する近道です。
ドリルは、主に丸い穴を開けるための工具です。
穴の位置や径の精度を高めたい場合は、下穴の後にリーマやボーリング工具で仕上げることがあります。
バイトは旋盤で使われる代表的な工具で、外径、端面、内径、溝などを削ります。
エンドミルはフライス盤やマシニングセンタで使われ、平面加工から輪郭加工まで幅広く対応します。
| 工具 | 主な加工 | 使われやすい形状 | 注意点 |
|---|---|---|---|
| ドリル | 穴あけ | 丸穴、下穴 | 切りくず詰まり |
| リーマ | 穴仕上げ | 精度が必要な穴 | 下穴寸法 |
| バイト | 旋削 | 軸、段差、ねじ | 刃先高さ |
| エンドミル | 平面、側面、溝加工 | ポケット、輪郭 | 工具のたわみ |
| フライス | 広い平面加工 | 基準面、上面 | 刃先の摩耗 |
同じ穴加工でも、貫通穴か止まり穴かによって、工具の選び方と切りくずの逃がし方は変わります。
工具名だけで判断せず、材料、要求精度、加工深さを合わせて検討することが大切です。
切削加工の主な工程と条件設定
続いては切削加工の工程と条件設定を確認していきます。
図面確認から段取りまでの流れ
切削加工では、削り始める前の図面確認と段取りが、後工程のミスを防ぐ土台になります。
まず図面から、材料寸法、完成寸法、公差、穴の位置、ねじの種類、表面粗さなどを読み取ります。
次に、完成形状より少し大きい材料を用意し、加工代を残して固定します。
加工代とは、仕上げで削る余地です。
最初から完成寸法まで大きく削るのではなく、荒加工で余分な材料を効率よく除き、仕上げ加工で精度を整える流れが一般的です。荒加工と仕上げ加工を分けることで、工具負荷と寸法管理のバランスを取りやすくなります。
段取りでは、工作物をバイス、チャック、治具などで保持します。
基準面や基準位置をどこに置くかを決めなければ、複数の面や穴の位置関係を正しく作れません。
図面確認と材料準備
工作物の固定と基準出し
荒加工による大まかな形状作り
仕上げ加工による寸法調整
測定、面取り、洗浄、検査
面取りは、角の鋭さを落としてけがを防ぎ、組み立て時の引っ掛かりを減らす作業です。
工程表を作るときは、後からつかめなくなる面を先に加工する必要がないかも確認します。
切削速度と送りと切込みの関係
切削条件は、切削速度、送り、切込みの3要素を材料と工具に合わせて設定します。
切削速度は、工作物表面または工具刃先がどれほどの速さで切削するかを表します。
旋盤で丸棒を加工する場合、主軸回転数を求める際には、材料の直径と切削速度の関係を使います。
n = 1000V ÷ πD
n は主軸回転数で単位は min⁻¹です。
V は切削速度で単位は m/minです。
D は工作物直径で単位は mmです。
直径50 mm、切削速度100 m/minの場合
n = 1000×100 ÷ 3.14×50
n は約637 min⁻¹です。
これは旋盤で円筒形の工作物を回す場合の代表的な計算です。
実際には機械が選べる回転数、工具メーカーの推奨値、材料の硬さ、安全性を考慮して近い条件へ調整します。
送りを増やせば加工時間を短縮しやすい一方、加工面が粗くなったり、切削抵抗が増えたりします。切込みを深くすると一度に多く削れますが、機械剛性や工具の強度が不足すると振動の原因になります。
条件は一つだけを極端に変更せず、加工音、切りくず、寸法変化を見ながら調整することが基本です。
切削油剤と切りくず管理
切削油剤は、加工部の冷却、潤滑、切りくず排出を助けるために使われます。
工具と材料が強くこすれる場所では、高い熱が発生します。
熱が過度にたまると、工具が摩耗しやすくなり、工作物が熱で膨張して寸法が変わる場合があります。
切削油剤には、熱を逃がしやすい水溶性のものや、潤滑性を重視する不水溶性のものがあります。
材料や加工内容によって適した種類は異なるため、万能な油剤があるわけではありません。たとえばアルミニウムでは溶着を抑える配慮が必要で、ねじ加工では潤滑性が特に役立つことがあります。
切りくずの処理も、安全と品質に直結します。
長く巻いた切りくずを手で引っ張る行為は危険であり、停止中に適切な器具を使って除去します。
切りくずが加工面や治具に挟まると、工作物が傾き、次の加工精度へ影響することがあります。
切削加工の特徴と主な用途
続いては切削加工の特徴と主な用途を確認していきます。
高精度な部品製作と少量生産
切削加工の強みは、複雑な部品でも高い寸法精度を狙いやすく、少量生産にも対応しやすいことです。
金型を新たに作らなければ始められない加工方法と比べると、切削加工は図面と材料、工具、加工プログラムを準備して製作へ進めます。
試作品を1個だけ作り、組み立て確認の結果を反映して設計を修正する場面にも向いています。
医療機器、研究装置、産業用ロボットなどでは、既製品では合わない専用部品が必要になることがあります。
こうした部品では、寸法だけでなく、相手部品との組み合わせや材質の指定も重要です。切削加工なら、アルミニウム、鉄鋼、ステンレス鋼、真ちゅう、樹脂など、幅広い材料を対象にできます。
一方で、大量に同じ形を作る場合は、材料から削り取る量や加工時間がコストに影響します。
製作数、材料単価、形状、必要精度を踏まえ、他の加工法と比較する視点も必要でしょう。
自動車と航空宇宙と精密機器の用途
切削加工は、強度、精度、耐久性が求められる部品を支える基盤技術です。
自動車では、エンジン周辺部品、変速機の部品、ブレーキに関係する部品、試作用治具などに使われます。
航空宇宙分野では、軽量化と強度を両立するため、アルミニウム合金やチタン合金などを高精度に加工する場面があります。
精密機器では、カメラ部品、光学機器の部品、半導体製造装置の部品などに利用されます。
同じ切削加工でも、求められる品質は用途ごとに異なります。
| 分野 | 加工される部品の例 | 重視される要素 |
|---|---|---|
| 自動車 | 軸、ケース、治具 | 量産性、耐久性 |
| 航空宇宙 | 構造部品、取付部品 | 軽量性、信頼性 |
| 医療機器 | 装置部品、専用治具 | 精度、清浄性 |
| 精密機器 | 鏡筒、保持部品 | 微細形状、表面品質 |
| 産業機械 | 歯車周辺部品、フランジ | 強度、互換性 |
たとえば装置の位置決め部品では、穴の位置精度が組み立て精度に直結します。
用途を考える際は、完成品の見た目だけでなく、動き、荷重、熱、摩耗といった使用環境まで見通すことが大切です。
切削加工の意味と使い方のまとめ
切削加工は、工具で材料を削り、必要な形状、寸法、表面状態を作る加工方法です。
読み方は「せっさくかこう」であり、削り取られた部分は切りくずになります。
原理の中心には、工具の刃先によるせん断と塑性変形があります。
旋盤は回転する工作物の加工に向き、フライス盤やマシニングセンタは平面、溝、立体形状の加工で力を発揮します。
工具はドリル、バイト、エンドミルなどを、形状と精度に合わせて選ぶことが重要です。
工程では、図面確認、固定、荒加工、仕上げ、測定を順序よく進めます。
切削速度、送り、切込み、切削油剤、切りくず処理を適切に管理すれば、安全性と品質の両方を高められます。
部品を発注したり加工方法を検討したりする際は、材料、形状、数量、必要精度を整理して、切削加工の特性を活かしてみてください。