MIG溶接とTIG溶接は、どちらも不活性ガスを使って母材を酸化から守るアーク溶接ですが、作業速度、仕上がり、扱いやすい材料、溶加棒の考え方には大きな違いがあります。
溶接機の導入や加工方法の選定では、名称だけで判断せず、板厚、求める外観、量産性、歪み、作業者の技能まで整理することが重要です。
この記事ではMIG溶接とTIG溶接の基本的な違いから、溶加棒やワイヤの役割、用途別の使い分け、失敗を防ぐ確認ポイントまで詳しく解説します。
MIG溶接とTIG溶接の違い
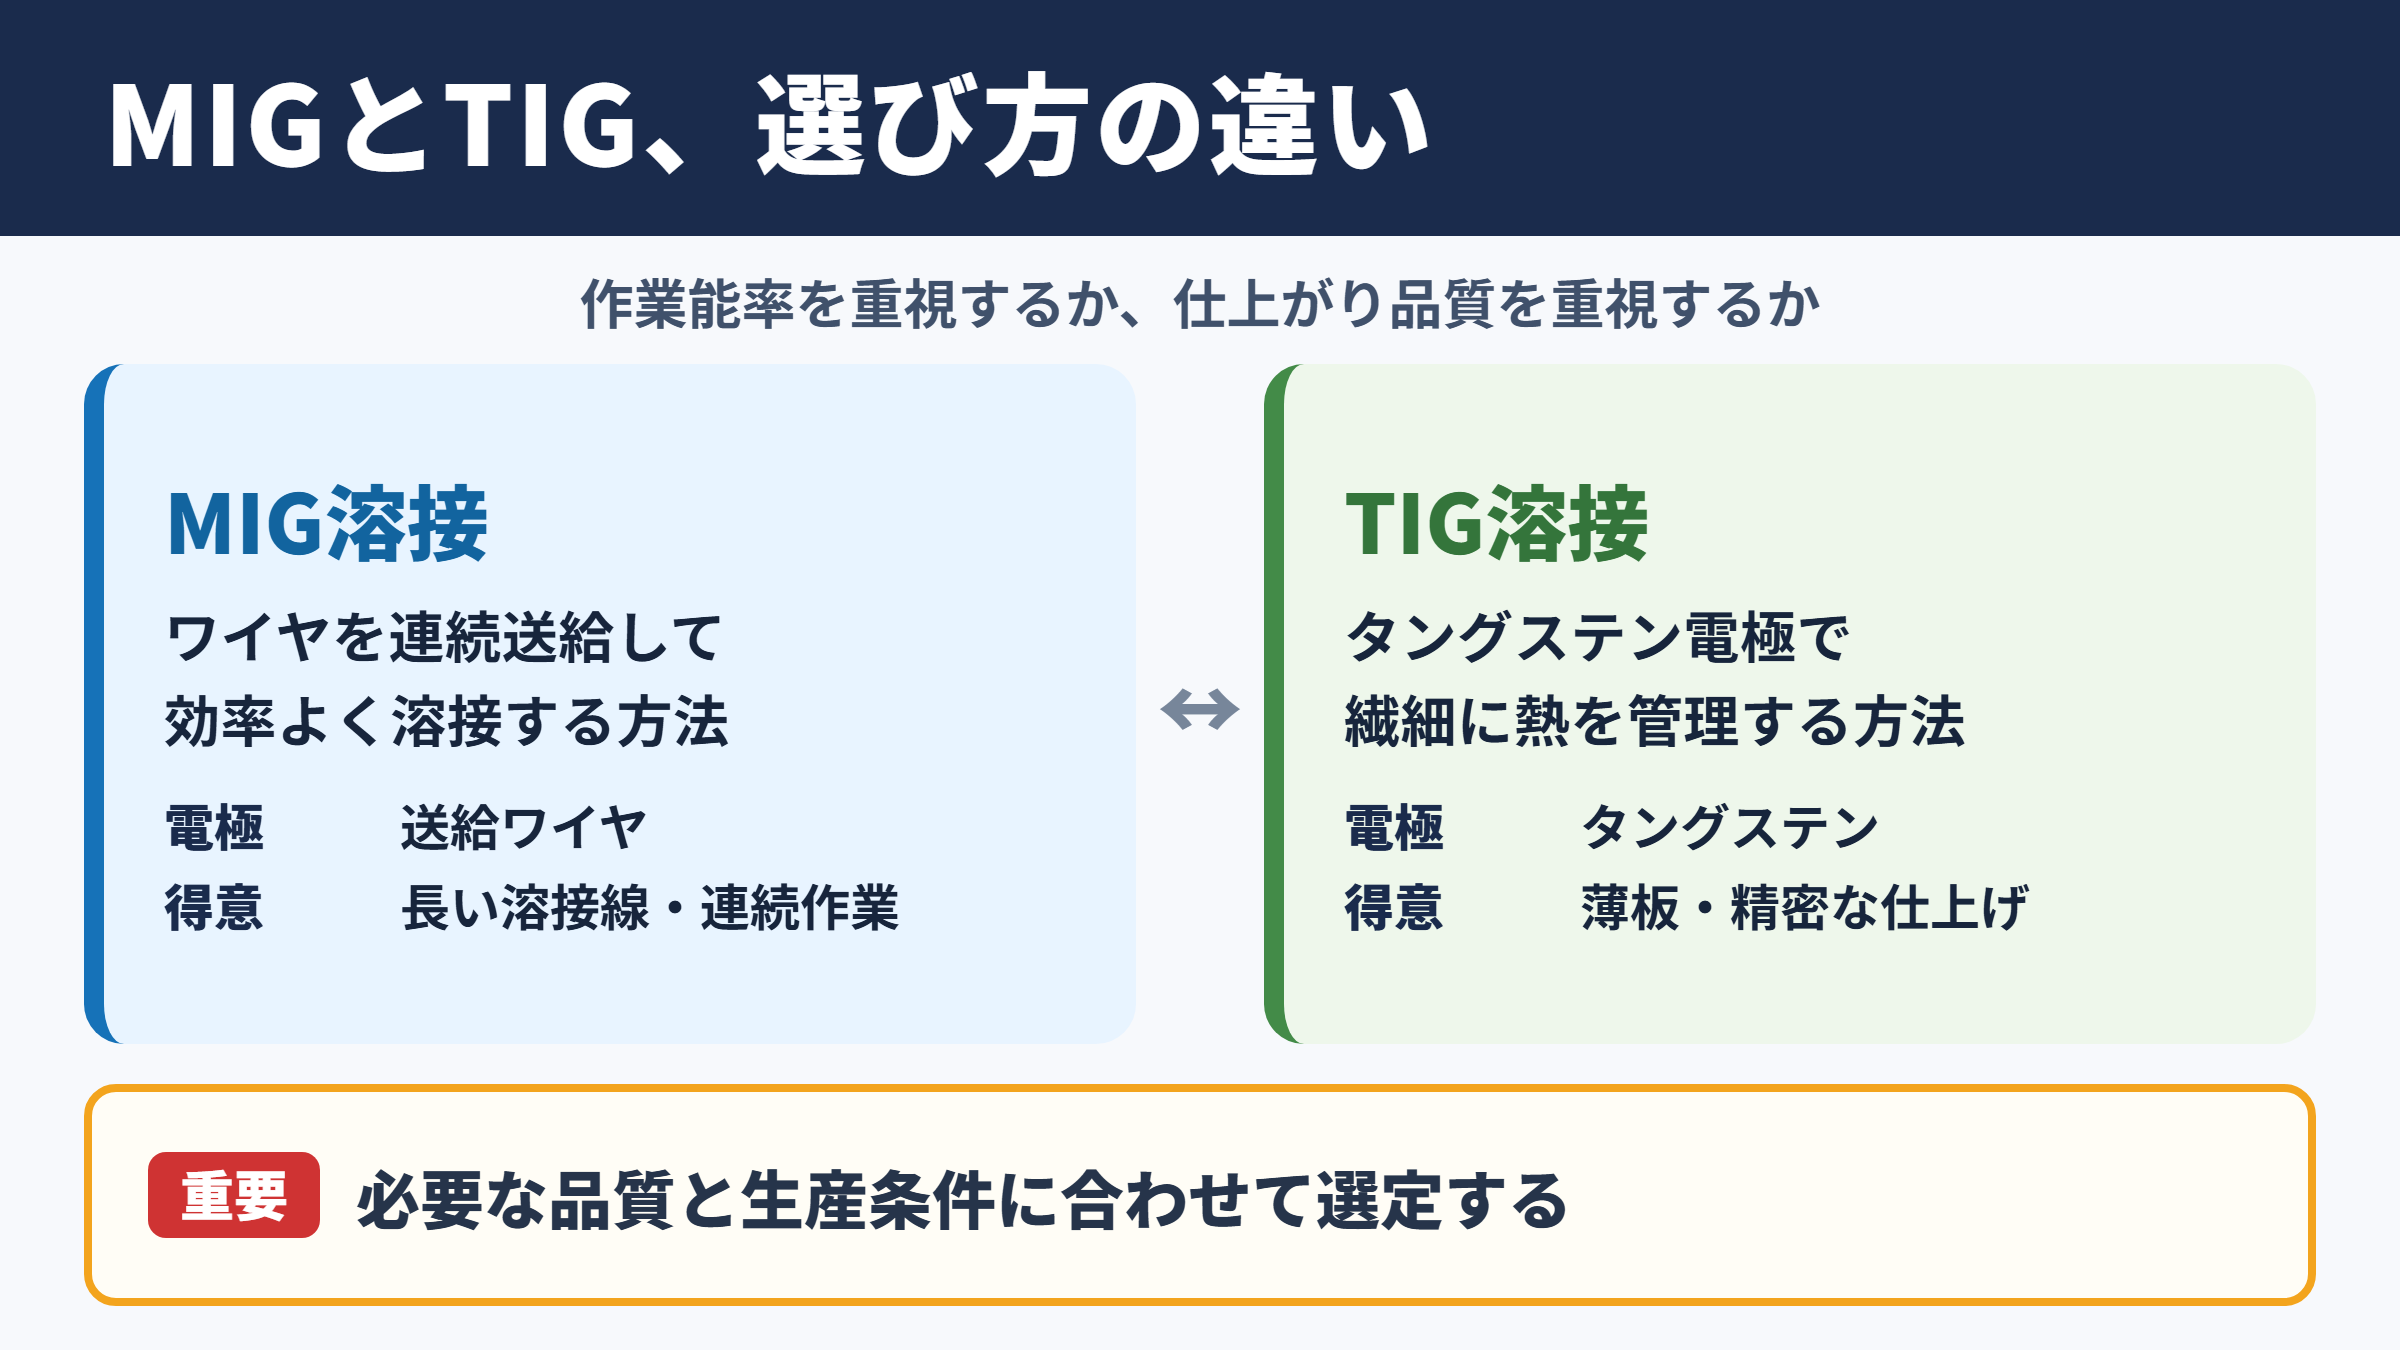
それではまずMIG溶接とTIG溶接の違いについて解説していきます。
MIG溶接の仕組みと特徴
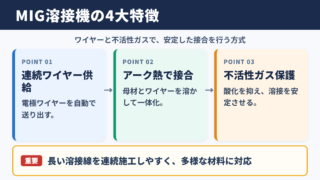
MIG溶接は、トーチの先端から連続送給されるワイヤを電極として使い、母材との間にアークを発生させる溶接方法です。
ワイヤは電極であると同時に溶接金属となるため、作業者は主にトーチ操作と溶接速度の調整に集中できます。
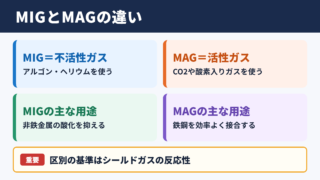
シールドガスにはアルゴンやヘリウムなどの不活性ガスを使用し、溶融池への酸素や窒素の混入を抑えます。
ワイヤが自動で送られるため、長い溶接線や連続作業で高い能率を出しやすい点がMIG溶接の大きな魅力です。
アルミニウム、ステンレス鋼、銅合金など、酸化しやすい非鉄金属の接合にも広く活用されています。
一方で、トーチはワイヤ送給機構を備えるため太くなりやすく、狭い箇所や細かな造形では操作性に注意が必要です。
TIG溶接の仕組みと特徴
TIG溶接は、溶けにくいタングステン電極を用いてアークを発生させる方法です。
電極そのものは基本的に溶加材にならず、必要に応じて作業者が別の溶加棒を手で加えます。
アークの熱で母材だけを溶かすこともできるため、薄板や精密部品では非常に繊細な熱入力の管理が可能です。
ビードの幅、余盛り、溶融池の状態を見ながら少量ずつ溶加棒を入れられることが、TIG溶接の仕上がりを支えています。
スパッタが少なく、表面が滑らかなビードになりやすいため、外観品質を重視するステンレス製品や配管にも適しています。
その反面、両手を使う場面が多く、アーク長や溶加棒の投入量も調整するため、安定した品質には経験が求められます。
比較表で確認する選定基準
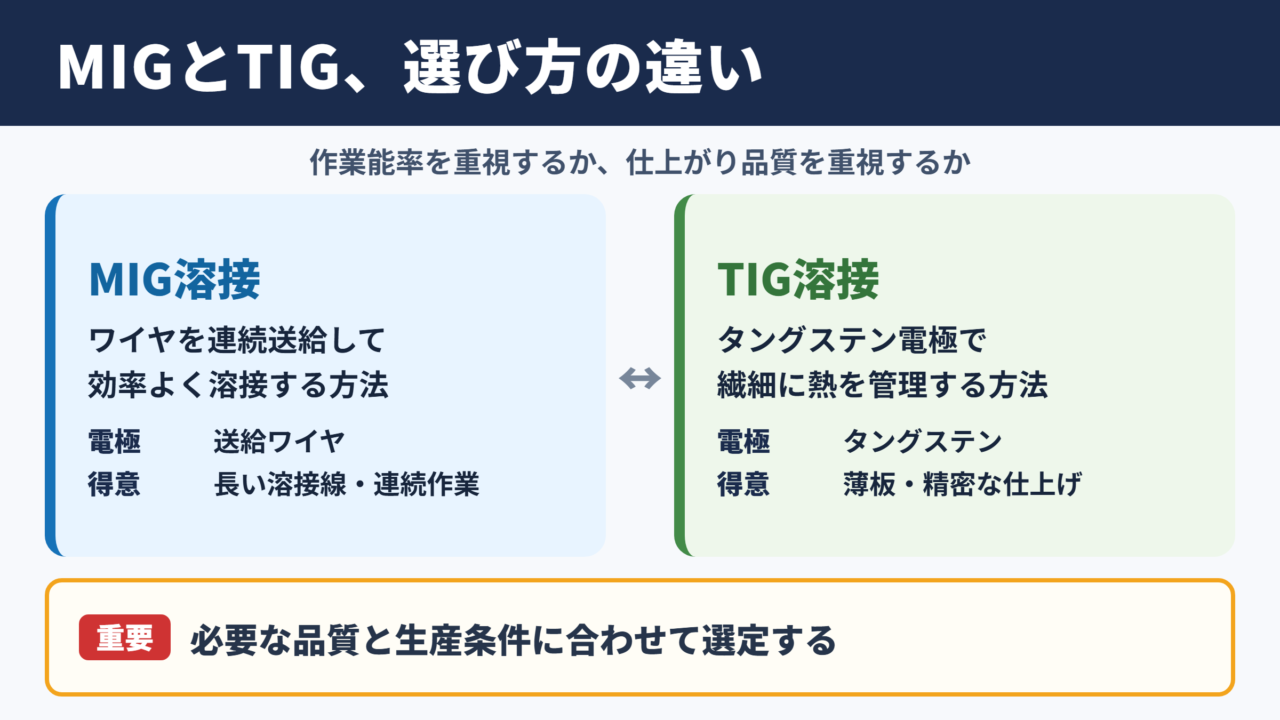
MIG溶接とTIG溶接は優劣ではなく、要求される品質と生産条件によって選ぶ技術です。
まずは代表的な違いを比較表で確認しましょう。
| 比較項目 | MIG溶接 | TIG溶接 |
|---|---|---|
| 電極 | 連続送給されるワイヤ | タングステン電極 |
| 溶加材 | ワイヤが兼ねる | 必要に応じて溶加棒を使用 |
| 作業速度 | 比較的速い | 比較的ゆっくり |
| 外観 | 条件次第でスパッタが出る | 滑らかで美しいビードになりやすい |
| 薄板への対応 | 入熱過多に注意 | 細かな熱管理がしやすい |
| 量産性 | 高い | 手作業では低め |
| 習熟の難易度 | 比較的始めやすい | 操作の習熟が必要 |
量産部品や長い継手ではMIG溶接、薄板や意匠面ではTIG溶接という考え方が、選定の出発点になります。
溶加棒とワイヤの役割
続いては溶加棒とワイヤの役割を確認していきます。
MIG溶接におけるワイヤの選び方
MIG溶接のワイヤは、アークを発生させる電極と、継手を埋める溶加材の二つの役目を同時に担います。
そのためワイヤ径、材質、送給速度の選定は、溶込み、ビード形状、電流値に直接影響します。
たとえば薄いアルミ板に太すぎるワイヤを使うと、必要以上に溶着量が増え、焼け落ちや歪みを起こしやすくなります。
反対に厚板に細いワイヤを選ぶと、溶込み不足や作業時間の増加につながるでしょう。
母材と近い成分のワイヤを選びつつ、強度、耐食性、割れにくさも考慮することが基本です。
TIG溶接における溶加棒の扱い
TIG溶接では、母材の溶融池に溶加棒を少しずつ供給します。
溶加棒を使わずに母材同士を溶かし合わせる自動溶融もありますが、隙間を埋めたい場合や強度を確保したい場合には溶加棒が欠かせません。
溶加棒の先端をシールドガスの範囲から大きく外すと、表面が酸化して不純物が混ざりやすくなります。
棒の先端はできるだけガスで覆われた位置に保ち、溶融池へリズミカルに入れることが大切です。
溶加棒の投入量は、継手の隙間とビードの余盛りを見ながら調整します。
入れすぎると余盛りが高くなり、入れなさすぎると溶込み不足やアンダーカットの原因になります。
母材に合わせた材質の考え方
ステンレス鋼、アルミニウム、軟鋼では、適したワイヤや溶加棒の材質が異なります。
ステンレス鋼では耐食性を保つ成分設計が必要であり、異材接合では割れを抑えるために専用の溶加材を選ぶこともあります。
アルミニウムは酸化皮膜の影響を受けやすく、保管中の汚れや水分も溶接欠陥につながります。
溶加材は単に母材を埋める金属ではなく、継手性能を決める材料として管理する必要があります。
購入時の表示だけでなく、保管状態、ロット、表面の清浄さまで確認すると品質が安定します。
用途別の使い分け
続いては用途別の使い分けを確認していきます。
自動車部品と量産製品の選択
自動車部品、架台、フレーム、建設機械部品など、一定の長さを繰り返し接合する製造現場ではMIG溶接が選ばれやすい傾向があります。
ワイヤを連続供給できるため、停止して溶加棒を交換する回数が少なく、ロボット溶接との相性も良好です。
板厚や姿勢に合わせて電流、電圧、ワイヤ送給速度を標準化すれば、作業者ごとのばらつきも抑えやすくなります。
ただし外観面にスパッタが残る用途では、後処理の工数も含めて評価することが必要です。
薄板製品と意匠面の選択
厨房設備、ステンレス家具、ショーケース、医療機器のカバー、装飾品などでは、TIG溶接の美しいビードが価値になります。
薄板は熱で変形しやすいため、アークを必要以上に広げず、短い区間ごとに熱を逃がしながら施工する工夫が求められます。
TIG溶接は足元のペダルや手元操作で電流を変化させられる設備も多く、始端と終端の処理を丁寧に行いやすい点が利点です。
研磨工程を減らしたい製品や、溶接部そのものを見せる製品では、TIG溶接の採用効果が大きくなります。
アルミニウムとステンレスの選択
アルミニウムは熱伝導率が高く、表面には強固な酸化皮膜があります。
薄いアルミ部品や精密な補修では、交流TIG溶接で酸化皮膜を除去しながら作業する方法がよく用いられます。
一方で、アルミ製フレームや比較的厚い部材を大量に接合する場合には、MIG溶接の高い溶着速度が有効です。
ステンレス鋼はどちらの工法にも対応できますが、熱変色を抑えたい薄板や配管ではTIG溶接が有利でしょう。
用途選定では、材料名だけで工法を固定しないことが重要です。
板厚、継手形状、要求外観、月産数、後加工の有無を並べて比較すると、適切な方法が見えやすくなります。
シールドガスと溶接条件
続いてはシールドガスと溶接条件を確認していきます。
アルゴンとヘリウムの性質
MIG溶接とTIG溶接では、溶融池を大気から守るためにシールドガスを使用します。
アルゴンはアークを安定させやすく、幅広い材料で扱いやすいため、最も一般的なガスです。
ヘリウムを混合すると熱量を高めやすく、厚板や熱を逃がしやすい材料で役立つ場合があります。
ただしガスの種類を変えると、アーク特性、ビード幅、必要流量、コストも変化します。
シールドガスは溶接品質だけでなく、作業性と材料コストにも関わる要素です。
ガス流量と風の影響
ガス流量が少なすぎると、溶融池が大気に触れて酸化し、ブローホールや変色が発生しやすくなります。
反対に流量を過剰にすると、乱流によって周囲の空気を巻き込み、かえって保護効果が低下することがあります。
屋外や送風機の近くでは、適正流量でもシールドが崩れることがあります。
風よけを設ける、トーチ角度を見直す、ガスレンズを使用するなど、施工環境に応じた対策が必要です。
ガス不良が疑われるときは、ホースの傷、継手の緩み、ノズル内のスパッタ、ガス流量計の表示を順に確認します。
見た目だけで電流条件を変更する前に、ガス経路を点検すると原因を絞り込みやすくなります。
電流と溶接速度の関係
電流を上げるほど入熱は大きくなり、一般に溶込みは深くなります。
しかし、薄板で過大な電流を使うと、穴あき、アンダーカット、裏面の垂れが起こりやすくなります。
溶接速度が遅すぎる場合も、同じ場所に熱が蓄積して歪みや焼けが増えます。
適正条件は電流だけで決まらず、電圧、速度、トーチ角度、突出し長さ、母材温度の組み合わせで決まります。
本番前には端材で試験溶接を行い、表面と裏面のビード、溶込み、変形を確認する習慣が有効です。
品質を左右する作業ポイント
続いては品質を左右する作業ポイントを確認していきます。
母材の清掃と開先の準備
高性能な溶接機を使っても、母材表面に油、塗膜、錆、水分が残っていれば安定した接合は難しくなります。
溶接前には脱脂を行い、必要に応じてワイヤブラシや研磨材で酸化物を除去します。
アルミニウム用のブラシを鉄鋼用と共用すると、異物の付着によって腐食や欠陥の原因になるため注意が必要です。
厚板では開先角度とルート間隔も重要であり、溶加材が適切に行き渡る形状を確保します。
トーチ角度とアーク長の管理
MIG溶接では、トーチ角度が極端になるとシールド不足や偏った溶込みにつながります。
TIG溶接では、タングステン電極を母材へ近づけすぎると接触事故が起こり、離しすぎるとアークが広がって熱が分散します。
溶融池を見やすい角度を保ちながら、一定のアーク長で進むことが安定したビードへの近道です。
トーチを動かす前に、手首、肘、身体を支える位置を決めることも、細かな作業では見逃せません。
よくある欠陥と対処法
ブローホールは、油分、水分、ガス不足、風、溶加材の汚れなどで発生します。
溶込み不足は、電流不足、速度過多、開先不足、トーチ角度の不適切さが代表的な原因です。
割れが出る場合には、母材と溶加材の組み合わせ、拘束状態、急冷、入熱の偏りまで確認する必要があります。
不具合が出たときは、電流値だけを変更して終わらせないことが大切です。
材料、ガス、清掃、姿勢、継手形状、施工順序を一つずつ確認すると、再発防止につながります。
美しいビードは見た目だけの評価ではありません。
均一なビードは、適切な溶込み、安定したシールド、無理のない熱入力がそろっている目安にもなります。
MIG溶接とTIG溶接の選び方まとめ
MIG溶接とTIG溶接の使い分けでは、まず生産性と外観品質のどちらを優先するかを整理しましょう。
MIG溶接はワイヤを連続供給できるため、長い継手、厚めの部材、量産品、ロボット化に向いています。
TIG溶接は熱入力を細かくコントロールしやすく、薄板、精密部品、ステンレス製品、意匠面の施工で力を発揮します。
MIG溶接ではワイヤが電極と溶加材を兼ね、TIG溶接ではタングステン電極と溶加棒を使い分ける点が、本質的な違いです。
母材の種類や板厚だけでなく、要求強度、歪みの許容範囲、後工程、作業環境まで含めて選定すると、品質とコストの両立につながります。
迷った場合は、実際の母材と継手形状で試験溶接を行い、ビード外観だけでなく裏面の溶込みや変形も比較してください。
条件を記録して標準化することが、MIG溶接とTIG溶接の性能を安定して引き出す第一歩になります。